
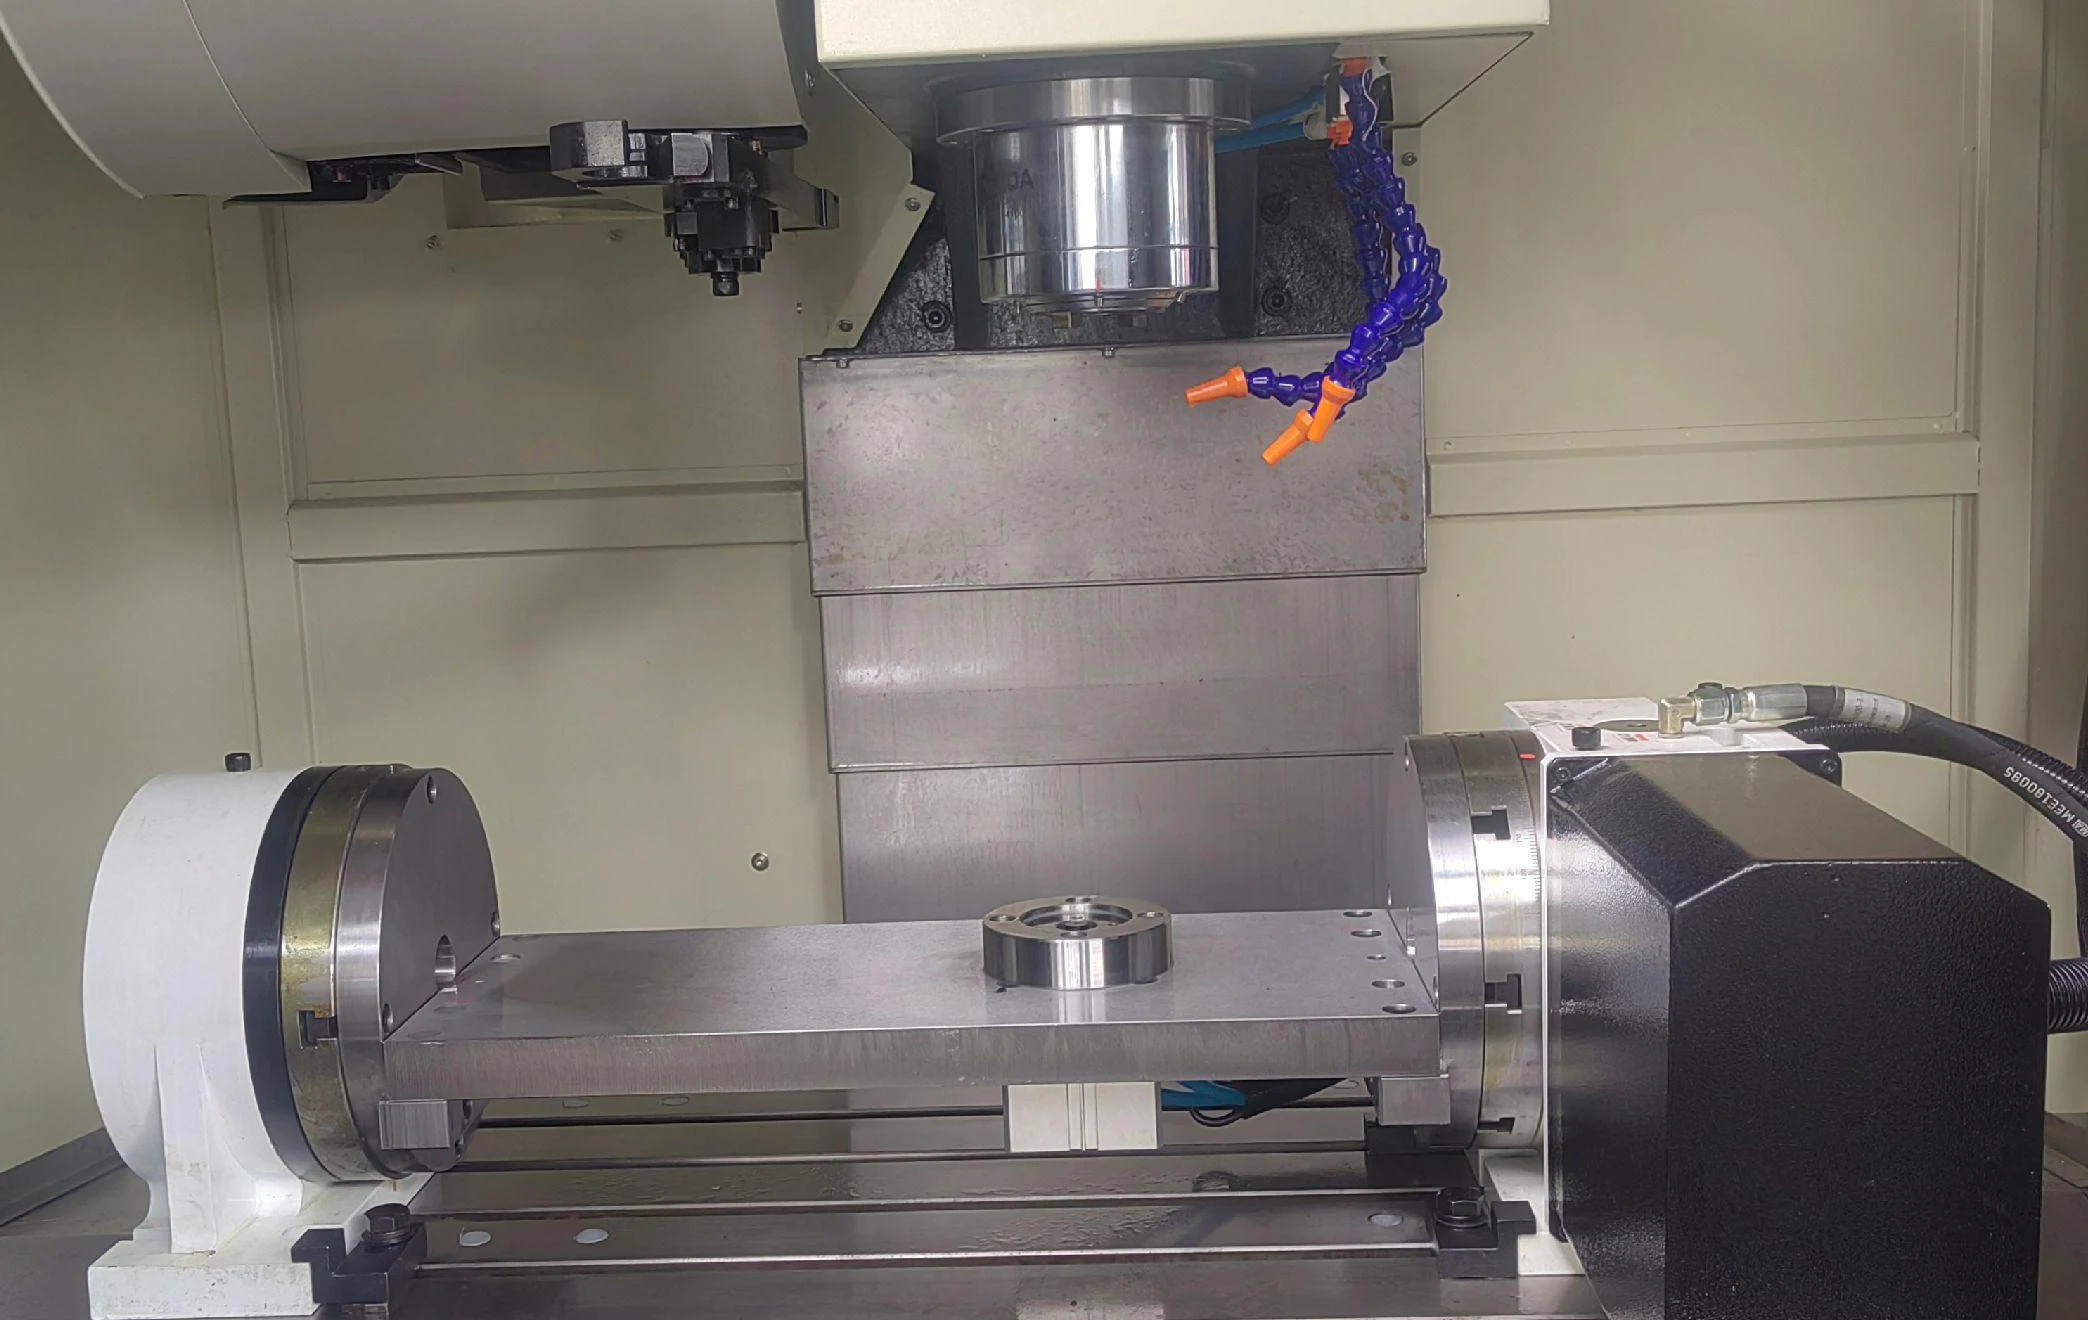
Der Kolbenbolzen, ein wichtiges Motorbauteil , das Kolben und Pleuelstange verbindet, ist hohen Gleitgeschwindigkeiten ausgesetzt; daher sind Schmierölbohrungen für ihn vorgesehen.
Um den Schmiermittelfluss sicherzustellen, verwenden die Designer abgerundete Ecken, Fasen und glatte Oberflächen an der Kolbenbolzenbohrung und der Außenfläche.
Kolben, Pleuelstange und Kolbenbolzen bewegen sich mit hoher Geschwindigkeit gleitend.
Eine unsachgemäße Bearbeitung der Ecken oder Fasen an der Kolbenbolzenbohrung und der Außenfläche durch den Techniker kann zu Schmierproblemen, Spannungen und Motorstörungen führen.
Der Übergangskehlnaht zwischen dem äußeren Kolbenbolzenkreis und der Ölbohrung ist außenliegend und kann leicht durch Formfräser oder Bohrer auf Bearbeitungszentren hergestellt werden.
Seine gut erreichbare Lage und der einfache Werkzeugbedarf ermöglichen das Anfasen mit gängigen Verfahren.
Technische Anforderungen
Abbildung 1 zeigt einen Motorkolbenbolzen aus legiertem Stahl, aufgekohlt und auf 60HRC+ abgeschreckt.
Eine hohe Härte erschwert die Bearbeitung von Rundungen und Fasen nach dem Abschrecken.
Vor dem Abschrecken führen die Arbeiter das Schleifen des äußeren Kreises und das Anfasen von Öl- und Innenlöchern durch.

Analyse der Verarbeitungsschwierigkeiten
Die Fasenbreite L der Bohrung D 1 und der Ölbohrung D 2 des Kolbenbolzens beträgt 80°, wobei sich die mittlere Ölbohrung über 135 mm vom Ende befindet.
Mit herkömmlichen Senkverfahren lassen sich kleine Bohrungen, die weit von der Oberfläche entfernt sind, nur schwer erreichen.
Die Verwendung von Formfräsern für die kleinen, langen Ölbohrungen (Verhältnis Länge zu Durchmesser 7.3:1) führt zu Problemen mit der Werkzeugsteifigkeit und zu Vibrationen.
Entwicklung von Bearbeitungsprogrammen
Ingenieure entwerfen das vorläufige Programm basierend auf der Teilestruktur und den Herausforderungen.
- Bediener führen Formfräsarbeiten auf einem vertikalen Bearbeitungszentrum durch.
Vor dem Abschrecken wird der äußere Kreis d 1 auf (d 1 + 0.4) mm ±0.03 mm für die Positionierung geschliffen .
Die Maschine schneidet mit einem Spezialfräser eine 80°-Bohrungsfase.
Die Techniker stellten den Fräserdurchmesser auf d 2 = D 2 – 0.5 mm ein, um auf die Schmierlochtiefe D 2 anzufasen .
Der Werkzeugdurchmesser d 3 und die Werkzeuglänge L 2 erfüllen die Anforderungen an die Anfasung.
Formfräsen von Kolbenbolzen-Innenfase (Abb. 2), mit d 3 = D 2 – 0.5 – 2L tan 40° – 1.5 mm und L 2 = (d 1 – D 1 )/2 + 30 mm.

Dieses CNC-Programm fasen Öllöcher und Bohrungen in einer Aufspannung.
Dünne Schneidbalken (14:1) können vibrieren und schlecht schneiden;
Hartmetallstäbe verbessern Steifigkeit, Qualität und Effizienz.
Diese Methode eignet sich für Versuche mit kleinen Chargen und geringen Investitionen.
- Vorrichtungen und Senkbohrer zum Anfasen auf der Z35-Maschine.
Vor dem Abschrecken schleifen die Techniker den d 1 Zylinder auf (d 1 + 0.4) ± 0.03 mm für die spätere Positionierung.
Der Bediener bohrt 12 D 2 Öllöcher und positioniert dann das Teil axial auf dem V-Block 4 mit dem Positionierblock 5.
Zur radialen Positionierung Stift 6 einstecken, Teil mit Mutter 3 festklemmen.
Ein Vorrichtungsende verfügt über einen Werkzeughandhabungsmechanismus 2 mit integrierter Positionierung für Doppelfunktionen.
- Zum Innenfasen das Werkzeug präzise positionieren und festklemmen.
- Positionieren Sie das Werkzeug präzise auf der Fasenbohrung.
Durch die beidseitige Senkung und die Führungsschiene 1 ist eine radiale Positionierung möglich.
Fasen Sie zwei Innenlöcher in einem Durchgang an und achten Sie dabei auf Winkel, Form und Größe.
Dieses Programm verwendet einfache, gängige Geräte für eine effiziente Massenproduktion.
Abbildung 3 zeigt das Anfasen von Kolbenbolzen mithilfe einer speziellen Vorrichtung und eines Werkzeugs auf der Bohrmaschine.

1-Führungsstange; 2-Werkzeugzufuhrmechanismus; 3-Druckmutter
4-V-Block; 5-Positionierungsblock; 6-Positionierungsstift
Fazit
Mithilfe spezieller Vorrichtungen und Zweiwege-Senkbohrungen verbesserte das Unternehmen die Anfaseffizienz und die Werkzeugpositionierung für Kolbenbolzen-Öllöcher.
Das ausgewählte Programm verwendet gängige Geräte, ist einfach zu bedienen, eignet sich für die Massenproduktion und dient als Referenz für ähnliche Teile.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

