
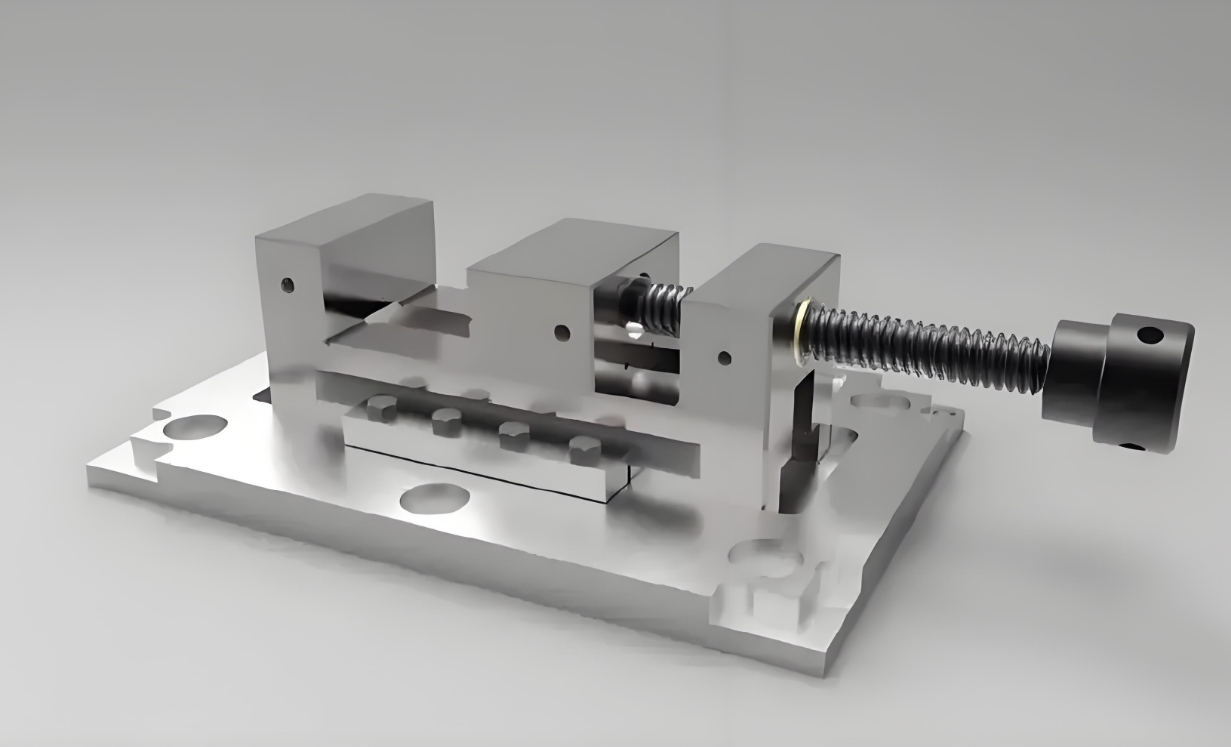
Maschinenbediener verwenden bei der Bearbeitung häufig Werkzeugmaschinenvorrichtungen. Die traditionelle Vorrichtungskonstruktion bietet detaillierte Informationen und langjährige Erfahrung als Referenz.
CNC-Fräsmaschinen und Bearbeitungszentren haben die Bearbeitungseffizienz, Präzision und Werkstückanpassungsfähigkeit erheblich verbessert und die traditionelle Bearbeitung grundlegend verändert.
Die Datei enthält jedoch nur sehr wenige Konstruktionsinhalte für CNC-Fräsmaschinen und Vorrichtungen für Bearbeitungszentren.
In diesem Beitrag werden Methoden zur Vorrichtungskonstruktion für CNC-Fräsmaschinen und Bearbeitungszentren auf Basis ihrer Bearbeitungseigenschaften untersucht, um deren Bearbeitungspotenzial voll auszuschöpfen.
Die Vorrichtungskonstruktion ermöglicht die Nutzung mehrerer Werkstücke in einer einzigen Aufspannung.
Die CNC-Fräsmaschine verwendet Druckluft als Antriebskraft sowie zum Lösen und Spannen des Werkzeugs. Das Werkzeug lässt sich leicht manuell wechseln, während das Bearbeitungszentrum einen automatischen Werkzeugwechsel realisieren kann.
Durch den Wechsel des Bearbeitungswerkzeugs ist eine sequentielle Bearbeitung verschiedener Oberflächen möglich.
Dennoch ist jeder Werkzeugwechsel zeitaufwändiger, insbesondere der automatische, bei dem es manchmal zu Ausfällen kommt (bei Bearbeitungszentren liegen die meisten Ausfälle im automatischen Werkzeugwechselsystem).
Um die Verarbeitungsanforderungen zu erfüllen, kann die Reduzierung der Anzahl der Werkzeugwechsel daher Nebenzeit einsparen und die Zuverlässigkeit von CNC-Werkzeugmaschinen verbessern.
Sinnvolles Vorrichtungsdesign
In diesem Dokument wird gezeigt, wie durch eine sinnvolle Vorrichtungsgestaltung (z. B. das Einspannen mehrerer Werkstücke) die Anzahl der Werkzeugwechsel durch entsprechende Prozessanpassung minimiert werden kann.
Wie beispielsweise bei dem in Abbildung 1 gezeigten Werkstück, wird die Erweiterung des vertikalen Bearbeitungszentrums abgeschlossen. Beim Reiben von Loch A und Loch B wird die ursprüngliche Vorrichtungskonstruktion jedes Mal so gestaltet, dass ein Werkstück eingespannt wird. Der Bearbeitungsvorgang erfolgt dann wie folgt: Reiben A → Wechseln des Reibahlenfräsers für Loch B Reibahle B → Wechseln des Reibahlenfräsers für Loch A → Wechseln des Reibahlenfräsers für Loch B Reibahle B.
CNC-Fräsmaschinen und Bearbeitungszentren haben die traditionelle Bearbeitung verändert, indem sie die Effizienz, Präzision und Anpassungsfähigkeit der Werkstückverarbeitung verbessert haben.
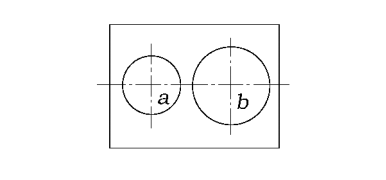
Abb. 1 Werkstück
Nun wird entsprechend den Abmessungen des Werkstücks und dem Maschinenhub die Vorrichtung so konstruiert, dass jeweils acht Werkstücke geklemmt werden, wie in Abbildung 2 dargestellt. Der Vorgang ist wie folgt: Wechseln des Reibahlenfräsers für Loch A, um Loch A zwischen Werkstück 1 und Werkstück 8 zu erweitern → Wechseln des Reibahlenfräsers für Loch B, um Loch B zwischen Werkstück 1 und Werkstück 8 zu erweitern → Wechseln des Reibahlenfräsers für Loch A, um Loch A zwischen Werkstück 1 und Werkstück 8 zu reiben → Wechseln des Reibahlenfräsers für Loch B, um Loch B zwischen Werkstück 1 und Werkstück 8 zu reiben.
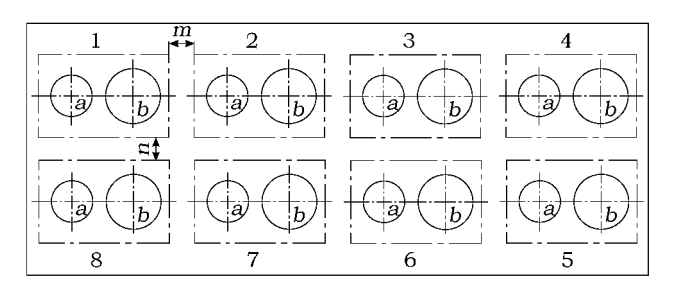
Abb. 2: Gleichzeitiges Einspannen von 8 Werkstücken.
Der Bearbeitungsverlauf zeigt, dass für die Bearbeitung von 8 Werkstücken lediglich 4 Werkzeugwechsel erforderlich sind, wodurch im Vergleich zur Bewegungszeit des Maschinentisches eine erhebliche Nebenzeit eingespart wird.
Konstruktionspunkte für mehrteilige Spannvorrichtungen
1. Sinnvolle Anordnung der Werkstücke
Abhängig von den Abmessungen des Werkstücks, der Größe des Maschinentischs, dem Maschinenverfahrweg und der Fertigungscharge wird die Anzahl der jeweils eingespannten Werkstücke und die Anordnung bestimmt.
Der Abstand zwischen den Werkstücken sollte angemessen sein, z. B. in Abbildung 2, um beim Be- und Entladen der Werkstücke und zum Entfernen der Späne den entsprechenden Abstand zwischen den Werkstücken m und n einzuhalten.
Darüber hinaus sollte die Offenheit des Werkstücks nach der Installation gut sein, um den Prozess der zentralisierten Bearbeitung zu realisieren.
2. Der Abstand zwischen jeder Gruppe von Positionierungselementen sollte genau sein
Abbildung 3 zeigt den Abstand zwischen den Positionierungselementen. Die Vorrichtung verwendet zur Positionierung zwei Stifte auf einer Seite.
Die Abstände zwischen Zylinder- und Rautenstiften in jeder Positioniergruppe richten sich nach den Werkstückabmessungen.
3. Angemessene Klemmung
Spannelemente sind möglichst einfach gehalten, sodass der Werkzeugbewegung mehr Sicherheitsspielraum gegeben ist.
Um die Anzahl der Spannelemente zu reduzieren, können Sie eine Kettenspannung in Betracht ziehen und das gleichzeitige Spannen mehrerer Werkstücke ermöglichen.
Wie in Abb. 3 dargestellt, klemmt jede Platte zwei Werkstücke gleichzeitig ein.
Aufgrund der stärker zentralisierten Bearbeitung bei CNC-Fräsmaschinen lassen sich Schruppen und Schlichten manchmal nur schwer trennen, sodass die Klemmkraft groß ist.
Dadurch können leicht Abdrücke der Druckplatte auf der Oberfläche des Werkstücks entstehen.
Eine einfache und effektive Lösung besteht darin, auf den Teil der Druckplatte, der mit dem Werkstück in Kontakt kommt, eine Kupferschicht aufzulöten, wie in Abbildung 4 dargestellt.
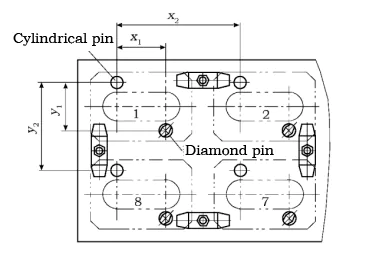
Abb. 3 Abstand zwischen den Positionselementen
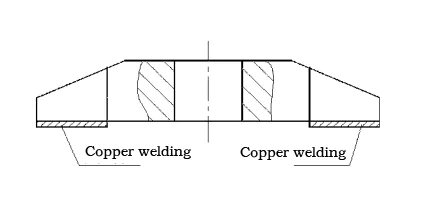
Abb. 4: Löten von Kupfer mit einer Platte
4. Vorrichtungsdesign für vertikale CNC-Fräsmaschinen
Bei der Bearbeitung mit vertikalen CNC-Fräsmaschinen fallen leicht Metallspäne auf das Werkstück und die Vorrichtung.
Bei der Konstruktion von Vorrichtungen muss besonderes Augenmerk auf die Spanabfuhr gelegt werden, die insbesondere bei der zentralisierten Durchlaufbearbeitung von Bearbeitungszentren eine wichtige Rolle spielt.
Eine effektive Spanabfuhr soll verhindern, dass Späne die Schneidarbeiten des Werkzeugs automatisch behindern.
Um eine genaue Positionierung zu gewährleisten, sollten keine Späne auf die Positionierungselemente der Vorrichtung fallen.
Schneidflüssigkeit sollte die Späne problemlos ausspülen und abtransportieren, während Druckluft die Späne effizient wegblasen sollte.
5. Vorrichtungsdesign für horizontale CNC-Fräsmaschine
Eine horizontale CNC-Fräsmaschine oder ein Bearbeitungszentrum verfügt im Allgemeinen über einen Indextisch (oder Drehtisch). Bei der Bearbeitung sollte sich die Vorrichtung auch mit dem Tisch drehen.
Die Konstruktion einer mehrteiligen Spannvorrichtung soll gewährleisten, dass sich das Werkstück vor und nach der Drehbearbeitung an der gleichen Position befindet und exakt deckungsgleich ausgerichtet werden kann (siehe Beispiele).
Eine Vorrichtung so nah wie möglich an der Tischkante, so dass der Abstand zwischen dem Werkstück und der Stirnfläche der Spindelkegelbohrung gering ist, was zur Reduzierung der Länge des Werkzeughalters beiträgt, aber auch der Spanabfuhr förderlich ist.
Beispiel für die Konstruktion einer mehrteiligen Spannvorrichtung
Diese Vorrichtung wird auf einem horizontalen Bearbeitungszentrum verwendet, um das in Abbildung 5 gezeigte Werkstück zu bearbeiten, das über zwei Stirnflächen und zwei koaxiale Löcher verfügt.
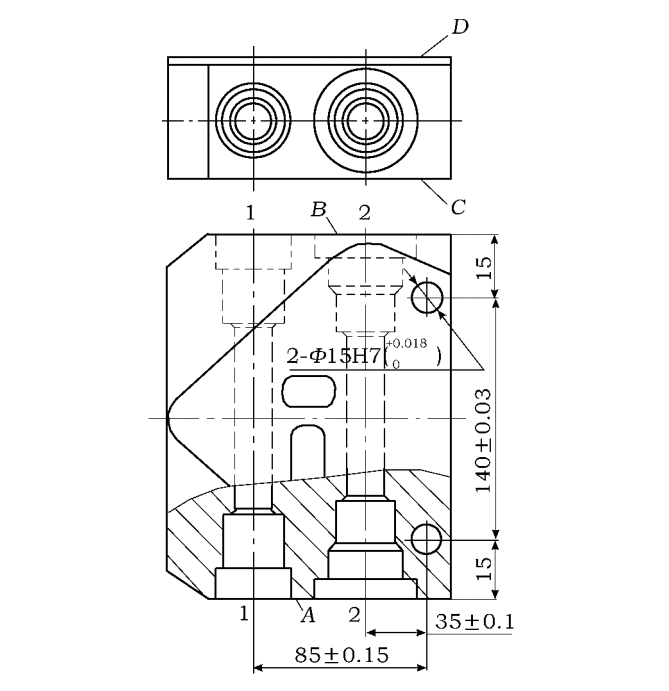
Abb. 5 Werkstück 2
1. Anforderungen an die Werkstückbearbeitung
Die Flächen C, D und die Bohrung 2-ϕ15H7 ( 0+0.018 ) der Werkstücke wurden bereits bearbeitet. Dieser Vorgang umfasst das Fräsen der Flächen A und B, das Reiben und das Bohren der koaxialen Bohrungen 1 und 2.
Aufgrund der kleinen Durchmesser der Löcher in der Mitte der Koaxiallöcher 1 und 2 muss die Bearbeitung von beiden Enden aus erfolgen.
2. Klemmfunktionen
Als Bezugspunkt werden die Werkstückfläche C (D) und die Bohrung 2-ϕ15H7 ( 0 +0.018 ) gewählt, und die Vorrichtung verwendet zwei Stifte auf einer Seite (einen zylindrischen Stift und einen rhombischen Stift), um das Werkstück zu positionieren.
Durch das clevere Design der Vorrichtung kann ein Satz Vorrichtungen im selben Prozess verwendet werden, um die Bearbeitung des Werkstücks abzuschließen, und es können sechs Werkstücke gleichzeitig installiert werden. Die horizontale Vorrichtung des Bearbeitungszentrums ist in Abbildung 6 dargestellt.
3. Bearbeitungsprozess mit Vorrichtungen
Wenn das Werkstück montiert ist, liegt die Fläche C an der Vorrichtungsfläche an. Jetzt liegt die Fläche A des Werkstücks am Rand der Vorrichtung an.
Der Bearbeitungsvorgang ist wie folgt: Fräsen Sie an der Kante der Werkstückfläche A in der Vorrichtung Ⅰ – Ⅰ → gehen Sie der Reihe nach vor, erweitern Sie und bohren Sie das Werkstück koaxial zu Loch 1 und Loch 2, wobei die Länge des mittleren Lochs mehr als die Hälfte der Lochgröße betragen sollte (die Länge des kleinen Lochs in der Mitte sollte mehr als die Hälfte betragen).
Der Tisch dreht sich um 180°. Derzeit ist die Vorrichtung auf der Seite Ⅰ – Ⅰ und Ⅱ – Ⅱ des Austauschs, auf der Seite Ⅱ – Ⅱ ist der Verarbeitungsbereich zu erreichen.
Nach der Drehung sind die Stirnflächen des Werkstücks sowie die Positionen der Koaxiallöcher 1 und 2 dieselben wie vor der Drehung.
Als nächstes werden die Fläche A jedes Werkstücks auf der II-II-Seite der Vorrichtung und die koaxialen Löcher 1 und 2 bearbeitet, wobei die Hälfte der Länge des kleinen Lochs in der Mitte bearbeitet wird.
Damit ist die Bearbeitung der Fläche A und der Bohrung vom Ende der Fläche A abgeschlossen.
Lassen Sie das Werkstück los und drehen Sie es um 180° um. Die Fläche D des Werkstücks liegt nun an der Auflagefläche B der Vorrichtung am Rand der Vorrichtung an.
Als nächstes werden Fläche B und das Loch von Fläche B bearbeitet.
Der Tisch wird auf die gleiche Weise wie zuvor um 180° gedreht. Das kleine Loch in der Mitte sollte mit dem zuvor bearbeiteten Teil verbunden werden.
4. Wichtige Punkte beim Vorrichtungsdesign
1) Richten Sie den Drehmittelpunkt und den seitlichen Ausrichtungsbezugspunkt ein.
Der Drehmittelpunkt dieser Vorrichtung ist die Bohrung ϕ30H5. Bei der Installation fällt die Bohrung ϕ30H5 mit dem Drehmittelpunkt des Rundschalttisches zusammen.
Wählen Sie bei der Installation der Vorrichtung die lange Seite der Vorrichtung mit hoher Präzision als Kalibrierungsreferenz aus.
2) Bestimmen Sie die Position des Zylinderstifts und des Rautenstifts.
Die Position des Zylinderstifts und des Rautenstifts bestimmt die Position des Werkstücks in der Vorrichtung. Die Werkstückinstallation muss die folgenden Anforderungen erfüllen:
(1) Der Abstand zwischen dem Lochmittelpunkt und dem Rotationsdistanzmittelpunkt sollte symmetrisch und konsistent sein.
In Abbildung 6 betrug der Abstand X 1、X 2、X 3.
(2) Der Abstand zwischen der Bearbeitungsendfläche (Lochendfläche) und dem Rotationszentrum sollte symmetrisch und konsistent sein. Wie in Abbildung 6 gezeigt, ist der Abstand gleichzeitig für.
Dadurch wird der Abstand vom entsprechenden Punkt auf dem Werkstück zum Drehmittelpunkt gleich, wie in Figur 6, zweidimensional l.
Dadurch wird sichergestellt, dass sich der Tisch um 180° dreht, sich das Werkstück an der Position der Bohrungen 1 und 2 befindet und dass Stirn- und Drehfläche vollständig übereinstimmen (einer der Vorteile besteht darin, dass die Vorbereitung der CNC-Programmierung und das Aufrufen von Unterprogrammen erleichtert werden).
Konstruieren Sie die Diamantstiftposition mit dem entsprechenden Zylinderstift, um die oben genannten Anforderungen zu erfüllen.
Wie in Abbildung 6 zu sehen ist, ist der Abstand vom Positionierungsstift zum Rotationszentrum in X- und Y-Richtung mit Toleranzen gekennzeichnet, um diese Anforderungen zu erfüllen.
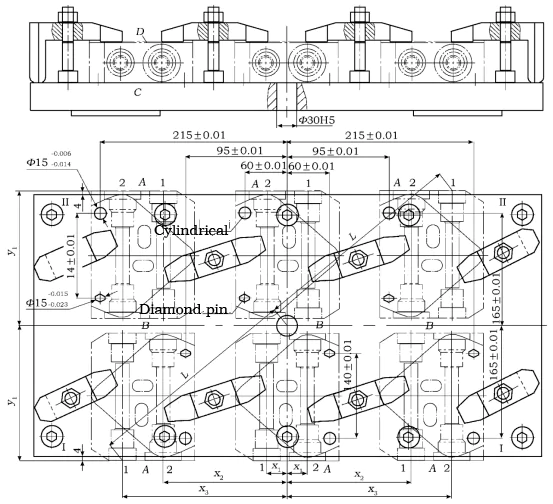
Abb. 6 Horizontale Vorrichtung für Bearbeitungszentren
3) Der Rand des Werkstücks ragt über den Rand der Vorrichtung hinaus.
Wie in Abb. 6 dargestellt, verfügt er über eine Verlängerung von 4mm in Y-Richtung, um die Bearbeitung der Stirnfläche und die Spanabfuhr zu erleichtern.
5. Analyse der Genauigkeit der Klemmpositionierung
Dieser Vorgang ist Teil der Bearbeitungsanforderungen, wie in Abbildung 5 dargestellt (die Anforderungen an diesen Vorgang sind aufgrund des nachfolgenden starren Bohr- und Reibvorgangs sowie des schwimmenden Schleifvorgangs nicht hoch).
Der Durchmesser der beiden Positionierungslöcher beträgt ϕ15H7 ( 0 +0.018 ), der Mittenabstand 140±0.03, der Mittenabstand der beiden Stifte 140±0.01, der Durchmesser des zylindrischen Stifts ϕ15 -0.014 -0.006 und der Durchmesser des rhombischen Stifts ϕ15 -0.023 -0.015 , wie in Abb. 6 dargestellt.
Wie in Abb. 5 gezeigt, wird unter den Prozessabmessungen die Lochdurchmesserabmessung (nicht gezeigt) durch das Werkzeug mit fester Größe gewährleistet, das von der Positionierungsgenauigkeit der Vorrichtung nicht beeinflusst wird.
Die Lochtiefengröße (nicht dargestellt) und die Endflächenabmessungen weisen eine geringe Präzision auf und haben keine Toleranz. Die Genauigkeit der Vorrichtungspositionierung hat darauf wenig Einfluss.
Analysieren Sie nun den Positionierungsfehler der Vorrichtung bei den Prozessgrößen 35 ± 0.1 und 85 ± 0.15.
1)Positionierungsfehler bei der Größe 35 ± 0.1. Positionierungsfehler ΔD, einschließlich Datums-Nichtübereinstimmungsfehler ΔB und Bezugsverschiebungsfehler ΔY.
Die Dimension 35 ± 0.1 der Prozessreferenz und der Positionierungsreferenz stimmen überein, daher Δ B=0.
Der Einfluss der folgenden drei Faktoren auf den Referenzverschiebungsfehler der Größe 35 ± 0.1 wird wie folgt analysiert.
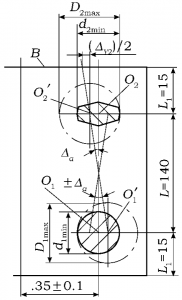
Abb. 7 Bezugspunktverschiebung zur Positionierung eines Zylinderstifts und eines Rautenstifts
(1) Da zwischen dem Positionierungsstift und den Positionierungslöchern ein Abstand besteht, kommt es bei der Benchmark-Verschiebung zu einem Benchmark-Verschiebungsfehler.
Die in Abbildung 7 dargestellte Positionierung des Zylinderstifts und des Rautenstifts der Benchmark-Verschiebung berücksichtigt den Extremfall, wobei sich der Zylinderstift jeweils beim Vorhandensein des maximalen Spalts X1max und der Rautenstift beim Vorhandensein des maximalen Spalts X2max befindet.
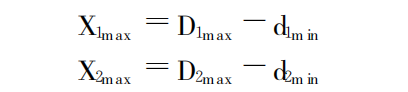
Kennzahlen:
D 1max mit dem zylindrischen Stift mit dem maximalen Durchmesser der Werkstückbohrung, D 1max=15+0.018; D 2max mit dem rautenförmigen Stift mit dem maximalen Durchmesser der Werkstückbohrung, D 2max=15+0.018; d 1min für den minimalen Durchmesser des zylindrischen Stifts, d 1min=15+0.014; d 2min für den minimalen Durchmesser des rautenförmigen Stifts, d 2min=15+0.023; X 1max ist das maximale Spiel am zylindrischen Stift, X 1max=(15+0.018)(15+0.014)=0.032; X 2max ist das maximale Spiel am rautenförmigen Stift, X 2max=(15+0.018)—(15—0.023)=0.041.
In Richtung der Dimension 35±0.1 führt das vorhandene maximale Spiel zu einem Referenzverschiebungsfehler Δ Y.
Der Bezugsverschiebungsfehler Δ Y umfasst den linearen Verschiebungsfehler Δ Y1 und den Winkelverschiebungsfehler Δ Y2.
Der lineare Verschiebungsfehler Δ Y1 ist der maximale Abstand zwischen X 1max und X 2max. Der Winkelverschiebungsfehler Δ Y2 wird durch den Eckfehler ± Δ α verursacht : tan Δ α= (X 1max+ X 2max)/(2L). Dabei ist Δ α der Eckfehler, der in beide Richtungen abgelenkt werden kann, also ± Δ α ; L ist der Mittenabstand, L = 140.
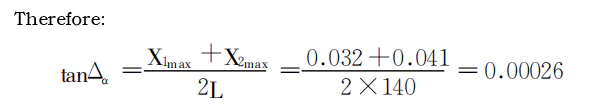
Da das Spiel am rautenförmigen Stift groß ist, ist auch der resultierende Fehler groß. Berechnen Sie daher den Bezugsverschiebungsfehler am rautenförmigen Stift. Die Bezugsverschiebungsfehler ΔY ' sind an Fläche B des Werkstücks in der Nähe des Endes des Diamantstifts am größten.
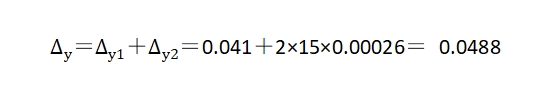
Kennzahlen:
Δ Y ' ist der Referenzverschiebungsfehler an Fläche B, Δ Y1 ist der lineare Verschiebungsfehler am rhombischen Stift, Δ Y1=X 2max=0.041; Δ Y2 ist der Winkelverschiebungsfehler unter Berücksichtigung der Auslenkung in beide Richtungen an Fläche B, Δ Y2= 2 L 1 tan Δ α ; L 1 ist der Abstand von Fläche B zum rhombischen Stift, L 1= 15.
(2)Aufgrund eines Fehlers im Abstand vom Positionierungsstift zur Tischmitte des 180 ° -Drehtisches wird die Referenzverschiebung der Positionierung (die vom Programm ermittelte Werkzeugposition bleibt unverändert) verursacht, was zu einem Referenzverschiebungsfehler von Δ führt.Y".
Die Toleranz für die Positionierstift-Positionierung zum Drehzentrum des Tisches beträgt Δ Y “ , wie in Abbildung 6 dargestellt. Die Abweichung in X-Richtung beträgt ± 0.01, also Δ Y “=0.02.
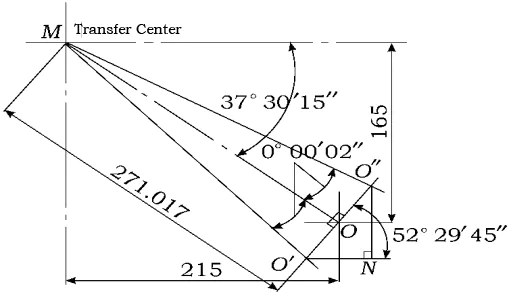
Abb. 8: Ein Tischdrehwinkelfehler führt zu einer Bezugsverschiebung.
(3) aufgrund des Tischdrehwinkelfehlers, der Drehung, der Positionierungsreferenzverschiebung und des Benchmarkverschiebungsfehlers ΔY''.
Untersuchung und Drehmittelpunkt mit der größten Entfernung vom Positionierungsstift.
Abbildung 6 zeigt den Mittelpunkt der Drehung in X-Richtung mit der größten Ausdehnung (215) und in Y-Richtung (165). Der Drehfehler des Tisches beträgt nun ±2 “.
Der in der Tabelle erzeugte Drehwinkelfehler zeigt die in Abbildung 8 gezeigte Benchmark-Verschiebung. Nach der idealen Drehposition liegt der Punkt O, die maximale Abweichung von der Position liegt bei den Punkten O′ und O″.
Benchmark-Verschiebungsfehler Δ Y “ für O′O″ in der 35±0∙1. Die quadratische Richtung der Projektion, d.h. die O′Nder Länge.
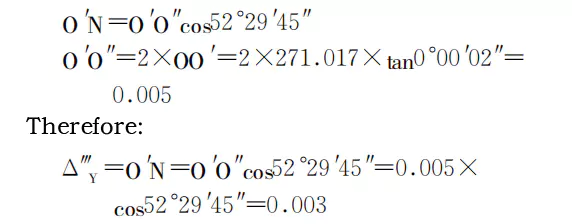
Der Referenzverschiebungsfehler Δ Y , der die Dimension 35 ± 0.1 beeinflusst, ist die Summe der Referenzverschiebungsfehler aus den drei Faktoren:
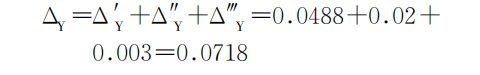
Dieser Fehler Δ D , der die Dimension 35 ± 0.1 beeinflusst, ist die Summe des Bezugsfehlers Δ B aufgrund der Nicht-Rekombination und des Bezugsverschiebungsfehlers Δ Y :

Der Fehler Δ D wurde auf etwa 1/3 der Toleranz von 35 ± 0.1 der Prozessdimension berechnet, was den Anforderungen entspricht.
Der Positionierungsfehler wird durch Analyse der geometrischen Verhältnisse berechnet. Eine genaue Zeichnung kann auch mithilfe einer CAD-Software erstellt werden.
2) Die Auswirkung des Positionierungsfehlers auf die Abmessung 85 ± 0.1 ist ähnlich wie auf die Abmessung 35 ± 0.1.
Fazit
Die Vorrichtungskonstruktion der CNC-Fräsmaschine unterscheidet sich von der herkömmlichen Vorrichtungskonstruktion.
Entsprechend den Verarbeitungseigenschaften der CNC-Fräsmaschine und des Bearbeitungszentrums versuchen Vorrichtungen mit angemessenem Design, mehrere Werkstücke einzuspannen, um das Verarbeitungspotenzial der Werkzeugmaschine voll auszunutzen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

