
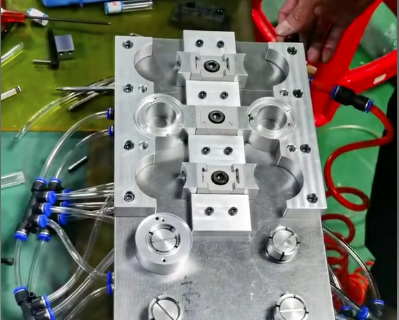
Warum brauchen wir Vorrichtungen?
Ob in der traditionellen Fertigung oder in modernen flexiblen Fertigungssystemen, Vorrichtungen spielen im Fertigungs- und Verarbeitungsprozess eine entscheidende Rolle. Ihre Hauptfunktion besteht darin, das Werkstück zu fixieren und zu positionieren, damit es während der Verarbeitung stabil und präzise bleibt. Insbesondere gibt es mehrere wichtige Gründe für den Einsatz von Vorrichtungen:

1. Sicherstellung der Verarbeitungsgenauigkeit und -qualität
Präzise Positionierung: Die Vorrichtung kann das Werkstück präzise positionieren, um die Genauigkeit jeder Bearbeitungsposition während der Bearbeitung sicherzustellen. Dies trägt dazu bei, die Größe und Form des Werkstücks konsistent zu halten und die Qualität des Endprodukts sicherzustellen.
Eine stabile Klemmung verhindert die Bewegung und Vibration des Werkstücks und reduziert so Fehler und Oberflächendefekte.
2. Verbessern Sie die Produktionseffizienz
Durch den Einsatz von Vorrichtungen wird die Spann- und Einstellzeit reduziert und die Produktionseffizienz verbessert. So können Sie beispielsweise eine Kombinationsvorrichtung schnell an unterschiedliche Werkstücke anpassen.
Höhere Geschwindigkeit: Eine stabile Vorrichtung ermöglicht höhere Verarbeitungsgeschwindigkeiten und steigert die Produktivität.
3. Verbessern Sie die Sicherheit Ihrer Mitarbeiter
Vermeiden Sie das Festhalten des Werkstücks: Das Festhalten des Werkstücks ist beim Hochgeschwindigkeitsschneiden oder bei schweren Bearbeitungen unsicher. Die Vorrichtung kann das Werkstück sicher fixieren und verringert so das Risiko, dass Arbeiter direkt mit Werkzeugen und Werkstücken in Kontakt kommen.
Durch die Verwendung von Vorrichtungen werden manuelle Anpassungen und Klemmvorgänge reduziert, was wiederum die Ermüdung des Arbeiters verringert.

4. Verbessern Sie die Werkstückkonsistenz
Wiederholgenauigkeit: Die Vorrichtung sorgt dafür, dass die Bearbeitungsposition und -methode jedes Werkstücks konsistent ist, wodurch die Konsistenz der Bearbeitung sichergestellt wird. Dies ist besonders wichtig für die Massenproduktion, da dadurch sichergestellt werden kann, dass die Spezifikationen und die Leistung jeder Produktcharge gleich sind.
Standardisierte Produktion: Die Vorrichtung gewährleistet ein standardisiertes Spannen und Verarbeiten, was die Produktion vereinfacht und Fehler und Defekte reduziert.
5. Herstellungskosten sparen
Reduzieren Sie den Ausschuss: Vorrichtungen verbessern die Genauigkeit und Konsistenz, minimieren den Ausschuss durch ungenauer Positionierung oder instabile Klemmung und senken die Produktionskosten.
Reduzieren Sie die Verarbeitungszeit: Vorrichtungen reduzieren die Spann- und Einstellzeit, erhöhen die Geschwindigkeit, verkürzen den Produktionszyklus und sparen so Kosten.
6. Anpassung an die Produktion von mehreren Sorten und kleinen Chargen
Wir können flexible Vorrichtungen schnell an die Verarbeitungsanforderungen verschiedener Werkstücke anpassen – ideal für die Produktion großer Varianten und kleiner Chargen.
Wir können Vorrichtungen schnell austauschen und anpassen, wodurch die Umrüstzeit verkürzt und die Produktionsflexibilität verbessert wird.
7. Verbessern Sie die Steuerbarkeit des Produktionsprozesses
Prozesskontrolle: Vorrichtungen gewährleisten Konsistenz und Wiederholbarkeit während der Verarbeitung, wodurch der Prozess besser kontrollierbar und leichter zu überwachen und anzupassen ist.
Die Verwendung von Vorrichtungen zur Sicherung des Werkstücks verbessert die Qualitätsrückverfolgbarkeit in jeder Produktionsphase und unterstützt die Qualitätskontrolle.
Die Vorrichtungskonstruktion ist in der Fertigung von entscheidender Bedeutung, da sie direkte Auswirkungen auf die Verarbeitungsqualität, Effizienz und Kosten hat.
Was ist eine flexible Vorrichtung?
Eine flexible Vorrichtung ist eine Werkstückbefestigungsvorrichtung, die für die Produktion von vielen verschiedenen Stückzahlen und kleinen Chargen konzipiert ist. Sie können sie flexibel anpassen und neu konfigurieren, um sie an die Formen und Größen verschiedener Werkstücke anzupassen. Das Designkonzept flexibler Vorrichtungen besteht darin, die Produktionseffizienz zu verbessern, die Kosten zu senken und die Anpassungszeit der Ausrüstung zu verkürzen, um den Anforderungen der modernen Fertigung nach Flexibilität und schneller Reaktion gerecht zu werden.
Flexible Vorrichtungen entstanden mit der Entwicklung flexibler Fertigungssysteme und computerintegrierter Fertigungssysteme (CIMS). Mit der Einführung von CIMS hat die Produktion von Kleinserien mit vielen Varianten zunehmend an Bedeutung gewonnen, und flexible Vorrichtungen, die sich an die Anforderungen solcher Produkte und Produktionsänderungen anpassen, sind noch unverzichtbarer.
Grundlegende Schritte des Vorrichtungsdesigns
Die Vorrichtungskonstruktion umfasst im Allgemeinen die folgenden Schritte:
Montageplanung: Bestätigung der Positionierung, Anzahl der Spannvorgänge, Positionierungsmethode des Werkstücks in jeder Spannvorrichtung, g und der zu bearbeitenden Oberfläche während der Bearbeitung.
Planung: Positionierfläche, Positionierpunkt, Positionierpunkt, Spannfläche und Spannpunkt am Werkstück während der Bearbeitung bestätigen.
Konfigurationsdesign: Auswahl der Vorrichtungskomponenten und Zusammenbau zu einer Vorrichtung, die das Werkstück einspannen kann.
Die Konstruktion von Spannvorrichtungen hat sich im Bereich des computergestützten Fertigungsdesigns (CAFD) zu einem wichtigen Thema entwickelt. Durch den zunehmenden Einsatz von CNC-Werkzeugmaschinen und Bearbeitungszentren können viele Prozesse in einer einzigen Aufspannung durchgeführt werden, was eine zuverlässige Konstruktion von Spannvorrichtungen erfordert.

Forschung und Entwicklung flexibler Vorrichtungen
1. Überblick über die Entwicklung flexibler Vorrichtungen
Die Prozessausrüstung des Herstellungsprozesses umfasst die Auswahl und Gestaltung von Werkzeugen, Vorrichtungen, Prüfgeräten und Formen. Um die Kosten für das Spannen und die Produktionsvorbereitungszeit zu senken, ist flexibles Spannen unerlässlich.
Generell lässt sich sagen, dass eine flexible Vorrichtung sich an Veränderungen anpasst und auch dann noch verwendbar bleibt, wenn sich Form und Größe des Werkstücks bis zu einem gewissen Grad ändern.
Die Werkstückänderungen können klein sein und ähnliche Formen und Größen aufweisen, oder groß, mit erheblichen Form- und Größenunterschieden.
Die Definition flexibler Vorrichtungen bleibt vage, ohne klare Grenzen oder Definitionen. Im Allgemeinen handelt es sich dabei um Vorrichtungen, die Werkzeugmaschinen und Bearbeitungszentren verwenden, um eine Vielzahl unterschiedlicher Werkstücke festzuspannen.
Zu den flexiblen Vorrichtungen zählen kombinierte Vorrichtungen, programmierbare Vorrichtungen, allgemeine flexible Vorrichtungen, flexible Vorrichtungen aus Phasenwechselmaterial und andere Vorrichtungen.
Durch die Verwendung unterschiedlicher Phasenwechselmaterialien ist die Herstellung unterschiedlicher Vorrichtungstypen möglich.
Mechanische Vorrichtungen klemmen lediglich kleine Bereiche oder einzelne Punkte fest, während Vorrichtungen aus Phasenwechselmaterialien komplexe, verformbare Werkstücke effektiv festklemmen.
1.1 Innovative flexible Vorrichtungen
Einschließlich drei Arten
1) Authentische Phasenwechselvorrichtungen und flexible Pseudo-Phasenwechselvorrichtungen.
Diese Art von Vorrichtung nutzt die physikalischen Eigenschaften des Materials, um zwischen flüssiger und fester Phase zu wechseln. Wenn sich das Material in der flüssigen Phase befindet, legt der Benutzer das Werkstück in einen mit dem Material gefüllten Behälter. Eine externe Stimulation löst dann eine schnelle Verfestigung des Materials aus und klemmt das Werkstück fest. Nach der Verarbeitung bringt der Benutzer das Material von seiner festen Phase zurück in seine flüssige Phase, um das Werkstück freizugeben und zu entnehmen.
Pseudophasenwechselmaterial simuliert die bidirektionalen Eigenschaften von echtem Phasenwechselmaterial mithilfe eines Partikelwirbelbetts. Bei diesem Ansatz wird eine physikalische Methode eingesetzt, um das Material zum Übergang zwischen einem „festen Zustand“ und einem „fließenden Zustand“ zu zwingen. Dieser als Pseudophasenwechsel bezeichnete Prozess ahmt das Erscheinungsbild eines Phasenwechsels nach, ohne dass ein tatsächlicher Phasenwechsel stattfindet.
Das Grundprinzip besteht darin, das Fließbett mit feinen Metallpartikeln zu füllen und Luft durch Einlässe am Boden des Betts einzuführen. Feine Metallpartikel vergraben die darin platzierten Standardkomponenten. Der Prozess beginnt mit dem Einspannen des Werkstücks und dem anschließenden Einleiten von Gas aus den Lufteinlässen, um die Partikel zu lösen. Schließlich entnehmen die Arbeiter das Werkstück, um die Bearbeitung abzuschließen.
2) Anpassbare Vorrichtungen:
Dabei handelt es sich um Vorrichtungen, deren Spannelemente sich automatisch an die Form des Werkstückes anpassen können, das heißt, diese können beim Spannen ihre Form verändern und sich so den Veränderungen des Werkstückes anpassen.
3) Modulare programmgesteuerte Vorrichtungen:
Ein Servosystem steuert die Positionierungs-, Klemm- und Stützelemente. CNC-Programme installieren diese Elemente auf einer bidirektional beweglichen Führungsschiene und entwerfen verschiedene Vorrichtungskonfigurationen.
1.2 Innovation traditioneller Vorrichtungen
Verstellbare Vorrichtungen und kombinierte Vorrichtungen unterteilen herkömmliche Vorrichtungen in zwei Kategorien.
Zu den verstellbaren Vorrichtungen zählen allgemein verstellbare Vorrichtungen und spezielle verstellbare Vorrichtungen. Bei letzteren wird hauptsächlich die Gruppierungstechnologie als technisches Hilfsmittel verwendet.
Die Standardisierung der Komponenten hat zur Entwicklung kombinierter Vorrichtungen als neuer Typ von Prozessausrüstung geführt.
2. Kombinationsvorrichtung
Diese Vorrichtung ist eine neue Art von Prozessausrüstung, die auf der Grundlage der Teilestandardisierung entwickelt wurde. Das kombinierte Vorrichtungssystem umfasst eine Vielzahl von Komponenten und kann für verschiedene Zwecke verwendet werden, beispielsweise zum vertikalen oder horizontalen Positionieren und Spannen.
Kombinationsleuchten können je nach Verwendungszweck in verschiedene Typen eingeteilt werden:
Drehmaschinenvorrichtungen, Bohrmaschinenvorrichtungen, Bohrmaschinenvorrichtungen und Bettvorrichtungen.
Es ist in acht Kategorien unterteilt: Grundteile, Stützteile, Positionierteile, Führungsteile, Klemmteile, Verbindungselemente, Hilfsteile und Montageteile.
Kombinationsvorrichtungen verkürzen die Produktionsvorbereitungszeit, sichern die Qualität und verbessern den wirtschaftlichen Nutzen, weshalb sie sich ideal für die Produktion vielfältiger Kleinserien eignen.
Mit der rasanten Entwicklung flexibler Geräte und Verarbeitungssysteme sind hochflexible Kombinationsvorrichtungen mit standardisierten Komponenten für Fertigungssysteme unverzichtbar geworden.
Es gibt grundsätzlich zwei Arten von Kombinationsvorrichtungssystemen:
T-Nut-basierte und stiftbasierte (auch lochbasierte) Systeme.
Die Fertigungsindustrie entwickelt und nutzt seit mehr als 50 Jahren die Kombinationsvorrichtung auf T-Nut-Basis.
Die präzise Positionierung des Werkstücks erfolgt durch die zueinander senkrechten und parallelen T-Nuten auf der Basis.
Bei diesem System sollten wir beim Befestigen der Vorrichtungskomponenten in derselben Reihe von T-Nuten die Montagereihenfolge der Vorrichtungskomponenten sinnvoll anordnen.
Es gibt weltweit viele kombinierte Spannsysteme auf T-Nut-Basis. Zu den bekanntesten zählen die Systeme Wharton Unitool (England), YCT (Russland), CATIC (China) und Halder (Deutschland).
Bei der Kombinationsvorrichtung auf Stiftbasis erfolgt die genaue Positionierung und Befestigung der Vorrichtungskomponenten im Wesentlichen über die Positionierlöcher an der Basis.
Die wichtigsten Systeme sind:
BlucoTechnik (Deutschland, USA), Kipp (Deutschland), Qu-Co (USA), Stevens (USA), CarLane (USA), SAFE (USA), TJMGS (China), CPI (Russland).
Modulare Vorrichtungen sind flexible Spannmethoden mit großem Potenzial in FMS und CIMS. Eine Schlüsseltechnologie für ihre Anwendung ist die computergestützte Vorrichtungstechnologie, die CAFD umfasst, Vorrichtungsdesigns überprüft und Vorrichtungen verwaltet.
Zur Anpassung an die agile Fertigung ist ein neues Vorrichtungskonzept und Spannsystem entstanden, nämlich agile Vorrichtungen, die eine Erweiterung und Weiterentwicklung traditioneller modularer Vorrichtungen und flexibler Vorrichtungen darstellen.
Aufgrund der guten Rekonfigurierbarkeit, Skalierbarkeit, Offenheit, starken Anpassungsfähigkeit, schnellen Reaktion auf neue Produkte und schnellen Rekonstruktionsgeschwindigkeit wird es von der Vorrichtungsindustrie zunehmend geschätzt.
Es ist von entscheidender Bedeutung, die Fähigkeit von Fertigungssystemen zu verbessern, schnell auf Produktänderungen zu reagieren, Konstruktions- und Fertigungszyklen zu verkürzen, die Flexibilität zu erhöhen, Kosten zu senken und die Produktqualität zu verbessern.
Computergestützter Vorrichtungsentwurf (CAFD)
1. Entwicklung von CAFD
Im letzten Jahrzehnt konzentrierte sich die Fertigungsforschung auf die Verbesserung von CAD/CAM und CAPP.
Erst in den letzten 20 Jahren hat sich CAFD zu einem wichtigen Bestandteil der CAD/CAM-integrierten Technologie und einem wichtigen Aspekt von CAPP entwickelt. Es ist das Bindeglied zwischen Design und Fertigung im CIMS-Umfeld.
Mit der Einführung von CAD/CAM-Systemen wenden Designer CAFD auf die Vorrichtungskonstruktion an, um Herstellungskosten und -zyklen zu senken, wobei die Verkürzung des Vorbereitungszyklus ein wichtiges Ziel darstellt.
Fuh et al. stellten die erste Generation eines interaktiven CAFD-Vorrichtungsdesignsystems (I-CAFD) vor, das sich in CAD-Software integrieren lässt, die Grafikverarbeitungsfunktionen von CAD nutzt und eine Vorrichtungskomponentenbibliothek und ein Montagesequenzmenü umfasst.
Der Zweck der Entwicklung von I-CAFD ist:
1) Mehr Designer können Einrichtungsgegenstände interaktiv entwerfen, um komplexere Aufgaben im Bereich der Einrichtungsgestaltung zu bewältigen;
2) Den Entwicklungszyklus durch die Bereitstellung von Werkzeugen für geometrische Operationen verkürzen;
Die zweite Generation der CAFD, die Mitte der 1980er Jahre entwickelt wurde, brachte zwei Arten von CAFD-Systemen hervor, die auf variantenreichen und generativen Methoden basierten:
Gruppentechnologie (GT) und Wissen (KB).
Bei der Methode der Variantenkonstruktion von Vorrichtungen passen Konstrukteure vorhandene Konstruktionen für ähnliche Werkstücke innerhalb einer Bauteilfamilie an, indem sie Verarbeitungsmerkmale, Vorgänge und Installationssequenzen ändern.
Durch das Codiersystem der Gruppentechnologie passen wir die ursprünglich ähnlichen Vorrichtungselemente in der Vorrichtungsbibliothek an, um sie an die Verarbeitungsanforderungen des neuen Werkstücks anzupassen.
Wenn es nicht möglich ist, eine ähnliche Vorrichtung wiederherzustellen, können Sie mit der Methode des generativen Vorrichtungsdesigns ein neues Vorrichtungsdesignschema erstellen und dann den neu generierten Vorrichtungscode der Vorrichtungsbibliothek hinzufügen, um im nächsten Entwurf darauf verweisen zu können.
Das nach den 1990er Jahren entwickelte CAFD ist die dritte Generation. Das Merkmal von CAFD in dieser Ära ist, dass es sich dem Softwaredesign von Vorrichtungen zugewandt hat, wobei die Produktvorrichtungsstruktur und die tatsächliche Produktionsanwendung als Orientierung dienen.
Gegenwärtig hat die Entwicklung von CAFD den Fertigungsentwicklungszyklus erheblich verkürzt, den Herstellungsprozess optimiert, den Herstellungsprozessfluss verifiziert und spielt in FMS und CIMS eine zunehmend wichtige Rolle.
Der computergestützte Vorrichtungsentwurf konzentriert sich hauptsächlich auf die Vorrichtungsplanungsforschung, einschließlich des von Demeter vorgeschlagenen Algorithmus zur Auswahl von Positionierungs- und Klemmpositionen:
Menasa und DeVries untersuchten die Vorrichtungsplanung auf der Grundlage einer kinematischen Analyse.
Das von den europäischen Wissenschaftlern Pham, de Sam Lazaro usw. entwickelte regelbasierte System wird zum Entwurf kombinierter Vorrichtungen für prismatische Werkstücke verwendet:
Hargrove SK und Kusiak A haben eine umfassende Überprüfung der Entwicklung des zeitgenössischen CAFD in der Literatur vorgenommen und zukünftige Entwicklungstrends und -anforderungen vorgeschlagen.
Wissensbasiertes CAFD organisiert das Wissen von Experten in Regeln und gelangt anhand der Denkmechanismen des Expertensystems zu verschiedenen Entscheidungen.
Da die Anwendung von Regeln nicht sehr realistisch ist, haben ShuHuang Sun und JaHau Lewis Chen ein intelligentes Vorrichtungsdesignsystem auf Basis von fallbasiertem Denken (CBR) vorgeschlagen, um die Probleme zu lösen, die regelbasierte Expertensysteme nicht lösen können:
1) Das Wissen im Design ist zu komplex, um es in Regeln zu vereinfachen.
Regeln werden aus ähnlichen Situationen in der Vergangenheit gesammelt, während der Entwurf für bestimmte Fälle durchgeführt wird. Es ist schwierig, den Entwurf bestimmter Fälle durch Regeln abzuschließen.
2) Experten können ihr Wissen nicht klar zum Ausdruck bringen;
3) Für wissensbasierte Expertensysteme stellt der Wissenserwerb immer noch ein Hindernis dar.
Das vorgeschlagene System speichert Erfahrungen in Form von Fällen. Wenn es auf neue Probleme stößt, sucht es den Fall, der den vorherigen Fällen am ähnlichsten ist, und passt ihn der neuen Situation an.
Nach der Lösung des Problems wird diese neue Lösung als Fall in der Fallbibliothek gespeichert und kann bei ähnlichen Situationen erneut angewendet werden.
2. Forschungsschwerpunkte im Bereich CAFD
1) Klassifizierungsmethoden basierend auf Gruppentechnologie und fallbasiertem Schließen im Vorrichtungsdesign;
2) Bestimmung der Positionierungspunkte und Klemmpunkte durch kinematische Analyse;
3) Auswahl von Positionierflächen und Spannflächen mithilfe wissensbasierter Expertensysteme;
4) Vorrichtungsplanung auf Basis geometrischer Analysen;
5) Präzisionsbeziehungsanalyse zur Auswahl von Positionsreferenzen;
6) Konfigurationsdesign kombinierter Leuchten.
Entwicklung des automatisierten Vorrichtungsdesigns (AFD)
In den letzten Jahren hat sich die Vorrichtungsindustrie stark auf die Entwicklung modularer Vorrichtungssysteme konzentriert. In der Literatur werden auch die neuesten Entwicklungen auf diesem Gebiet behandelt.
Tao, Kumar und Nee et al. haben das Problem der Kraftsperre in der Vorrichtungskonfiguration mithilfe einer geometrischen Berechnungsmethode überprüft und eine geometrische Argumentationsmethode zur Bestimmung des optimalen Klemmpunkts und der optimalen Klemmreihenfolge vorgeschlagen.
Mit dieser Methode lässt sich sehr einfach und effektiv aus der Anordnung der in Frage kommenden Klemmstellen unter Berücksichtigung der Kraftschließung die optimale Klemmstelle ermitteln.
Utpal Roy und Jianmin Liao führten einen Mechanismus zur geometrischen Argumentation für die automatische Vorrichtungskonstruktion ein, der qualitative und quantitative Argumentation kombiniert. Sie analysierten zwei Arten von Verformungen: Kontaktverformung durch Klemmen und Biegung durch Schnittkräfte. Auf dieser Grundlage optimierten sie die Stütz- und Klemmpositionen, um eine feste und genaue Fixierung des Werkstücks während der Verarbeitung sicherzustellen, und implementierten das System in einem Prototyp.
Das AFD-System bietet eine intelligente Umgebung für die automatische Vorrichtungskonstruktion, die aus vier Hauptmodulen besteht:
1) vollständig informationsbasiertes Produktmodell;
2) Wissensbasis;
3) Denkmechanismus;
4) endgültige Vorrichtungskonfiguration.
Nach dem Automatisierungsgrad unterteilen wir Vorrichtungsdesignsysteme in interaktive, halbautomatische und automatisierte Typen.
Ein interaktives Vorrichtungsdesignsystem bietet eine Benutzeroberfläche, die Benutzern dabei hilft, geeignete Komponenten basierend auf dem Wissen des Designers auszuwählen. Es ist jedoch zeitaufwändig, da Benutzer Spannflächen, Punkte und Komponenten basierend auf der Geometrie des Werkstücks und den Verarbeitungsanforderungen auswählen müssen, und seine Computerfunktionen sind noch nicht vollständig entwickelt.
Die Verbesserung des halbautomatischen Vorrichtungsdesignsystems basiert auf dem interaktiven System, das den Bedarf des Designers an Fachwissen reduziert. Das automatisierte Vorrichtungsdesignsystem verbessert die Effizienz und Qualität des Vorrichtungsdesignprozesses weiter, indem es die Klemmpunkte automatisch bestimmt und genaue Klemmpunkte aus einer Liste von Kandidatenpunkten auswählt.
Kumar, Fuh, Kow usw. entwickelten ein automatisches modulares Vorrichtungsdesignsystem, das auf der Anwendung fortschrittlicher CAD- und KI-Technologie in modularen Vorrichtungen basiert und CAD-Methoden und die 3-DCADICAM-Softwaretechnologie verwendet.
Das System ist in ein interaktives und halbautomatisches Vorrichtungsdesignsystem integriert. Neben der automatischen Ermittlung des Spannpunkts kann es auch ein Untermodul zur Erkennung von Bearbeitungsstörungen verwenden, um Störungen zwischen dem Schneidwerkzeug und der Vorrichtung während der Bearbeitung zu verhindern.
Hu und Rong haben einen schnellen Interferenzerkennungsalgorithmus vorgeschlagen, der das Vorrichtungskomponentenmodell zu einem zweidimensionalen Radmodell mit hohem Informationsgehalt vereinfacht. Er unterscheidet sich vom Erkennungsprozess mit gefüllten Elementen und ist bei der Vorrichtungsüberprüfung effektiver.
Fazit
Wenn man auf die Entwicklung der Vorrichtungsbranche und die neuesten Forschungsergebnisse zurückblickt, stellt man fest, dass es trotz mehr als einem Jahrzehnt Forschung weltweit noch immer keine ausgereifte kommerzielle Vorrichtungssoftware gibt.
Daher sollte die Entwicklung praktischer CAD-Software für Vorrichtungen bei der aktuellen Forschung im Bereich Fertigungssoftware oberste Priorität haben. Ein umfassendes und umfassendes automatisches Vorrichtungsdesignsystem, das CAD/CAMI/CAE-Technologie mit CNC-Programmen integriert und Interferenzen zwischen Schneidwerkzeugen und kombinierten Vorrichtungen erkennen kann, ist der zukünftige Entwicklungstrend.
Aufgrund der Komplexität des Vorrichtungsdesigns und der sich ständig ändernden tatsächlichen Situation ist es für die AFD-Forschung schwierig, in kurzer Zeit einen Durchbruch zu erzielen. Bis zur Anwendung in der tatsächlichen Produktion bleibt noch viel zu tun.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

