

Die Drehhülse (Bild 1) verfügt über eine Außenkontur mit Hinterschnitt, mehrere Bögen, ein M22×1.5-Gewinde, Innenbohrungen und kompakte Abmessungen.
Alle Abmessungen sind festgelegt. Nur die zylindrische Oberfläche mit ϕ24.5 mm erfordert eine Toleranz von ±0.1 mm; für die anderen äußeren Bögen gelten keine Genauigkeitsanforderungen.
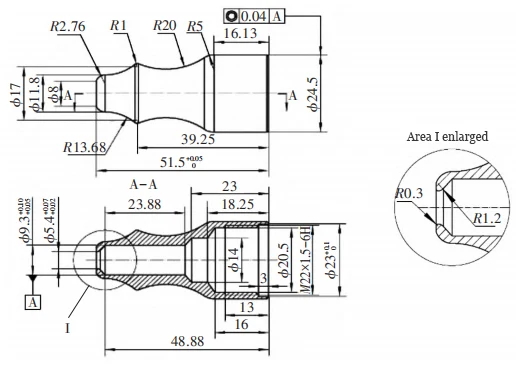
Zu den Toleranzen der Innenkonturbearbeitung gehören:
– Bohrungsmaß ϕ23mm: Nulllinie plus 10 Toleranzen
– ϕ5.40 mm: plus 2 bis plus 7 Toleranzen
– ϕ9.30 mm: Toleranzen von plus 5 bis plus 10. Die axiale Abmessung 51.5 (Gesamtlänge des Teils) hat eine Nulllinientoleranz von +5.0. Darüber hinaus müssen die Bohrungsabmessungen ϕ9.30 mm und ϕ5.40 mm eine Koaxialitätsanforderung von nicht mehr als 4.0 von der Mittellinie erfüllen.
Material: 06Cr19Ni10 (Edelstahl 304). Die Bohrungen mit ϕ9.30 mm und ϕ5.40 mm haben eine gemeinsame Referenz, um die Koaxialität zu gewährleisten.
Bearbeitungsplan: Bei der Konstruktion dieses einfachen Teils müssen sowohl die primären als auch die sekundären Oberflächen berücksichtigt werden.
Aus der Zeichnung geht hervor, dass für die Fertigstellung dieser Drehhülse Drehvorgänge erforderlich sind, die sich auf Rundlauf und Taumeln des Teils auswirken.
Darüber hinaus erschwert die geringe Größe des Teils die Überprüfung der Messlehre, den Werkzeugwechsel und die Verwendung weicher Spannfutter erheblich.
Das Gewinde M22×1.5 mm ermöglicht eine präzise Positionierung und macht Rundlaufprüfungen, Werkzeugwechsel und Vorrichtungen mit weichen Backen überflüssig, was die Bearbeitung vereinfacht.
Nach der Analyse der Bearbeitungsstrategie haben wir den Produktionsplan wie folgt fertiggestellt:
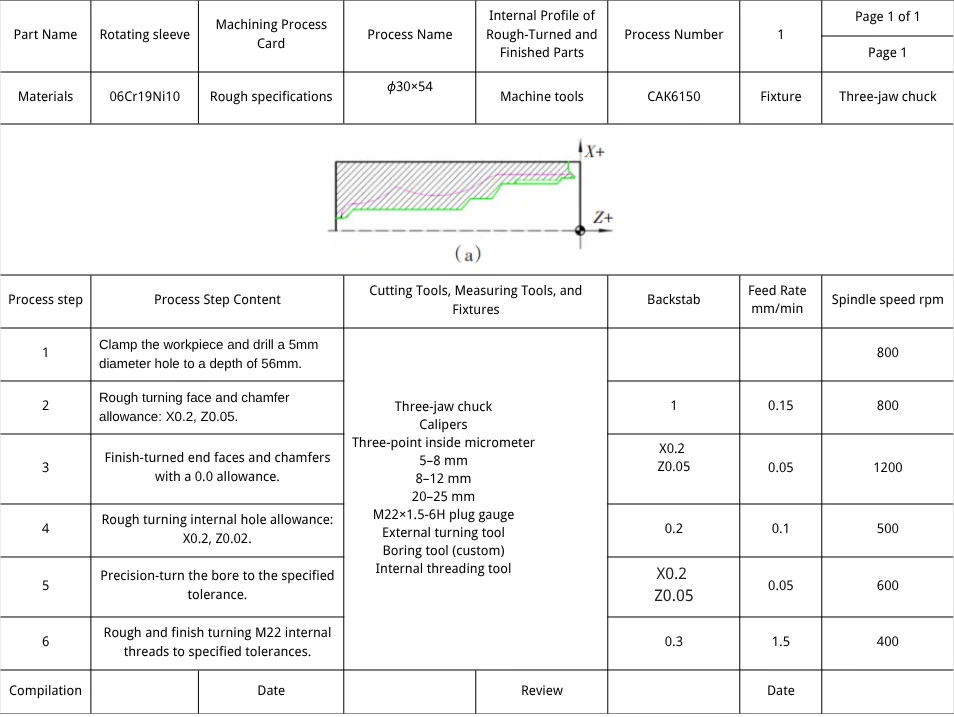
Schneiden Sie den Rohling auf ϕ30×54 mm zu, bearbeiten Sie die Innenkontur und die Löcher, beenden Sie die Bearbeitung mit einem Spezialwerkzeug und schneiden Sie dann das Innengewinde (Abbildung 2).
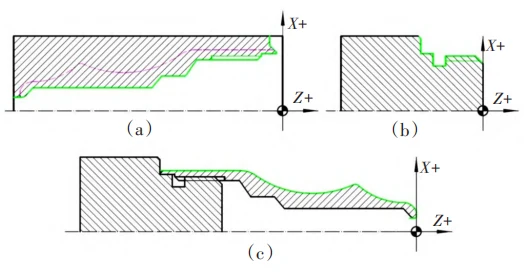
Die zweite Sequenz erfordert eine Umkehr und hängt davon ab, ob die internen Threads der ersten Sequenz die Spezifikationen erfüllen.
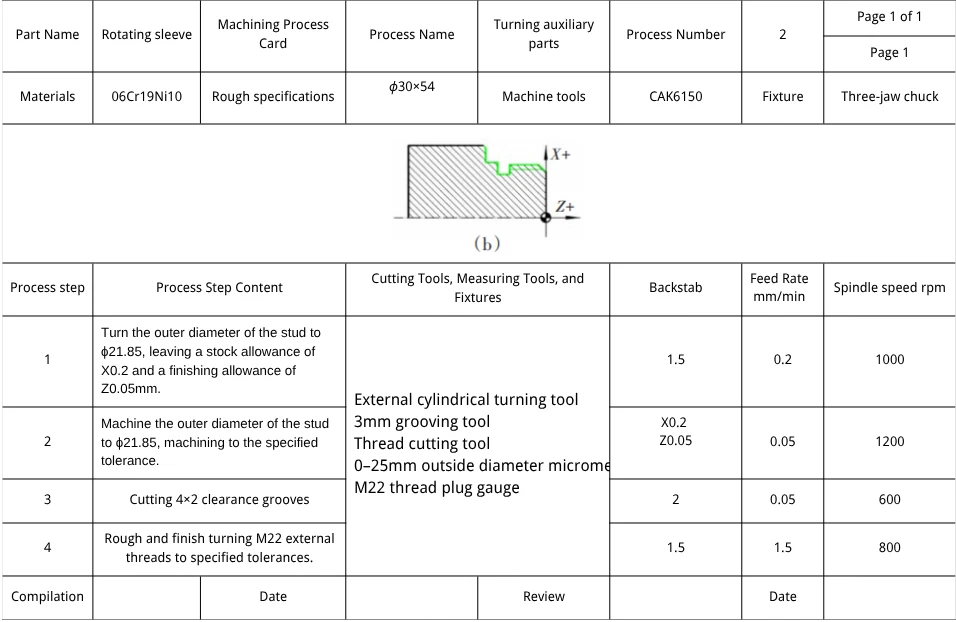
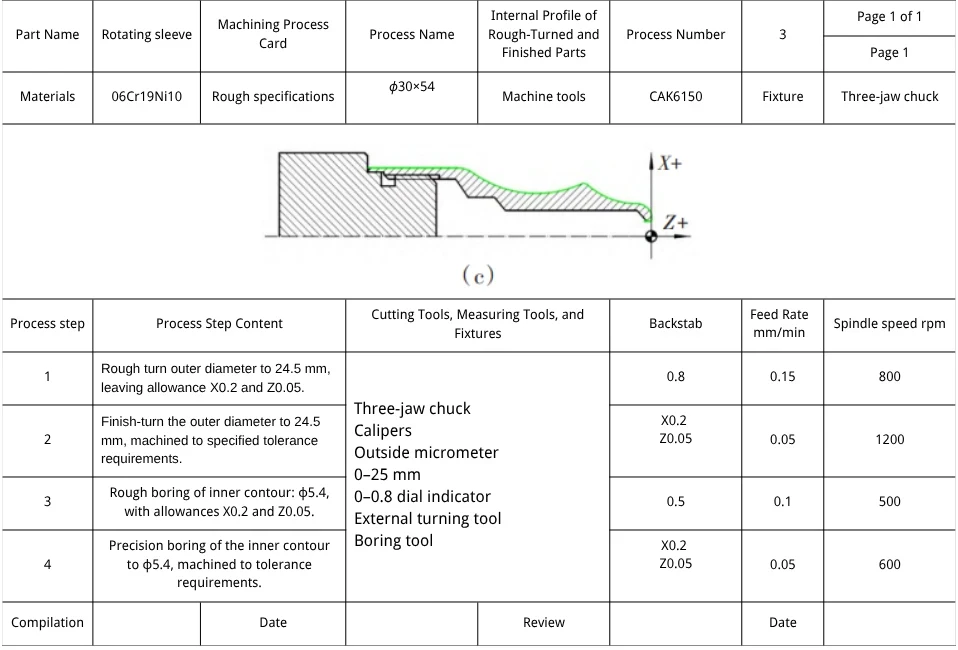
Ein Gewindebolzen (Bild 2b) dient als Werkzeugaufnahme für die zweite Bearbeitungssequenz, bei der die Außenkontur (Bild 2c) unter Wahrung der Koaxialität bearbeitet wird.
Auswahl von Werkzeugmaschinen und CNC-Steuerungen
Eine CKA6150 CNC, ausgestattet mit einem japanischen Fanuc-System, bearbeitet das Teil.
Werkstückspannung
Gängige Spannmethoden sind Drei- und Vierbackenfutter . Entsprechend den Bearbeitungsanforderungen des Werkstücks haben wir uns für ein Dreibackenfutter entschieden.
Der Klemmvorgang läuft wie folgt ab:
Spannen Sie das Werkstück zunächst mit dem Dreibackenfutter ein, um die Innenkontur zu bearbeiten. Entnehmen Sie das Teil, sobald es die gewünschte Bearbeitungsgenauigkeit erreicht hat.
Während das Werkstück noch im Dreibackenfutter eingespannt ist, wird ein Bolzen gefertigt, der in das Innengewinde passt, ohne das Werkstück zu entnehmen. Die Innenkontur der Drehhülse wird mit einem Gewinde versehen und die Außenkontur so bearbeitet, dass die Maßgenauigkeit erreicht wird.
Werkzeugauswahl
Bei der Auswahl der Werkzeuge ist auf die Maschinensteifigkeit, die Eigenschaften des Werkstückmaterials, die Bearbeitungsprozesse , die Schnittparameter und andere relevante Faktoren zu achten.
Ausgewählte Werkzeuge müssen eine hohe Präzision, Festigkeit, Steifigkeit, Haltbarkeit, Maßhaltigkeit und einfache Installation/Einstellung aufweisen.
Wenn möglich, sollten Sie kürzere Werkzeugschäfte bevorzugen, um die Werkzeugsteifigkeit zu verbessern und gleichzeitig die Bearbeitungsanforderungen zu erfüllen.
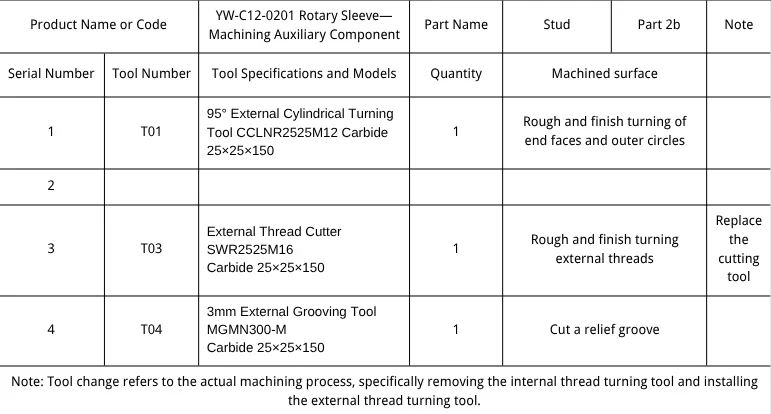
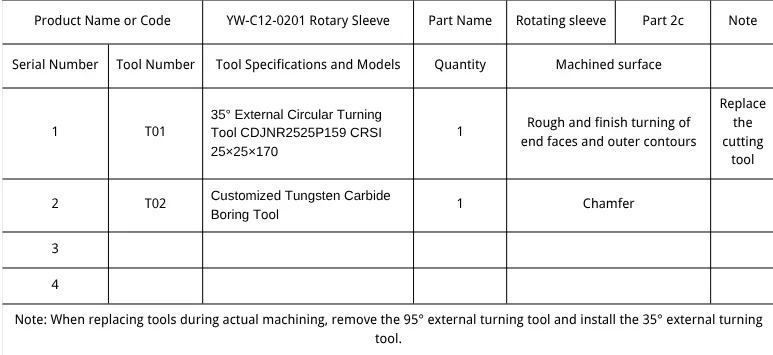
Nach der Analyse der Werkzeugauswahl haben wir uns für die folgenden Werkzeuge für den Drehhülsenteil entschieden:
– ϕ5×80mm Hartmetallbohrer
– Kundenspezifisches Hartmetall-Bohrwerkzeug
– 3-mm-Außenstechwerkzeug (MGMN3020), Innengewindedrehwerkzeug (SNR0020Q16), 95°-Außendrehwerkzeug (CCLNR2525M12), 3-mm-Außenstechwerkzeug (MGMN300-M), Außengewindedrehwerkzeug (SWR2525M16) und 35°-Außendrehwerkzeug (CDJNR2525P15).
Ermittlung von Werkstückbearbeitungsprozessen und deren Eigenschaften
Primäre Prozessschritte: Schneiden → Innenkontur Schruppen/Schlichten erster Stufe → Zapfenbearbeitung für Montagevorrichtungen → Außenkontur Schruppen/Schlichten zweiter Stufe.
- Stanzen: Schneiden Sie mit einer Sägemaschine einen Stab mit den Abmessungen ϕ30×2 m in Rohlinge mit den Abmessungen ϕ30×54 mm.
- Erste Stufe des Schruppens und Schlichtens der Innenkontur. Dieser Prozess beginnt mit dem Bohren von Durchgangslöchern in den Rohling mit den Abmessungen ϕ30 × 54 mm mithilfe eines Hartmetallbohrers mit ϕ5 mm.
Schritt zwei: Schruppen und Schlichten der Innenkontur unter Verwendung der richtigen Referenz, Werkzeuge und Parameter, um die Qualität sicherzustellen.
- Bearbeitung von Baugruppenhilfsmerkmalen. Dieser Schritt ist innerhalb des gesamten Prozesses relativ unkompliziert und umfasst drei Schritte:
Schruppen und Schlichten der Außenkontur mit einem zylindrischen Werkzeug, um eine Passung mit dem Innengewinde und der Bohrung von ϕ23 mm zu erreichen;
Schneiden einer Entlastungsnut mit einem Nutwerkzeug;
Drehen eines Standard-Außengewindes M22×1.5 mm mit einem Gewindeschneidwerkzeug.
- Beim sekundären Schruppen und Schlichten der Außenkontur wird ein Gewindebolzen verwendet, um die Koaxialität und Oberflächenqualität sicherzustellen (Abbildung 1).
Bearbeitungsprozess der Rotationshülse
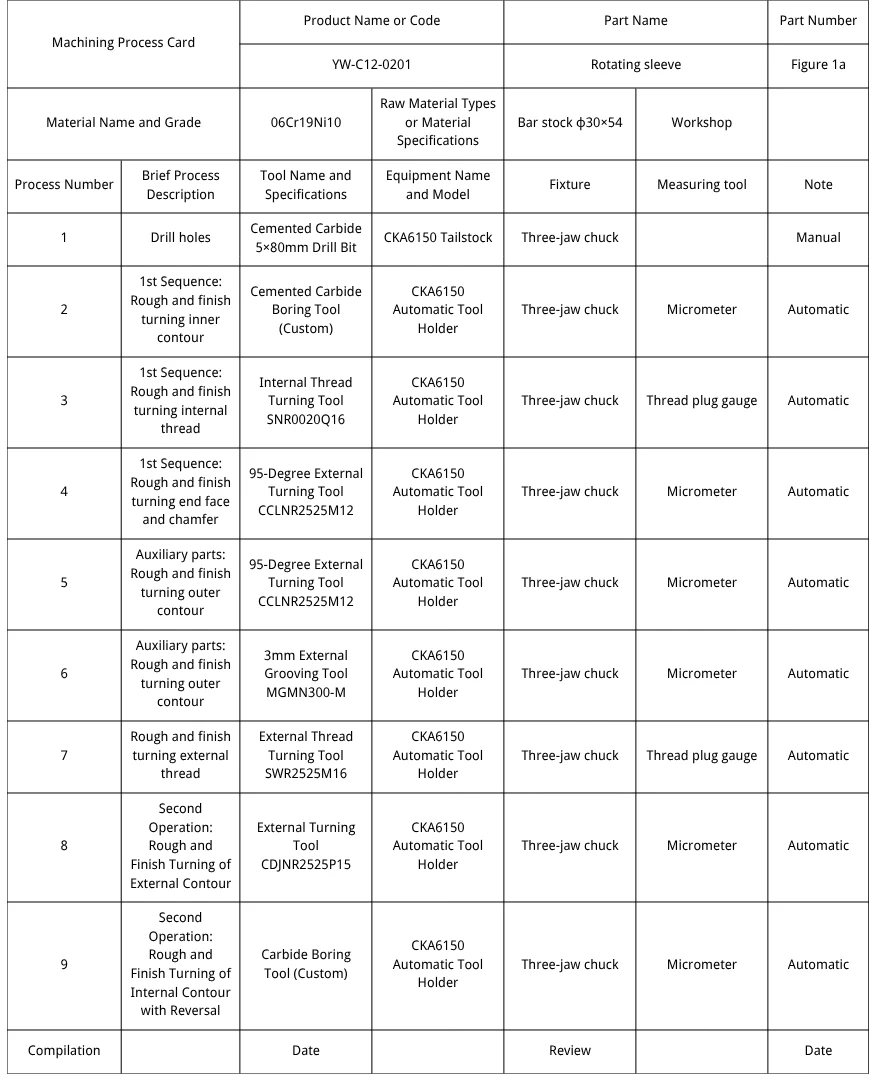
- Bearbeitungsprozesskarte. Tabelle 1 zeigt die Bearbeitungsprozesskarte.
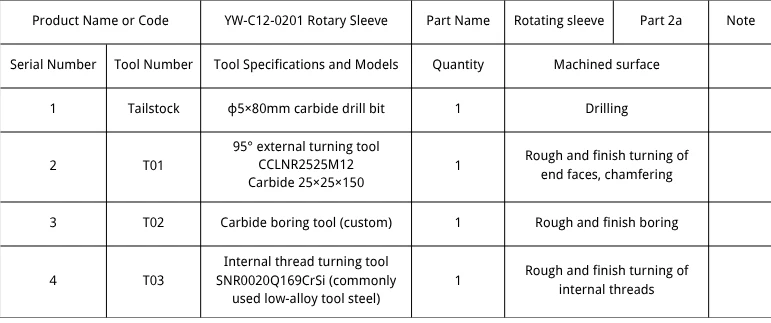
- Bearbeitungswerkzeugkarten. Die Tabellen 2, 3 und 4 zeigen die Bearbeitungswerkzeugkarten.
- Bearbeitungsvorgang Karten. Die Tabellen 5, 6 und 7 zeigen die Bearbeitungsvorgangskarten.
Programmbearbeitung
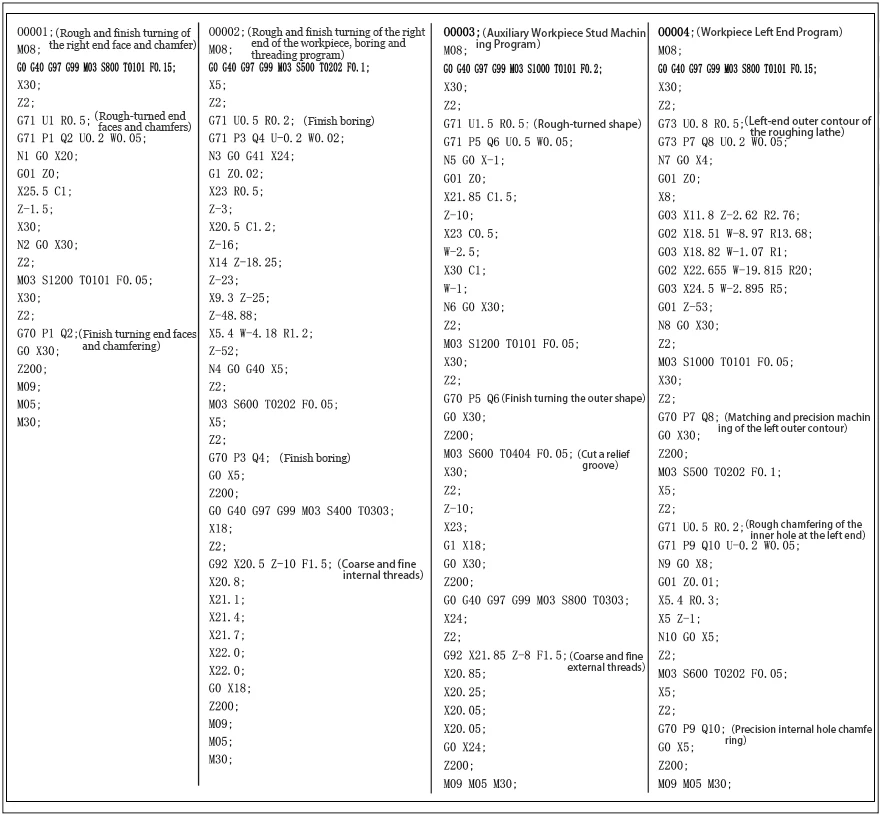
Die Programmbearbeitung ist in Tabelle 8 dargestellt.
Fazit
Analyse und Programmierung der Hülse YW-C12-0201 zeigen, dass eine sorgfältige Prozessplanung und -programmierung Effizienz und Qualität gewährleistet.
Bei den Prozessparametern müssen Material, Maschine, Werkzeug, Umgebung, Fähigkeiten des Bedieners und externe Faktoren berücksichtigt werden, die die Genauigkeit beeinflussen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

