Arten von Fäden
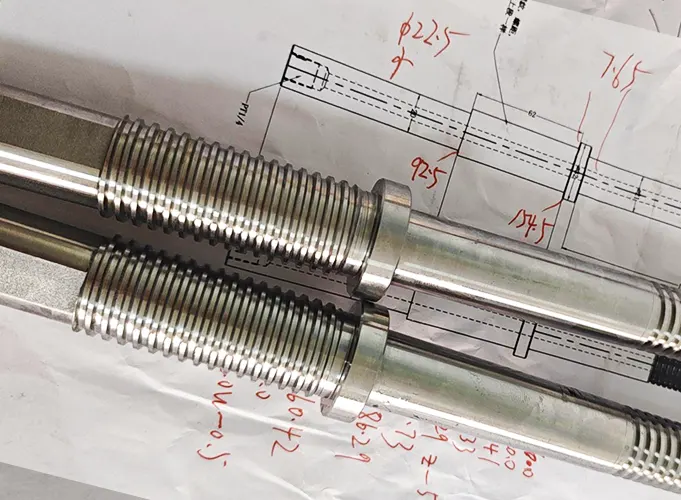
Ein Gewinde ist eine spiralförmige, maschinell hergestellte Rippe, auch Schraubenverbindung genannt. Je nach Form des Gewindekörpers unterscheidet man zwischen zylindrischen und konischen Gewinden. Nach ihrer Lage werden sie in Innen- und Außengewinde unterteilt. Bezüglich der Windungsrichtung unterscheidet man zwischen Links- und Rechtsgewinden. Rechtsgewinde sind gebräuchlicher. Je nach Anzahl der Gewindegänge unterscheidet man zwischen Einzelgewinden, Doppelgewinden und Mehrgewinden, wobei die Anzahl in der Regel vier nicht übersteigt. Einzelgewinde dienen üblicherweise der Verbindung, Doppel- oder Mehrgewinde der Kraftübertragung.Einteilung nach der Querschnittsform des Gewindes
Gewinde werden nach ihrer Querschnittsform – oder Zahnform – in Dreiecksgewinde, Rechteckgewinde, Trapezgewinde, Zahngewinde und andere Sondergewinde unterteilt. Dreiecksgewinde werden hauptsächlich für Kupplungen verwendet, während Rechteckgewinde, Trapezgewinde und Zahngewinde hauptsächlich für die Kraftübertragung eingesetzt werden. Nach der Größe der Zähne unterscheidet man zwischen Grobgewinden und Feingewinden. Je nach Anwendungsbereich lassen sie sich in Befestigungsgewinde, Rohrgewinde, Kraftübertragungsgewinde und Sondergewinde unterteilen.Zollgewinde und metrische Gewinde
In China werden Gewinde in Zoll- und metrische Gewinde unterteilt. Mit Ausnahme von Rohrgewinden, die Zollgewinden entsprechen, sind alle anderen Gewinde metrisch. Metrische Gewinde werden auch als Gewinde des metrischen Systems bezeichnet. Der größte Unterschied zwischen metrischen und Zollgewinden besteht darin, dass die Steigung in Millimetern gemessen wird. Zu den metrischen Gewinden gehören Standardgewinde, Trapezgewinde, Rechteckgewinde, Zahngewinde und Vierkantgewinde. Zu den Standardgewinden gehören Standardgewinde, Kegelgewinde, Rohrgewinde, Trapezgewinde, Rechteckgewinde und Zahngewinde. Die ersten drei werden hauptsächlich für Gewindekupplungen verwendet, die letzten drei hauptsächlich für Schraubenantriebe.Gewöhnlicher Thread
Normalgewinde, auch als Dreikantgewinde mit 60°-Winkel bezeichnet und mit dem Buchstaben M gekennzeichnet, werden in Grob- und Feingewinde unterteilt. Grobgewinde zeichnen sich durch einen mittleren Durchmesser und eine mittlere Steigung, eine hohe Festigkeit und weite Verbreitung aus. Feingewinde hingegen haben einen großen Durchmesser und einen kleinen Steigungswinkel. Dadurch bieten sie eine gute Selbsthemmung und hohe Festigkeit. Allerdings neigen sie zum Durchrutschen und sind nicht verschleißfest. Feingewinde eignen sich für dünnwandige Bauteile, dynamische Lastverbindungen und Feinjustierungen. Sie werden auch in Hydrauliksystemen für Verbindungsgewinde eingesetzt, benötigen dort aber einen Dichtring. Normalgewinde dienen hauptsächlich der Befestigung von Verbindungen; ihre Gewindeprofile sind in Abbildung 1 dargestellt.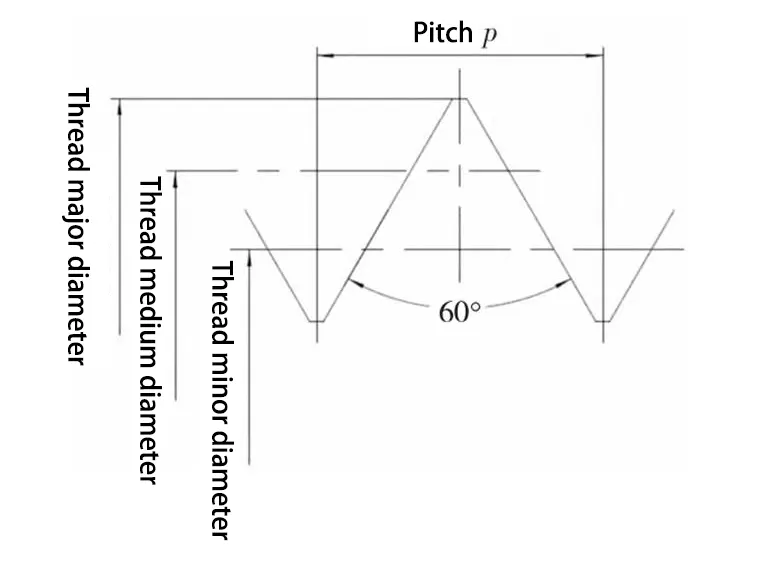
Rohrgewinde
Rohrgewinde befinden sich an der Rohrwand und dienen der Verbindung von Rohren. Sie werden hauptsächlich für Rohrkupplungen verwendet, wobei Innen- und Außengewinde passgenau aufeinander abgestimmt sind. Man unterscheidet zwischen geraden und konischen Rohrgewinden. Metrische Rohrgewinde werden im Allgemeinen in 55°-Dichtungsgewinde und 55°-Nichtdichtungsgewinde unterteilt.(1) 55° abgedichtetes Rohrgewinde.
Das bedeutet, dass der Gewindewinkel 55° beträgt und die Verjüngung 1:16 ist. In technischen Zeichnungen wird das Gewinde üblicherweise mit R und Rc gekennzeichnet (R steht für zylindrisches Innengewinde mit konischem Außengewinde, Rc für konisches Innengewinde), wie in Abbildung 2 dargestellt. Beim Verschrauben sorgt die Verformung des Gewindes für die Abdichtung. Daher ist diese Gewindeart abdichtungsfähig, der erforderliche Anpressdruck darf jedoch 16 MPa nicht überschreiten. Üblicherweise lässt sich ein konisches Außengewinde mit einem konischen Innengewinde und einem zylindrischen Innengewinde verbinden.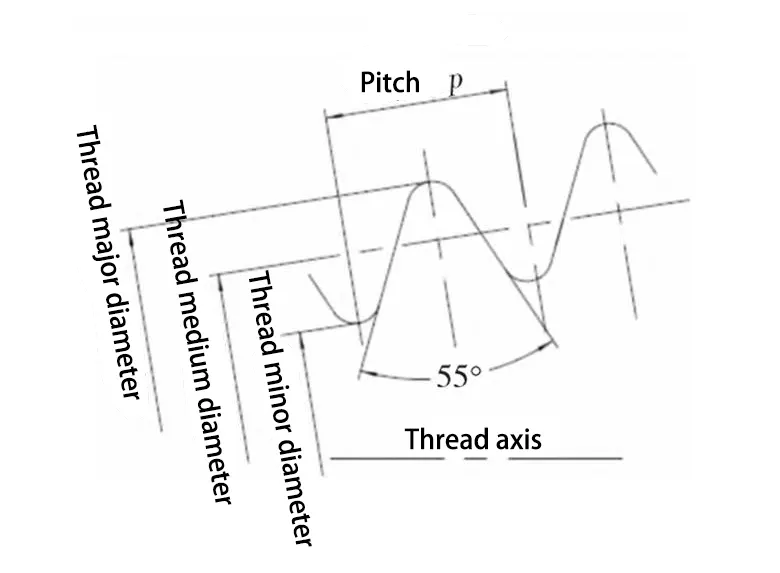
2) 55° nicht dichtendes Rohrgewinde.
Es handelt sich um ein Gewinde, das üblicherweise mit G gekennzeichnet ist (siehe Abb. 3). Das Gewinde selbst ist nicht abdichtend und muss daher beim Einbau mit einer Dichtscheibe versehen werden. Es wird üblicherweise in Hydraulik- und Schmiersystemen sowie in anderen Hochdruckanwendungen eingesetzt.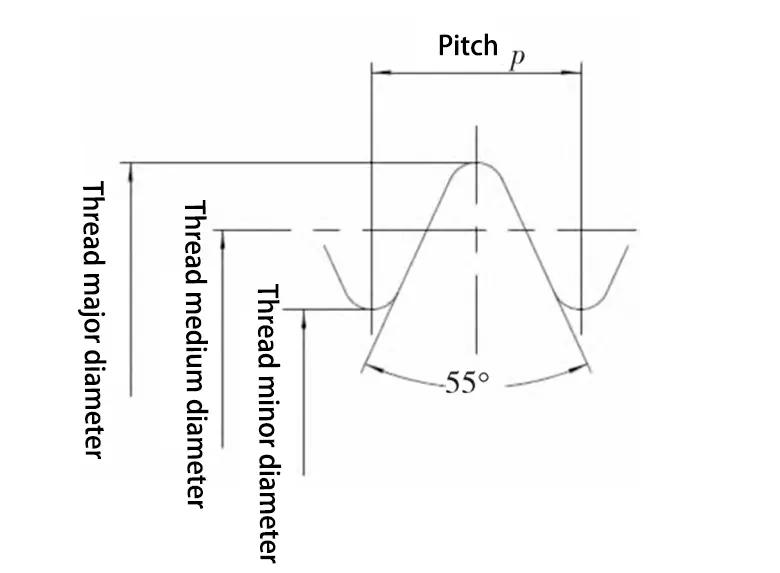
Konische Rohrgewinde
Kegelgewinde, auch NPT-Gewinde (National Pipe Thread) genannt, sind ein 60°-Kegelgewinde, das auf dem amerikanischen Standard basiert. Es hat einen Zahnwinkel von 60° und eine Kegelneigung von 1:16 und weist eine gewisse Selbstabdichtung auf. Dieses Gewinde findet im Inland keine gängige Verwendung.Trapezgewinde
Das Trapezgewinde hat einen Winkel von 30° und seine Zahnform entspricht einem gleichschenkligen Trapez. Da Innen- und Außengewinde auf einer konischen Fläche liegen, ist die Verbindung schwer zu lösen. Daher finden Trapezgewindekupplungen breite Anwendung in der mechanischen Kraftübertragung und Verschraubung, beispielsweise bei Dreh- und Antriebsschrauben. Trapezgewinde zeichnen sich durch hohe Festigkeit und gute Passgenauigkeit aus und sind die am häufigsten verwendeten Gewindearten für Kraftübertragungen. Die Kennzeichnung erfolgt üblicherweise mit dem Buchstaben „Tr“ und dem Produkt aus Nenndurchmesser und Steigung (siehe Abbildung 4).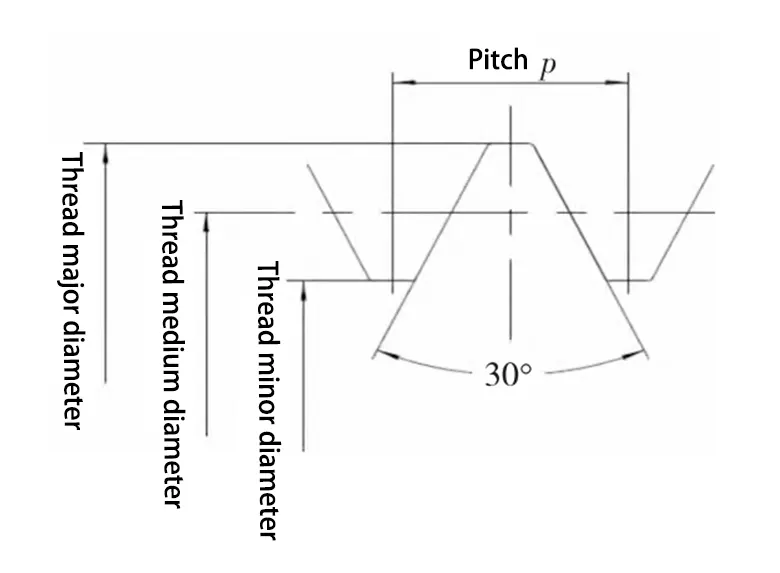
Rechteckige Gewinde
Rechteckgewinde haben eine quadratische Zahnform, die Gewindedicke beträgt die halbe Steigung. Sie bieten einen hohen Wirkungsgrad, jedoch eine geringe Zentriergenauigkeit und eine schwache Grundfestigkeit. Aktuell werden sie nur noch aufgrund ihres hohen Wirkungsgrades eingesetzt, was hohe Anforderungen an das Getriebe stellt. Da die Gewindepräzision schwieriger zu fertigen ist und der Verschleiß des Spiralgewindes nur schwer repariert und kompensiert werden kann, wurden sie durch Trapezgewinde ersetzt.Gezahnter Faden
Die Zahnform des gezahnten Gewindes ist kein gleichschenkliges Trapez, sondern typischerweise 33° oder 45°. Wie in Abb. 5 dargestellt, beziehen sich 3° und 30° auf die Ebene durch die Gewindeachse und geben den Winkel zwischen der Gewindezahnflanke und der Senkrechten zur Gewindeachse an. Ein gezahntes Gewinde mit einem Zahnwinkel von 33° weist asymmetrische Zähne auf: 30° auf der einen und 3° auf der anderen Seite. Es zeichnet sich durch hohe Kraftübertragung und eine robuste Zahnwurzel aus und ist für hohe einseitige Belastungen geeignet. Es wird hauptsächlich in Hebezeugen oder Druckmaschinen, wie z. B. in Wälzgeräten, eingesetzt. Die Kennzeichnung erfolgt üblicherweise mit dem Buchstaben B.Analyse häufiger Fehler bei der Gewindeverarbeitung
Im täglichen Produktionsablauf kommt es häufig aufgrund von Gewindebearbeitungsfehlern zu Nacharbeiten, was die Gewindenutzung und die Produktionseffizienz beeinträchtigt. Gängige Gewindeherstellungsverfahren sind Drehen, Walzen und Schleifen, und je nach gewähltem Verfahren ergeben sich unterschiedliche Bearbeitungsfehler.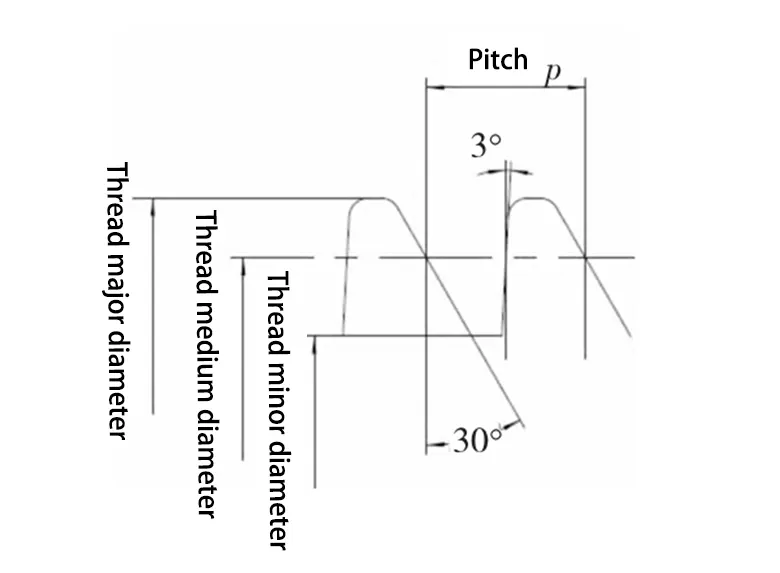
Drehgewinde
Das Gewindeschneiden, auch als Gewindebohren bekannt, erfolgt üblicherweise auf einer Drehmaschine. Dabei dreht sich das Werkstück einmal, während sich das Werkzeug geführt entlang seiner Achse bewegt. Die Bewegung des Werkzeugblatts erzeugt eine Schnittspur, die die Gewindefläche im Werkstück formt. Gewinde werden maschinell gefertigt, und dieses Verfahren ist hocheffizient und präzise. Häufige Fehler sind:(1) Die Zahntrennlinie fällt nicht mit der Achse zusammen.
Die Entstehung dieses Defekts wird im Allgemeinen durch eine fehlerhafte Installation des Drehwerkzeugs verursacht. Häufig ist dies auf Unachtsamkeit oder Unerfahrenheit des Drehers zurückzuführen; solange die Position des Werkzeugs sorgfältig kalibriert werden kann, lässt sich dies vermeiden.(2) Der Zahnwinkel ist groß oder klein.
Dies liegt im Allgemeinen daran, dass die Messerklinge nicht richtig geschliffen ist und ein Drechsler die Messerschneide prüfen und nachschleifen muss.3) Einzelne Tonhöhen sind überspannt oder weisen unterschiedliche Tonhöhengrößen auf.
Dies liegt daran, dass zwischen der Drehschraube und der Mutter ein Spalt besteht oder die Schraube läuft oder die Drehkralle springt. Daher muss der Schraubstock überprüft und eingestellt werden, damit sich die Kralle nicht löst.(4) Der kumulative Pitch-Fehler wurde überschritten.
Dies liegt daran, dass der Verschleiß der Drehspindel zu einer ungenauen Übertragung führt und die Spindel repariert werden muss. Anschließend muss das Übersetzungsverhältnis genau berechnet und das hängende Rad der Werkzeugmaschine neu angepasst werden.(5) Die Gewinderauigkeit ist zu gering oder gewellt.
Dies liegt normalerweise an der Abnutzung der Drehwerkzeugklinge oder an der Klinge mit klebrigen Spänen, die dadurch entstehen, dass das Drehwerkzeug geschärft oder ausgetauscht werden muss.Rollgewindebearbeitung
Formwalzwerkzeuge werden eingesetzt, um das Werkstück plastisch zu verformen und so ein Gewinde zu erzeugen. Dieses Bearbeitungsverfahren wird oft als Gewindewalzen bezeichnet. Es wird üblicherweise auf einer Walzmaschine oder einer Gewindewalzmaschine durchgeführt. Das Produkt zeichnet sich durch eine höhere Präzision als beim Drehen, eine hohe Produktionseffizienz und Eignung für verschiedene Anwendungen aus. Massenproduktion von Standardbefestigungselementen und anderen Gewindeverbindungen mit Außengewinde. Häufige Gewindefehler sind folgende:(1) Auf der Zahnseite befinden sich konkave Stellen mit geringer Rauheit.
Die Ursache könnte in einer ungleichmäßigen Beschaffenheit des Werkstückmaterials mit weichen Stellen liegen; das Kühlmittel könnte verunreinigt sein; die Walzenzahnoberfläche könnte uneben sein. Es ist notwendig, das Werkstückmaterial zu prüfen, das Kühlmittel oder die Walze je nach Bedarf auszutauschen.(2) Gewindeförmige Zahnoberfläche mit dicker Haut.
Die Ursache könnte in einer fehlerhaften oder instabilen Paletten- oder Werkstückmontage liegen; die Werkstückform könnte ungünstig sein, beispielsweise konisch oder elliptisch; die Walze könnte exzentrisch laufen oder springen, oder die Überlappung der beiden Walzen ist unzureichend. In diesem Fall muss die Palette oder das Werkstück justiert werden, um eine korrekte Montage zu gewährleisten. Alternativ kann die Form des Werkstücks überprüft werden.(3) Die Form des Gewindemitteldurchmessers ist nicht gut.
Dies liegt an einer fehlerhaften Walzenmontage, falschen Werkstückabmessungen oder unzureichender Werkstücksteifigkeit. Die Werkstückabmessungen müssen kontrolliert oder die Walzenanzahl, die Walzzeit und die Walzgeschwindigkeit angepasst werden.(4) Faden „chaotische Schnalle“.
Der Grund hierfür kann sein, dass das Werkstück nicht fest sitzt und beim Einpressen rollt. Das Werkstück muss so eingestellt werden, dass es fest sitzt.(5) Gewinde mit großem und kleinem Durchmesser können nicht gleichzeitig qualifiziert werden.
Dies liegt daran, dass die Größe des Werkstückrohlings klein ist. Die Rohlingsgröße muss streng kontrolliert werden.Gewindeschleifen
Dies wird in der Regel auf speziellen Gewindeschleifmaschinen durchgeführt. Folgende Gewindefehler können auftreten:(1) Die Zahnseite ist nicht flach, glänzend oder gerade.
Dies liegt üblicherweise an einer nicht ordnungsgemäß funktionierenden Schleifscheibe. Möglicherweise vibriert die Schleifscheibe oder die Abtragsmenge ist nicht korrekt eingestellt. Auch eine ungleichmäßige Bewegung des Diamantstifts beim Abrichten der Scheibe kann die Ursache sein und zu Ungenauigkeiten führen. Die Schleifscheibe muss nachbearbeitet, der Schleifkopf justiert und das Ölbecken gereinigt werden. Achten Sie außerdem auf ausreichenden Abstand zwischen Diamantstift und Stiftklemme sowie auf festen Sitz der Schrauben.(2) Die Tonhöhe ist zu schlecht.
Die Ursache liegt üblicherweise im Getriebe der Werkzeugmaschine oder im Verschleiß der Spindel. Möglicherweise ist auch das Verhältnis von Spindelsteigung zu Werkstücksteigung kein ganzzahliges Vielfaches. In diesem Fall muss die Maschine repariert oder die Spindel ausgetauscht werden. Alternativ kann es vorkommen, dass Werkstück und Spindel rotieren. Heben Sie die Mutter an, um sie zu öffnen und zu schließen, und warten Sie, bis sich die Spindel einmal gedreht hat, bevor Sie die Mutter erneut öffnen und schließen.(3) Der Zahntyp ist nicht korrekt, der Radius der Zahnunterseite ist zu groß.
Dies liegt hauptsächlich daran, dass die Schleifscheibe nicht korrekt abgerichtet ist, ihre Härte nicht geeignet ist oder sie verschlissen ist. Die Schleifscheibe muss ausgetauscht oder nachjustiert werden.Fazit
Anhand der obigen Einführung und Analyse lassen sich die gängigen Gewindearten erkennen. Entsprechend den jeweiligen Anwendungsanforderungen ist das passende Gewinde auszuwählen. Gleichzeitig muss für gute Produkte auch ein einwandfreier Herstellungsprozess gewährleistet sein. Nur so lassen sich die Ursachen verstehen. Thread-Verarbeitung Mängel, um rechtzeitig Maßnahmen zur Verbesserung der tatsächlichen Produktion zu finden und zu ergreifen.
Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.