
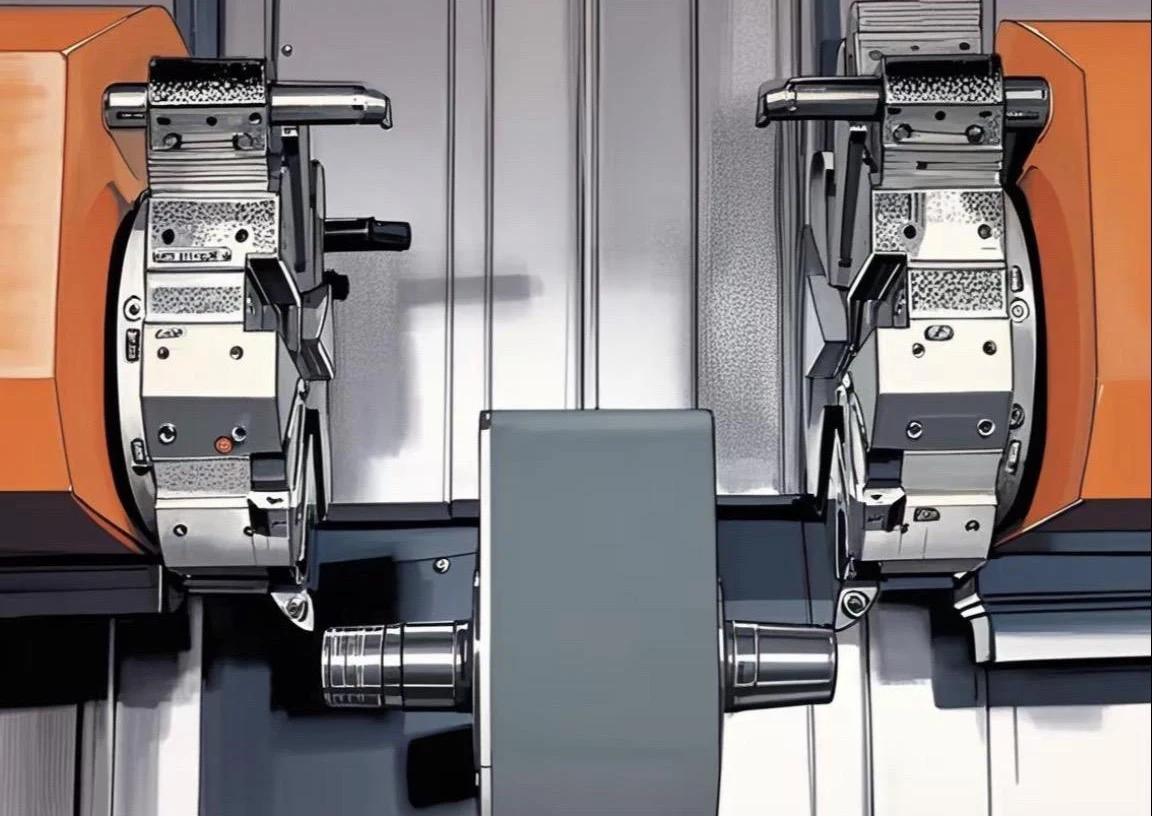
Die Bearbeitung der Eingangswelle in Getrieben für neue Energien ist aufgrund der hohen Genauigkeit, der engen Toleranzen und der dünnwandigen Struktur schwierig.
Während der Markt für Pkw mit alternativen Antrieben schnell wächst, verschärft sich der Wettbewerb hinsichtlich Leistung und Preis.
Wir steigern die Wettbewerbsfähigkeit bei neuen Energiewellenbauteilen durch den Einsatz fortschrittlicher Technologien und CNC -Doppelkopf- Drehtechnik und verbessern so Effizienz, Qualität und Kosten.
Die interne Struktur der Doppelkopf-CNC-Drehmaschine ist in Abbildung 1 dargestellt.
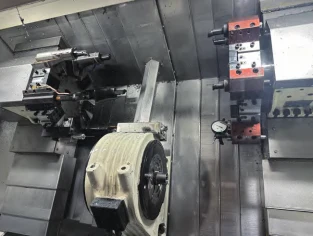
Doppelkopf-Drehprozessprogramm
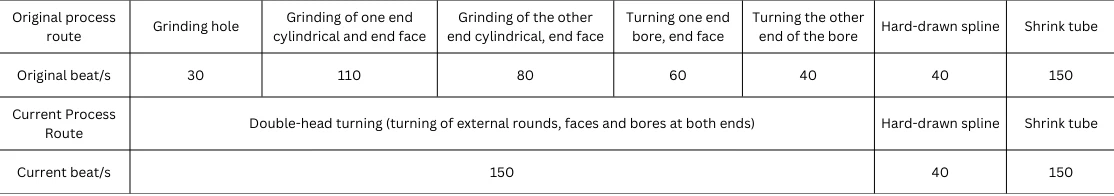
Nach der Wärmebehandlung schleifen die Bediener die Zähne und bearbeiten die Lagerenden und Innenlöcher. Der traditionelle Prozess umfasst:
Das Schleifen und Drehen der Eingangswelle auf fünf Maschinen mit mehreren Klemmen birgt das Risiko von Genauigkeitsverlust, Unebenheiten und Rost.
Die Doppelkopf-CNC-Drehmaschine positioniert und klemmt die Wellenschulter und den Zahnkopf mithilfe ihres Stützblocks und ihrer Spreizhülsen.
Nach dem Einspannen bearbeiten die Doppelrevolver der Drehmaschine gleichzeitig den Außenkreis, die Stirnfläche und die Bohrung (siehe Abbildung 2).
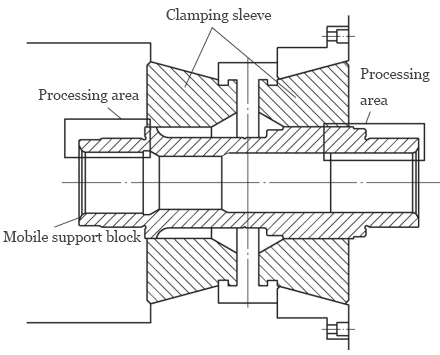
Die Mehrstationen-Revolver der Doppelkopf-Drehmaschine bearbeiten gleichzeitig den Außenkreis, die Stirnfläche und das Innenloch an beiden Enden.
Vergleich der Bearbeitungseffizienz
Tabelle 1 zeigt die ersten fünf Prozesse, die von 320 s auf 150 s (+113 %) verkürzt wurden, und den gesamten Prozess, der von 510 s auf 340 s (+50 %) verkürzt wurde.
Das Doppelkopf-Drehprogramm verbessert die Effizienz, die Ingenieure müssen jedoch seine Stabilität an der Innenverzahnung, dem Außenkreis und dem Bohrungsrundlauf überprüfen.
Einfluss auf die Lagetoleranz
Um die Qualität von Keilwellen und Zähnen sicherzustellen, verwenden die Ingenieure das Doppelkopf-Drehprogramm und kontrollieren den Rundlauf des Außenkreises streng.
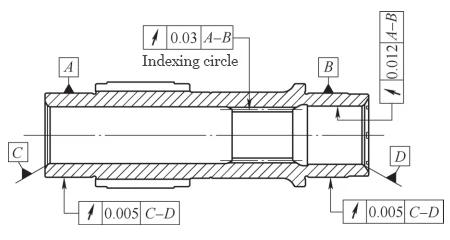
Der Außenkreisrundlauf der Lager beeinflusst die Zahnneigung, die Lebensdauer des Zahnrads und die NVH-Werte. Daher muss er durch Doppelkopfdrehen streng kontrolliert werden.
Die Anforderungen an die geometrische Toleranzkontrolle des Doppelkopf-Drehprozessprogramms sind in Abbildung 3 dargestellt.
Einfluss auf den Rundlauf der Innenverzahnung
Da es sich um ein wichtiges Merkmal der Eingangswelle handelt, müssen die Ingenieure den Rundlauf der inneren Keilwelle vollständig testen, um sicherzustellen, dass der Bearbeitungsprozess hundertprozentig qualifiziert ist.
Beim Doppelkopfdrehen dienen die Zahnober-, Schulter- und Lageraußenkreise als Referenzen; eine schlechte Koaxialität beeinträchtigt den Rundlauf der Innenverzahnung.
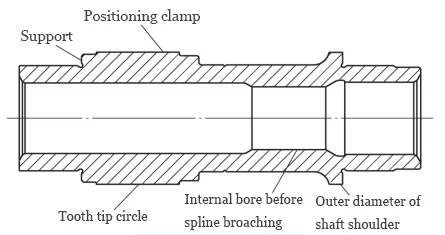
Um die Qualität der Innenverzahnung sicherzustellen, muss der Rohling durch Doppelkopfdrehen kontrolliert werden, einschließlich des Kerndurchmessers, der Zahnspitze und des äußeren Schulterkreises.
Vor der Wärmebehandlung drehen die Bediener ein Ende fertig und stützen das andere Ende mit dem Zahnende und dem oberen Kreis.
Abbildung 4 zeigt das Schlichtdrehprogramm, bei dem die Bediener die Wellenschulter und die Keilwellenbohrung mit einer Koaxialität von 10 μm fertigstellen.
Die Keilwellenbohrung dient als Positionierungsreferenz für den Zahnkopfkreis und ihre Koaxialität mit dem Zahnkopfkreis liegt innerhalb von 15 μm.
Bei dünnwandigen Eingangswellen optimieren die Ingenieure die Wärmebehandlung, um die Keilwellenverformung auf unter 10 μm zu begrenzen.
Die Ingenieure verfolgten den Rundlauf von 10 Innenverzahnungen der Eingangswelle vor und nach der Wärmebehandlung und dem Doppelkopfdrehen (Tabelle 2).
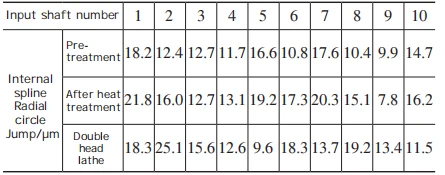
Ein Vergleich zeigt, dass 8 Innenverzahnungen nach der Wärmebehandlung einen erhöhten Rundlauf aufweisen, mit einer maximalen Änderung von 10 μm.
Ein Vergleich zeigt, dass nach dem Doppelkopfdrehen 5 Innenverzahnungen den Rundlauf um bis zu 9.1 μm erhöhten und 5 um bis zu 9.6 μm verringerten.
Der maximale Rundlauffehler von 10 Innenverzahnungen beträgt 25.1 μm; der Rest liegt innerhalb von 20 μm und erfüllt so die Prozess- und Produktanforderungen.
Die Bediener verarbeiteten kontinuierlich über 500 Teile und hielten den Rundlauf der Innenverzahnung innerhalb von 30 μm, mit einer Erfolgsquote von 100 % und einem Cpk von 2.43.
Durch die Kontrolle der Rohlingsqualität und die Begrenzung der Verformung wird durch Doppelkopfdrehen eine stabile Qualität der Innenverzahnung sichergestellt.
Einfluss des Rundlaufs auf Außenkreis und Bohrungsdurchmesser
Bei der herkömmlichen Wärmebehandlung beziehen sich die Bediener auf das Mittelloch und halten den Rundlauf des Außenkreises innerhalb von 5 μm.
Bei CNC-Drehmaschinen (Abbildung 5) kommt es häufig vor, dass kleine Klemmen und lange Stützen die Bohrung falsch ausrichten und so die Rundlaufanforderungen nicht erfüllen.
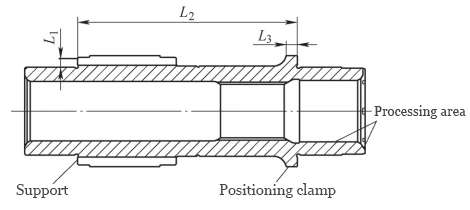
Um einen Rundlauf der Bohrung sicherzustellen, müssen die Bediener die Wellenschulter und die äußeren Lagerkreise präzise positionieren und zusammen schleifen.
Beim Drehen von Innenlöchern und Stirnflächen müssen alle Teile korrigiert werden, um den Lagerrundlauf ≤ 8 μm und den Innenlochrundlauf ≤ 12 μm zu halten.
Dieses Programm ergänzt das Schleifen und Drehen nach der Wärmebehandlung mit wiederholtem Spannen und einem Bohrungsrundlauf von 6–13 μm, der die Prozessanforderungen nicht erfüllt.
Doppelkopf-Drehmaschinen spannen beide Enden in einer Aufspannung, halten den Rundlauf innerhalb von 5 μm und lösen Probleme mit der ursprünglichen Effizienz und dem Rundlauf.
Fazit
Doppelkopf-Drehmaschinen bearbeiten beide Enden und Löcher in einer Aufspannung, wodurch Fehler reduziert und Genauigkeit und Effizienz verbessert werden.
- Das Doppelkopfdrehen nach der Wärmebehandlung ersetzt fünf traditionelle Prozesse und ermöglicht eine stabile Chargenverarbeitung.
- Vor der Wärmebehandlung wird bei der Innenverzahnung die Zahnspitze zur Positionierung verwendet (Koaxialität ≤15 μm, Rundlauf ≤10 μm);
Nach der Wärmebehandlung werden beide Lagerenden durch Doppelkopfdrehen mit der gleichen Referenz bearbeitet.
Nach der Überprüfung von 500 Stück war der Rundlauf der inneren Keilwellen zu 100 % qualifiziert und stabil innerhalb von 30 μm kontrolliert.
- Doppelkopf-Drehmaschinen bearbeiten alle Löcher in einer Aufspannung und halten Rundlauf und Zahnstreuung innerhalb von 5 μm.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

