
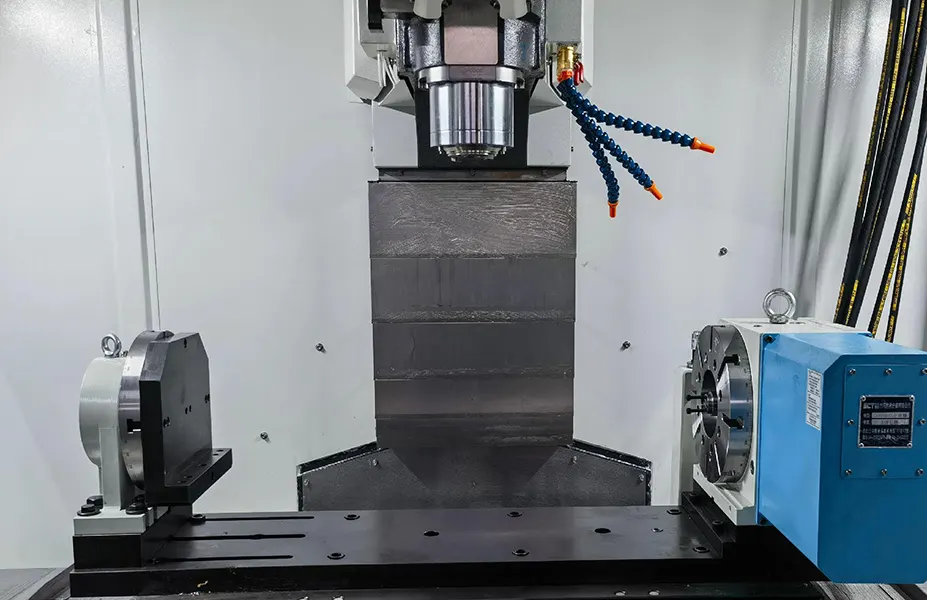
Teile mit tiefen und schmalen Hohlräumen sind Teile mit den strukturellen Merkmalen großer Tiefen, schmaler Öffnungen oder eingeschränktem Innenraum. Dies stellt derzeit eines der Probleme bei der Verarbeitung und Herstellung dar.
Typische Merkmale solcher Teile sind:
Eine Herausforderung stellen Hohlräume dar, die wesentlich tiefer als breit sind, beispielsweise solche mit einem Tiefen-Durchmesser-Verhältnis von mehr als 3:1.
Diese Hohlräume weisen oft schwer zugängliche Innenstrukturen auf oder verfügen über eingeschränkten Bearbeitungsraum. Die Bearbeitung solcher Hohlräume erfordert typischerweise lange, dünne Werkzeuge, um tief in den Hohlraum zu schneiden.
Zu den Merkmalen gehören: tiefe Löcher oder Rillen, schmale Öffnungen mit langen Innenräumen, innere Strukturen wie Verstärkungen, Kühlkanäle, Läufer usw.
Aufgrund der tiefen Hohlraumstruktur muss für die Bearbeitung ein Werkzeug mit einem größeren Aspektverhältnis gewählt werden. Dies führt häufig zu Problemen wie Vibrationen und Absplitterungen während der Bearbeitung.
Hinzu kommt eine schlechte Kühlwirkung und Schwierigkeiten bei der Spanabfuhr.
Diese Faktoren tragen zu einer schlechten Bearbeitungsstabilität, geringer Schneidleistung und kurzer Werkzeuglebensdauer bei.
Zu den Hauptgründen für Schwierigkeiten bei der Bearbeitung zählen die Folgenden.
Geringe Werkzeugsteifigkeit, leichte Vibrationen
Die Bearbeitung tiefer Kavitäten erfordert den Einsatz langer und dünner Werkzeuge. Diese Werkzeuge weisen eine große Überhanglänge auf, was zu unzureichender Steifigkeit führt.
Dadurch kommt es häufiger zu Vibrationen und Rattern. Dies führt zu einer schlechten Oberflächenrauheit und instabiler Maßgenauigkeit.
Schwierigkeiten bei der Spanabfuhr
Der enge Hohlraum schränkt den Spanabfluss ein. Dies ist besonders problematisch bei der Bearbeitung am Boden einer tiefen Kavität, wo sich leicht Späne ansammeln.
Angesammelte Späne erhöhen die Belastung des Werkzeugs und beeinträchtigen die Bearbeitungsstabilität. Außerdem können sie die bearbeitete Oberfläche zerkratzen.
Schwierige Kühlung und Wärmekonzentration
Wenn das Werkzeug tief in eine enge Kavität eindringt, kann das Kühlmittel den Schneidbereich nicht ausreichend erreichen.
Dadurch wird die Wärme nicht effektiv abgeführt. Dies kann leicht zu thermischen Verformungen führen und die Genauigkeit der Teile beeinträchtigen. Außerdem führt es zu erhöhtem Werkzeugverschleiß.
Schlechte Sicht bei der Bearbeitung, nicht leicht zu überwachen
Die tiefe und schmale Bauweise erschwert dem Bediener oder der Werkzeugmaschine die Visualisierung des Bearbeitungsstatus.
Diese Einschränkung erhöht das Fehlerrisiko und behindert eine wirksame Überwachung der Bearbeitungsqualität.
Schwierige Programmierung und Pfadgestaltung
Um Interferenzen und Kollisionen zu vermeiden, müssen Werkzeugpfade und Bearbeitungsstrategien sorgfältig entworfen werden.
Diese sorgfältige Konstruktion macht die Programmierung komplex, insbesondere bei der 5-Achsen-Simultanbearbeitung.
Komplexes Vorrichtungsdesign
Das Werkstück weist eine besondere Struktur auf und neigt bei der Bearbeitung zur Verformung.
Daher müssen kundenspezifische Vorrichtungen für eine wirksame Unterstützung und genaue Positionierung konzipiert werden.
Diese Anforderung erhöht sowohl die Vorbereitungszeit als auch die Gesamtkosten.
Probleme in der Struktur und Verarbeitung von Teilen
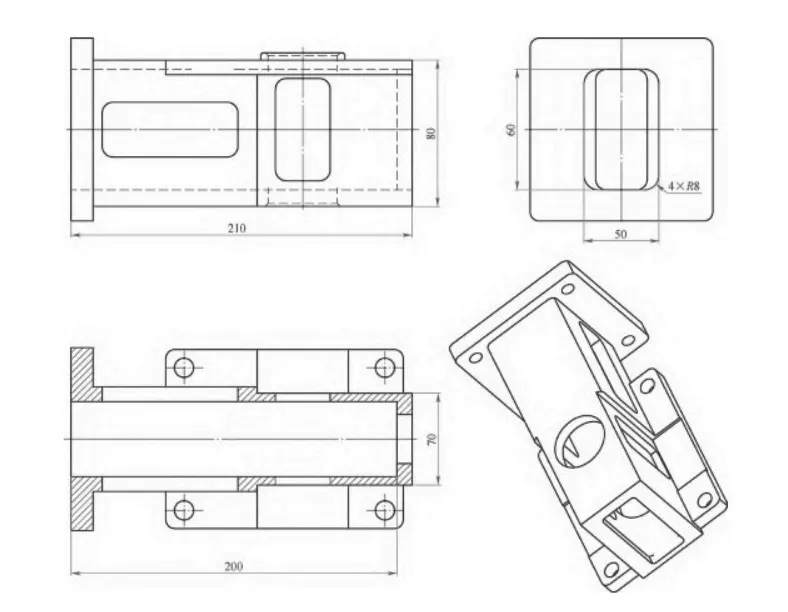
Die Struktur und Größe eines tiefen, schmalen Hohlraumteils ist in Abbildung 1 dargestellt.
Teilematerial für den 35-Stahl, Schmiedestücke, Außenmaße 100 mm × 100 mm × 220 mm, Ecke R8 mm, muss 49 mm × 80 mm, 200 mm tiefe Durchgangsnut und die Seitenwand der beiden Seiten der Nut verarbeiten.
Während des Bearbeitungsprozesses ist es erforderlich, eine Anzahl von Werkzeugen mit einer Länge von 220 mm oder mehr zum Schruppen bzw. Schlichten auszuwählen.
Aufgrund des langen Werkzeugauslegers treten während der Bearbeitung starke Vibrationen auf, das Werkzeug neigt zum Absplittern und Schnitttiefe sowie Vorschubgeschwindigkeit sind begrenzt.
Mit zunehmender Frästiefe lässt die Wirksamkeit der Kühlung und Spanabfuhr an der Werkzeugspitze allmählich nach.
Dadurch steigen die Schnitttemperaturen stark an, was zu Werkzeugverschleiß, Oberflächenhärtung und anderen nachteiligen Phänomenen führt.
Diese Probleme führen zu geringer Schneidleistung, verkürzter Werkzeugstandzeit und schlechter Oberflächenbearbeitungsqualität. Die große Losgröße dieses Produkts verschärft diese Herausforderungen zusätzlich.
Daher ist es dringend erforderlich, Wege zu finden, um die Bearbeitungsqualität sicherzustellen, die Effizienz zu verbessern und die Kosten zu senken.
Bearbeitungsprozessoptimierung
Die Seitenwand des Teils weist zwei quadratische Nuten auf: eine mit den Maßen 30 mm × 75 mm und die andere 30 mm × 55 mm.
Am Boden dieser Nuten befindet sich ein rundes Loch mit einem Durchmesser von 46 mm. Durch den tiefen Hohlraum verläuft eine quadratische Nut mit den Abmessungen 40 mm × 80 mm. Vor dem Tempern werden Durchgangslöcher mit einem Durchmesser von 40 mm vorgebohrt.
Nach der Analyse der strukturellen Eigenschaften des Teils wurde eine vorrangige Bearbeitungsreihenfolge festgelegt.
Zuerst werden die beiden quadratischen Nuten in die Seitenwand eingearbeitet. Anschließend wird das Loch mit Ø 46 mm auf Ø 45 mm vorgebohrt, wobei die Bearbeitungszugabe berücksichtigt wird.
Dieser Ansatz stellt sicher, dass das Werkzeug als „Leerzeilenwerkzeug“ arbeitet, wenn es die Tiefe der quadratischen Nut und der runden Bohrung erreicht.
Durch den Einsatz einer Leerzeilenstrategie wird das tatsächliche Schnittvolumen reduziert.
Diese Reduzierung verlängert nicht nur die Standzeit des Werkzeugs, sondern erhöht auch die Schnittgeschwindigkeit.
Darüber hinaus erleichtert das vorherige Bearbeiten eines Seitenwandlochschlitzes die Spanabfuhr. Dies verhindert, dass sich Späne ansammeln und Probleme wie Werkzeugausbrüche und eine Verhärtung der Werkstückoberfläche verursachen.
Auswahl der Fräsmethode
Der innere Hohlraum des Teils ist 200 mm tief, sodass eine große Menge harten Materials entfernt werden muss.
Um unter diesen Bedingungen eine effiziente Bearbeitung zu gewährleisten, ist die Auswahl des geeigneten Fräsverfahrens besonders wichtig.
Nach der Analyse können zwei Bearbeitungslösungen ausgeschlossen werden. Das Werkstück ist ein vergütetes Teil mit hoher Härte und einer tiefen Kavität.
Pendelfräsen und dynamisches Fräsen sind daher nicht geeignet.
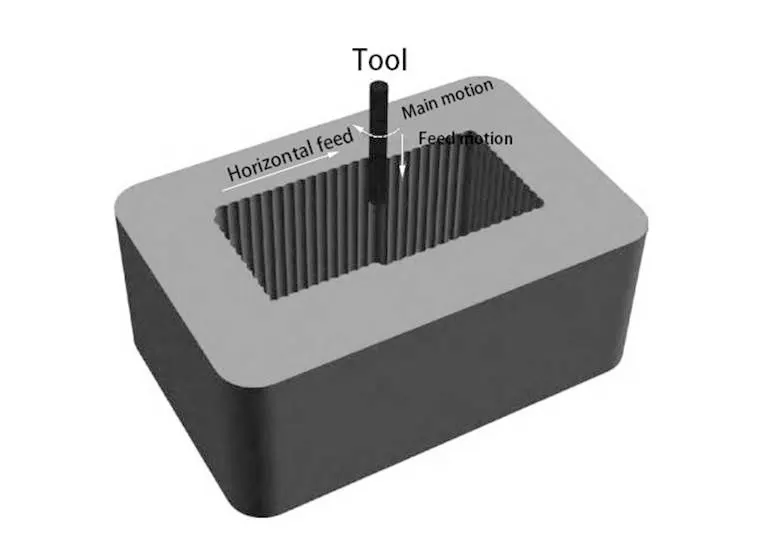
Das Einsteckfräsverfahren (siehe Abbildung 2) bietet deutliche Vorteile bei der Bearbeitung tiefer Hohlräume.
Es ist eine der effektivsten Möglichkeiten, bei der Metallbearbeitung eine hohe Materialabtragsleistung zu erzielen.
Das Prinzip besteht darin, den herkömmlichen horizontalen Vorschub durch einen axialen Vorschub zu ersetzen und so radiale Schnittkräfte in axiale umzuwandeln.
Dadurch behält der Werkzeughalter auch bei großem Werkzeugüberhang eine hohe Steifigkeit, reduziert Bearbeitungsvibrationen und verbessert die Schnittstabilität.
Bei Tests mit Wendeplattenfräsen wurde festgestellt, dass eine größere Schnittbreite zu einer höheren Materialabtragsleistung führt.
Allerdings entstehen dadurch auch erhebliche Vibrationen während der Bearbeitung, wodurch das Werkzeug anfällig für Absplitterungen wird.
Bei einer Reduzierung der Schnittbreite verringert sich die Bearbeitungseffizienz und der Werkzeugverschleiß beschleunigt sich.
Wenn für die Fräsbearbeitung von Wendeplatten ein gewöhnlicher Fräser aus einer Legierung verwendet wird, ist die Lebensdauer der Wendeplatte gering und die Bearbeitungswirkung mangelhaft. Daher muss eine spezielle Wendeplattenfräsklinge verwendet werden.
Aufgrund des großen Zerspanungsvolumens dieses Werkstückes scheidet dieses Zerspanungsverfahren bei eingeschränkten Präparationsbedingungen aus.
Unter den richtigen Bedingungen ist jedoch eine effiziente Bearbeitung von Teilen mit tiefen Hohlräumen mit dem Wendeschneidplattenfräsverfahren möglich. Zu diesen Bedingungen gehören:
Eine stabile, gut durchdachte Teilestruktur und geeignetes Material.
Ausreichende Vorbereitung vor der Bearbeitung.
Ein spezieller Wendeplattenfräser mit hoher Standzeit.
Unter allgemeinen Verarbeitungsbedingungen und ohne einen speziellen Wendeplattenfräser muss die Wahl der Methode von den strukturellen Eigenschaften der Kavität bestimmt werden.
Unter Berücksichtigung dieser Eigenschaften ist für die Bearbeitung das herkömmliche Schichtfräsverfahren besser geeignet.
Vor dem Anlassen sollten in das Werkstück Löcher mit einem Durchmesser von 40 mm gebohrt werden, um einen Bearbeitungspunkt für den Fräser zu schaffen.
Gemäß der Schneiderfahrung profitieren gehärtete Stahlteile von einem speziellen Bearbeitungsprogramm für tiefe Hohlräume.
Dieses Programm verwendet eine geringe Schnitttiefe, eine hohe Spindeldrehzahl und einen großen Vorschub. Es bietet sowohl eine hohe Prozessstabilität als auch eine hervorragende Verarbeitungseffizienz.
Eckenvorbehandlung
Durch die tiefe, schmale Kavität an der Innenecke vergrößert sich die Kontaktfläche zwischen Werkzeug und Werkstück schlagartig.
Dies führt zu einem starken Anstieg der Schnittkraft und macht das Werkzeug anfällig für Brüche oder Ausfälle. Daher sollte die Innenecke der Kavität vorbehandelt werden.
Verwenden Sie zur Vorbohrbehandlung einen verlängerten Bohrer, dessen Durchmesser etwas größer als der Eckenradius ist.
Lassen Sie beim Bohren einen kleinen Spielraum, um die Schnittkraft an der Ecke zu reduzieren. Dadurch werden auch Schnittvibrationen minimiert.
Werkzeugauswahl
(1) Auswahl des Werkzeugmaterials
Entsprechend den Eigenschaften der Tiefhohlraumfräsbearbeitung muss das Werkzeug eine äußerst hohe Verschleißfestigkeit aufweisen.
Darüber hinaus ist eine hervorragende Hitzebeständigkeit erforderlich. Gleichzeitig sollte das Werkzeug über ausreichende Biegefestigkeit und Zähigkeit verfügen, um den anspruchsvollen Bedingungen standzuhalten.
Unter den häufig verwendeten Hartmetall-Schneidwerkzeugmaterialien bietet der Typ YG eine überlegene Biegefestigkeit und Schlagzähigkeit.
Dadurch eignet es sich besonders gut zum Schneiden spröder Metalle.
Der Hartmetalltyp YT weist im Vergleich zum Typ YG eine höhere Festigkeit, Verschleißfestigkeit und Hitzebeständigkeit auf.
Allerdings ist die Biegefestigkeit des Typs YT geringer, insbesondere die Schlagzähigkeit. Daher ist der Typ YT anfälliger für Absplitterungen.
Hartmetall vom Typ YW bietet hohe Zähigkeit, hohe Härte und hohe Verschleißfestigkeit.
Es vereint die Leistungsmerkmale der Hartmetalltypen YG und YT. Daher weist Hartmetall vom Typ YW eine hervorragende Gesamtleistung auf.
Durch die Auswahl von Hartmetall vom Typ YW können die Verarbeitungseffizienz und -qualität wirksam verbessert werden.
(2) Auswahl der Werkzeugstruktur
Beim Fräsen tiefer Hohlräume müssen mehrere Faktoren berücksichtigt werden. Dazu gehören die Anzahl der Zähne am Werkzeug und die Länge der Schwebetiefe.
Zusätzlich müssen die Steifigkeit des Werkzeugs, der Spanraum und die Vibrationen berücksichtigt werden.
Es ist auch wichtig, sich mit dem möglichen Werkzeugverschleiß und damit verbundenen Problemen zu befassen, die während des Bearbeitungsprozesses auftreten können.
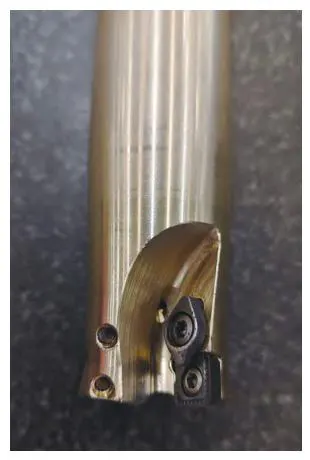
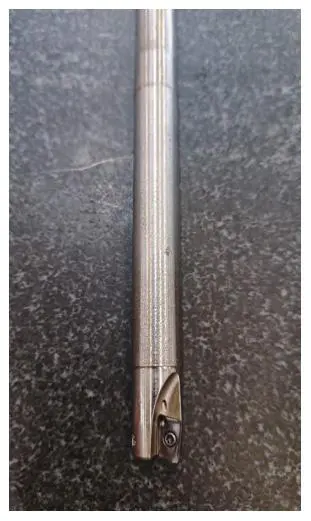
Aufgrund dieser Faktoren sollte zum Schruppfräsen ein Schaftfräser mit großem Vorschub (siehe Abbildung 3) verwendet werden, um Festigkeit und Schneidleistung sicherzustellen.
Der Wendeschneidfräser mit rechtem Winkel (siehe Abbildung 4) wird zum Fertigfräsen der Kavität und zum Freifräsen der Ecke verwendet.
Optimierung der Bearbeitungsverfahren
Bei der Bearbeitung von Teilen mit tiefen Hohlräumen spielt die Werkzeugsteifigkeit eine entscheidende Rolle. Sie ist direkt proportional zur Schnittmenge.
Durch die Erhöhung der Werkzeugsteifigkeit können sowohl die Bearbeitungsgenauigkeit als auch die Bearbeitungseffizienz deutlich verbessert werden.
(1) Das Schruppfräsen ist in zwei Schritte unterteilt. Zuerst wird ein herkömmlicher Schaftfräser mit großem Vorschub und φ32 mm ausgewählt, dessen Werkzeugüberhang 115 mm beträgt und der bis zu einer Tiefe von 110 mm bearbeitet wird.
Verwenden Sie dann die gleichen Durchmesserspezifikationen, um den Schaftfräser mit großem Vorschub zu vergrößern, den Überhang auf 205 mm zu erhöhen und die Bearbeitung auf 110 bis 200 mm zu steigern. Vibration und Verschleiß werden deutlich verbessert.
(2) Bei der Tieflochbearbeitung erfolgt das Schruppen in zwei Schritten.
Zunächst wird ein herkömmlicher Schaftfräser mit großem Vorschub verwendet. Anschließend wird ein Schaftfräser mit verlängertem Vorschub eingesetzt, um den Schruppvorgang fortzusetzen.
Nach dem Schruppen wird mit einem Wendeschneidplatten-Winkelfräser das Schlichten durchgeführt. Mit diesem Werkzeug werden auch die abgerundeten Ecken der Kavität freigefräst.
Unter Berücksichtigung möglicher Probleme wie Installations-, Herstellungs- und Verarbeitungsfehler der beiden beim Schruppfräsen verwendeten Fräser kann es zu Interferenzen kommen.
Insbesondere können diese Fehler zu Interferenzen zwischen dem Schaft des Schaftfräsers mit großem Vorschub und der bearbeiteten Schlitzwand im Bereich von 0–110 mm führen.
Um dies zu vermeiden, wird das Bearbeitungsmaß gegenüber der ersten Schneide bewusst um 0.1–0.2 mm reduziert.
Durch diese Reduzierung werden mögliche Interferenzen vermieden. Anschließend erfolgt die schichtweise Schlichtbearbeitung mit einem Wendeschneidplatten-Winkelfräser.
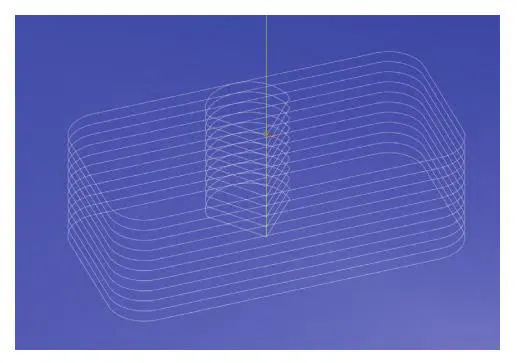
3) Optimierung des Bearbeitungswerkzeugpfads.
Die Verwendung vorgebohrter Löcher als Eintrittspunkte für den Werkzeugweg hilft dabei, das Werkzeug reibungslos in das Material zu führen.
Durch die Verwendung einer bogentangentialen Ein- und Austrittsmethode kann das Werkzeug sanft und kontrolliert in das Teil eintreten und es verlassen.
Dadurch wird sichergestellt, dass sich die Schnittkraft nicht plötzlich ändert.
Beim Schneidvorgang wird nach dem Prinzip „dicker rein, dünner raus“ gearbeitet.
Das bedeutet, dass der Span beim Eindringen des Werkzeugs in das Werkstück dicker und beim Austritt dünner ist. Diese Methode, das sogenannte Glattfräsen, reduziert wirksam Werkzeugvibrationen.
Dadurch wird die Standzeit des Werkzeugs verlängert und die Oberflächenqualität der Nutwände verbessert.
Der optimierte Bearbeitungswerkzeugpfad ist in Abbildung 5 dargestellt.
Optimierung der Schnittparameter
Schnittgeschwindigkeit, Schnitttiefe und Vorschubgeschwindigkeit sind die Hauptfaktoren, die die Schneideffizienz beeinflussen.
Laut Erfahrung in der Zerspanung hat die Schnittgeschwindigkeit den größten Einfluss auf die Werkzeugstandzeit.
Wenn die Schnittgeschwindigkeit zu gering ist, beeinträchtigt dies die Bearbeitungseffizienz.
Wenn die Schnittgeschwindigkeit zu hoch ist, wirkt sich dies auf die Standzeit des Werkzeugs aus. Die Vorschubgeschwindigkeit hat den zweitgrößten Einfluss auf die Standzeit des Werkzeugs, die Schnitttiefe hat den geringsten Einfluss auf die Standzeit des Werkzeugs.
Aus Erfahrung mit der Verarbeitung lassen sich Debugging-Parameter grob in zwei Typen einteilen.
Der erste Typ beinhaltet eine große Schnitttiefe in Kombination mit einer kleinen Vorschubgeschwindigkeit.
Der zweite Typ verwendet eine geringe Schnitttiefe zusammen mit einer großen Vorschubgeschwindigkeit.
Entsprechend dem vom Werkzeughersteller bereitgestellten Bereich der Schnittparameter zum Debuggen des Schnitts.
YW-Hartmetallfräsen von 45 gehärteten Stahlteilen, Schnittgeschwindigkeit 150–300 m/min, Vorschub 0.15–0.3 mm/U, Schnitttiefe 0.3–1.2 mm.
Da die Schnittgeschwindigkeit den größten Einfluss auf die Standzeit des Werkzeugs hat, wurde die Schnittgeschwindigkeit mikrojustiert, um Schnitttiefe und Vorschubgeschwindigkeit zu optimieren.
Die Debugging-Ergebnisse der Schnittparameter des Großvorschubwerkzeugs sind in Tabelle 1 aufgeführt.
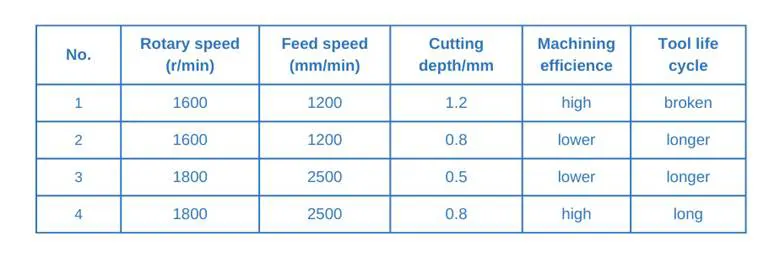
Gemäß den Ergebnissen in Tabelle 1 weist die Schneidmethode „geringe Schnitttiefe, hohe Vorschubgeschwindigkeit“ für dieses Werkzeugmaterial und dieses Teilematerial eine höhere Verarbeitungseffizienz und eine längere Werkzeuglebensdauer auf.
Die Ergebnisse des Testschnitts sind:
Hohe Schnittgeschwindigkeit von 181 m/min, Vorschubgeschwindigkeit von 2500 mm/min, Schnitttiefe von 0.8 mm, dabei werden die Schnittvibrationen deutlich reduziert, der Verschleiß tendiert zum Normalzustand.
Bei der Verwendung eines immer größeren Vorschubwerkzeugs ist es notwendig, die Vorschubgeschwindigkeit auf 80 % des normalen Werkzeugs zu reduzieren.
Kühltechnik
Ein weiterer wichtiger Punkt zur Verbesserung der Effizienz beim Metallschneiden ist die Kühlung.
Die beim Schneiden entstehende Wärme beeinflusst die Bildung und Abfuhr von Spänen. Bei herkömmlicher Kühlung ist die Wärmeableitung schlecht, der Werkzeugverschleiß wird verstärkt und die Werkzeuglebensdauer verkürzt.
Bei der Hochdruck-Kühlschneidtechnologie wird der Druck der Schneidflüssigkeit auf ein bestimmtes Niveau erhöht.
Anschließend wird die Flüssigkeit gezielt auf den gewünschten Kühlbereich gesprüht, um eine schnelle Abkühlung zu erreichen.
Ein wesentliches Merkmal dieser Methode besteht darin, dass die unter hohem Druck stehende Schneidflüssigkeit die Späne sofort aus der Schneidzone entfernt.
Dies führt zu einer reibungsloseren Teileverarbeitung und schnelleren Abkühlung, was wiederum zu einer längeren Lebensdauer des Werkzeugs beiträgt.
Im Vergleich zur herkömmlichen Kühlmethode können die Werkzeugvorschubgeschwindigkeit und die Schnitttiefe geringfügig erhöht und die Bearbeitungseffizienz verbessert werden.
Bei diesem Schneidverfahren erzielt man durch die Kombination von Hochdruck-Innenkühlung und Außenkühlung die beste Kühlwirkung.
Für diese Bearbeitung wird das Bearbeitungszentrum ohne Innenkühlung ausgewählt und eine Kombination aus Schneidflüssigkeit und Hochdruck-Luftkühlung eingesetzt.
Das Schneidflüssigkeitsrohr mit hohem Durchfluss wird während der Bearbeitung auf die Spitze des Werkzeugs ausgerichtet, um die Temperatur zu senken und die Funktion der Kühlung und Schmierung zu übernehmen.
Das luftgekühlte Rohr ist auf die Vorderseite des Werkzeugs gerichtet, wodurch die Späne schnell weggeblasen werden können und eine reibungslose Werkzeugverarbeitung gewährleistet wird.
Forschungsergebnisse
Durch den Vergleich der Daten vor und nach dem Test konnte festgestellt werden, dass Prozessverbesserungen spürbare Auswirkungen haben.
Insbesondere durch die Anpassung der Bearbeitungsparameter und die Optimierung des Prozesses kann die Effizienz der Tiefhohlraumbearbeitung effektiv gesteigert werden.
Im Versuch wurden unterschiedliche Schnittgeschwindigkeiten, Vorschubgeschwindigkeiten und Schnitttiefen gewählt, alle anderen Parameter blieben unverändert.
Die Ergebnisse zeigten, dass unter bestimmten Bedingungen die höchste Bearbeitungseffizienz erreicht wurde.
Dies geschah beim Einsatz eines großen Vorschubwerkzeugs zum Schruppen mit einer Schnittgeschwindigkeit von 181 m/min, einer Vorschubgeschwindigkeit von 2500 mm/min und einer Schnitttiefe von 0.8 mm.
Der Prozess wird durch eine sinnvolle Gestaltung der Arbeitsabläufe, die Auswahl hocheffizienter Werkzeuge und den Einsatz von Kühltechnologien optimiert.
Durch den Vergleich der Daten vor und nach dem Versuch konnte festgestellt werden, dass die optimierte Bearbeitungsmethode deutliche Verbesserungen bietet.
Es verkürzt die Bearbeitungszeit um 45 %, erhöht die Werkzeuglebensdauer um 30 % und reduziert die Ausfallzeiten um 15 %.
Insgesamt wird der gleiche Bearbeitungseffekt erzielt wie bei der Verwendung professioneller Werkzeuge und Geräte für Teile mit tiefen Hohlräumen (siehe Abbildung 6).
Abbildung 6 Bearbeitungseffekt
Fazit
In diesem Dokument wird ein tiefes, schmales Hohlraumteil als Beispiel verwendet, um ein neues Fräsbearbeitungsverfahren zu entwickeln, das die Probleme von Vibrationen, Schwierigkeiten bei der Spanabfuhr und Absplitterungen im Bearbeitungsprozess löst.
Die Ergebnisse der Studie zeigen, dass es in der Metallverarbeitung kein allgemeingültiges bestes Bearbeitungsverfahren gibt.
Vielmehr hängt die Wahl des geeigneten Verfahrens von der konkreten Situation des Bearbeitungsprozesses und den jeweiligen Anforderungen ab.
Durch die Optimierung des Prozesses, die Auswahl geeigneter Werkzeuge und Bearbeitungsparameter sowie die Anwendung effektiver Kühl- und anderer Maßnahmen ist es möglich, die Effizienz deutlich zu steigern.
Auch gewöhnliche Werkzeuge können effektiv eingesetzt werden, um die Leistung der CNC-Tiefhohlraumbearbeitung zu verbessern.
Gleichzeitig müssen in der tatsächlichen Produktion auch die Auswirkungen anderer Faktoren wie Werkstückspannung und Gerätesteifigkeit berücksichtigt werden.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

