

Die CNC-Bearbeitung ist eine Schlüsselmethode zur Erzielung einer hochpräzisen Verarbeitung.
Doch selbst beim Einsatz hochpräziser CNC-Geräte ist die endgültige Bearbeitungsgenauigkeit noch immer durch das Qualifikationsniveau des Maschinisten begrenzt.
Zu den Tätigkeiten des Maschinisten zählen das Spannen, die Werkzeugausrichtung und die Parametereinstellung. Abweichungen in jeder Phase wirken sich auf die endgültige Qualität aus.
Beim Spannen und Positionieren des Werkstücks muss der Maschinist Faktoren wie die Kontrolle der Werkstückverformung, die Auswahl des Referenzpunkts und die Spannkraft berücksichtigen.
Bei der Werkzeugausrichtung muss sich der Maschinist mit Fragen wie der Auswahl der Referenzfläche, der Wahl des Werkzeugausrichtungssystems und Kompensationsstrategien befassen.
Die Einstellung der Prozessparameter erfordert eine umfassende Berücksichtigung der Materialeigenschaften, der Werkzeugleistung und der Bearbeitungsanforderungen.
Dieser Artikel untersucht den Einfluss des Maschinisten auf die Genauigkeit, legt Standards fest und untersucht Methoden zur Verbesserung der CNC-Bearbeitungsqualität.
Analyse des Mechanismus, durch den sich maschinistische Tätigkeiten auf die Präzision der CNC-Bearbeitung auswirken
Als wichtiger Schritt bei der CNC-Bearbeitung wirken sich die Vorgänge des Maschinisten direkt auf die Bearbeitungsgenauigkeit aus.
Beim Spannen des Werkstücks beeinträchtigt die Verformung der Vorrichtung die Bearbeitungspräzision erheblich.
Eine übermäßige oder unzureichende Klemmung führt zu Verformungen oder Vibrationen und damit zu einer schlechten Oberflächenrauheit.
Der Prozess der Werkstückausrichtung und -positionierung umfasst mehrere Faktoren, wie beispielsweise die Auswahl von Referenzflächen und Ausrichtungsmethoden.
Jede Abweichung in der Ausrichtung beeinträchtigt die Präzision aller nachfolgend bearbeiteten Oberflächen.
Die Werkzeugeinstellung ist von entscheidender Bedeutung; bei herkömmlichen Methoden besteht das Risiko subjektiver Fehler, während bei digitalen Systemen Probleme mit dem Verschleiß der Sonde auftreten.
Der Werkzeugverschleiß während der Bearbeitung beeinflusst auch die Bearbeitungsgenauigkeit , und die Schnittparameter bestimmen die Verschleißrate des Werkzeugs.
Daher ist es notwendig, Vorschubgeschwindigkeit und Spindeldrehzahl auszubalancieren und gleichzeitig die Effizienz sicherzustellen.
Ungleichmäßige Materialhärte und innere Spannungsverteilung im Werkstück können insbesondere bei großen, dünnwandigen Teilen zu Verformungen bei der Bearbeitung führen.
Temperaturschwankungen und Vibrationen beeinträchtigen die Bearbeitungsgenauigkeit und erfordern Schutzmaßnahmen zur Stabilisierung der Umgebung.
Diese Faktoren interagieren und beeinflussen sich gegenseitig und bilden ein komplexes System.
Eine gründliche Analyse dieser Einflussmechanismen kann die Grundlage für die anschließende Entwicklung präziser Kontrollmaßnahmen legen.
Präzisionssteuerungstechniken für Maschinenoperationen
Techniken zur Werkstückklemmung und -positionierung
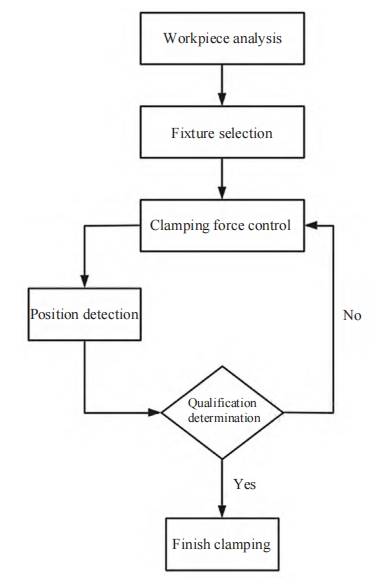
Die Genauigkeit der Werkstückspannung und -positionierung wirkt sich direkt auf die Qualität der CNC-Bearbeitung aus.
Entwickeln Sie entsprechende Spannschemata für Werkstücke unterschiedlicher Form.
Bei quadratischen Werkstücken sollte die dreiseitige Positionierungsmethode verwendet werden, während bei zylindrischen Werkstücken die V-Block-Positionierung verwendet werden sollte.
Abbildung 1 zeigt den Prozess der Werkstückklemmung und -positionierung.
Bei der Regelung der Spannkraft müssen die Materialeigenschaften des Werkstücks berücksichtigt werden.
Werkstücke aus Gusseisen können höheren Kräften standhalten, sodass der Bediener die Klemmkraft entsprechend erhöhen kann.
Aluminium Legierungswerkstücke reagieren empfindlich auf Verformungen, daher sollten Bediener eine geringere Klemmkraft verwenden.
Wählen Sie geeignete Vorrichtungen basierend auf den Maßeigenschaften des Werkstücks aus.
Präzisionsschraubstöcke eignen sich für kleine Werkstücke, während hydraulische Vorrichtungen für mehr Stabilität bei großen Werkstücken sorgen.
Um das Deformationsrisiko zu verringern, sollten Bediener bei dünnwandigen Teilen eine Mehrpunkt-Stützmethode anwenden.
Die Spannfläche muss eine hohe Ebenheit und geringe Oberflächenrauheit aufweisen, eine Schleifbearbeitung der Spannfläche kann erforderlich sein.
Die Auswahl der Ortungsmaßstäbe erfolgt nach dem Prinzip des maximalen Prozessmaßstabs zur Sicherstellung der Ortungsgenauigkeit.
Um den Verschleiß während des Einsatzes zu minimieren, fertigen die Hersteller Positionierelemente aus hochpräzisem Wolframkarbid.
Während des eigentlichen Spannens verwenden die Bediener einen Drehmomentschlüssel, um das Anzugsdrehmoment präzise zu steuern und so eine durch menschliche Faktoren verursachte ungleichmäßige Spannkraft zu vermeiden.
Ingenieure optimieren kundenspezifische Vorrichtungen für Spezialteile mittels Finite-Elemente-Analyse, um eine ausreichende Steifigkeit sicherzustellen.
Nach dem Einspannen verwenden die Bediener eine Messuhr, um den Rundlauf des Teils zu überprüfen und sicherzustellen, dass die Spanngenauigkeit den Anforderungen entspricht.
Präzisionssteuerungstechnologie für Werkzeugvoreinstellung und Werkzeugausrichtung
Zur Sicherstellung der Bearbeitungspräzision spielt die Werkzeugvoreinstellung eine entscheidende Rolle.
Die Bediener führen mithilfe eines Werkzeugvoreinstellgeräts eine Offline-Voreinstellung durch, um den Wert der Werkzeuglängenmaßkompensation zu messen.
Achten Sie bei der Voreinstellung darauf, dass die Messreferenzfläche sauber und frei von Ablagerungen ist und halten Sie eine konstante Messkraft auf die Sonde aufrecht.
Bei der Werkzeuginstallation wird ein Werkzeughalter mit Wärmeausdehnung verwendet, um die Rundlaufgenauigkeit des Werkzeugs zu verbessern.
Die Bediener führen die Werkzeugausrichtung mithilfe eines Laser-Werkzeugausrichters durch, um kontaktbasierte Ausrichtungsfehler zu vermeiden.
Mithilfe einer Messuhr wird bei der Ausrichtung der Spindelstirnfläche sichergestellt, dass der Rundlauf der Stirnfläche im Mikrometerbereich bleibt.
Bediener erreichen eine Werkzeugverschleißkompensation durch Online-Messung, um Werkzeugverschleißdaten in Echtzeit zu erhalten.
Ingenieure legen Voreinstellungsstandards für verschiedene Werkzeugtypen fest.
Bei Fräswerkzeugen steht der Rundlauf im Vordergrund der Messung, während bei Bohrwerkzeugen die Längenmaße im Vordergrund stehen.
Techniker kontrollieren die Umgebungstemperatur vor der Einstellung innerhalb eines konstanten Temperaturbereichs, um thermische Verformungseffekte zu minimieren.
Das System überträgt Messdaten direkt über ein Netzwerk an das CNC-System, um manuelle Eingabefehler zu vermeiden.
Bei der Installation und Demontage von Werkzeugen werden pneumatische Schraubenschlüssel verwendet, um ein stabiles Installationsdrehmoment zu gewährleisten.
Die Bediener halten die Kegelflächen der Werkzeugschäfte sauber und überprüfen regelmäßig die Kegelgenauigkeit.
Hersteller verwenden keramische Werkzeugschäfte für die Präzisionsbearbeitung, um Wärmeausdehnungseffekte zu reduzieren.
Ingenieure richten einen Warnmechanismus für die Werkzeuglebensdauer ein, um Benutzer basierend auf den Verarbeitungsstunden daran zu erinnern, Werkzeuge auszutauschen.
Prozessparameteroptimierung Steuerungstechnik
Die Optimierung der Verarbeitungsparameter ist für die Verbesserung der Präzisionssteuerungseffektivität von entscheidender Bedeutung.
Ingenieure erstellen eine Bibliothek mit Schnittparametern für verschiedene Materialien und erstellen ein Beziehungsmodell zwischen Vorschubgeschwindigkeit, Spindeldrehzahl und Schnitttiefe.
Die Formel zur Berechnung der Schnittgeschwindigkeit bei der CNC-Bearbeitung lautet
v=π dn/ 1 000 (1)
Dabei ist v die Schnittgeschwindigkeit in m/min , d der Werkstückdurchmesser in mm und n die Spindeldrehzahl in r/min . Die Formel zur Berechnung der beim Zerspanen entstehenden Schnittkraft lautet:
F = K c × a p × f (2)
wobei: F die Schnittkraft in N ist ; K<sub> c</sub> die spezifische Schnittkraft in N/mm² ist ; a <sub>p </sub> die Schnitttiefe in mm ist; f der Vorschub pro Umdrehung in mm·r<sup>-1</sup> ist. Die Formel für die Schnittleistung lautet:
P = F × (v/60000)(3)Wobei: P die Schneidleistung in kW ist.
Die Bediener steuern die Schnittparameter, um eine Hitzeentwicklung in Hochgeschwindigkeitsbearbeitungszonen zu verhindern.
Um eine gleichmäßige Bearbeitungszugabe zu gewährleisten, wenden die Bediener in der Endbearbeitungsphase mit niedriger Geschwindigkeit eine mehrschichtige Schneidstrategie an.
Wählen Sie geeignete Schnittgeschwindigkeiten basierend auf den Materialeigenschaften des Werkzeugs.
Hartmetallwerkzeuge eignen sich für das Hochgeschwindigkeitsschneiden, während Keramikwerkzeuge eine Schlagkontrolle erfordern.
Techniker verwenden Mikroschmierung als Schneidflüssigkeit, um die Kühl- und Schmierwirkung zu verbessern.
Überwachen Sie die Spindellast während des Bearbeitungsprozesses und passen Sie die Parameter umgehend an, wenn Anomalien erkannt werden.
Verwenden Sie in der Schruppbearbeitungsphase hohe Vorschubgeschwindigkeiten, um die Effizienz zu verbessern, und reduzieren Sie in der Schlichtbearbeitungsphase die Vorschubgeschwindigkeiten, um die Oberflächenqualität sicherzustellen.
Ingenieure ermitteln durch Probeschnitte optimale Schnittparameterkombinationen und erstellen eine Prozessdatenbank.
Bediener nutzen während der Bearbeitung eine adaptive Vorschubsteuerung, um die Vorschubgeschwindigkeit in Echtzeit anzupassen.
Hersteller verwenden für die Bearbeitung komplexer gekrümmter Oberflächen eine Schneidtechnologie mit variabler Geschwindigkeit, um stabile Schnittkräfte zu gewährleisten.
Ingenieure erstellen ein Modell zur Optimierung der Schnittparameter, um ein Gleichgewicht zwischen Bearbeitungseffizienz und Präzision zu erreichen.
Um die Einhaltung der Qualitätsstandards zu gewährleisten, wenden Techniker spezielle Prozessparameter für die Bearbeitung spezieller Materialien an.
Implementierung und Sicherstellung von Präzisionssteuerungssystemen für den Maschinenbetrieb
Systemintegration zur präzisen Steuerung von Maschinenvorgängen
Die CNC-Präzisionssteuerung erfordert die Integration von Prozessmanagement, Qualitätsüberwachung und technischem Support.
Das Prozessmanagement bildet die Grundlage, indem es Standards und Verfahren zur Präzisionskontrolle festlegt.
Eine Prozessparameterdatenbank sammelt Daten nach Verarbeitungstyp, um die Optimierung zu unterstützen.
Eine Bibliothek mit Prozesslösungen fasst Erfolge zur Referenz bei ähnlichen Werkstücken zusammen.
Das Qualitätsüberwachungssystem nutzt Echtzeiterkennung und Frühwarnungen an wichtigen Punkten, um Probleme schnell zu identifizieren und zu beheben.
Führen Sie außerdem intelligente Analysemethoden ein, um die gesammelten Daten gründlich zu analysieren und die wichtigsten Faktoren zu identifizieren, die die Präzision beeinflussen.
Der technische Support stellt sicher, dass Vorrichtungen, Messgeräte und Werkzeuge gut verwaltet und in optimalem Zustand gehalten werden.
Diese drei Systeme bilden zusammen ein geschlossenes Präzisionskontrollsystem und sorgen so für eine verbesserte Verarbeitungsqualität.
Um Dateninteroperabilität zu erreichen und die allgemeine Betriebseffizienz zu verbessern, sollten Mechanismen zum Informationsaustausch zwischen Systemen eingerichtet werden.
Standardisierte Implementierung der Präzisionssteuerung
Standardisierung ist ein wichtiges Mittel zur Erzielung einer präzisen Kontrolle.
Detaillierte Arbeitsanweisungen definieren Anforderungen und Qualitätsstandards für Schlüsselprozesse wie Spannen, Werkzeugausrichtung und Parametereinstellungen.
Standardverfahren müssen die Teileeigenschaften berücksichtigen und spezifische, praktische Arbeitsabläufe entwerfen.
Standardisieren Sie Abläufe, um menschliche Fehler zu minimieren, und konzentrieren Sie sich dabei auf die wichtigsten Kontroll- und Qualitätsüberwachungspunkte.
Richten Sie Bewertungs- und Inspektionssysteme mit Anreizen ein, um die strikte Einhaltung der Standards sicherzustellen.
Standardisieren Sie auf Managementebene das Prozessdokumentenmanagement, legen Sie umfassende Qualitätsprüfstandards fest, formulieren Sie Systeme zur Wartung und Reparatur von Geräten und bilden Sie ein systematisches Managementstandardsystem.
Nutzen Sie Informationstechnologie, um Prozessdokumente elektronisch zu verwalten und so die Rückverfolgbarkeit und Betriebseffizienz zu verbessern.
Richten Sie auf der Schulungsebene ein positionsspezifisches Schulungssystem für Fertigkeiten ein und führen Sie regelmäßige Schulungen zu betrieblichen Fertigkeiten durch, um das Qualifikationsniveau der Bediener zu verbessern.
Die Schulungsinhalte sollten sowohl theoretisches Wissen als auch praktische Abläufe abdecken. Um die Effektivität der Schulung zu gewährleisten, sollten verschiedene Methoden wie fallbasiertes Lernen und Demonstrationen vor Ort zum Einsatz kommen.
Entwickeln Sie Standards zur Kompetenzbewertung und führen Sie theoretische und praktische Bewertungen durch, um sicherzustellen, dass die Bediener über die erforderlichen Kompetenzen verfügen.
Richten Sie einen Mechanismus zur kontinuierlichen Verbesserung ein, um gewonnene Erkenntnisse zeitnah zusammenzufassen und Standardinhalte kontinuierlich zu optimieren und zu verfeinern.
Durch Standardisierungsinitiativen werden Präzisionskontrollbemühungen gemäß etablierten Verfahren und Richtlinien durchgeführt.
Betonen Sie außerdem die dynamische Optimierung von Standards, indem Sie diese auf der Grundlage von in der Produktionspraxis festgestellten Problemen überarbeiten und verbessern, um sicherzustellen, dass sie fortschrittlich und praktisch bleiben.
Langfristige Mechanismen zur Präzisionssicherung
Die Etablierung langfristiger Mechanismen ist der Schlüssel zur kontinuierlichen Verbesserung der Präzisionskontrolle.
Im Hinblick auf technologische Innovationen sollten Sie eine Plattform für prozesstechnische Innovationen einrichten und technische Forschungsprojekte organisieren, um die technischen Herausforderungen in der Produktion zu bewältigen.
Die Innovationsplattform sollte interne und externe technische Ressourcen integrieren und einen Mechanismus für die Zusammenarbeit zwischen Forschung und Industrie etablieren, um ein günstiges Umfeld für technologische Innovationen zu schaffen.
Schaffen Sie einen Mechanismus zur Umsetzung von Innovationsergebnissen, um die Anwendung neuer Technologien und Methoden in der Produktion zu fördern.
Formulieren Sie im Hinblick auf die Qualitätsverbesserung einen Plan zur kontinuierlichen Qualitätsverbesserung, führen Sie regelmäßige Überprüfungen zur Prozessoptimierung durch und identifizieren und lösen Sie Qualitätsprobleme umgehend.
Richten Sie einen Mechanismus zur schnellen Reaktion auf Qualitätsprobleme ein und bilden Sie ein professionelles technisches Team zur Lösung komplexer Probleme.
Fassen Sie Erfahrungen aus der Präzisionssteuerung systematisch zusammen, bauen Sie technisches Know-how auf und verbessern Sie kontinuierlich die Verarbeitungspräzision.
Im Hinblick auf die Talententwicklung sollten Sie einen qualifizierten Talentpool aufbauen, um professionelles technisches Personal für das Unternehmen zu gewinnen und zu halten.
Entwickeln Sie abgestufte Talententwicklungspläne und wenden Sie „Mentor-Lehrling“-Ansätze an, um das Talentwachstum zu beschleunigen.
Erstellen Sie eine technische Austauschplattform, um den Erfahrungsaustausch und die technische Zusammenarbeit zwischen technischem Personal zu erleichtern.
Organisieren Sie regelmäßig technische Seminare und Sitzungen zum Erfahrungsaustausch, um eine positive Lernumgebung zu fördern.
Etablieren Sie ein sinnvolles Anreiz- und Bewertungssystem, um technisches Personal zu motivieren und seine Kreativität anzuregen.
Richten Sie technische Innovationspreise ein und verknüpfen Sie Innovationserfolge mit Leistungsbewertungen.
Durch die Einrichtung langfristiger Mechanismen ist sicherzustellen, dass die Präzisionskontrollarbeit kontinuierlich verbessert und erweitert wird.
Legen Sie Wert auf die Implementierung und Überwachung von Mechanismen, bewerten Sie regelmäßig deren operative Wirksamkeit und optimieren und verbessern Sie sie umgehend, um sicherzustellen, dass sie ihre beabsichtigten Funktionen stets erfüllen.
Fazit
Durch eine systematische Analyse der Mechanismen, durch die sich die Vorgänge des Maschinisten auf die Genauigkeit der CNC-Bearbeitung auswirken, wurden Steuerungstechnologien für kritische Prozesse wie Spannen und Positionieren, Werkzeugausrichtung und Prozessparametereinstellungen vorgeschlagen.
Darauf aufbauend wurde eine integrierte Systemlösung entwickelt, die Prozessmanagement, Qualitätsüberwachung und technischen Support umfasst und einen standardisierten Implementierungsrahmen sowie einen nachhaltigen Sicherungsmechanismus etabliert.
Durch die Festlegung von Betriebsstandards, die Verbesserung der Personalkapazitäten und die Optimierung des Gerätemanagements wurde ein umfassendes System präziser Steuerungstechnologie geschaffen.
Die Forschungsergebnisse betonen die Integration von Theorie und Praxis, indem sie technische Herausforderungen angehen und gleichzeitig Managementlösungen bereitstellen. Dadurch werden neue technische Ansätze und Managementstrategien zur Verbesserung der Präzision der CNC-Bearbeitung angeboten.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

