
Als Kernkomponente von Getriebesystemen finden Antriebsschneckengetriebe breite Anwendung in Automobilen, Baumaschinen und anderen Bereichen.
Ihre Gewindeenden spielen eine entscheidende Rolle bei der Kraftübertragung und der Lastaufnahme.
Bei der eigentlichen Produktion kommt es jedoch häufig zu Problemen wie Gewindebruch, Blockieren und Ablösen der Mutter, was die Produktqualität und Zuverlässigkeit stark beeinträchtigt.
Daher besitzt die Erforschung und Verbesserung der Gewindebearbeitungstechniken für Antriebsschneckenräder einen erheblichen praktischen und technischen Wert.
Problemanalyse
Phänomen des Gewindeendversagens
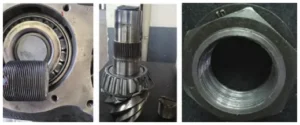
Bei einem von der Jiangsu Feichuan Co., Ltd. für eine mittelgroße Brücke hergestellten schrägverzahnten Kegelrad kam es während der Montage durch den Kunden zu einem Gewindeendbruch, wie in Abbildung 1 dargestellt.
Dieses Versagen führte nicht nur zu Produktrückgaben, sondern schädigte auch den Ruf des Unternehmens schwer.
Um die Ursache zu ermitteln und das Problem zu beheben, muss eine detaillierte Inspektion und Analyse des defekten Bauteils durchgeführt werden.
Technische Anforderungen und Produktionsablauf
1. Technische Anforderungen
Für den Gewindeteil des Antriebsschneckenrades gelten folgende primäre technische Anforderungen:
(1) Im Gewinde, am Gewindeende, an den Ecken mit Radius R oder in ähnlichen Bereichen dürfen keine Mikrorisse vorhanden sein .
Diese Bereiche stellen kritische Spannungskonzentrationspunkte in Gewindeverbindungen dar, weshalb die strikte Gewährleistung der Mikrorissfreiheit erforderlich ist.
Das Vorhandensein von Mikrorissen beschleunigt den Gewindeverschleiß und -bruch und beeinträchtigt dadurch die Stabilität und Lebensdauer des Getriebesystems erheblich.
(2) Die Härte des Gewindeteils muss 288-596 HV0.3 oder 30-55 HRC betragen.
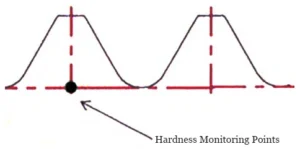
Dieser Härtebereich gewährleistet, dass das Gewinde über ausreichende Festigkeit und Verschleißfestigkeit verfügt, um hohen Drehmomenten und Belastungen standzuhalten. Die Härtemesspunkte sind in Abbildung 2 dargestellt.
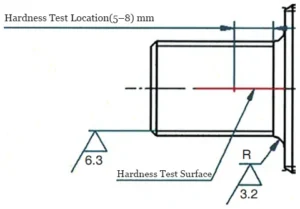
(3) Die Prüffläche für die Gewindehärte, die Prüfstelle und die Oberflächenrauheit sind in Abbildung 3 dargestellt.
(4) Das Gewinde muss frei von sichtbaren Mängeln wie Stoßschäden, Graten oder abgebrochenen Zähnen sein.
Diese Mängel können die Passung des Gewindes und die Dichtungsleistung erheblich beeinträchtigen und unter Umständen zum Versagen der Gewindeverbindung führen.
2. Produktionsprozessablauf
Produktionsprozessablauf für Gewindeenden:
Maschinelle Bearbeitung der zylindrischen Oberfläche C35 → Vorwärmbehandlung des Gewindes → Auftragen eines Dichtungsmittels auf den Gewindebereich → Aufkohlen, Abschrecken, Anlassen → Entfernen des Dichtungsmittels → Gewindeprüfung → Fertiges Produkt.
Fehlerhafte Bauteilprüfung
1. Härteprüfung
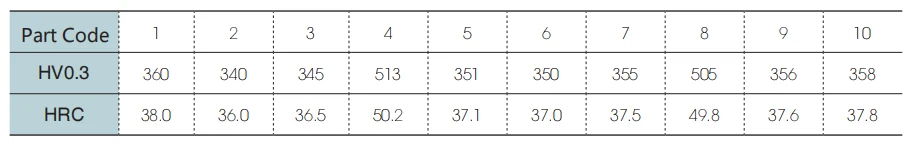
Die Härteprüfung wurde am Gewindeende des defekten Bauteils durchgeführt, wobei die Messung von rechts nach links in einem Abstand von 5-8 mm vom Schafthals erfolgte.
Die Ergebnisse sind in Tabelle 1 dargestellt. Aus der Tabelle geht hervor, dass die Härte in bestimmten Bereichen des Gewindeendes die Konstruktionsvorgaben übersteigt, was auf hohe Härtepunkte hinweist.
Bei der Untersuchung anderer Gewindeabschnitte wurden zudem vereinzelte Bereiche festgestellt, in denen die Härte 560HV (50HRC) überstieg.
2. Metallographische Untersuchung
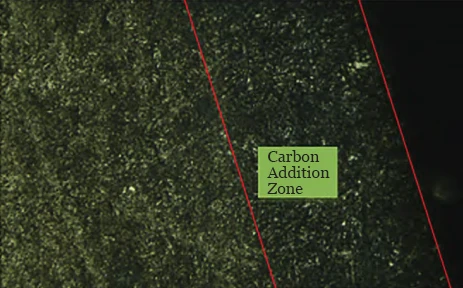
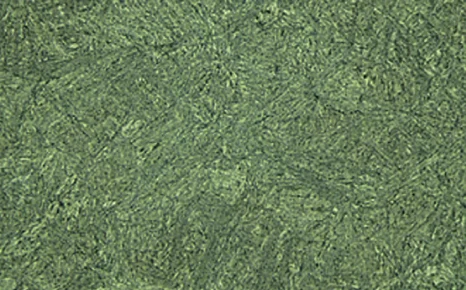
Die metallographische Untersuchung ergab eine Kohlenstoffanreicherung im Gewindebereich (siehe Abbildung 4), während die Kernstruktur normal blieb (siehe Abbildung 5).
Diese Kohlenstoffanreicherung führte zu einer ungewöhnlich hohen Härte im Gewindebereich. Eine übermäßige Härte erhöht zudem die Sprödigkeit des Materials und damit das Bruchrisiko.
Im Vergleich zum Gewindebereich erscheint die Kernstruktur normal, was darauf schließen lässt, dass das Kernmaterial von der Aufkohlung unbeeinflusst blieb und seine ursprünglichen mechanischen Eigenschaften und seine Mikrostruktur beibehielt.
Der normale Zustand der Kernstruktur unterstreicht darüber hinaus die Anomalie der Aufkohlung im Gewindebereich und deren nachteilige Auswirkungen auf die Gesamtleistung des Materials.
3. Inspektion der Übergangszone
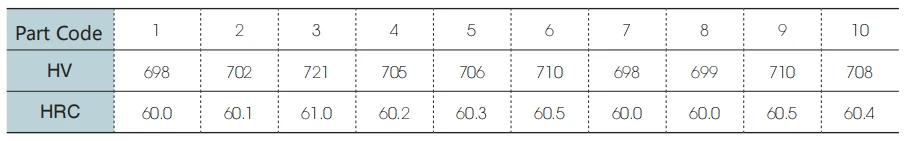
Die Ergebnisse der Härteprüfung für die Übergangszone vom Gewindeende zur Schulter sind in Tabelle 2 dargestellt.
Wie aus der Tabelle hervorgeht, liegt die Härte der Übergangszone zwischen 60 und 61 HRC und ist damit deutlich höher als die des Gewindebereichs, was auf einen ausgeprägten Härtegradienten hinweist.
Bei Einwirkung äußerer Kräfte widersteht die Übergangszone mit höherer Härte der Verformung, während sich der Gewindeabschnitt mit niedrigerer Härte leichter verformt.
Diese Deformationsungleichheit erzeugt eine erhebliche Spannungskonzentration in der Nähe der Übergangszone.
4. Untersuchung der Bruchfläche
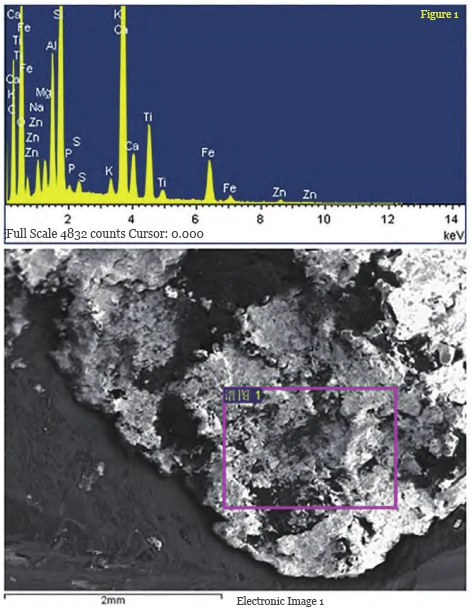
Wie in Abbildung 6 dargestellt, Spektrenverarbeitung: Keine Peaks ausgelassen; Verarbeitungsoptionen: Alle analysierten Elemente (normalisiert); Anzahl der Wiederholungen = 5. Die Ergebnisse der Bruchflächenuntersuchung deuten auf eine Ermüdungsbruchfläche ohne Einschlüsse hin.
Dies bestätigt, dass der Ausfall am Gewindeende auf Ermüdungsschäden zurückzuführen ist, die durch die längere Einwirkung wechselnder Lasten verursacht wurden.
Das Fehlen von Einschlüssen in der Bruchoberfläche stützt die Schlussfolgerung eines Ermüdungsbruchs zusätzlich.
5. Sichtprüfung
Bei der Sichtprüfung wurden stellenweise Ausfransungen an der Gewindefase, einige Kerben am Gewinde und Verschleißspuren am Innengewinde der Mutter festgestellt.
Durch das Bördeln wird die geometrische Form des Gewindeendes verändert, was unter Umständen zu ungleichmäßiger Interferenz oder ungleichmäßigem Spiel beim Gewindeeingriff führt und dadurch die Dichtheit der Passung beeinträchtigt.
Darüber hinaus kann der Flansch die Montage erschweren oder sogar Gewindeschäden verursachen.
Beschädigungen durch Stöße beeinträchtigen die Gewindeintegrität, verringern die effektive Kontaktfläche und mindern folglich die Tragfähigkeit und die Dichtungsleistung.
Unter dynamischer Belastung können beschädigte Bereiche zu Spannungskonzentrationspunkten werden, was zu einem beschleunigten Gewindeermüdungsbruch führt.
Durch Verschleiß verringern sich die Passgenauigkeit des Gewindes und die Belastbarkeit, was zu Lockerung oder Undichtigkeiten führen kann.
Im Extremfall kann Verschleiß zum vollständigen Gewindeversagen führen und dadurch Sicherheitsvorfälle auslösen. Diese Probleme beeinträchtigen insgesamt die Passgenauigkeit und Lebensdauer des Gewindes.
Prozessuntersuchung
Durch eine Prozessuntersuchung wurden die Hauptursachen für das Versagen von Gewindeenden wie folgt ermittelt:
(1) Durch die Rissbildung des Dichtungsmittels entstanden Stellen mit hoher Härte und Kohlenstoffanreicherungszonen auf der Gewindeoberfläche.
Nach dem Auftreten von Rissen kann sich das Anti-Sickermittel als ungleichmäßige gehärtete Schicht auf der Gewindeoberfläche ausbilden, was zu einer ungleichmäßigen Härteverteilung führt.
Diese Bereiche hoher Härte und Kohlenstoffanreicherung verändern die Spannungsverteilung im Gewinde und erhöhen so das Risiko von Spannungskonzentrationen.
Unter Belastung neigen diese Bereiche eher zu plastischer Verformung, Rissbildung und -ausbreitung, was letztendlich zum Gewindeversagen führt.
(2) Die Übergangszone weist im Vergleich zum Gewindebereich eine höhere Härte auf, wodurch leicht Spannungskonzentrationszonen entstehen.
Härteunterschiede führen zu Spannungskonzentrationen an der Grenzfläche zwischen Übergangszone und Gewindebereich.
Bei längerer Belastung sind Spannungskonzentrationszonen anfällig für Ermüdungsschäden, die zum Lösen oder Brechen des Gewindes führen können.
(3) Das Gewindeende weist einen Flansch auf, was die Montage und Demontage der Mutter erschwert und häufig zu Fehlausrichtung und schlechter Passung führt.
Der Flansch verändert die geometrische Form des Gewindeendes und erschwert so die Montage.
Eine falsch ausgerichtete Mutter kann keinen festen Sitz im Gewinde erreichen, wodurch die Zuverlässigkeit der Verbindung und die Dichtigkeit beeinträchtigt werden.
Unter Vibrations- oder Stoßbelastung kann sich die Verbindung lockern oder sogar das Gewinde beschädigt werden.
Optimierungsmaßnahmen
Verbesserung der Qualität des Fadenendes
1. Probleme mit Aufprallschäden
Verschiedene Arten von Gummischutzhülsen werden individuell an den Außendurchmesser und die Struktur des Gewindeendes angepasst.
Diese Schläuche werden typischerweise aus hochfesten, korrosionsbeständigen Materialien wie Nylon oder Polypropylen hergestellt.
Ermitteln Sie den Innendurchmesser der Hülse anhand des spezifischen Außendurchmessers des Gewindeendes, um einen festen Sitz und damit einen wirksamen Schutz zu gewährleisten.
Die Form und die Abmessungen der Gummischutzhülse sind so ausgelegt, dass sie den strukturellen Eigenschaften des Gewindeendes, einschließlich seiner Länge, Steigung und seines Gewindeprofils, gerecht werden.
Die Gummischutzhülle wird unmittelbar nach dem ersten Gewindeeinfädelvorgang angebracht und bleibt bis zum Produktionsstandort des Kunden an Ort und Stelle.
Vor dem Versand wird eine 100%ige Qualitätskontrolle durchgeführt, um sicherzustellen, dass das Gewindeende keine Beschädigungen durch Stöße aufweist.
2. Problem mit dem Flansch
Die vor der Wärmebehandlung an den Gewindeenden angebrachten Fasen weisen eine Bördelung auf (siehe Abbildung 7), und diese Bördelung bleibt auch nach der Wärmebehandlung bestehen.
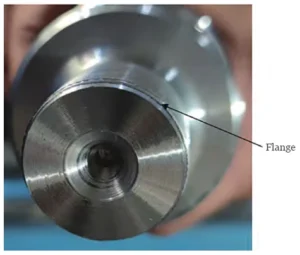
Verbesserungen am Herstellungsprozess: Die 2×45° -Fase am Gewindeende bleibt unverändert, es wird jedoch eine 1xC31.5- Stufe hinzugefügt.
Diese Konstruktion verzichtet auf den Endflansch, während die Stufe 1xC31.5 als Führung beim Einsetzen der Mutter dient.
Verbesserungen im Prüfverfahren: Die Prüfung mit Gewinderinglehren wurde eingeführt. Das Bestehen der Ringlehrenprüfung bedeutet die Freigabe.
Optimierung von Leistungskennzahlen für Gewindeabschnitte, Übergangszonen und Spline-Bereiche
1. Optimierung des Herstellungsprozesses
Im Anschluss an den ursprünglichen Herstellungsprozessschritt „Reinigung der Anti-Sickermittel-Beschichtung“ wurden nacheinander die folgenden drei Prozesse hinzugefügt, um die mechanischen Eigenschaften der Gewindeabschnitte zu verbessern:
(1) Induktionsglühen: Es wurde eine Mehrspulen-Induktionserwärmung für 140 Sekunden angewendet, wobei der Gewindeabschnitt, die Übergangszone und der Keilwellenbereich, der sich 3 cm über die Übergangszone erstreckt, gezielt behandelt wurden.
(2) Spannungsarmglühen: Die induktionsgeglühten Antriebsschneckenräder wurden einem Spannungsarmglühen bei 145°C mit einer Haltezeit von 120 Minuten unterzogen.
(3) Statische Alterung über 48 Stunden.
2. Optimierung der Inspektionsprozesse
(1) Schemaoptimierung
Im ursprünglichen Schema wurde nur ein Gewindeabschnitt geprüft.
Das optimierte Verfahren: Es werden drei Abschnitte geprüft – der Gewindeabschnitt, die Übergangszone und der Keilwellenabschnitt ( 3 cm oberhalb der Übergangszone).
Da das Gewinde die primäre tragende Komponente der Verbindung darstellt, sind Festigkeit und Härte des Gewindebereichs von entscheidender Bedeutung. Dieser wichtige Aspekt wurde bereits im ursprünglichen Plan berücksichtigt.
Die Übergangszone, die Gewinde und Keilwelle (oder andere Strukturen) verbindet, hat durch ihre Härte und Festigkeit einen erheblichen Einfluss auf die Zuverlässigkeit und Haltbarkeit der Verbindung.
Die Einbeziehung in den Inspektionsumfang hilft dabei, potenzielle Spannungskonzentrationen und Ermüdungsschäden zu erkennen.
Im Bereich der Keilwellenverzahnung werden typischerweise Drehmomente und Axialkräfte übertragen, wobei Härte und Verschleißfestigkeit für die Stabilität und Langlebigkeit der Verbindung von entscheidender Bedeutung sind.
Die Einbeziehung dieses Bereichs in die Inspektionen des optimierten Plans trägt dazu bei, die Zuverlässigkeit und Langlebigkeit des Keilwellenabschnitts zu gewährleisten.
Der erweiterte Inspektionsumfang umfasst nun umfassend kritische Verbindungspunkte und potenzielle Risikozonen und verbessert dadurch die allgemeine Zuverlässigkeit und Haltbarkeit der Verbindung.
(2) Härteoptimierung
Der Gewindeabschnitt weist eine moderate Härte im Bereich von 30-440 HV0.3 bzw. 34-44 HRC auf , die die Anforderungen an die Belastbarkeit erfüllt und gleichzeitig eine ausreichende Zähigkeit zur Vermeidung von Sprödbrüchen gewährleistet.
Die Übergangszone weist eine höhere Härte von 400-575 HV0.3 bzw. 42-54 HRC auf , was dazu beiträgt, Spannungskonzentrationen und Ermüdungsschäden zu reduzieren und somit die Haltbarkeit der Verbindung zu verbessern.
Der Keilwellenabschnitt weist mit 544-635 HV0.3 bzw. 52-57 HRC die höchste Härte auf , um die Anforderungen an Verschleißfestigkeit und Festigkeit bei der Übertragung von Drehmomenten und Axialkräften zu erfüllen.
Fazit
Diese Studie befasst sich mit Problemen wie Gewindeendbruch, Blockieren und Ablösen der Mutterkappe durch Verbesserung des Herstellungsprozesses für aktive Schneckengetriebegewinde.
Maßnahmen wie das Hinzufügen von Gewindeschutzhülsen und Führungsstufen, die Optimierung der Gewindebearbeitungstechniken und die Festlegung geeigneter technischer Anforderungen haben die Gewindeendqualität deutlich verbessert.
Experimentelle Ergebnisse zeigen, dass die optimierten Gewindeenden des aktiven Schneckengetriebes signifikante Verbesserungen hinsichtlich Aussehen, Härteverteilung und Spannungszustand aufweisen.
Dies erhöht die Zuverlässigkeit und Lebensdauer des Produkts. Die Forschungsergebnisse liefern wertvolle Referenzwerte und Erkenntnisse zur Verbesserung der Fertigungsprozesse ähnlicher Produkte.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

