

Mit der gesellschaftlichen Entwicklung nehmen Flugzeuge, Luft- und Raumfahrzeuge sowie Drohnen zu, und damit steigt auch der Bedarf an dünnwandigen Bauteilen.
Bei dünnwandigen Teilen ist die innere Aushöhlung hoch, die Exzisionsrate liegt im Allgemeinen über 90 %.
Dünnwandige Teile erfordern hochpräzises Fräsen mit hohem Metallabtrag, aber geringe Steifigkeit und leichte Verformung verringern die Fräsleistung.
Beim Fräsen dünnwandiger Teile wirken sich Werkzeug und Bearbeitungsmethoden auf die Oberflächenqualität aus und haben Auswirkungen auf die Anforderungen an Genauigkeit und Rauheit.
Um Genauigkeit und Rauheit zu erreichen, wählen Sie Vorrichtungen, Klemmen, Werkzeuge und Kühlung basierend auf den Dünnwandeigenschaften aus.
Dünnwandige Teile Prozesseigenschaften Verarbeitungsschwierigkeiten
Bei dünnwandigen Teilen mit geringer Steifigkeit kommt es beim Fräsen durch äußere Kräfte zu einer Verformung des Werkstücks.
Durch Schruppen, Schnittkraft und hohe Temperaturen neigen die Teile zu großen Verformungen.
Eine Verformung des Werkstücks entsteht durch geringe Steifigkeit, Freisetzung innerer Spannungen, Klemmen und Entlastungsrückprall.
Das liegt an der Schwierigkeit, dünnwandige Präzisionsteile mittels CNC-Fräsen herzustellen.
Gängige Maßnahmen zur Verbesserung der Qualität von CNC-Fräspräzisions-Dünnwandteilen
Um die Steifigkeit zu verbessern, füllen Sie das Werkstück mit entfernbaren Materialien wie niedrigschmelzenden Legierungen, Kolophonium, Paraffin oder Gips und entfernen Sie diese nach der Bearbeitung.
Verwenden Sie schärfere Werkzeuge mit größeren Span- und Freiwinkeln, um die Schnittkraft bei dünnwandigen Teilen zu verringern.
Fertigen Sie gezielt Sondervorrichtungen, um die Steifigkeit der schwachen Teile zu erhöhen.
Aufbau der Gehäuseteile
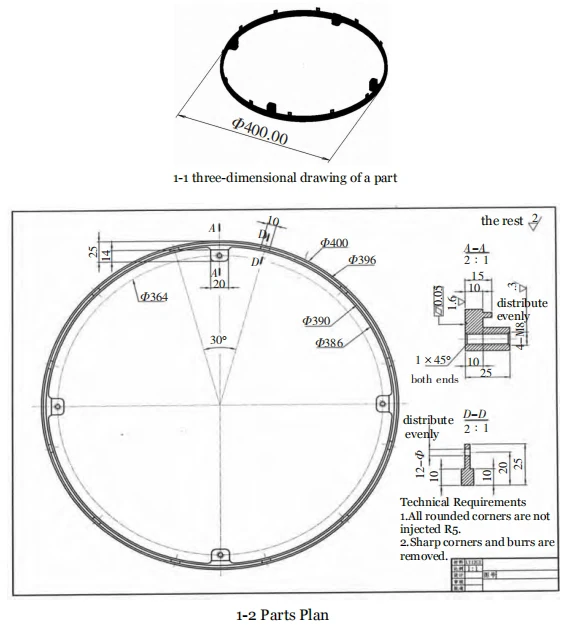
Abbildung 1 zeigt das Werkstück aus der Aluminiumlegierung 7075, ein Luftfahrtteil mit einem Durchmesser von 400 mm, einer Dicke von 7 mm und einer Stückzahl von 60 Stück.
Der äußere Kreisdurchmesser ist größer, die Dicke ist dünner und gehört zum typischen dünnwandigen Werkstück.
Die Umfangswand verformt sich beim Spannen und Bearbeiten leicht; das Werkstück mit geringer Steifigkeit verfügt über 12 Löcher und 4 Auflagelaschen.
Hohe Anforderungen an Ebenheit und Oberflächenrauheit führen bei falscher Prozessauswahl zu mangelnder Genauigkeit, Qualitätsproblemen und erhöhten Bearbeitungsschwierigkeiten.
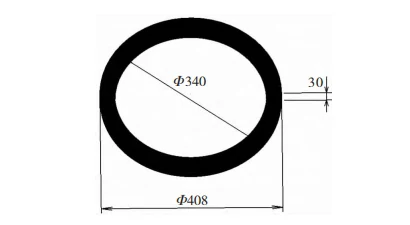
Grob schlechtes dreidimensionales Diagramm
Wie in Abb. 2 gezeigt, ist die grobe, schlechte Textur gleichmäßig und regelmäßig und weist keine abnormale Form auf.
Technologische Analyse
Das ringförmige Werkstück weist eine regelmäßige Struktur mit gleichmäßig verteilten Löchern, symmetrischen Laschen und gleichmäßig angeordneten Nuten ohne komplexe Merkmale auf.
Das ringförmige Werkstück weist eine einfache, regelmäßige Struktur mit gleichmäßiger Form und Oberfläche auf.
Materialanalyse. Teilematerial: Aluminiumlegierung der Güteklasse 7075, Hauptbestandteile sind Zink und Magnesium, ein hochfestes Aluminiumlegierungsmaterial mit hoher Härte.
Nach dem Glühen und Abschrecken weist es eine gute Schneidleistung auf.
Analyse der Präzisionsanforderungen. Die Hauptanforderungen betreffen die Ebene mit einer Genauigkeit von ≤ 0.05 mm, die Oberflächenrauheit der Hauptebene beträgt R<sub> a</sub> = 1.6 μm, die übrige Rauheit R<sub> a</sub> = 3.2 μm.
Andere Anforderungen an die Maßgenauigkeit sind nicht streng.
Formanalyse: Vorhandene Ausrüstung (3-Achsen-CNC-Fräse, C6150-Drehmaschine, X6142-Horizontalfräse) erfüllt die Verarbeitungsanforderungen.
Das ringförmige Werkstück kann durch Drehen und Fräsen bearbeitet werden, wobei eine Horizontalfräse für 12 Löcher und eine Drehbank plus Bearbeitungszentrum für Präzision und Form zum Einsatz kommen.
Schwierigkeit: Dünne Wände und ein großer Außenkreis mit 400 mm Durchmesser führen bei der Verarbeitung leicht zu Verformungen.
Ohne eine zuverlässige Deformationskontrolle kommt es leicht zu minderwertigen Produkten, wodurch die Deformation während des Formens schwer zu kontrollieren ist.
Durch geeignete Werkzeuge und Geräte wird die Verformung des Werkstücks kontrolliert und es werden qualifizierte Produkte gewährleistet.
Werkzeugausstattung und Losgröße bestimmen den Produktionsmodus, insbesondere bei großen Stückzahlen.
Ziehen Sie bei großen Stückzahlen spezielle Werkzeuge mit pneumatischen oder hydraulischen, unabhängigen Spannvorrichtungen in Betracht.
Aus wirtschaftlichen Gründen ist bei nur 60 Teilen ein einfacher Vorrichtungssatz für die Bearbeitungsanforderungen einsetzbar.
Prozesse
Alterungsbehandlung
Führen Sie zunächst eine Qualitätskontrolle der eingehenden Materialien durch und behandeln Sie sie dann mit einer Alterungsbehandlung.
Bearbeitung mit Drehmaschine
Wählen Sie ein YG3X-Sägeblatt, ein 8-mm-Loch und eine 27-mm-Werkstückverlängerung und klemmen Sie beide Enden parallel, um die Einrichtung des Bearbeitungszentrums zu erleichtern.
Für die Einrichtung des Bearbeitungszentrums die Parallelität der Hauptflächen sicherstellen ; Außen- und Innenbohrungen stapelweise auf 𝚽402 mm bearbeiten.
Stapelverarbeitung von Innenlöchern bis 345 mm, 18–20 mm tief, als Montage- und Positionierungsreferenz für CNC- und Horizontalfräsen.
Halten Sie bei einem Außendurchmesser von 400 mm die Geschwindigkeit bei 180–250 U/min und verwenden Sie Kühlmittel, um Werkzeugstöße, Erhitzung und Verformung zu vermeiden.
Bearbeitungszentrum Bearbeitungsform
Stirnfräsen durch Bearbeitungszentrum, flaches Ende durch Drehen fixieren, 345 mm Innenkreis mit 400 mm Spannfutter einspannen, 25–26 mm freilegen.
Die Kontur und Dicke der inneren Kavität, die Grobbearbeitung mit einem 12-mm-Schaftfräser und die Vorschlichtbearbeitung mit einem 10-mm-Werkzeug legen 25–26 mm des Werkstücks frei.
Verwenden Sie ein 10-mm-Werkzeug für die halbfeine Bearbeitung und ein 5-mm-Werkzeug für die Bearbeitung der Innennut.
Die Arbeiter bohren, schneiden Gewinde und bearbeiten vier Ösenschraubenlöcher gemäß Zeichnung und schließen so die gesamte Charge ab.
Bearbeitung kleiner Löcher in der Umfangswand
Verwenden Sie die Horizontalfräse X6142 mit Drehtisch und 400-Futter, um den inneren Kreis festzuklemmen, den äußeren Kreis zu zentrieren und 12 Löcher in die Wand zu bohren.
Die Bediener bearbeiten die Löcher in der Reihenfolge Ankörnen, Bohren und Entgraten. Die gesamte Charge durchläuft diesen Prozess.
Leuchtendesign
Die Vorrichtungskonstruktion besteht aus einer einzelnen Aluminiumplatte mit festen Außenteilen und beweglichen Innenteilen, die das Werkstück stützen.
Die x- und y-Achse steuern die Werkstückfreiheit horizontal und der Arbeitstisch (z-Achse) steuert sie vertikal.
Der Schlüssel unter dem inneren beweglichen Teil steuert den Freiheitsgrad um die Z-Achse.
Vorrichtungsbau
Bediener verwenden ein Bearbeitungszentrum, um eine Werkstückhalterung herzustellen, die die Bearbeitung der Rückseite des Werkstücks erleichtert.
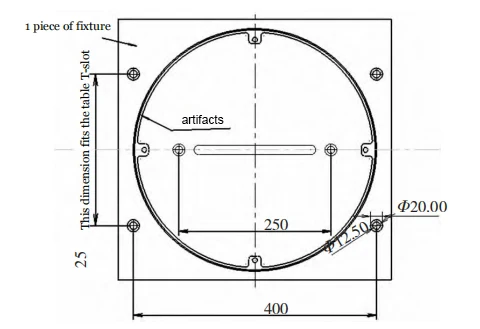
Bereiten Sie eine 450 mm x 430 mm große Aluminiumplatte mit einer Dicke von 25 mm vor und fräsen Sie dann die 6 Senkschraubenlöcher, die in Abb. 3 gezeigt werden.
Der Bediener sollte die 6 in Abb. 3 gezeigten Senkschraubenlöcher an der T-Nut des Operationstisches befestigen, indem er einige Blätter A4-Papier flach auflegt.
Der Hauptzweck dieses Details besteht darin, zu verhindern, dass das Werkzeug in die Tischoberfläche fräst, und gleichzeitig die Mühe zu verringern, das parallele Riffeleisen zu finden.
Schneiden Sie die mittlere Keilnut und den inneren Kreis mit einem Nutfräser, um die Mitte für die Spannvorrichtung 2 zu teilen.
Mittelteil mit Mutter und Druckplatte fixieren, anschließend Aufnahmeposition mittels Nuten- und Profilfräsen fräsen, dabei 0.1mm Abstand zum Werkstück einhalten.
Achten Sie darauf, dass ein Abstand von 0.1 mm zum Werkstück besteht und die Tiefe durchgefräst wird. Der Werkzeugweg ist in Abbildung 4 dargestellt.
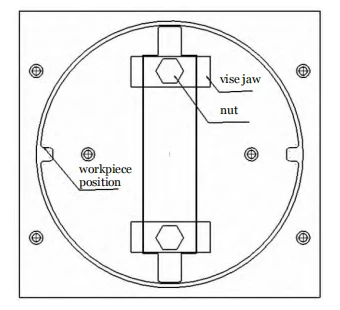
Der Mittelabschnitt für Vorrichtung 2 ist in zwei Hälften geschnitten, wobei ein 16-mm-Schlüssel so gefräst ist, dass er mit einem Abstand von 0.1 mm in den mittleren T-Schlitz passt, wodurch die Bewegung von Vorrichtung 2 auf der X-Achse eingeschränkt wird.
Dadurch kann Vorrichtung 2 nur in Richtung der X-Achse hin und her gleiten.
Dies schränkt die Drehfreiheit der Vorrichtung 2 in der horizontalen Ebene ein, wie in Abbildung 5 dargestellt.
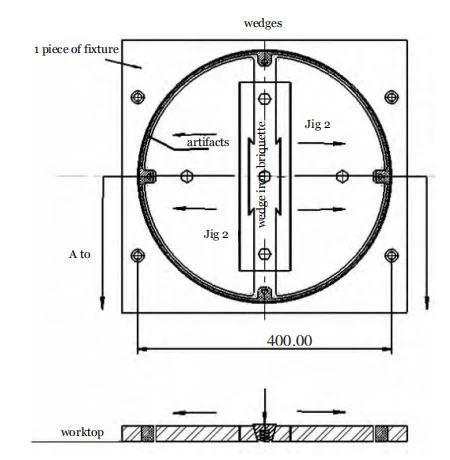
Die Bediener räumen die Ecken frei und bohren die Löcher für Vorrichtung 2 auf einer Horizontalfräsmaschine und montieren Vorrichtung 2 dann mit einer Klemmkörperpresse.
Die Seitenteile der Klemmkörper werden von den Bedienern an der Vorrichtung 2 festgeschraubt.
Fräsen der Werkstückrückseite auf dem Bearbeitungszentrum mit der gefertigten Vorrichtung.
Nach der vorderen Positionierung die Keilschrauben festziehen, das Werkstück glattstreichen und die Ebenheit der Oberfläche prüfen.
Anschließend Schruppen (0.3 mm Zugabe) und Schlichten der Rückseitenbearbeitung. Deformationen mittels Koordinatenmessgerät erkennen und markieren.
Wenn ja, können Sie die Deformationsposition und den Deformationswert markieren.
Überprüfen Sie die Verformung, um über eine Korrektur zu entscheiden. Wenn keine vorliegt, fahren Sie mit der endgültigen Größenbestimmung fort.
Um die Verformung durch die Schnittkraft zu minimieren, verwenden Sie das Kreisprofilfräsen mit glatten, mehrschichtigen Radialdurchgängen.
Um keine Rückstände auf der trockenen Oberfläche zu hinterlassen, wird die Cheat-Methode angewendet (z. B. wird bei der Berechnung ein 11.5-mm-Fräser verwendet, tatsächlich ist jedoch ein 12-mm-Fräser installiert).
Verwenden Sie einen neuen Schaftfräser mit Kühlmittel, Spindeldrehzahl 8,000 U/min, Vorschub 400 mm/min, um die Rauheit zu reduzieren und die Endbearbeitung zu ermöglichen.
Beim Schlichten der Planfläche wird die Oberflächenrauigkeit verringert und die Oberflächenqualität verbessert.
Spannvorgang
Stumpfe scharfe Kanten anfasen, entgraten.
Inspektion und Kontrolle des Bearbeitungsprozesses
Bei der Bearbeitung sind unbedingt Größen- und Genauigkeitskontrollen mit professionellen Prüfwerkzeugen erforderlich.
Zur Durchführung müssen professionelle Inspektionswerkzeuge und Messgeräte verwendet werden.
Überprüfen Sie die Oberseite vor der Bearbeitung der Rückseite mit einem Mikrometer und messen Sie indirekt, ob das Werkstück flach montiert ist oder nicht.
Kontrolle der Verformung
Verwenden Sie verbreiterte weiche Klauen zur Unterstützung des inneren Lochs und wandeln Sie Punktkontakt in Oberflächenkontakt um, um Verformungen und Maßfehler zu vermeiden.
Bearbeiten Sie die Rückseite mit einer Vorrichtung, die zum äußeren Kreis des Werkstücks passt, wodurch das Einspannen erleichtert und die Verformung minimiert wird.
Die Spannungsfreisetzung bei Aluminiumlegierungsblöcken während der Bearbeitung führt zu Verformungen.
Um Restspannungen zu vermeiden, verwenden Sie anstelle einer zeitaufwändigen natürlichen Alterung eine Wärmealterung bei ~190 °C für einen halben Tag und lassen Sie das Material anschließend an der Luft abkühlen.
Dadurch kann die Freisetzung von Eigenspannungen während der Bearbeitung und damit das Phänomen der Werkstückverformung vermieden werden.
Verwenden Sie beim Rückwärtsebenenfräsen sinnvolle Parameter, um die Schnittkraft zu reduzieren: geringere axiale Tiefe und größere radiale Schnitttiefe.
Wählen Sie eine größere seitliche radiale Schnitttiefe, die, wenn die Bedingungen es erlauben, größer sein kann als der Radius des Werkzeugs.
Bei der Spindel- und Fräserdrehzahl kann, soweit möglich, eine größere Schnittgeschwindigkeit gewählt werden.
Die Verformung dünnwandiger Teile wird durch Schnittparameter, Werkzeugweg, Vibration und Kühlung beeinflusst.
Werkzeugwege sollten die Kraft auf die schwächsten Bereiche des Werkstücks durch symmetrische oder schrittweise Bearbeitung minimieren.
Verwenden Sie emulgiertes Schneidöl aus Aluminiumlegierungen, um Verformungen zu reduzieren, Werkzeuge zu schützen und die Lebensdauer der Werkzeuge zu verlängern.
Fazit
Das Fräsen dünnwandiger Teile ist eine Herausforderung, kann aber mit einem geeigneten Bearbeitungsverfahren gelöst werden.
Durch die Analyse der Teilemerkmale und der Losgröße können Sie vorhandene Geräte nutzen, um gezielte Vorrichtungen für eine schnellere und präzisere Verarbeitung herzustellen.
Vermeiden Sie übermäßige Schnittkraft und Hitze, um Verformungen vorzubeugen, Genauigkeit sicherzustellen und den Unternehmensnutzen zu steigern.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

