
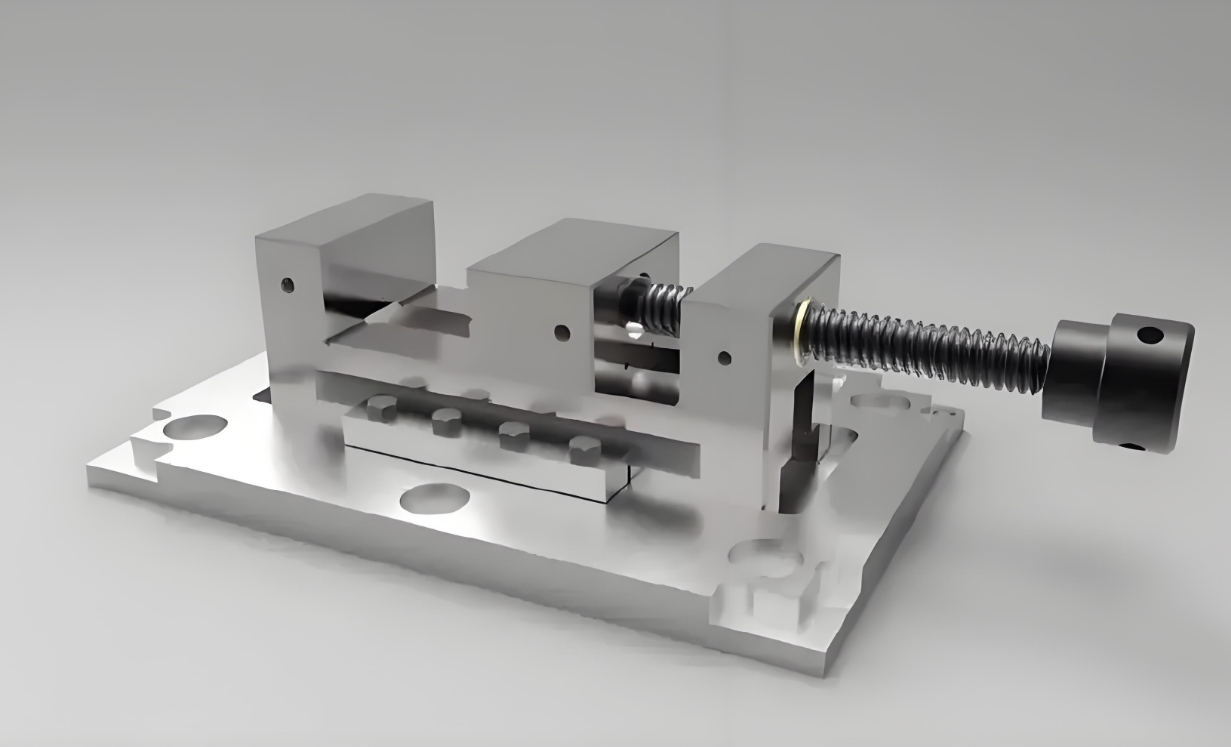
Los maquinistas suelen utilizar accesorios para máquinas herramienta en el mecanizado. El diseño tradicional de accesorios proporciona información detallada y una experiencia madura como referencia.
Las fresadoras CNC y los centros de mecanizado han mejorado enormemente la eficiencia, la precisión y la adaptabilidad de las piezas de trabajo, transformando significativamente el mecanizado tradicional.
Pero en el archivo, el contenido de diseño de la fresadora CNC y del accesorio del centro de mecanizado es muy poco.
Este artículo explora métodos de diseño de dispositivos de fijación para fresadoras CNC y centros de mecanizado, basados en sus características de procesamiento, para que puedan aprovechar al máximo su potencial de procesamiento.
El diseño del accesorio utiliza múltiples piezas de trabajo en una sola sujeción.
La fresadora CNC utiliza aire comprimido como fuerza motriz, herramienta de aflojamiento y sujeción. Es fácil cambiar la herramienta manualmente, mientras que el centro de mecanizado puede realizar el cambio automático de la herramienta.
El cambio de herramienta de procesamiento puede realizar el procesamiento secuencial de varias superficies.
Aún así, cada cambio de herramienta consume más tiempo, especialmente el automático, que a veces falla (centros de mecanizado, la mayoría de los fallos en el sistema de cambio automático de herramientas).
Por lo tanto, para cumplir con los requisitos de procesamiento, reducir el número de cambios de herramientas puede ahorrar tiempo auxiliar y mejorar la confiabilidad de las máquinas herramienta CNC.
Diseño de accesorios razonable
Este artículo demuestra cómo un diseño de fijación razonable (como sujetar varias piezas de trabajo) puede minimizar la cantidad de cambios de herramientas ajustando adecuadamente el proceso.
Tal como la pieza de trabajo que se muestra en la Figura 1, para completar los centros de mecanizado verticales para expandir, escariar el orificio a y el orificio b diseño del accesorio original cada vez que se sujeta 1 pieza de trabajo, el proceso de mecanizado para cambiar el cortador de escariado del orificio a, escariar a → cambiar el cortador de escariado del orificio b escariar b → cambiar el orificio a escariador a → cambiar el orificio b escariador b.
Las fresadoras CNC y los centros de mecanizado han transformado el mecanizado tradicional al mejorar la eficiencia, la precisión y la adaptabilidad del procesamiento de las piezas de trabajo.
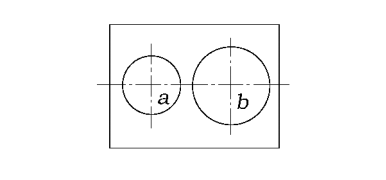
Fig1 Pieza de trabajo
Ahora, de acuerdo con las dimensiones de la pieza de trabajo y el recorrido de la máquina, el diseño del accesorio para cada sujeción de ocho piezas de trabajo, como se muestra en la Figura 2, el proceso es el siguiente: Cambiar el cortador de escariado del orificio a para expandir la pieza de trabajo 1 ~ pieza de trabajo 8 del orificio a → cambiar el cortador de escariado del orificio b, para expandir la pieza de trabajo 1 ~ pieza de trabajo 8 del orificio b → cambiar el escariador del orificio a, para escariar la pieza de trabajo 1 ~ pieza de trabajo 8 del orificio a → cambiar el escariador del orificio b, para escariar la pieza de trabajo 1 ~ pieza de trabajo 8 del orificio b.
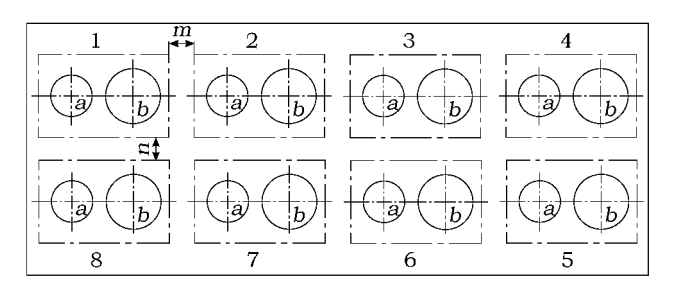
Fig.2 Sujeción de 8 piezas de trabajo a la vez.
El proceso de mecanizado muestra que mecanizar 8 piezas requiere solo 4 cambios de herramienta, lo que ahorra un tiempo auxiliar significativo en comparación con el tiempo de movimiento de la mesa de la máquina.
Puntos de diseño del dispositivo de sujeción de varias piezas
1. Disposición razonable de las piezas de trabajo
Según las dimensiones de la pieza de trabajo, el tamaño de la mesa de la máquina, el recorrido de la máquina y el lote de producción, se determina la cantidad de piezas de trabajo sujetadas cada vez y el diseño.
La distancia entre las piezas de trabajo debe ser apropiada, como la Figura 2 para tomar la distancia apropiada entre las piezas de trabajo m y n para cargar y descargar la pieza de trabajo y quitar las virutas.
Además, la apertura de la pieza de trabajo después de la instalación debe ser buena para realizar el proceso de mecanizado centralizado.
2. La distancia entre cada grupo de elementos de posicionamiento debe ser precisa.
La figura 3 muestra la distancia entre los elementos de posicionamiento. El dispositivo utiliza dos pasadores en un lado para el posicionamiento.
Las distancias entre los pasadores cilíndricos y en forma de diamante en cada grupo de posicionamiento se basan en las dimensiones de la pieza de trabajo.
3. Sujeción razonable
Los elementos de sujeción son lo más simples posible, por lo que el movimiento de la herramienta tiene más espacio de seguridad.
Para reducir la cantidad de elementos de sujeción, considere la sujeción por enlace y realice la sujeción simultánea de múltiples piezas de trabajo.
Como se muestra en la Fig. 3, cada platina sujeta dos piezas de trabajo simultáneamente.
Debido al procesamiento más centralizado de la fresadora CNC, el desbaste y el acabado a veces son difíciles de separar, por lo que la fuerza de sujeción es grande.
Es fácil dejar la huella de la placa de presión en la superficie de la pieza de trabajo.
Una solución sencilla y efectiva es soldar una capa de cobre en la parte de la placa de presión en contacto con la pieza de trabajo, como se muestra en la Figura 4.
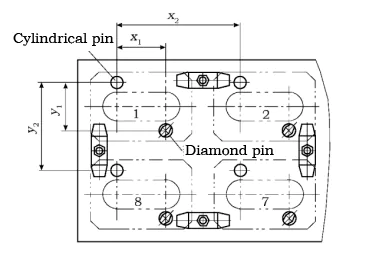
Fig. 3 Distancia entre elementos de posicionamiento
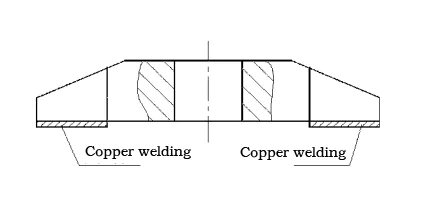
Fig.4 Soldadura de cobre con platina
4. Diseño de accesorios para fresadoras CNC verticales
En el procesamiento con fresadora CNC vertical, las virutas de metal caen fácilmente sobre la pieza de trabajo y el accesorio.
Al diseñar accesorios, se debe prestar especial atención a la eliminación de viruta, lo cual es particularmente importante para el procesamiento continuo centralizado de los centros de mecanizado.
La eliminación eficaz de virutas debe evitar que las virutas interfieran automáticamente con el corte de la herramienta.
Se debe evitar que las virutas caigan sobre los elementos de posicionamiento del dispositivo, garantizando un posicionamiento preciso.
El fluido de corte debe limpiar y arrastrar las virutas fácilmente, mientras que el aire comprimido debe eliminarlas de manera eficiente.
5. Diseño de accesorios para fresadora CNC horizontal
Una fresadora CNC horizontal o un centro de mecanizado generalmente tienen una mesa de indexación (o mesa giratoria). En el mecanizado, el dispositivo de sujeción también debe girar con la mesa.
El diseño de un dispositivo de sujeción de varias piezas debe garantizar que la pieza de trabajo esté en la posición de los mismos elementos de mecanizado antes y después del giro y que pueda coincidir con precisión (ver ejemplos).
Un accesorio lo más cerca posible del borde de la mesa de modo que la distancia entre la pieza de trabajo y la cara del extremo del orificio cónico del husillo sea pequeña, lo que favorece la reducción de la longitud del portaherramientas pero también favorece la eliminación de viruta.
Ejemplo de diseño de un dispositivo de sujeción de varias piezas
Este accesorio se utiliza en un centro de mecanizado horizontal para mecanizar la pieza de trabajo que se muestra en la Figura 5, que tiene 2 caras finales y 2 orificios coaxiales.
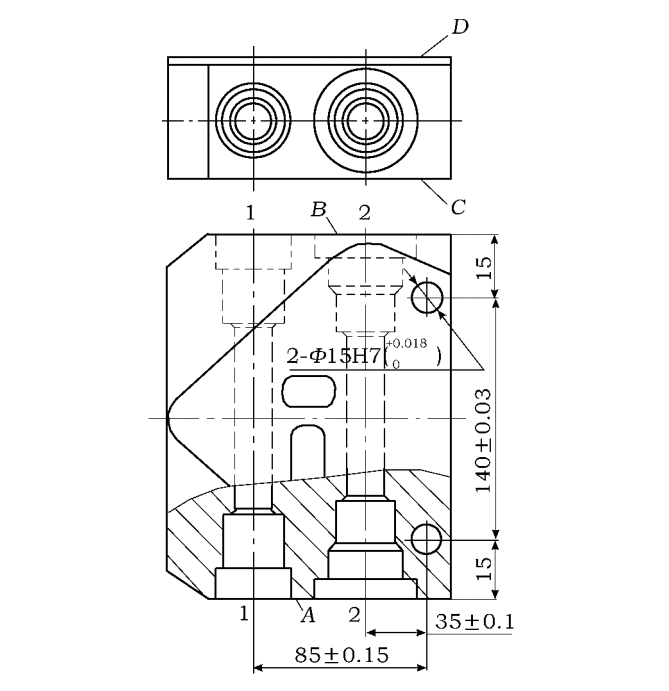
Fig. 5 Pieza de trabajo 2
1. Requisitos de procesamiento de la pieza de trabajo
Las caras C, D y el agujero 2-ϕ15H7 (0+0.018) de las piezas ya han sido mecanizadas. Este proceso implica el fresado de las caras A y B, el escariado y el taladrado de los agujeros coaxiales 1 y 2.
Debido a los pequeños diámetros de los agujeros en el medio de los agujeros coaxiales 1 y 2, es necesario realizar el mecanizado desde ambos extremos.
2. Funciones de la abrazadera
La cara C (D) de la pieza de trabajo y el orificio 2-ϕ15H7 ( 0 +0.018 ) se seleccionan como referencia de posicionamiento, y el dispositivo utiliza dos pasadores en un lado (un pasador cilíndrico y un pasador rómbico) para posicionar la pieza de trabajo.
Gracias al ingenioso diseño del dispositivo, se puede utilizar un conjunto de dispositivos en el mismo proceso para completar el procesamiento de la pieza de trabajo y se pueden instalar seis piezas de trabajo a la vez. El dispositivo del centro de mecanizado horizontal se muestra en la Figura 6.
3. Proceso de mecanizado con utillajes
Cuando se monta la pieza de trabajo, la cara C está en contacto con la superficie de ubicación del dispositivo de fijación. Ahora, la cara A de la pieza de trabajo se ubica en el borde del dispositivo de fijación.
El proceso de mecanizado es el siguiente: el fresado se realiza en el dispositivo Ⅰ —Ⅰ borde de la cara A de la pieza de trabajo → proceder en secuencia, expandiendo, perforando la pieza de trabajo con el coaxial del agujero 1 y el agujero 2, en el que la longitud del agujero central debe procesarse más de la mitad del tamaño del agujero (la longitud del agujero pequeño en el medio debe procesarse más de la mitad).
La mesa gira 180°. Actualmente, los lados Ⅰ – Ⅰ y Ⅱ – Ⅱ del accesorio se intercambian, los lados Ⅱ – Ⅱ para llegar al área de procesamiento.
Después de la rotación, las caras de los extremos de la pieza de trabajo y las posiciones de los orificios coaxiales 1 y 2 son las mismas que antes de la rotación.
A continuación, se mecanizan la cara A de cada pieza del lado II-II del útil y los orificios coaxiales 1 y 2, mecanizándose la mitad de la longitud del orificio pequeño del centro.
Esto completa el mecanizado de la cara A y el agujero desde el extremo de la cara A.
Suelte la pieza de trabajo y gírela 180°. La cara D de la pieza de trabajo ahora está en contacto con la superficie de ubicación del dispositivo, cara B, en el borde del dispositivo.
A continuación se mecanizan la cara B y el agujero de la cara B.
La mesa se gira 180° de la misma manera que antes. El pequeño orificio del centro debe conectarse a la pieza mecanizada anteriormente.
4. Puntos clave del diseño de luminarias
1) Configure el centro rotatorio y la referencia de alineación lateral.
El centro giratorio de este accesorio es el orificio ϕ30H5, durante la instalación, el orificio ϕ30H5 coincide con el centro giratorio de la mesa de indexación.
Seleccione el lado largo del accesorio con alta precisión como referencia de calibración cuando se instala el accesorio.
2) Determine la posición del pasador cilíndrico y del pasador rómbico.
La posición del pasador cilíndrico y del pasador rómbico determina la posición de la pieza de trabajo en el dispositivo de fijación. La instalación de la pieza de trabajo debe cumplir los siguientes requisitos:
(1) La distancia entre el centro del agujero y el centro de la rotación debe ser simétrica y consistente.
Como se muestra en la Figura 6, la distancia fue X 1 , X 2 , X 3.
(2) La distancia entre la cara final de procesamiento (cara final del orificio) y el centro de rotación debe ser simétrica y uniforme. Como en la Figura 6, la distancia al mismo tiempo para.
Esto hace que el punto correspondiente en la pieza de trabajo al centro de la distancia rotatoria sea igual, como en la Figura 6, dos dimensiones l.
Esto garantiza que la mesa gire 180°, la pieza de trabajo esté en la posición de los agujeros 1 y 2, y la cara final y giratoria antes de la coincidencia completa (uno de los beneficios es facilitar la preparación de la programación CNC y llamar a subrutinas).
Diseñe la posición del pasador de diamante utilizando el pasador cilíndrico apropiado para cumplir con los requisitos anteriores.
Como se ve en la Figura 6, la distancia desde el pasador de ubicación hasta el centro de rotación en las direcciones X e Y está marcada con tolerancias para cumplir con estos requisitos.
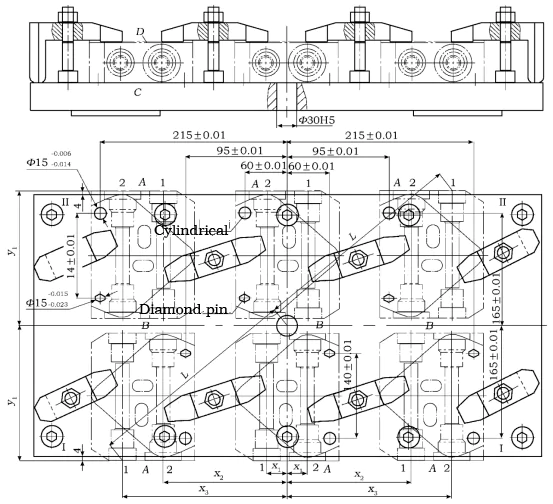
Fig. 6 Fijación del centro de mecanizado horizontal
3) El borde de la pieza de trabajo se extiende más allá del borde del accesorio.
Como se muestra en la Fig. 6, se extiende 4 mm en la dirección Y para facilitar el mecanizado de la cara final y la eliminación de virutas.
5. Análisis de precisión de posicionamiento de la abrazadera
Este proceso es parte de los requisitos de procesamiento, como se muestra en la Figura 5 (los requisitos de este proceso no son altos debido al posterior proceso de mandrilado y escariado rígido y al proceso de rectificado flotante).
El diámetro de los dos orificios de posicionamiento es ϕ15H7 ( 0 +0.018 ), la distancia entre centros es 140±0.03, la distancia entre centros de los dos pasadores es 140±0.01, el diámetro del pasador cilíndrico es ϕ15 -0.014 -0.006 , y el diámetro del pasador rómbico es ϕ15 -0.023 -0.015 , como se muestra en la Fig. 6.
Como se muestra en la Fig. 5, entre las dimensiones del proceso, la dimensión del diámetro del orificio (no se muestra) está garantizada por la herramienta de tamaño fijo, que no se ve afectada por la precisión de posicionamiento del accesorio.
El tamaño de la profundidad del orificio (no se muestra) y las dimensiones de la cara del extremo son de baja precisión y no tienen tolerancia, y la precisión del posicionamiento del accesorio tiene poco efecto sobre ellos.
Ahora, analice el error de posicionamiento del accesorio en los tamaños de proceso de 35 ± 0.1 y 85 ± 0.15.
1) Error de posicionamiento en el tamaño de 35 ± 0.1. Error de posicionamiento ΔD, incluido el error de no coincidencia del dato ΔB y error de desplazamiento de referencia ΔY.
La dimensión 35 ± 0.1 de la referencia del proceso y la referencia de posicionamiento coinciden, por lo que Δ B=0.
El error de desplazamiento de referencia del tamaño de 35 ± 0.1 del impacto de los tres factores siguientes se analiza de la siguiente manera.
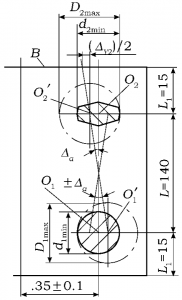
Fig. 7 Desplazamiento de referencia para el posicionamiento de un pasador cilíndrico y un pasador rómbico
(1) Debido a la existencia de espacio libre entre el pasador de posicionamiento y los orificios de posicionamiento, el desplazamiento de referencia da como resultado un error de desplazamiento de referencia.
La posición del pasador cilíndrico y del pasador rómbico del desplazamiento de referencia que se muestra en la Figura 7 considera el caso extremo, con el pasador cilíndrico en la existencia del espacio máximo X1max y el pasador rómbico en la existencia del espacio máximo X2max, respectivamente.
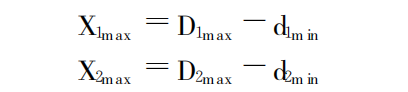
Lugar:
D 1max con el pasador cilíndrico con el diámetro máximo del orificio de la pieza de trabajo, D 1max=15+0.018; D 2max con el pasador rómbico con el diámetro máximo del orificio de la pieza de trabajo, D 2max=15+0.018; d 1min para el diámetro mínimo del pasador cilíndrico, d 1min=15-0.014; d 2min para el diámetro mínimo del pasador rómbico,d 2min=15—0.023; X 1max es la holgura máxima en el pasador cilíndrico, X 1max=(15+0.018)—(15—0.014)=0.032; X 2max es la holgura máxima en el pasador rómbico, X 2max=(15+0.018)—(15—0.023)=0.041.
En la dimensión 35±0.1 en la dirección, la holgura máxima existente da como resultado un error de desplazamiento de referencia Δ Y.
El error de desplazamiento del datum Δ Y incluye el error de desplazamiento lineal Δ Y1 y el error de desplazamiento angular Δ Y2.
El error de desplazamiento lineal Δ Y1 es la holgura máxima entre X 1max y X 2max. El error de desplazamiento angular Δ Y2 es causado por el error de esquina ± Δ α: tan Δ α= (X 1max+ X 2max)/(2L)Donde: Δ α para el error de esquina, puede desviarse en ambas direcciones, por lo que ± Δ α ; L para la distancia al centro, L = 140.
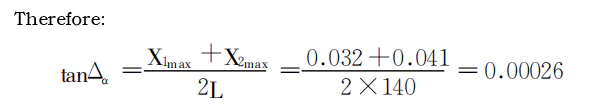
Dado que la holgura en el pasador rómbico es grande, el error resultante también lo es; por lo tanto, calcule el error de desplazamiento de referencia en dicho pasador. Los errores de desplazamiento de referencia ΔY ' son mayores en la cara B de la pieza de trabajo, cerca del extremo del pasador de diamante.
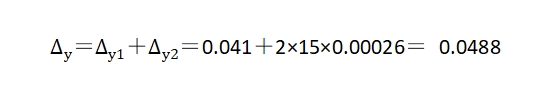
Lugar:
Δ Y ' es el error de desplazamiento de referencia generado en la cara B, Δ Y1 es el error de desplazamiento lineal, en el pasador rómbico, Δ Y1=X 2max=0.041; Δ Y2 es el error de desplazamiento angular, considerando la deflexión en ambas direcciones, en la cara B, Δ Y2= 2 L 1 tan Δ α ; L 1 es la distancia desde la cara B hasta el pasador rómbico, L 1= 15.
(2) Debido a errores en la distancia desde el pasador de posicionamiento hasta el centro de la mesa giratoria de 180° de la mesa giratoria, el desplazamiento de referencia de posicionamiento (el programa determina la posición de la herramienta, no cambia), lo que da como resultado un error de desplazamiento de referencia de ΔY".
Δ Y “ tamaño para el pasador de posicionamiento al centro giratorio de la mesa del tamaño de la tolerancia, como se muestra en la Figura 6, tamaño de la dirección X de la desviación de ± 0.01, por lo que Δ Y “=0.02.
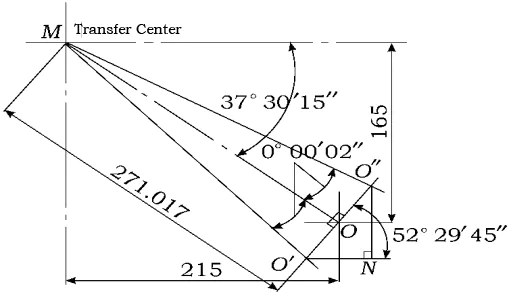
Fig. 8 El error del ángulo de rotación de la mesa genera desplazamiento del dato.
(3) debido al error del ángulo de rotación de la mesa, la rotación, el desplazamiento de referencia de posicionamiento y el error de desplazamiento de referencia ΔY''.
Estudio y centro rotatorio de la mayor distancia desde el pasador de posicionamiento.
La figura 6 muestra el centro de la dirección rotatoria X del tamaño más grande, 215, y la dirección Y, 165. Ahora, el error rotatorio de la mesa es de ±2 ”.
El error del ángulo rotatorio de la tabla generó el desplazamiento de referencia que se muestra en la Figura 8, después de la posición ideal en el punto rotatorio O, la desviación máxima con respecto a la posición en el punto O′ y el punto O″.
Error de desplazamiento de referencia Δ Y “ para O′O″ en 35±0∙1. La dirección cuadrada de la proyección, es decir, el O′N de la longitud.
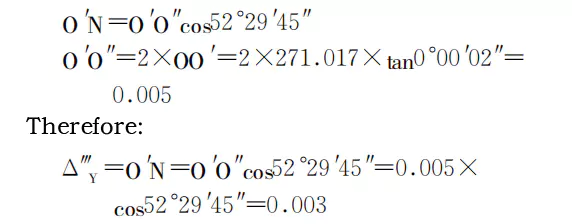
El error de desplazamiento de referencia Δ Y que afecta a la dimensión 35 ± 0.1 es la suma de los errores de desplazamiento de referencia de los tres factores:
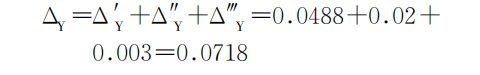
Este error Δ D , que afecta a la dimensión 35 ± 0.1, es la suma del error de no recombinación del dato Δ B y el error de desplazamiento del dato Δ Y :

El error Δ D se calcula en aproximadamente 1/3 de la tolerancia de 35 ± 0.1 de la dimensión del proceso, lo que cumple con los requisitos.
El error de posicionamiento se calcula analizando las relaciones geométricas. También se puede obtener un dibujo preciso utilizando un software CAD.
2) El efecto del error de posicionamiento en la dimensión 85 ± 0.1 es similar al de 35 ± 0.1.
Conclusión
El diseño del accesorio de la fresadora CNC es diferente del diseño del accesorio tradicional.
De acuerdo con las características de procesamiento de la fresadora CNC y el centro de mecanizado, los accesorios de diseño razonables intentan sujetar múltiples piezas de trabajo para aprovechar al máximo el potencial de procesamiento de la máquina herramienta.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

