

El manguito giratorio (Figura 1) tiene un contorno exterior con socavación, múltiples arcos, una rosca M22×1.5, orificios internos y dimensiones compactas.
Todas las dimensiones están definidas. Solo la superficie cilíndrica de ϕ24.5 mm requiere una tolerancia de ±0.1 mm; los demás arcos exteriores no requieren precisión.
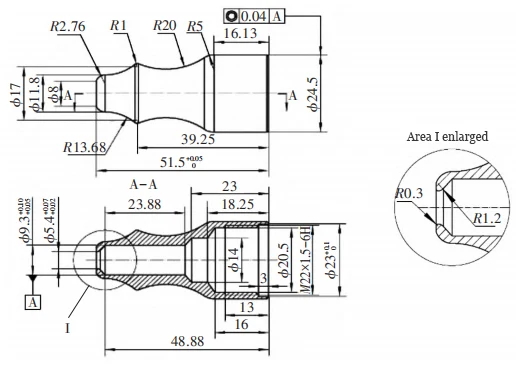
Las tolerancias de mecanizado de contornos internos incluyen:
– Dimensión del orificio ϕ23 mm: línea cero más 10 tolerancias
– ϕ5.40 mm: tolerancias de más 2 a más 7
– ϕ9.30 mm: tolerancias de +5 a +10. La dimensión axial 51.5 (longitud total de la pieza) tiene una tolerancia de línea cero de +5.0. Además, las dimensiones de orificio ϕ9.30 mm y ϕ5.40 mm deben cumplir un requisito de coaxialidad de no más de 4.0 desde la línea central.
Material: 06Cr19Ni10 (acero inoxidable 304). Los orificios de ϕ9.30 mm y el interior de ϕ5.40 mm comparten una referencia común para garantizar la coaxialidad.
Plan de mecanizado: El diseño requiere considerar tanto las superficies primarias como las secundarias para esta pieza simple.
El dibujo indica que este manguito giratorio requiere operaciones de torneado para completar la producción, lo que incide en el descentramiento y el bamboleo de la pieza.
Además, el pequeño tamaño de la pieza aumenta significativamente la dificultad de comprobar el calibre, los cambios de herramientas y el uso de mandriles blandos.
La rosca M22×1.5 mm permite un posicionamiento preciso y elimina la necesidad de controles de descentramiento, cambios de herramientas y accesorios de mordaza blanda, lo que simplifica el mecanizado.
Luego de analizar la estrategia de mecanizado, finalizamos el plan de producción de la siguiente manera:
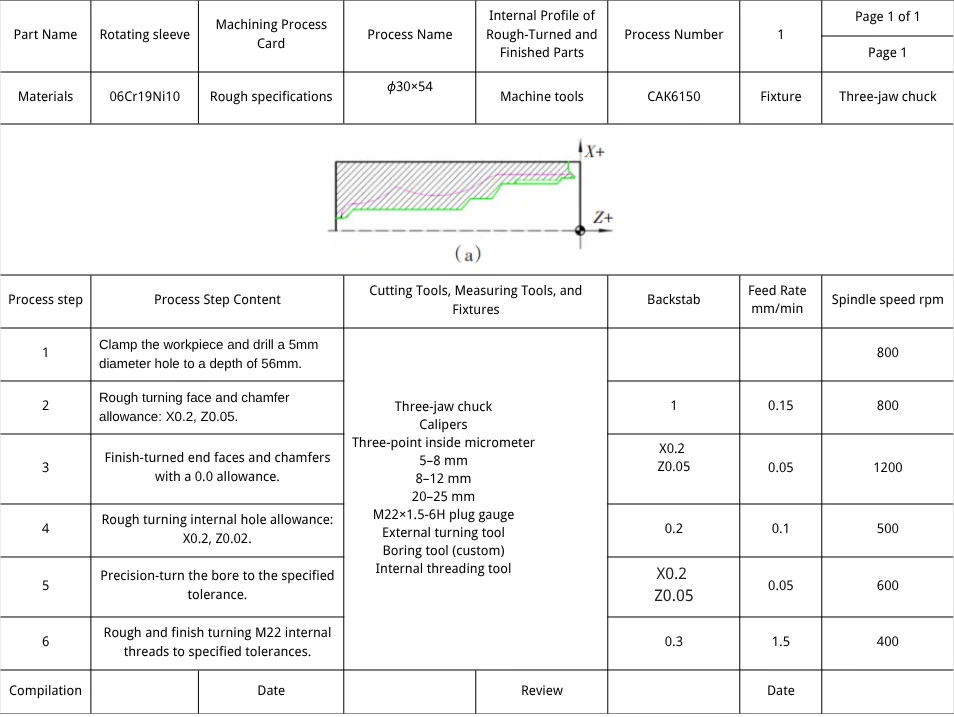
Corte la pieza en bruto a ϕ30×54 mm, mecanice el contorno interior y los agujeros, finalice con una herramienta personalizada y luego corte la rosca interna (Figura 2).
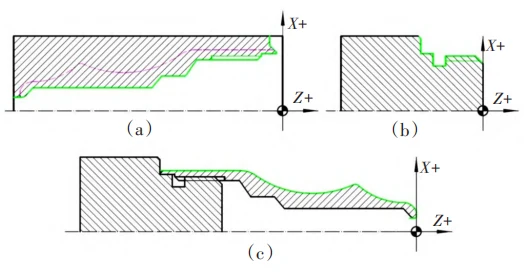
La segunda secuencia requiere un cambio de rumbo y depende de que los hilos internos de la primera secuencia cumplan con las especificaciones.
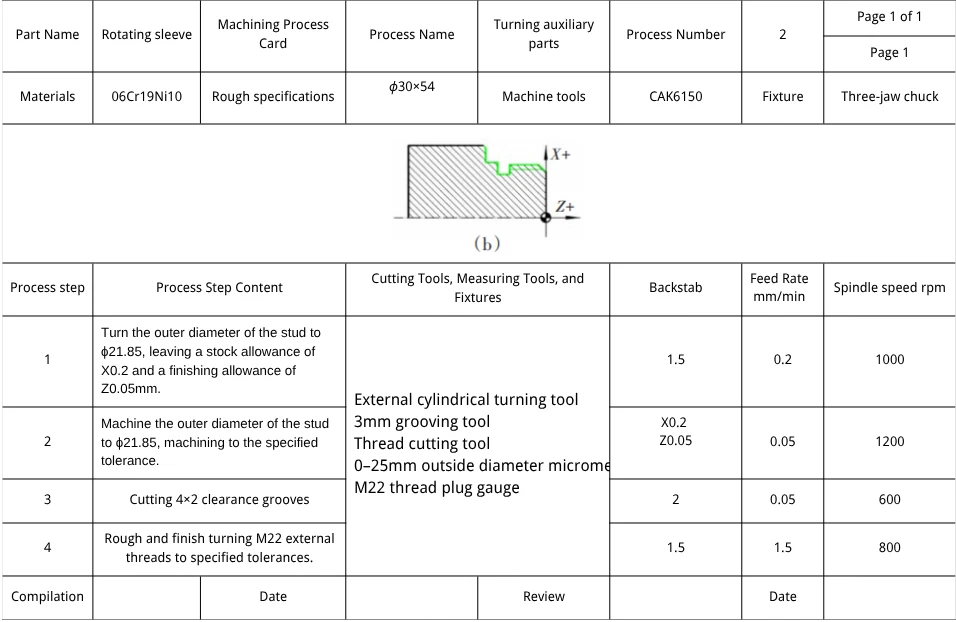
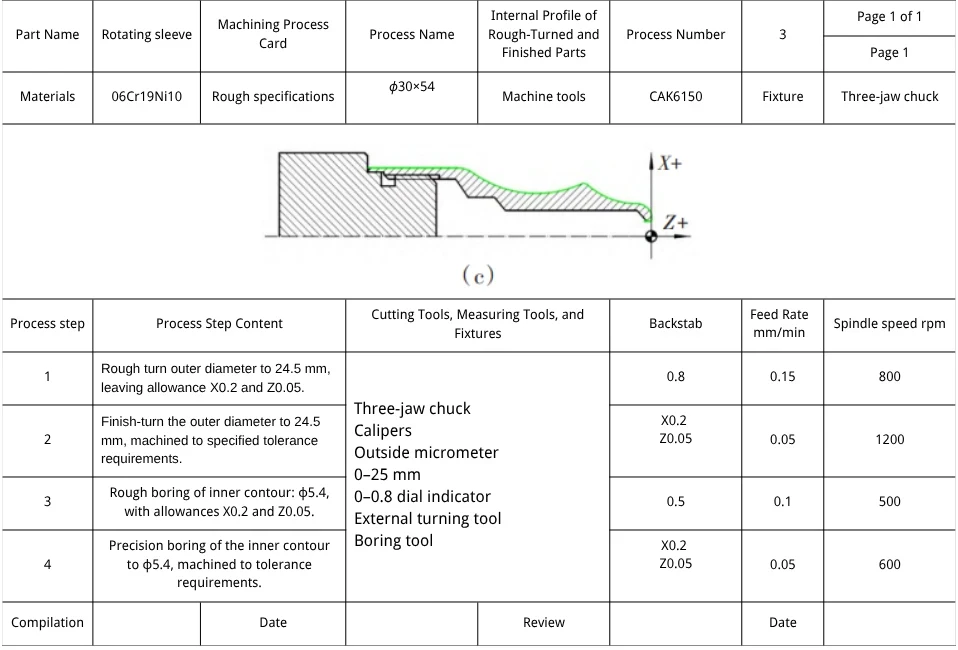
Un perno roscado (Figura 2b) prepara las herramientas para la segunda secuencia, mecanizando el contorno externo (Figura 2c) mientras se asegura la coaxialidad.
Selección de máquinas herramienta y CNC
Una CNC CKA6150 equipada con un sistema japonés Fanuc mecaniza la pieza.
Sujeción de la pieza de trabajo
Los métodos de sujeción más comunes incluyen mandriles de tres y cuatro mordazas . En función de los requisitos de mecanizado de la pieza, elegimos un mandril de tres mordazas para la sujeción.
El procedimiento de sujeción es el siguiente:
Primero, sujete la pieza con el mandril de tres mordazas para mecanizar el contorno interior. Retire la pieza una vez que alcance la precisión de mecanizado requerida.
Con la pieza aún sujeta por el mandril de tres mordazas, mecanice un perno que encaje con la rosca interna sin retirar la pieza. Ajuste la rosca al contorno interior y mecanice el contorno exterior del manguito giratorio para lograr la precisión dimensional requerida.
Selección de herramienta
Al seleccionar las herramientas, elija correctamente en función de la rigidez de la máquina, las propiedades del material de la pieza de trabajo, los procesos de mecanizado , los parámetros de corte y otros factores relevantes.
Las herramientas seleccionadas deben presentar alta precisión, resistencia, rigidez, durabilidad, estabilidad dimensional y facilidad de instalación/ajuste.
Siempre que sea posible, priorice el uso de vástagos de herramienta más cortos para mejorar la rigidez de la herramienta y cumplir con los requisitos de mecanizado.
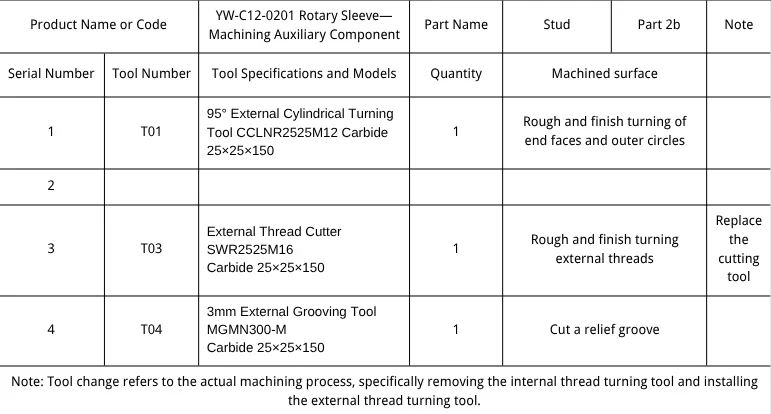
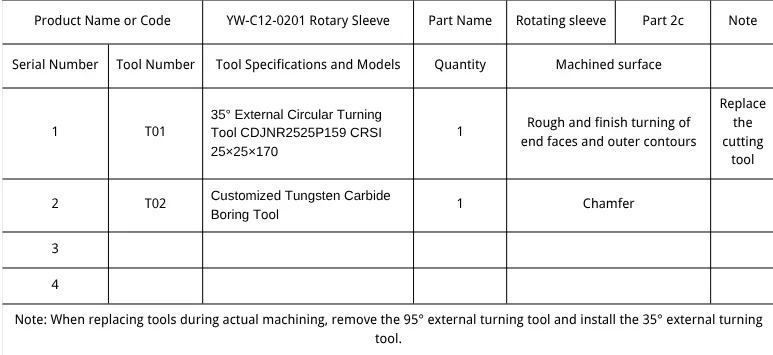
Después de analizar la selección de herramientas, elegimos las siguientes herramientas para la pieza del manguito giratorio:
– Broca de carburo de ϕ5×80 mm
– Herramienta de mandrinado de carburo personalizada
– Herramienta de ranurado externo de 3 mm (MGMN3020), herramienta de torneado de rosca interna (SNR0020Q16), herramienta de torneado externo de 95° (CCLNR2525M12), herramienta de ranurado externo de 3 mm (MGMN300-M), herramienta de torneado de rosca externa (SWR2525M16) y herramienta de torneado externo de 35° (CDJNR2525P15).
Determinación de los procesos de mecanizado de piezas y sus características
Pasos del proceso primario: Corte → Desbaste/acabado de contorno interno de primera etapa → Mecanizado de pernos para accesorios de ensamblaje → Desbaste/acabado de contorno externo de segunda etapa.
- Corte: corte una barra de ϕ30×2 m en piezas de ϕ30×54 mm con una máquina de sierra.
- Primera etapa de desbaste y acabado del contorno interior. Este proceso comienza perforando agujeros en la pieza en bruto de ϕ30×54 mm con una broca de carburo de ϕ5 mm.
Paso dos: Desbaste y termine el contorno interior utilizando la referencia, las herramientas y los parámetros adecuados para garantizar la calidad.
- Mecanizado de elementos auxiliares de ensamblaje. Este paso es relativamente sencillo dentro del proceso completo y consta de tres etapas:
Torneado de desbaste y acabado del contorno exterior mediante herramienta cilíndrica para lograr un ajuste con la rosca interna y el orificio de ϕ23 mm;
Cortar una ranura de alivio utilizando una herramienta de ranurado;
Torneado de una rosca externa estándar M22×1.5 mm utilizando una herramienta de roscado.
- El desbaste y acabado secundario del contorno exterior utiliza un perno roscado para garantizar la coaxialidad y la calidad de la superficie (Figura 1).
Proceso de mecanizado del manguito rotatorio
- Tarjeta del proceso de mecanizado. La Tabla 1 muestra la tarjeta del proceso de mecanizado.
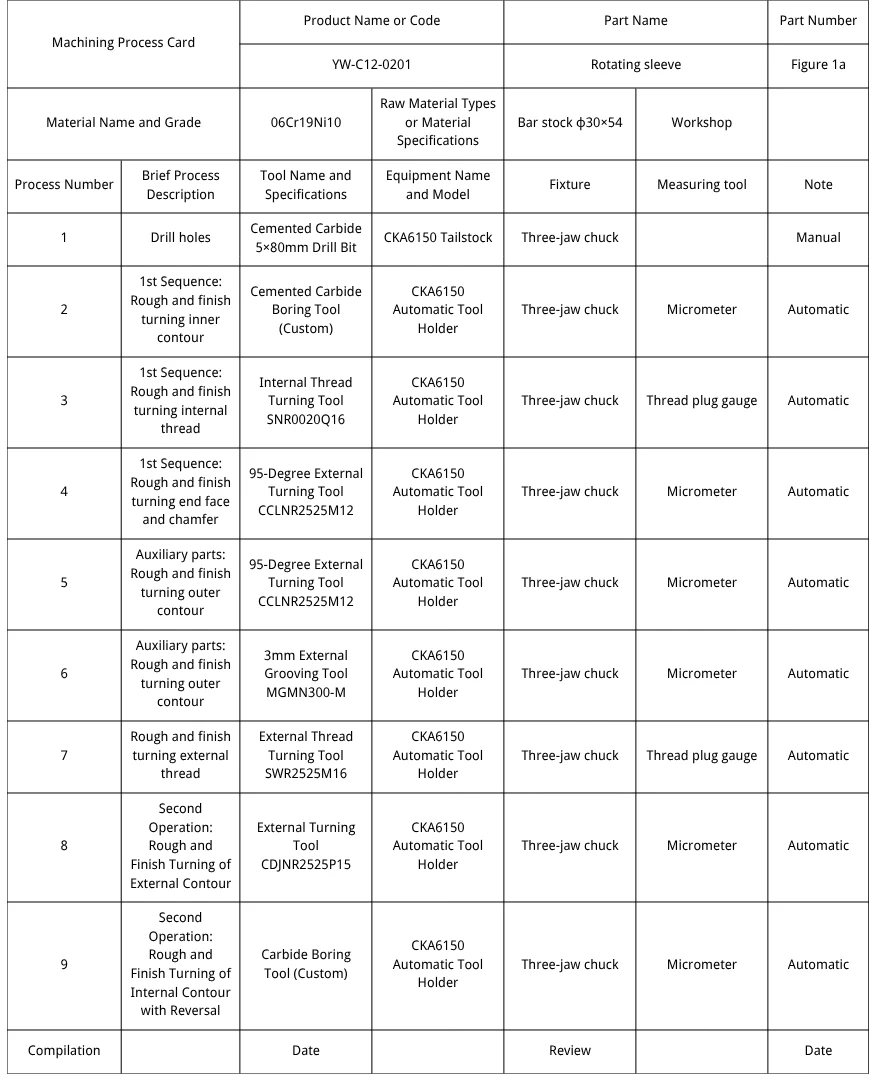
- Tarjetas de herramientas de mecanizado. Las tablas 2, 3 y 4 muestran las tarjetas de herramientas de mecanizado.
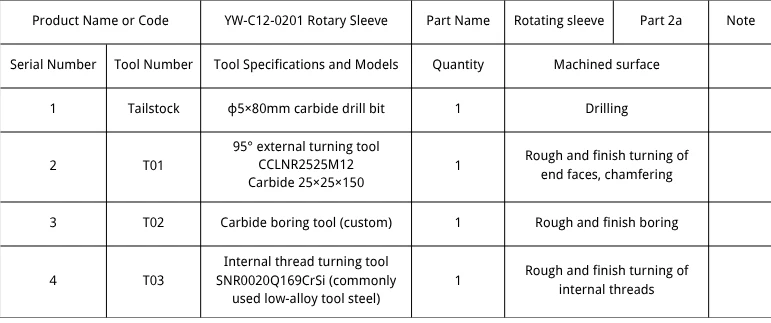
- Operación de mecanizado Tarjetas. Las tablas 5, 6 y 7 muestran las tarjetas de operación de mecanizado.
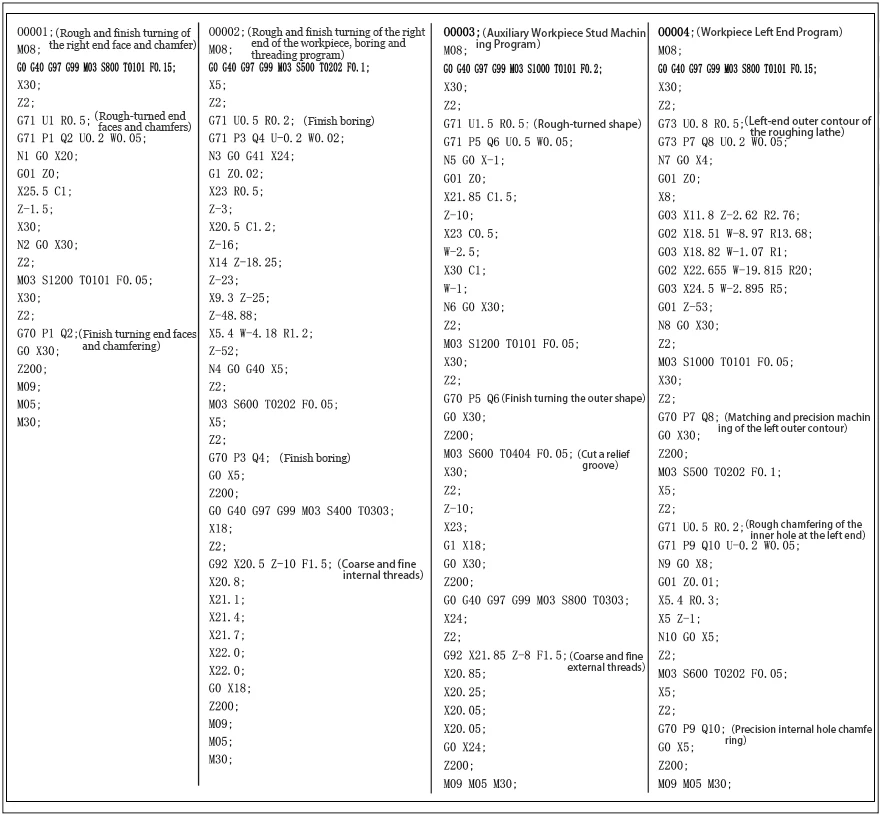
Edición de programas
La edición del programa se muestra en la Tabla 8.
Conclusión
El análisis y la programación del manguito YW-C12-0201 muestran que una planificación y programación cuidadosas del proceso garantizan la eficiencia y la calidad.
Los parámetros del proceso deben considerar el material, la máquina, la herramienta, el entorno, la habilidad del operador y los factores externos que afectan la precisión.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

