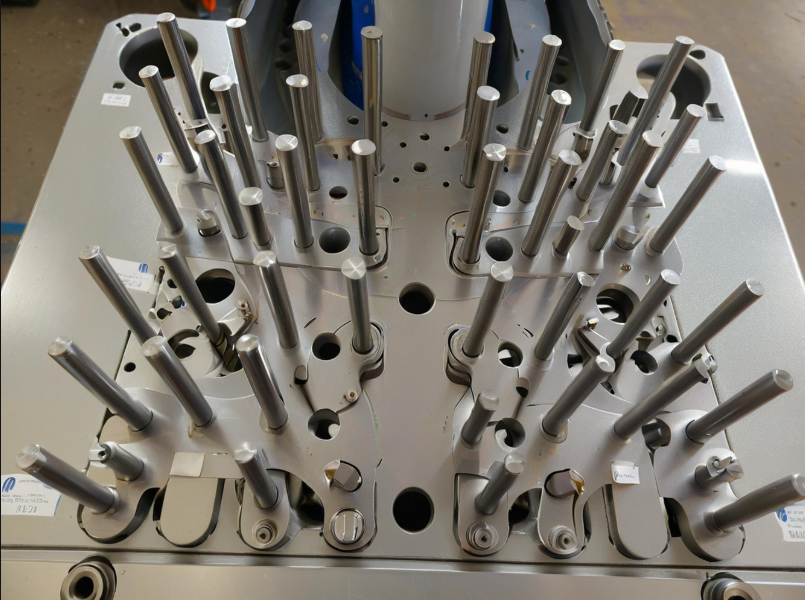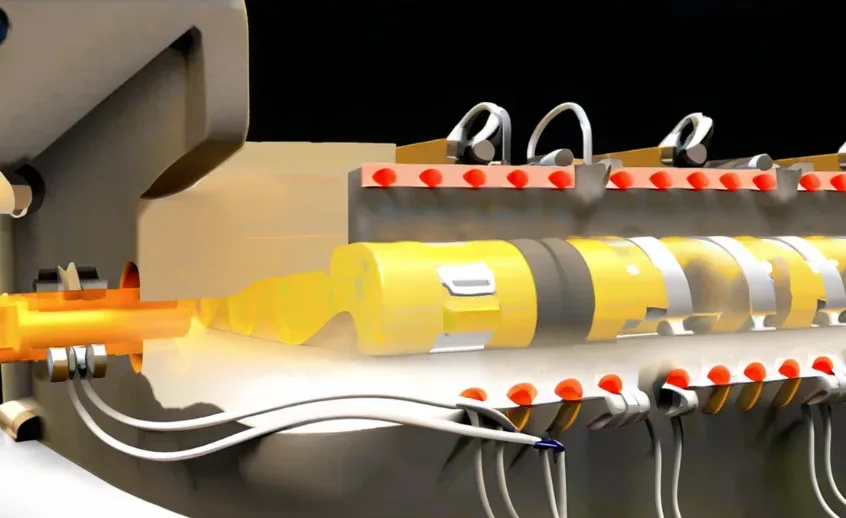
El mecanizado del eje de entrada en nuevas cajas de engranajes de energía es difícil debido a la estricta precisión, las tolerancias ajustadas y una estructura de paredes delgadas.
Mientras tanto, a medida que el mercado de automóviles de pasajeros impulsados por nuevas energías crece rápidamente, la competencia en rendimiento y precio se está intensificando.
Impulsamos la competitividad en componentes para ejes de nueva generación de energía mediante el uso de tecnología avanzada y torneado CNC de doble cabezal , mejorando la eficiencia, la calidad y reduciendo costes.
La estructura interna del torno CNC de doble cabezal se muestra en la Figura 1.
Programa de proceso de torneado de doble cabezal
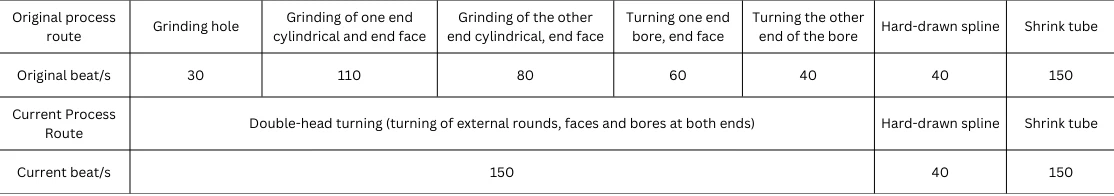
Después del tratamiento térmico, los operadores rectifican los dientes y mecanizan los extremos de los cojinetes y los orificios internos; el proceso tradicional incluye:
Rectificar y tornear el eje de entrada en cinco máquinas con múltiples abrazaderas pone en riesgo la precisión, los golpes y la oxidación.
El torno CNC de doble cabezal posiciona y sujeta el hombro del eje y la parte superior del diente mediante su bloque de soporte y manguitos de expansión.
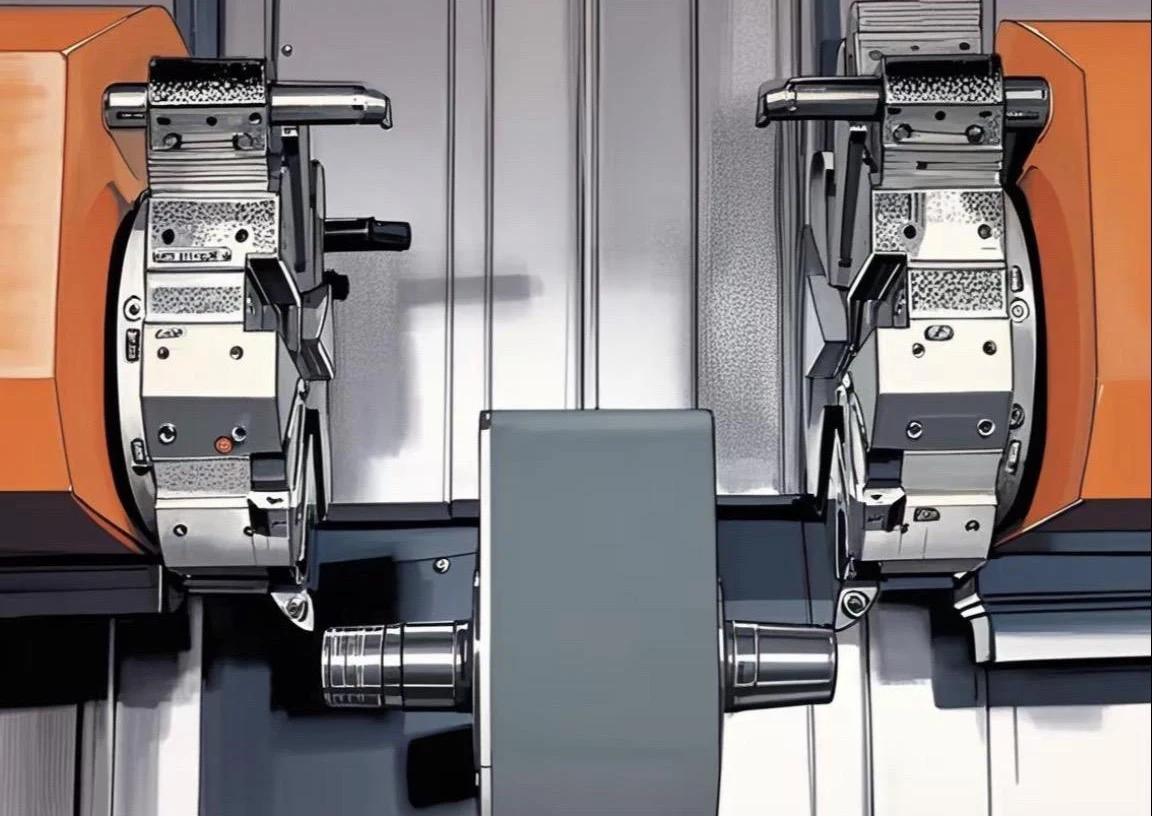
Después de sujetar, las torretas dobles del torno mecanizan simultáneamente el círculo exterior, la cara final y el orificio (ver Figura 2).
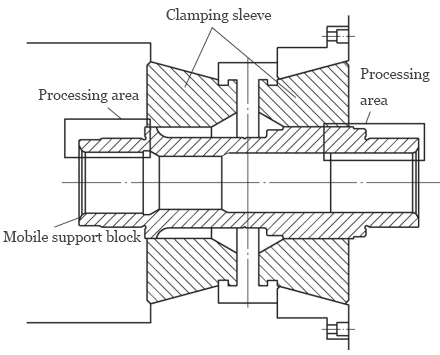
Las torretas multiestación del torno de doble cabezal mecanizan simultáneamente el círculo exterior, la cara final y el orificio interior en ambos extremos.
Comparación de la eficiencia del mecanizado
En la Tabla 1 se muestran los primeros cinco procesos cortados de 320 a 150 s (+113 %), y el proceso completo de 510 s a 340 s (+50 %).
El programa de torneado de doble cabezal mejora la eficiencia, pero los ingenieros deben verificar su estabilidad en la estría interna, el círculo externo y el descentramiento del orificio.
Influencia en la tolerancia posicional
Para garantizar la calidad de las estrías y los dientes, los ingenieros adoptan el programa de torneado de doble cabezal y controlan estrictamente el descentramiento del círculo exterior.
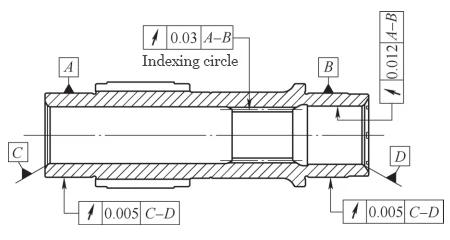
El descentramiento del círculo exterior de los cojinetes afecta la inclinación de los dientes, la vida útil del engranaje y el NVH, por lo que el torneado de doble cabezal debe controlarlo estrictamente.
Los requisitos de control de tolerancia geométrica del programa de proceso de torneado de doble cabezal se muestran en la Figura 3.
Influencia en el descentramiento radial del estriado interno
Como característica clave del eje de entrada, los ingenieros deben probar completamente el descentramiento del estriado interno para garantizar que el proceso de mecanizado esté 100 % calificado.
En el torneado de doble cabezal, los círculos exteriores de la parte superior del diente, del hombro y del cojinete sirven como referencias; una coaxialidad deficiente afecta el descentramiento de las estrías internas.
Para garantizar la calidad del estriado interno, el torneado de doble cabezal debe controlar la pieza en bruto, incluido el diámetro menor, el vértice del diente y el círculo exterior del hombro.
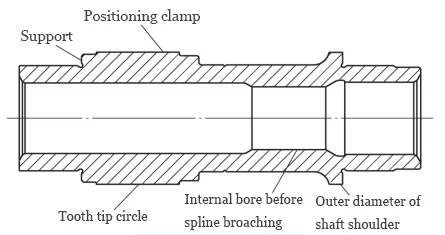
Antes del tratamiento térmico, los operadores terminan de tornear un extremo y utilizan el extremo del diente y el círculo superior para sostener el otro extremo.
La figura 4 muestra el programa de torneado de acabado, donde los operadores terminan el hombro del eje y el orificio estriado con una coaxialidad de 10 μm.
El orificio estriado toma el círculo superior del diente como referencia de posicionamiento y su coaxialidad con el círculo superior del diente es de 15 μm.
Para ejes de entrada de paredes delgadas, los ingenieros optimizan el tratamiento térmico para mantener la deformación de las estrías dentro de los 10 μm.
Los ingenieros rastrearon el descentramiento radial de 10 estrías internas del eje de entrada antes y después del tratamiento térmico y el torneado de doble cabezal (Tabla 2).
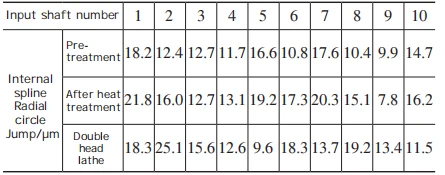
La comparación muestra que 8 estrías internas tienen un mayor desgaste después del tratamiento térmico, con un cambio máximo de 10 μm.
La comparación muestra que después del torneado de doble cabezal, 5 estrías internas aumentaron el descentramiento hasta en 9.1 μm y 5 lo disminuyeron hasta 9.6 μm.
El descentramiento radial máximo de 10 estrías internas es de 25.1 μm; el resto está dentro de los 20 μm, lo que cumple con los requisitos del proceso y del producto.
Los operadores procesaron continuamente más de 500 piezas, manteniendo el descentramiento del estriado interno dentro de los 30 μm, con una tasa de aprobación del 100 % y un Cpk de 2.43.
El control de la calidad de la pieza en bruto y la limitación de la deformación permiten el torneado de doble cabezal para garantizar una calidad de estrías internas estable.
Influencia del descentramiento circular en el círculo externo y el diámetro del agujero
Los operadores hacen referencia al orificio central en el tratamiento térmico tradicional, manteniendo el descentramiento del círculo exterior dentro de los 5 μm.
En el torno CNC (Figura 5), las abrazaderas pequeñas y los soportes largos a menudo desalinean el orificio, incumpliendo los requisitos de descentramiento.
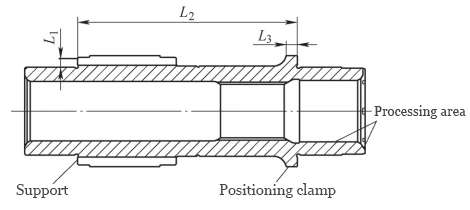
Para garantizar el descentramiento del orificio, los operadores deben posicionar y rectificar con precisión el hombro del eje y los círculos externos del cojinete juntos.
Para tornear el orificio interior y la cara final es necesario corregir todas las piezas para mantener el descentramiento del cojinete ≤8 μm y el del orificio interior ≤12 μm.
Este programa agrega rectificado y torneado posteriores al tratamiento térmico, con sujeción repetida y descentramiento del orificio de 6 a 13 μm en caso de incumplimiento de los requisitos del proceso.
Los tornos de doble cabezal sujetan ambos extremos con una sola mano, manteniendo el descentramiento radial dentro de los 5 μm y solucionando los problemas originales de eficiencia y descentramiento.
Conclusión
Los torneados de doble cabezal unen ambos extremos y agujeros en una sola sujeción, reduciendo errores y mejorando la precisión y la eficiencia.
- El torneado de doble cabezal después del tratamiento térmico reemplaza cinco procesos tradicionales, lo que permite un procesamiento por lotes estable.
- Antes del tratamiento térmico, el estriado interior utiliza la parte superior del diente para su posicionamiento (coaxialidad ≤15 μm, excentricidad ≤10 μm);
Después del tratamiento térmico, el torneado de doble cabezal procesa ambos extremos del cojinete con la misma referencia.
Después de verificar 500 piezas, el descentramiento radial del estriado interno estaba 100% calificado y controlado de manera estable dentro de 30 μm.
- Los tornos de doble cabezal realizan todos los orificios con una sola sujeción, manteniendo las excentricidades y la dispersión de los dientes dentro de los 5 μm.
Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.