
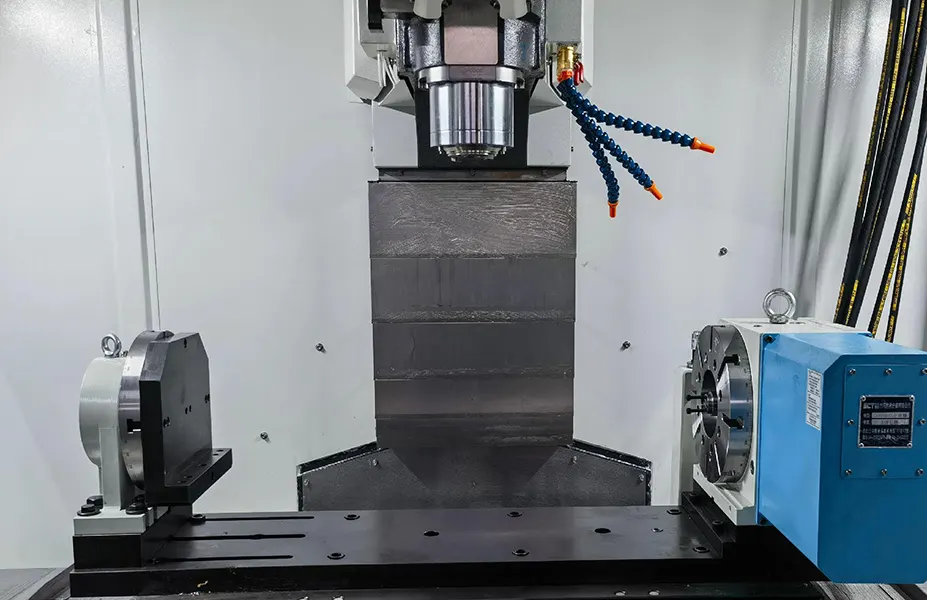
Las piezas con cavidades profundas y estrechas se caracterizan por su gran profundidad, aberturas estrechas o espacio interno limitado. Esto representa un problema actual en el procesamiento y la fabricación.
Las características típicas de dichas piezas son:
Las cavidades que son mucho más profundas que anchas, como aquellas con relaciones de profundidad a diámetro superiores a 3:1, presentan desafíos.
Estas cavidades suelen tener estructuras internas de difícil acceso o con espacio de mecanizado limitado. El mecanizado de estas cavidades suele requerir herramientas largas y delgadas para cortarlas profundamente.
Las características incluyen: agujeros o ranuras profundas, aberturas estrechas con espacios internos largos, estructuras internas como refuerzos, canales de refrigeración, canales, etc.
Debido a la profunda estructura de la cavidad, se debe elegir una herramienta con una mayor relación de aspecto para el mecanizado. Esto suele provocar problemas como vibración y astillado durante el procesamiento.
Además, el efecto de enfriamiento es deficiente y hay dificultades para eliminar las virutas.
Estos factores contribuyen a una mala estabilidad del mecanizado, una baja eficiencia de corte y una corta vida útil de la herramienta.
Las principales razones de las dificultades en el mecanizado incluyen las siguientes.
Mala rigidez de la herramienta, fácil vibración.
El mecanizado de cavidades profundas requiere el uso de herramientas largas y delgadas. Estas herramientas tienen un voladizo grande, lo que resulta en una rigidez insuficiente.
Como resultado, es más probable que se produzcan vibraciones y vibraciones, lo que provoca una rugosidad superficial deficiente y una precisión dimensional inestable.
Dificultad en la eliminación de virutas
El estrecho espacio de la cavidad restringe la trayectoria de descarga de la viruta. Esto es especialmente problemático al mecanizar en el fondo de una cavidad profunda, donde la viruta se acumula fácilmente.
La acumulación de virutas aumenta la carga sobre la herramienta y afecta la estabilidad del mecanizado. Además, puede rayar la superficie mecanizada.
Difícil enfriamiento y concentración de calor
Cuando la herramienta llega muy adentro de una cavidad estrecha, el refrigerante no puede llegar adecuadamente al área de corte.
Como resultado, el calor no se disipa eficazmente. Esto puede causar fácilmente deformación térmica y comprometer la precisión de la pieza. Además, aumenta el desgaste de la herramienta.
Mala visión del mecanizado, difícil de supervisar.
La estructura profunda y estrecha dificulta que el operador o la máquina herramienta visualicen el estado del mecanizado.
Esta limitación aumenta el riesgo de errores y dificulta el seguimiento eficaz de la calidad del mecanizado.
Programación difícil y diseño de rutas
Para evitar interferencias y colisiones, las trayectorias de las herramientas y las estrategias de mecanizado deben diseñarse cuidadosamente.
Este diseño cuidadoso hace que la programación sea compleja, especialmente para el mecanizado simultáneo de 5 ejes.
Diseño de accesorios complejos
La pieza de trabajo tiene una estructura especial y es propensa a deformarse durante el mecanizado.
Por lo tanto, se deben diseñar accesorios personalizados para lograr un soporte efectivo y un posicionamiento preciso.
Este requisito aumenta tanto el tiempo de preparación como el coste total.
Problemas en la estructura y procesamiento de piezas.
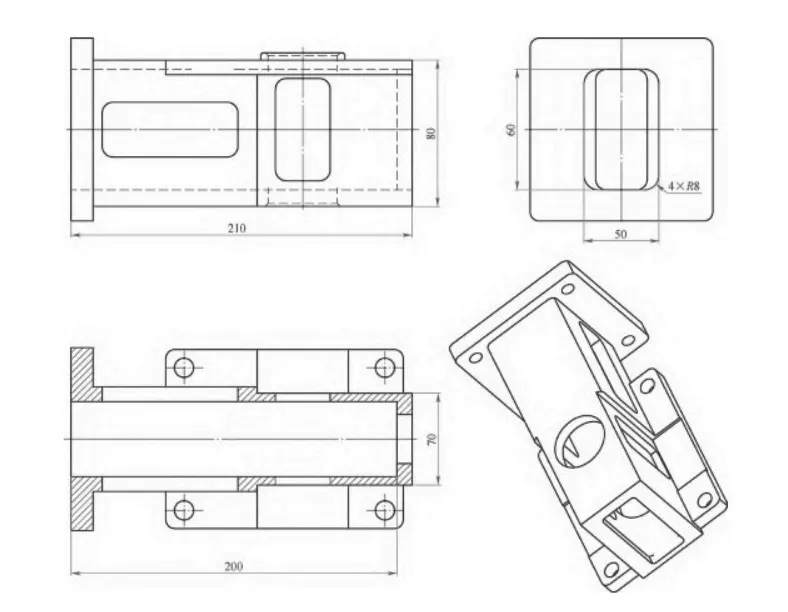
La estructura y el tamaño de las piezas de una cavidad estrecha y profunda se muestran en la Figura 1.
Material de piezas para acero 35, forjados, dimensiones externas de 100 mm × 100 mm × 220 mm, esquina R8 mm, necesidad de procesar 49 mm × 80 mm, 200 mm de profundidad a través de la ranura y la pared lateral de los dos lados de la ranura.
Durante el proceso de mecanizado, es necesario seleccionar una cantidad de herramientas con una longitud de 220 mm o más para el desbaste y el acabado respectivamente.
Debido al largo voladizo de la herramienta, la vibración durante el mecanizado es grande, la herramienta es propensa a astillarse y la profundidad de corte y la velocidad de avance son limitadas.
A medida que aumenta la profundidad de fresado, la eficacia de la refrigeración y la eliminación de viruta en la punta de la herramienta disminuye gradualmente.
Como resultado, las temperaturas de corte aumentan bruscamente, lo que provoca desgaste de la herramienta, endurecimiento de la superficie y otros fenómenos adversos.
Estos problemas provocan una baja eficiencia de corte, una vida útil más corta de la herramienta y una calidad deficiente del mecanizado de superficies. Además, el gran tamaño de lote de este producto agrava estos desafíos.
Por lo tanto, encontrar formas de garantizar la calidad del mecanizado, mejorar la eficiencia y reducir los costos se ha convertido en una prioridad urgente.
Optimización del proceso de mecanizado
La pared lateral de la pieza presenta dos ranuras cuadradas: una de 30 mm × 75 mm y la otra de 30 mm × 55 mm.
En el fondo de estas ranuras se encuentra un orificio redondo de φ46 mm. A través de la cavidad profunda, se abre una ranura cuadrada de 40 mm × 80 mm. Antes del revenido, se perforan previamente orificios pasantes de φ40 mm.
Luego de analizar las características estructurales de la pieza, se estableció una secuencia de mecanizado prioritaria.
Primero, mecanice las dos ranuras cuadradas en la pared lateral. A continuación, taladre previamente el orificio de Ø46 mm a Ø45 mm, conservando el margen de acabado.
Este enfoque garantiza que, cuando la herramienta alcanza la profundidad de las características de ranura cuadrada y agujero redondo, funcione como una herramienta de “línea vacía”.
Al utilizar una estrategia de línea vacía, se reduce el volumen de corte real.
Esta reducción no solo extiende la vida útil de la herramienta sino que también aumenta la velocidad de corte.
Además, mecanizar previamente una ranura en la pared lateral facilita la evacuación de la viruta. Esto evita que esta se acumule y cause problemas como el astillamiento de la herramienta y el endurecimiento de la superficie de la pieza.
Selección del método de fresado
La cavidad interior de la pieza tiene 200 mm de profundidad, lo que requiere la eliminación de un gran volumen de material duro.
Para garantizar un mecanizado eficiente en estas condiciones, es especialmente importante seleccionar el método de fresado adecuado.
Tras el análisis, se descartan dos soluciones de mecanizado. La pieza es una pieza templada de alta dureza y cavidad profunda.
Por lo tanto, el fresado pendular y el fresado dinámico no son adecuados.
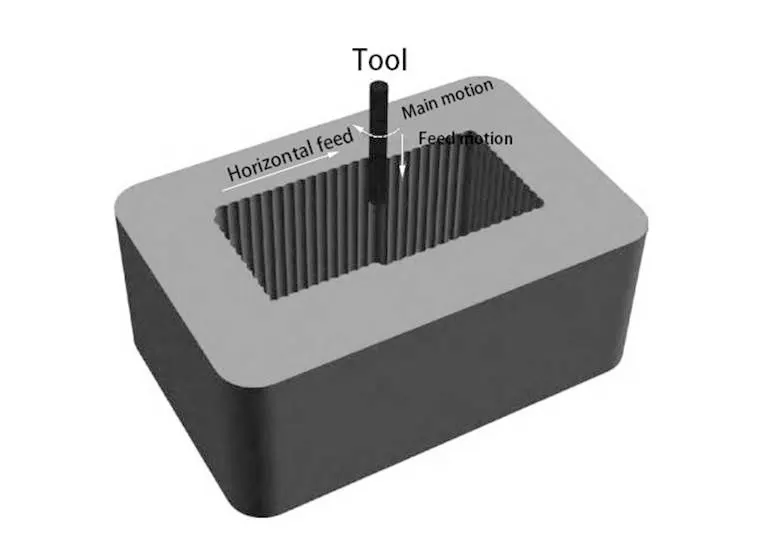
El método de fresado por inserción (ver Figura 2) ofrece claras ventajas para el mecanizado de cavidades profundas.
Es una de las formas más efectivas de lograr una alta tasa de eliminación de material en el procesamiento de metales.
El principio consiste en sustituir el avance horizontal tradicional por una inserción axial, convirtiendo las fuerzas de corte radiales en axiales.
Como resultado, incluso con un gran voladizo de herramienta, el portaherramientas mantiene una alta rigidez, reduce la vibración del mecanizado y mejora la estabilidad de corte.
Durante las pruebas de fresado de insertos, se descubrió que un ancho de corte mayor conduce a una mayor eficiencia de remoción de material.
Sin embargo, esto también genera una vibración de procesamiento significativa, lo que hace que la herramienta sea propensa a astillarse.
Si se reduce el ancho de corte, la eficiencia de procesamiento es baja y el desgaste de la herramienta es más rápido.
Si la fresa de aleación ordinaria se utiliza para el procesamiento de fresado de insertos, la vida útil del inserto es baja y el efecto de procesamiento es deficiente, por lo que es necesario utilizar una cuchilla de fresado de insertos especial.
Debido al gran volumen de corte de esta pieza, este método de corte queda excluido cuando las condiciones de preparación son limitadas.
Sin embargo, el mecanizado eficiente de piezas con cavidades profundas se puede lograr mediante el método de fresado con insertos en las condiciones adecuadas. Estas condiciones incluyen:
Una estructura de pieza rígida y bien diseñada y un material adecuado.
Preparación suficiente antes del mecanizado.
Una fresa de inserción especial con una larga vida útil.
En condiciones generales de procesamiento y sin una fresa de inserción especializada, las características estructurales de la cavidad deben guiar la elección del método.
Teniendo en cuenta estas características, es más adecuado utilizar el método de fresado en capas convencional para su procesamiento.
La pieza de trabajo debe tener perforados previamente agujeros de φ40 mm antes del temple, como punto de mecanizado de fresado.
Según la experiencia de corte, las piezas de acero templado se benefician de un programa de mecanizado especializado para cavidades profundas.
Este programa utiliza una profundidad de corte baja, una velocidad de husillo alta y un avance elevado. Ofrece una alta estabilidad del proceso y una excelente eficiencia de procesamiento.
Pretratamiento de esquinas
Debido a la cavidad estrecha y profunda en la esquina interior, el área de contacto entre la herramienta y la pieza de trabajo aumenta repentinamente.
Esto provoca un aumento brusco de la fuerza de corte y hace que la herramienta sea propensa a romperse o colapsar. Por lo tanto, es necesario pretratar la esquina interior de la cavidad.
Para el tratamiento de pre-perforación, utilice una broca extendida cuyo diámetro sea ligeramente mayor que el radio de la esquina.
Deje un pequeño margen al taladrar para reducir la fuerza de corte en la esquina. Este método también ayuda a minimizar la vibración del corte.
Selección de herramientas
(1) Selección del material de la herramienta
De acuerdo con las características del procesamiento de fresado de cavidades profundas, la herramienta debe tener una excelente resistencia al desgaste.
También requiere una excelente resistencia al calor. Al mismo tiempo, la herramienta debe poseer suficiente resistencia a la flexión y tenacidad para soportar las condiciones más exigentes.
Entre los materiales de herramientas de corte de carburo cementado comúnmente utilizados, el tipo YG ofrece una resistencia a la flexión y una tenacidad al impacto superiores.
Esto lo hace especialmente adecuado para cortar metales frágiles.
El tipo YT de carburo cementado tiene mayor resistencia, resistencia al desgaste y resistencia al calor en comparación con el tipo YG.
Sin embargo, la resistencia a la flexión del tipo YT es menor, especialmente su tenacidad al impacto. Por lo tanto, es más propenso al astillamiento.
El carburo cementado tipo YW ofrece alta tenacidad, alta dureza y alta resistencia al desgaste.
Combina las características de rendimiento de los tipos YG e YT de carburo cementado. Como resultado, el carburo cementado tipo YW ofrece un excelente rendimiento general.
La selección de carburo cementado tipo YW puede mejorar eficazmente la eficiencia y la calidad del procesamiento.
(2) Selección de la estructura de la herramienta
En el fresado de cavidades profundas, se deben considerar varios factores, como el número de dientes de la herramienta y la longitud de la profundidad de suspensión.
Además, hay que tener en cuenta la rigidez de la herramienta, el espacio para la viruta y la vibración.
También es importante abordar el posible desgaste de las herramientas y otros problemas relacionados que puedan surgir durante el proceso de mecanizado.
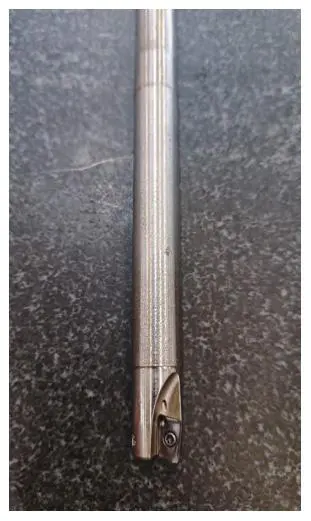
En función de estos factores, se debe utilizar una fresa de gran avance (ver Figura 3) para el fresado de desbaste a fin de garantizar la resistencia y la eficiencia del corte;
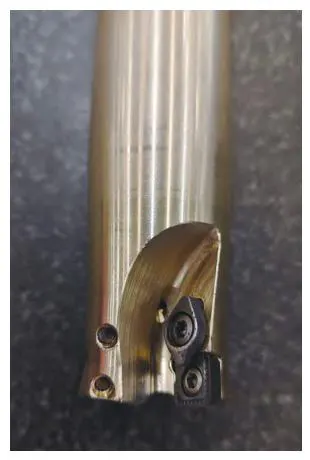
La fresa de ángulo recto indexable (ver Figura 4) se utiliza para fresar el acabado de la cavidad y limpiar la esquina.
Optimización de métodos de mecanizado
En el mecanizado de piezas con cavidades profundas, la rigidez de la herramienta desempeña un papel crucial. Es directamente proporcional a la cantidad de corte.
Al aumentar la rigidez de la herramienta, se puede mejorar significativamente tanto la precisión como la eficiencia del mecanizado.
(1) El fresado de desbaste se divide en dos pasos, el primero se selecciona con una fresa de extremo de avance grande convencional de φ32 mm, con un voladizo de herramienta de 115 mm y se mecaniza a una profundidad de 110 mm;
Luego, utilice las mismas especificaciones de diámetro para aumentar la fresa de extremo de avance grande, voladizo de 205 mm, mecanizado a 110 ~ 200 mm, la vibración y el desgaste mejoraron significativamente.
(2) En el proceso de mecanizado de cavidades profundas, el desbaste se realiza en dos etapas.
Primero, se utiliza una fresa convencional de gran avance. A continuación, se aplica una fresa de avance extendido para continuar el desbaste.
Tras el desbaste, se utiliza una fresa de extremo angular indexable para el fresado de acabado. Esta herramienta también se utiliza para desbastar las esquinas redondeadas de la cavidad.
Teniendo en cuenta posibles problemas como errores de instalación, fabricación y procesamiento de las dos fresas utilizadas en el fresado de desbaste, pueden producirse interferencias.
En concreto, estos errores pueden provocar interferencias entre el vástago de la fresa de extremo de gran avance y la pared de la ranura mecanizada en el rango de 0 a 110 mm.
Para evitar esto, el tamaño de mecanizado con respecto a la primera fresa se reduce intencionadamente entre 0.1 y 0.2 mm.
Esta reducción evita posibles interferencias. Posteriormente, se realiza el acabado por capas con una fresa de extremo angular indexable.
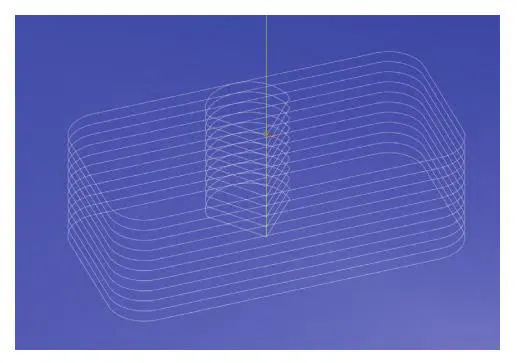
3) Optimización de la trayectoria de la herramienta de mecanizado.
El uso de orificios pretaladrados como puntos de entrada a la trayectoria de la herramienta ayuda a guiar la herramienta suavemente hacia el material.
Al utilizar un método de entrada y salida de arco tangente, la herramienta puede entrar y salir de la pieza de manera suave y controlada.
Esto garantiza que la fuerza de corte no cambie repentinamente.
Durante el proceso de corte se aplica el principio de “engrosar hacia adentro, adelgazar hacia afuera”.
Esto significa que la viruta es más gruesa al entrar la herramienta en la pieza y más fina al salir. Este método, conocido como fresado suave, reduce eficazmente la vibración de la herramienta.
Como resultado, ayuda a mejorar la vida útil de la herramienta y mejora la calidad de la superficie de las paredes de la ranura.
La trayectoria optimizada de la herramienta de mecanizado se muestra en la Figura 5.
Optimización de parámetros de corte.
La velocidad de corte, la profundidad de corte y la velocidad de avance son los principales factores que afectan la eficiencia del corte.
Según la experiencia en mecanizado, la velocidad de corte es el factor que más influye en la vida útil de la herramienta.
Si la velocidad de corte es demasiado pequeña, afecta la eficiencia del mecanizado;
Una velocidad de corte demasiado alta afecta la vida útil de la herramienta. La velocidad de avance influye en la vida útil de la herramienta de impacto secundario, y la profundidad de corte en la vida útil de la herramienta de impacto más pequeño.
Según la experiencia de procesamiento, los parámetros de depuración se pueden clasificar aproximadamente en dos tipos.
El primer tipo implica una gran profundidad de corte combinada con una pequeña velocidad de avance.
El segundo tipo utiliza una pequeña profundidad de corte junto con una gran velocidad de avance.
De acuerdo con el rango de parámetros de corte proporcionados por el fabricante de la herramienta para la depuración del corte.
Fresado de carburo YW 45 piezas de acero templado, velocidad de corte de 150-300 m/min, avance 0.15-0.3 mm/r, profundidad de corte 0.3-1.2 mm.
Dado que la velocidad de corte tiene el mayor impacto en la vida útil de la herramienta, se microajustó para depurar la profundidad de corte y la velocidad de avance.
Los resultados de depuración de los parámetros de corte de la herramienta de avance grande se muestran en la Tabla 1.
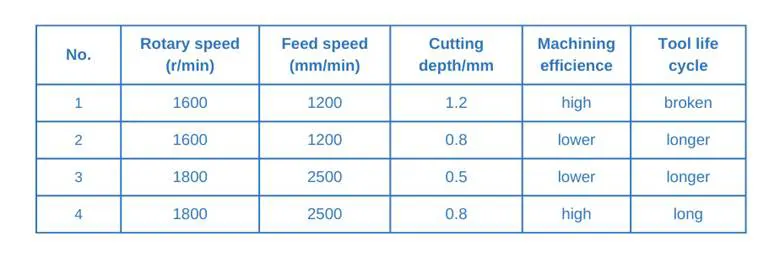
Según los resultados de la Tabla 1, para este material de herramienta y material de pieza, el método de corte de “pequeña profundidad de corte, gran velocidad de avance” presenta una mayor eficiencia de procesamiento y una vida útil más larga de la herramienta.
Los resultados de la prueba de corte son:
Gran velocidad de corte de alimentación de 181 m/min, velocidad de alimentación de 2500 mm/min, profundidad de corte de 0.8 mm, en este momento la vibración de corte se reduce significativamente, el desgaste tiende a ser normal.
Cuando se utiliza una herramienta de avance cada vez más grande, es necesario reducir la velocidad de avance al 80% de la herramienta normal.
Tecnología de refrigeración
Otro punto clave para mejorar la eficiencia en el corte de metales es la refrigeración.
El calor de corte afecta la formación y descarga de virutas, como el enfriamiento de la forma tradicional, el efecto de disipación de calor es deficiente, intensificará el desgaste de la herramienta y acortará su vida útil.
La tecnología de corte con enfriamiento de alta presión implica aumentar la presión del fluido de corte a un nivel específico.
Luego, el fluido se rocía con precisión sobre el área de enfriamiento requerida para lograr un enfriamiento rápido.
Una característica clave de este método es que el fluido de corte a alta presión elimina instantáneamente las virutas de la zona de corte.
Esto da como resultado un procesamiento más suave de las piezas y un enfriamiento más rápido, lo que a su vez ayuda a prolongar la vida útil de la herramienta.
En comparación con el método de enfriamiento ordinario, puede mejorar la velocidad de alimentación de la herramienta y la profundidad de corte en pequeña medida y mejorar la eficiencia del mecanizado.
En este proceso de corte, la combinación de enfriamiento interno de alta presión y enfriamiento externo es el mejor efecto de enfriamiento.
Para este mecanizado se selecciona el centro de mecanizado sin refrigeración interna y se adopta la combinación de fluido de corte y refrigeración por aire a alta presión.
El tubo de fluido de corte de alto flujo se alinea con la punta de la herramienta durante el mecanizado para reducir la temperatura y desempeñar la función de enfriamiento y lubricación.
El tubo refrigerado por aire está orientado hacia la parte delantera de la herramienta, lo que permite expulsar rápidamente las virutas y garantizar un procesamiento suave de la herramienta.
Resultados de la investigacion
Al comparar los datos antes y después de la prueba, se descubrió que las mejoras del proceso tienen un impacto notable.
En concreto, ajustar los parámetros de mecanizado y optimizar el proceso puede mejorar eficazmente la eficiencia del mecanizado de cavidades profundas.
En la prueba, se seleccionaron diferentes velocidades de corte, velocidades de avance y profundidades de corte, manteniendo todos los demás parámetros sin cambios.
Los resultados mostraron que la mayor eficiencia de mecanizado se logró en condiciones específicas.
Esto ocurrió al utilizar una herramienta de gran avance para desbaste, con una velocidad de corte de 181 m/min, una velocidad de avance de 2500 mm/min y una profundidad de corte de 0.8 mm.
El proceso se optimiza mediante una disposición razonable de los procesos de trabajo, la selección de herramientas de alta eficiencia y la adopción de tecnología de refrigeración.
Al comparar los datos antes y después de la prueba, se descubrió que el método de mecanizado optimizado ofrece mejoras significativas.
Acorta el tiempo de mecanizado en un 45%, aumenta la vida de la herramienta en un 30% y reduce el tiempo de inactividad en un 15%.
En general, se consigue el mismo efecto de mecanizado que utilizando herramientas y equipos profesionales para piezas con cavidades profundas (véase la Figura 6).
Figura 6 Efecto de mecanizado
Conclusión
En este artículo se toma como ejemplo una pieza de cavidad estrecha y profunda para desarrollar un nuevo método de procesamiento de fresado que soluciona los problemas de vibración, dificultades de extracción de viruta y astillado en el proceso de mecanizado.
Los resultados del estudio muestran que no existe un método de mecanizado universalmente mejor en el procesamiento de metales.
El método más adecuado depende, en cambio, de la situación específica del proceso de mecanizado y de los requisitos existentes.
Optimizando el proceso, seleccionando las herramientas y los parámetros de mecanizado adecuados, y aplicando una refrigeración eficaz y otras medidas, es posible mejorar significativamente la eficiencia.
Incluso las herramientas comunes se pueden utilizar de manera efectiva para mejorar el rendimiento del mecanizado de cavidades profundas CNC.
Al mismo tiempo, en la producción real, también es necesario considerar el impacto de otros factores como la sujeción de la pieza de trabajo y la rigidez del equipo.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

