

El mecanizado CNC es un método clave para lograr un procesamiento de alta precisión.
Sin embargo, incluso cuando se utilizan equipos CNC de alta precisión, el nivel de habilidad del maquinista aún limita la precisión del procesamiento final.
Las operaciones del maquinista incluyen sujeción, alineación de herramientas y configuración de parámetros; las desviaciones en cualquier etapa afectan la calidad final.
Durante la sujeción y el posicionamiento de la pieza de trabajo, el maquinista debe considerar factores como el control de la deformación de la pieza de trabajo, la selección del punto de referencia y la fuerza de sujeción;
Durante la alineación de herramientas, el maquinista debe abordar cuestiones como la selección de la superficie de referencia, la elección del sistema de alineación de herramientas y las estrategias de compensación.
Los ajustes de los parámetros del proceso requieren una consideración exhaustiva de las propiedades del material, el rendimiento de la herramienta y los requisitos de mecanizado.
Este artículo estudia el impacto del maquinista en la precisión, establece estándares y explora métodos para mejorar la calidad del mecanizado CNC.
Análisis del mecanismo por el cual las operaciones del maquinista afectan la precisión del mecanizado CNC
Como paso clave en el mecanizado CNC, las operaciones del maquinista afectan directamente la precisión del mecanizado.
Durante la sujeción de la pieza de trabajo, la deformación del accesorio afecta significativamente la precisión del mecanizado.
Una sujeción excesiva o insuficiente provoca deformación o vibración, lo que da lugar a una mala rugosidad de la superficie.
El proceso de alineación y posicionamiento de la pieza de trabajo involucra múltiples factores, como la selección de superficies de referencia y métodos de alineación.
Cualquier desviación en la alineación afectará la precisión de todas las superficies mecanizadas posteriores.
El ajuste de la herramienta es crucial; los métodos tradicionales corren el riesgo de cometer errores subjetivos, mientras que los sistemas digitales enfrentan problemas de desgaste de la sonda.
El desgaste de la herramienta durante el mecanizado también afecta a la precisión del mismo , y los parámetros de corte controlan la tasa de desgaste de la herramienta.
Por lo tanto, es necesario equilibrar la velocidad de alimentación y la velocidad del husillo garantizando al mismo tiempo la eficiencia.
La dureza desigual del material y la distribución desigual de la tensión interna en la pieza de trabajo pueden provocar deformaciones durante el mecanizado, especialmente en piezas de paredes delgadas de gran tamaño.
Los cambios de temperatura y las vibraciones perjudican la precisión del mecanizado, por lo que se requieren medidas de protección para estabilizar el entorno.
Estos factores interactúan y se influyen entre sí, formando un sistema complejo.
Un análisis exhaustivo de estos mecanismos de influencia puede sentar las bases para el desarrollo posterior de medidas de control de precisión.
Técnicas de control de precisión para operaciones de maquinista
Técnicas de control de posicionamiento y sujeción de piezas de trabajo
La precisión de sujeción y posicionamiento de la pieza de trabajo afecta directamente la calidad del mecanizado CNC.
Desarrollar esquemas de sujeción correspondientes para piezas de trabajo de diferentes formas.
Las piezas de trabajo cuadradas deben utilizar el método de posicionamiento de tres lados, mientras que las piezas de trabajo cilíndricas deben utilizar el posicionamiento de bloque en V.
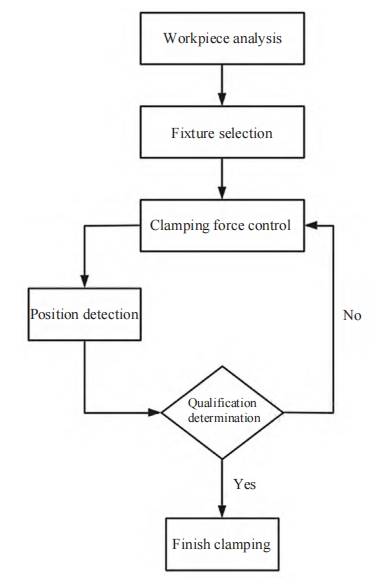
La figura 1 muestra el proceso de control de posicionamiento y sujeción de la pieza de trabajo.
El control de la fuerza de sujeción debe tener en cuenta las propiedades del material de la pieza de trabajo.
Las piezas de hierro fundido pueden soportar fuerzas mayores, por lo que los operadores pueden aumentar adecuadamente la fuerza de sujeción;
aluminio Las piezas de aleación son sensibles a la deformación, por lo que los operadores deben utilizar una fuerza de sujeción menor.
Seleccione los accesorios adecuados en función de las características dimensionales de la pieza de trabajo.
Las abrazaderas de precisión son adecuadas para piezas de trabajo pequeñas, mientras que los accesorios hidráulicos proporcionan mayor estabilidad para piezas de trabajo grandes.
Los operadores deben adoptar un método de soporte de múltiples puntos para piezas de paredes delgadas para reducir los riesgos de deformación.
La superficie de sujeción debe tener alta planitud y baja rugosidad superficial; puede ser necesario un tratamiento de pulido de la superficie de sujeción.
La selección de puntos de referencia de localización sigue el principio del punto de referencia de proceso máximo para garantizar la precisión de localización.
Los fabricantes fabrican elementos de localización con material de carburo de tungsteno de alta precisión para minimizar el desgaste durante el uso.
Los operadores utilizan una llave dinamométrica durante la sujeción real para controlar con precisión el torque de apriete, evitando una fuerza de sujeción desigual causada por factores humanos.
Los ingenieros optimizan los accesorios personalizados para piezas especiales mediante el análisis de elementos finitos para garantizar una rigidez suficiente.
Los operadores utilizan un indicador de cuadrante después de sujetar para verificar el descentramiento de la pieza y asegurarse de que la precisión de sujeción cumpla con los requisitos.
Tecnología de control de precisión de preajuste y alineación de herramientas
El preajuste de la herramienta juega un papel decisivo para garantizar la precisión del mecanizado.
Los operadores realizan un preajuste fuera de línea utilizando un preajustador de herramientas para medir el valor de compensación de la dimensión de longitud de la herramienta.
Durante el preajuste, asegúrese de que la superficie de referencia de medición esté limpia y libre de residuos, y mantenga una fuerza de medición constante en la sonda.
La instalación de herramientas utiliza un portaherramientas de expansión térmica para mejorar la precisión de descentramiento de la herramienta.
Los operadores realizan la alineación de herramientas utilizando un alineador de herramientas láser para eliminar errores de alineación basados en contacto.
Usando un indicador de cuadrante, la alineación de la cara del extremo del husillo garantiza que el descentramiento de la cara del extremo se mantenga dentro del rango micrométrico.
Los operadores logran la compensación del desgaste de la herramienta a través de la medición en línea para obtener datos de desgaste de la herramienta en tiempo real.
Los ingenieros establecen estándares de preajuste para diferentes tipos de herramientas.
En el caso de las herramientas de fresado, el descentramiento radial es el principal enfoque de medición, mientras que, para las herramientas de perforación, se priorizan las dimensiones de longitud.
Los técnicos controlan la temperatura ambiental de preajuste dentro de un rango de temperatura constante para minimizar los efectos de deformación térmica.
El sistema transmite directamente datos de medición al sistema CNC a través de una red para evitar errores de entrada manual.
Los procesos de instalación y extracción de herramientas utilizan llaves neumáticas para garantizar un torque de instalación estable.
Los operadores mantienen limpias las superficies cónicas del vástago de la herramienta e inspeccionan periódicamente la precisión del cono.
Los fabricantes utilizan vástagos de herramientas de cerámica para el mecanizado de precisión para reducir los efectos de la expansión térmica.
Los ingenieros establecen un mecanismo de advertencia de vida útil de la herramienta para recordar a los usuarios que deben reemplazar las herramientas en función de las horas de procesamiento.
Tecnología de control de optimización de parámetros de proceso
La optimización de los parámetros de procesamiento es crucial para mejorar la eficacia del control de precisión.
Los ingenieros establecen una biblioteca de parámetros de corte para diferentes materiales, creando un modelo de relación entre la velocidad de avance, la velocidad del husillo y la profundidad de corte.
La fórmula de cálculo de la velocidad de corte en el mecanizado CNC es
v=π dn/ 1 000 (1)
donde: v es la velocidad de corte, m · min -1 ; d es el diámetro de la pieza de trabajo, mm ; n es la velocidad del husillo, r · min -1 . La fórmula para calcular la fuerza de corte generada durante el corte del material es:
F = K c × a p × f (2)
donde: F es la fuerza de corte, N ; Kc es la fuerza de corte específica, N/mm² ; ap es la profundidad de corte, mm; f es la velocidad de avance por revolución, mm ·r⁻¹ La fórmula de la potencia de corte es:
P = F × (v/60000)(3)Donde: P es la potencia de corte, kW.
Los operadores controlan los parámetros de corte para evitar la acumulación de calor en las zonas de mecanizado de alta velocidad.
Los operadores adoptan una estrategia de corte en capas en la etapa de acabado de baja velocidad para garantizar un margen de mecanizado uniforme.
Seleccione velocidades de corte adecuadas según las propiedades del material de la herramienta;
Las herramientas de carburo son adecuadas para cortes de alta velocidad, mientras que las herramientas de cerámica requieren control de impacto.
Los técnicos utilizan la microlubricación como fluido de corte para mejorar los efectos de enfriamiento y lubricación.
Monitoree la carga del husillo durante el proceso de mecanizado y ajuste los parámetros rápidamente al detectar anomalías.
Utilice grandes velocidades de avance en la etapa de mecanizado de desbaste para mejorar la eficiencia y reduzca las velocidades de avance en la etapa de acabado para garantizar la calidad de la superficie.
Los ingenieros determinan combinaciones óptimas de parámetros de corte mediante cortes de prueba y establecen una base de datos de procesos.
Los operadores emplean un control de alimentación adaptativo durante el mecanizado para ajustar las velocidades de alimentación en tiempo real.
Los fabricantes utilizan tecnología de corte de velocidad variable para el mecanizado de superficies curvas complejas para garantizar fuerzas de corte estables.
Los ingenieros establecen un modelo de optimización de parámetros de corte para lograr un equilibrio entre la eficiencia y la precisión del mecanizado.
Los técnicos utilizan parámetros de proceso especializados para mecanizar materiales especiales para garantizar el cumplimiento de los estándares de calidad.
Implementación y aseguramiento de sistemas de control de precisión para operaciones de maquinistas
Integración de sistemas para el control de precisión de las operaciones de los maquinistas
El control de precisión CNC requiere la integración de la gestión de procesos, la supervisión de la calidad y el soporte técnico.
La gestión de procesos constituye la base al establecer estándares y procedimientos para el control de precisión.
Una base de datos de parámetros de proceso recopila datos por tipo de procesamiento para respaldar la optimización.
Una biblioteca de soluciones de procesos resume los éxitos como referencia en piezas de trabajo similares.
El sistema de monitoreo de calidad utiliza detección en tiempo real y alertas tempranas en puntos clave para identificar y solucionar problemas rápidamente.
Además, introducir métodos de análisis inteligente para analizar en profundidad los datos recopilados e identificar los factores clave que afectan la precisión.
El soporte técnico garantiza que los accesorios, medidores y herramientas estén bien administrados y se mantengan en óptimas condiciones.
Estos tres sistemas trabajan juntos para formar un sistema de control de precisión de circuito cerrado, garantizando una mejor calidad de procesamiento.
Se deben establecer mecanismos de intercambio de información entre sistemas para lograr la interoperabilidad de datos y mejorar la eficiencia operativa general.
Implementación estandarizada del control de precisión
La estandarización es un medio clave para lograr un control de precisión.
Las instrucciones de trabajo detalladas definen los requisitos y los estándares de calidad para procesos clave como sujeción, alineación de herramientas y configuración de parámetros.
Los procedimientos estándar deben considerar las características de las piezas y diseñar flujos de trabajo prácticos y específicos.
Estandarizar las operaciones para minimizar el error humano, centrándose en los puntos clave de control y monitoreo de calidad.
Establecer sistemas de evaluación e inspección con incentivos para garantizar el estricto cumplimiento de las normas.
A nivel de gestión, estandarizar la gestión de documentos de procesos, establecer estándares integrales de inspección de calidad, formular sistemas de mantenimiento y reparación de equipos y formar un sistema estándar de gestión sistemático.
Utilizar la tecnología de la información para lograr la gestión electrónica de los documentos del proceso, mejorando la trazabilidad y la eficiencia operativa.
A nivel de capacitación, establecer un sistema de capacitación de habilidades específicas para cada puesto y realizar capacitación regular en habilidades operativas para mejorar los niveles de habilidades de los operadores.
El contenido de la capacitación debe cubrir tanto los conocimientos teóricos como las operaciones prácticas, empleando métodos diversos, como la enseñanza basada en casos y demostraciones en el sitio, para garantizar la eficacia de la capacitación.
Desarrollar estándares de evaluación de habilidades y realizar evaluaciones teóricas y prácticas para garantizar que los operadores posean las habilidades necesarias.
Establecer un mecanismo de mejora continua para resumir rápidamente las lecciones aprendidas y optimizar y refinar continuamente el contenido estándar.
A través de iniciativas de estandarización, se realizan esfuerzos de control de precisión de acuerdo con procedimientos y pautas establecidos.
Además, enfatizar la optimización dinámica de los estándares, revisándolos y mejorándolos en función de los problemas identificados en la práctica de producción para garantizar que se mantengan avanzados y prácticos.
Mecanismos a largo plazo para asegurar la precisión
Establecer mecanismos a largo plazo es clave para lograr una mejora continua en el control de precisión.
En términos de innovación tecnológica, establecer una plataforma de innovación en tecnología de procesos y organizar proyectos de investigación técnica para abordar los desafíos técnicos encontrados en la producción.
La plataforma de innovación debe integrar recursos técnicos internos y externos y establecer un mecanismo de colaboración entre la investigación y la industria para proporcionar un entorno favorable para la innovación tecnológica.
Establecer un mecanismo para la conversión de los resultados de la innovación para promover la aplicación de nuevas tecnologías y métodos en la producción.
En términos de mejora de la calidad, formular un plan de mejora continua de la calidad, realizar revisiones periódicas de optimización de procesos e identificar y resolver rápidamente los problemas de calidad.
Establecer un mecanismo de respuesta rápida para problemas de calidad y formar un equipo técnico profesional para abordar problemas complejos.
Resumir sistemáticamente las experiencias de control de precisión, desarrollar experiencia técnica y mejorar continuamente los niveles de precisión del procesamiento.
En términos de desarrollo de talentos, establecer una línea de talentos calificados para cultivar y reservar personal técnico profesional para la empresa.
Desarrollar planes de desarrollo de talento escalonados y adoptar enfoques de “mentor-aprendiz” para acelerar el crecimiento del talento.
Crear una plataforma de intercambio técnico para facilitar el intercambio de experiencias y la colaboración técnica entre el personal técnico.
Organizar periódicamente seminarios técnicos y sesiones de intercambio de experiencias para fomentar un entorno de aprendizaje positivo.
Establecer un sistema razonable de incentivos y evaluación para motivar al personal técnico y estimular su creatividad.
Establecer premios a la innovación técnica y vincular los logros de innovación con evaluaciones de desempeño.
Mediante el establecimiento de mecanismos a largo plazo, garantizar que el trabajo de control de precisión se mejore y perfeccione continuamente.
Enfatizar la implementación y supervisión de los mecanismos, evaluar periódicamente su efectividad operacional y optimizarlos y mejorarlos oportunamente para asegurar que cumplan consistentemente sus funciones previstas.
Conclusión
A través de un análisis sistemático de los mecanismos mediante los cuales las operaciones del maquinista afectan la precisión del mecanizado CNC, se propusieron tecnologías de control para procesos críticos como sujeción y posicionamiento, alineación de herramientas y configuración de parámetros del proceso.
Con base en esto, se desarrolló una solución de sistema integrado que abarca la gestión de procesos, el monitoreo de calidad y el soporte técnico, estableciendo un marco de implementación estandarizado y un mecanismo de aseguramiento sostenible.
Mediante el establecimiento de estándares operativos, la mejora de las capacidades del personal y la optimización de la gestión de equipos, se ha formado un sistema integral de tecnología de control de precisión.
Los resultados de la investigación enfatizan la integración de la teoría y la práctica, abordando los desafíos técnicos y al mismo tiempo brindando soluciones de gestión, ofreciendo así nuevos enfoques técnicos y estrategias de gestión para mejorar el nivel de precisión del mecanizado CNC.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

