
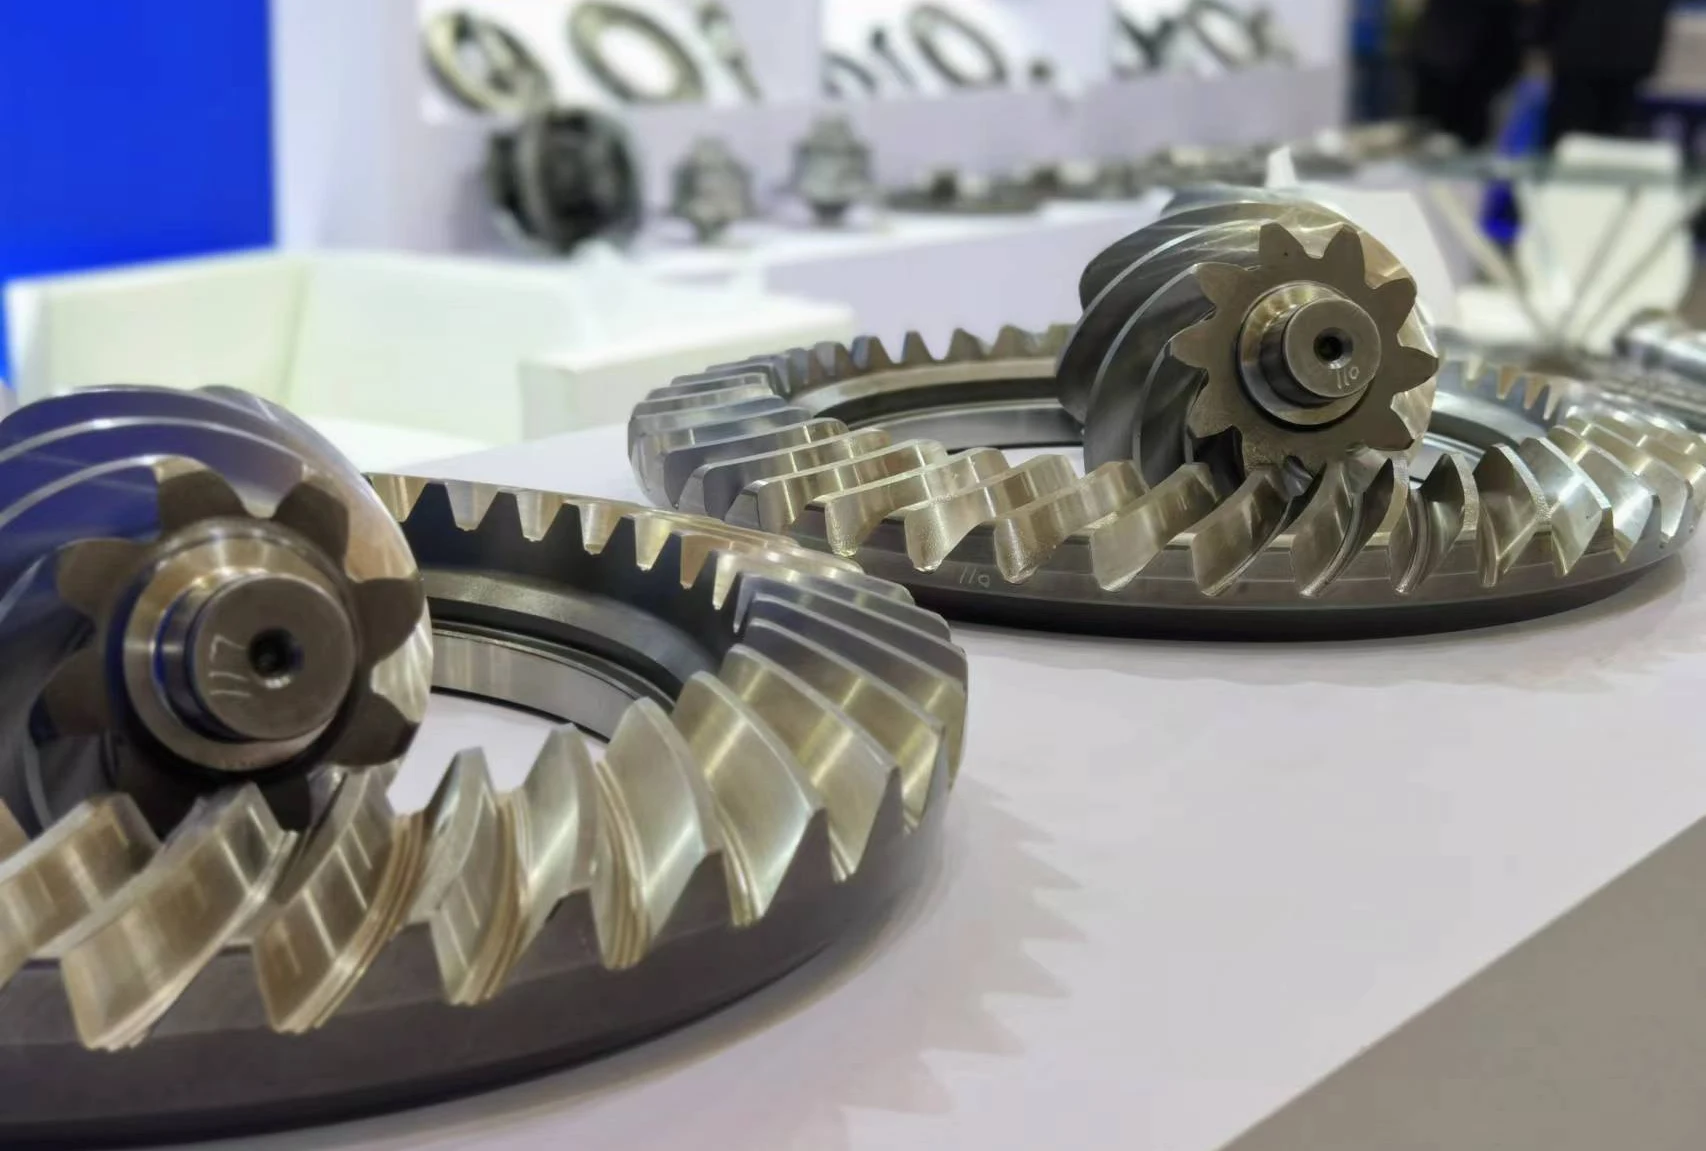
Como componente central de los sistemas de transmisión, los engranajes helicoidales se utilizan ampliamente en automóviles, maquinaria de construcción y otros campos.
Sus extremos roscados juegan un papel fundamental en la transmisión de potencia y el soporte de cargas.
Sin embargo, durante la producción real, con frecuencia ocurren problemas como rotura de extremos de rosca, atascos y desprendimiento de tuercas, lo que compromete gravemente la calidad y la confiabilidad del producto.
Por lo tanto, investigar y mejorar las técnicas de procesamiento de roscas para engranajes helicoidales de transmisión tiene un valor práctico y de ingeniería significativo.
Análisis del problema
Fenómeno de falla del extremo de la rosca
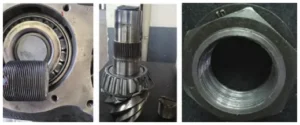
Un engranaje cónico helicoidal producido por Jiangsu Feichuan Co., Ltd. para un puente de tamaño mediano presentó una fractura en el extremo de la rosca durante el ensamblaje del cliente, como se muestra en la Figura 1.
Este fallo no sólo provocó la devolución de productos, sino que también dañó gravemente la reputación de la empresa.
Para investigar la causa y resolver el problema, se debe realizar una inspección y análisis detallado del componente fallado.
Requisitos Técnicos y Ruta del Proceso de Producción
1. Requisitos técnicos
Los siguientes requisitos técnicos principales se aplican a la sección roscada del engranaje helicoidal de accionamiento:
(1) No deberá haber defectos de microfisuras en la rosca, terminación de la rosca, esquinas de radio R o áreas similares.
Estas regiones constituyen puntos críticos de concentración de tensiones en las conexiones roscadas, lo que requiere una garantía estricta de integridad libre de microfisuras.
La presencia de microfisuras acelera el desgaste y la fractura de la rosca, comprometiendo gravemente la estabilidad y la vida útil del sistema de engranajes.
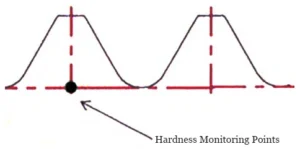
(2) La dureza de la sección roscada será de 288-596 HV0.3 o 30-55 HRC.
Este rango de dureza garantiza que la rosca posea suficiente resistencia y resistencia al desgaste para soportar un alto par y carga. Los puntos de control de dureza se indican en la Figura 2.
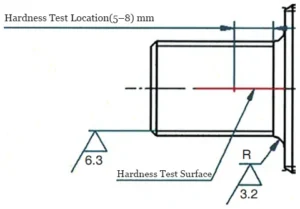
(3) La superficie de prueba de dureza de la rosca, la ubicación de la prueba y la rugosidad de la superficie se muestran en la Figura 3.
(4) Las roscas deben estar libres de cualquier defecto visible, como daños por impacto, rebabas o dientes rotos.
Estos defectos pueden comprometer gravemente el ajuste de la rosca y el rendimiento del sellado, lo que puede provocar fallas en la conexión roscada.
2. Flujo del proceso de producción
Flujo del proceso de producción para extremos roscados:
Mecanizado de superficie cilíndrica C35 → Pretratamiento térmico de roscado → Aplicación de agente anti-filtración a la sección roscada → Carburización, temple, revenido → Eliminación del agente anti-filtración → Inspección de rosca → Producto terminado.
Inspección de componentes defectuosos
1. Prueba de dureza
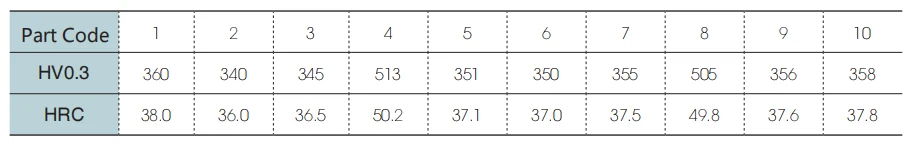
Se realizó una prueba de dureza en el extremo roscado del componente defectuoso, midiendo de derecha a izquierda a una distancia de 5-8 mm del cuello del eje.
Los resultados se muestran en la Tabla 1. La tabla indica que la dureza en ciertas áreas del extremo roscado excede las especificaciones de diseño, revelando puntos de alta dureza.
La inspección de otras secciones de la rosca también reveló áreas aisladas donde la dureza superaba los 560 HV (50 HRC).
2. Examen metalográfico
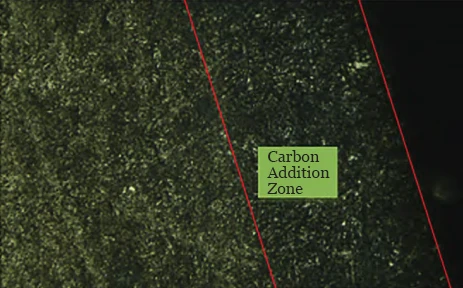
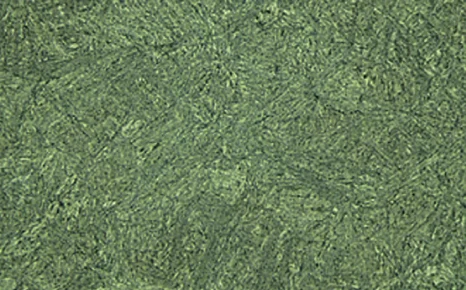
El examen metalográfico reveló un enriquecimiento de carbono en la región roscada (ver Figura 4), mientras que la estructura del núcleo permaneció normal (ver Figura 5).
Este enriquecimiento de carbono provocó un aumento anormal de la dureza en la zona roscada. Una dureza excesiva también aumenta la fragilidad del material, aumentando así el riesgo de fractura.
En comparación con la sección roscada, la estructura del núcleo parece normal, lo que indica que el material del núcleo no se vio afectado por la carburación y conservó sus propiedades mecánicas y microestructura originales.
El estado normal de la estructura del núcleo resalta aún más la anormalidad de la carburación en la sección roscada y su impacto perjudicial en el rendimiento general del material.
3. Inspección de la zona de transición
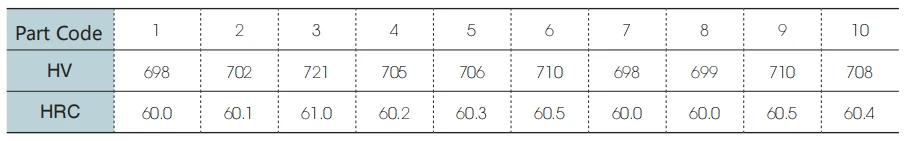
Los resultados de la prueba de dureza para la zona de transición desde el extremo de la rosca hasta el hombro se muestran en la Tabla 2.
Como se indica en la tabla, la dureza de la zona de transición oscila entre 60 y 61 HRC , significativamente superior a la de la sección roscada, lo que revela un marcado gradiente de dureza.
Cuando se somete a fuerzas externas, la zona de transición de mayor dureza resiste la deformación, mientras que la sección roscada de menor dureza se deforma más fácilmente.
Esta disparidad de deformación genera una concentración de tensión sustancial cerca de la zona de transición.
4. Examen de la superficie de la fractura
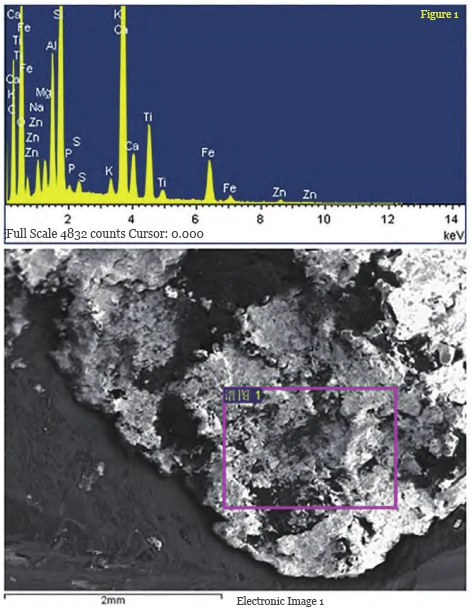
Como se muestra en la Figura 6, procesamiento del espectro: No se omitieron picos; Opciones de procesamiento: Todos los elementos analizados (normalizados); Número de repeticiones = 5. Los resultados del examen de la superficie de fractura indican una superficie de fractura por fatiga sin inclusiones.
Esto confirma que la falla en el extremo roscado fue resultado de daño por fatiga causado por la exposición prolongada a cargas alternas.
La ausencia de inclusiones en la superficie de la fractura refuerza aún más la conclusión de la fractura por fatiga.
5. Inspección visual
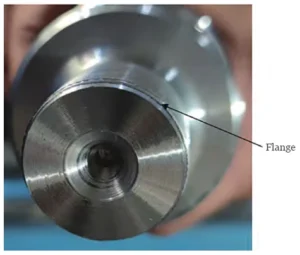
La inspección visual reveló un reborde intermitente en el chaflán de la rosca, algunas mellas en las roscas y marcas de desgaste en las roscas internas de la tuerca.
El rebordeado altera la forma geométrica del extremo de la rosca, lo que puede causar interferencias o holgura desiguales durante el acoplamiento de la rosca, comprometiendo así la firmeza del ajuste.
Además, la brida puede aumentar la dificultad de montaje o incluso provocar daños en la rosca.
El daño por impacto compromete la integridad de la rosca, reduce el área de contacto efectiva y, en consecuencia, disminuye la capacidad de carga y el rendimiento del sellado.
Bajo cargas dinámicas, las áreas dañadas pueden convertirse en puntos de concentración de tensión, acelerando la falla por fatiga de la rosca.
El desgaste reduce la precisión del ajuste de la rosca y la capacidad de carga, lo que provoca aflojamiento o fugas.
En casos extremos, el desgaste puede provocar la falla total de la rosca, lo que provoca incidentes de seguridad. Estos problemas, en conjunto, comprometen la integridad del ajuste de la rosca y su vida útil.
Investigación de procesos
A través de la investigación del proceso, se identificaron las principales causas de fallas en los extremos de las roscas, como se detalla a continuación:
(1) El agrietamiento del agente antifiltración dio lugar a puntos de alta dureza y zonas de enriquecimiento de carbono en la superficie de la rosca.
Después del agrietamiento, el agente antifiltración puede formar una capa endurecida desigual en la superficie de la rosca, lo que genera una distribución de dureza no uniforme.
Estos puntos de alta dureza y zonas de enriquecimiento de carbono alteran la distribución de la tensión en la rosca, aumentando el riesgo de concentración de tensión.
Bajo carga, estas áreas son más susceptibles a la deformación plástica, la iniciación y propagación de grietas, lo que en última instancia provoca la falla de la rosca.
(2) La zona de transición exhibe mayor dureza en comparación con la sección roscada, formándose fácilmente zonas de concentración de tensión.
Las diferencias de dureza inducen concentración de tensiones en la interfaz entre la zona de transición y el área roscada.
Bajo carga prolongada, las zonas de concentración de tensión son propensas a sufrir daños por fatiga, lo que provoca aflojamiento o fractura de la rosca.
(3) El extremo roscado tiene una brida, lo que complica la instalación y extracción de la tuerca, lo que a menudo produce desalineación y un ajuste deficiente.
La brida altera la forma geométrica del extremo roscado, aumentando la dificultad de montaje.
Una tuerca desalineada no logra un ajuste perfecto con las roscas, lo que compromete la confiabilidad de la conexión y la integridad del sellado.
Bajo cargas de vibración o impacto, la conexión puede aflojarse o incluso sufrir daños en la rosca.
Medidas de optimización
Mejora de la calidad de la apariencia del extremo de la rosca
1. Problemas de daños por impacto
Personalice diferentes tipos de fundas protectoras de caucho en función del diámetro exterior y la estructura del extremo de la rosca.
Estas mangas generalmente están hechas de materiales de alta resistencia y resistentes a la corrosión, como nailon o polipropileno.
Determine el diámetro interior del manguito de acuerdo con el diámetro exterior específico del extremo de la rosca para garantizar un ajuste perfecto que proporcione una protección eficaz.
La forma y las dimensiones de la funda protectora de caucho están diseñadas para adaptarse a las características estructurales del extremo roscado, incluida su longitud, paso y perfil de rosca.
La funda protectora de goma se aplica inmediatamente después del primer proceso de roscado y permanece en su lugar hasta el sitio de producción del cliente.
Se realiza una inspección del 100% antes del envío para garantizar que el extremo roscado esté libre de daños por impacto.
2. Problema de bridas
El mecanizado de chaflanes en los extremos de la rosca antes del tratamiento térmico presenta rebordeado (como se muestra en la Figura 7), y este rebordeado persiste después del tratamiento térmico.
Mejoras en el proceso de fabricación: El chaflán de 2×45° en el extremo roscado permanece sin cambios, con la adición de un escalón de 1xC31.5.
Este diseño elimina la brida final, mientras que el escalón 1xC31.5 proporciona guía durante la inserción de la tuerca.
Mejoras en el proceso de inspección: Se ha añadido la inspección del calibre de anillo de rosca. Aprobar la inspección significa que el producto está aprobado para su liberación.
Optimización de métricas de rendimiento para secciones roscadas, zonas de transición y áreas de spline
1. Optimización del proceso de fabricación
Siguiendo el paso del proceso de fabricación original “limpieza del revestimiento del agente antifiltración”, se agregaron secuencialmente los tres procesos siguientes para mejorar las propiedades mecánicas de las secciones roscadas:
(1) Recocido por inducción: se empleó calentamiento por inducción de múltiples bobinas durante 140 segundos, apuntando a la sección roscada, la zona de transición y el área estriada que se extiende 3 cm por encima de la zona de transición.
(2) Recocido de alivio de tensiones: Se sometieron los engranajes helicoidales de transmisión recocidos por inducción a un recocido de alivio de tensiones a 145 °C con un tiempo de remojo de 120 minutos.
(3) Envejecimiento estático durante 48 horas.
2. Optimización de los procesos de inspección
(1) Optimización del esquema
El esquema original solo inspeccionó una sección roscada.
El esquema optimizado inspecciona tres secciones: la sección roscada, la zona de transición y la sección estriada ( 3 cm por encima de la zona de transición).
Como componente principal de la conexión que soporta la carga, la resistencia y la dureza de la sección roscada son cruciales. El plan original ya contemplaba este aspecto clave.
La zona de transición, que conecta la rosca y la estría (u otras estructuras), afecta significativamente la confiabilidad y durabilidad de la conexión a través de su dureza y resistencia.
Incluirlo en el alcance de la inspección ayuda a identificar posibles concentraciones de tensión y daños por fatiga.
El área estriada generalmente transmite torsión y fuerzas axiales, donde la dureza y la resistencia al desgaste son vitales para la estabilidad y la longevidad de la conexión.
La inclusión de esta área en las inspecciones del plan optimizado ayuda a garantizar la confiabilidad y durabilidad de la sección ranurada.
El alcance de inspección mejorado ahora cubre integralmente los puntos de conexión críticos y las zonas de riesgo potencial, mejorando así la confiabilidad y durabilidad general de la conexión.
(2) Optimización de la dureza
La sección roscada presenta un rango de dureza moderado de 30-440 HV0.3 o 34-44 HRC , lo que satisface los requisitos de carga a la vez que mantiene una tenacidad suficiente para evitar la fractura frágil.
La zona de transición presenta una mayor dureza, de 400-575 HV0.3 o 42-54 HRC , lo que ayuda a reducir la concentración de tensiones y los daños por fatiga, mejorando así la durabilidad de la conexión.
La sección estriada presenta la mayor dureza, de 544-635 HV0.3 o 52-57 HRC, para cumplir con los requisitos de resistencia al desgaste y resistencia mecánica al transmitir torsión y fuerzas axiales.
Conclusión
Este estudio aborda problemas como la fractura del extremo de la rosca, el atasco y el desprendimiento de la tapa de la tuerca mediante la mejora del proceso de fabricación de roscas activas para engranajes helicoidales.
Las medidas, que incluyen la adición de manguitos de protección de roscas y escalones guía, la optimización de las técnicas de mecanizado de roscas y el establecimiento de requisitos técnicos apropiados, han mejorado significativamente la calidad de los extremos de las roscas.
Los resultados experimentales demuestran que los extremos roscados optimizados del engranaje helicoidal activo exhiben mejoras significativas en la calidad de la apariencia, la distribución de la dureza y el estado de tensión.
Esto mejora la fiabilidad y la vida útil del producto. Esta investigación proporciona valiosas referencias y perspectivas para mejorar los procesos de fabricación de productos similares.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

