Con el desarrollo de la sociedad, el aumento de aeronaves, vehículos aeroespaciales y drones, también aumenta la demanda de piezas de paredes delgadas .
En piezas de paredes delgadas con ahuecamiento interno y una alta tasa de escisión generalmente superior al 90%.
Las piezas de paredes delgadas requieren un fresado de alta precisión con gran eliminación de metal, pero la baja rigidez y la fácil deformación reducen la eficiencia del fresado.
Al fresar piezas de paredes delgadas, las herramientas y los métodos de uso afectan la calidad de la superficie, lo que repercute en los requisitos de precisión y rugosidad.
Para lograr precisión y rugosidad, seleccione accesorios, sujeción, herramientas y enfriamiento según las características de la pared delgada.
Características del proceso de piezas de paredes delgadas y dificultades de procesamiento
Piezas de paredes delgadas y de baja rigidez, en el proceso de fresado las fuerzas externas hacen que la pieza se deforme.
Desbaste, fuerza de corte, alta temperatura, las piezas son propensas a grandes deformaciones.
La deformación de la pieza de trabajo surge de la baja rigidez, la liberación de tensión interna, la sujeción y el rebote de descarga.
Es la dificultad del fresado CNC de precisión de piezas de paredes delgadas.
Medidas comunes para mejorar la calidad de las piezas de precisión de paredes delgadas fresadas por CNC
Para mejorar la rigidez, llene la pieza de trabajo con materiales removibles como aleaciones de bajo punto de fusión, colofonia, parafina o yeso y luego retírelos después del mecanizado.
Utilice herramientas más afiladas con ángulos de inclinación y de separación mayores para reducir la fuerza de corte en piezas de paredes delgadas.
Fabricar accesorios especiales específicos para mejorar la rigidez de las partes débiles.
Estructura de las piezas de la caja
La figura 1 muestra la pieza de trabajo, que está hecha de aleación de aluminio 7075, una pieza de aviación con un diámetro de 400 mm, un espesor de 7 mm y una cantidad de 60 piezas.
El diámetro del círculo exterior es mayor, el espesor es más delgado y pertenece a la pieza de trabajo típica de paredes delgadas.
La pared circunferencial se deforma fácilmente durante la sujeción y el mecanizado; la pieza de trabajo de baja rigidez tiene 12 orificios y 4 orejetas de soporte.
Las altas exigencias de planitud y rugosidad de la superficie hacen que una selección incorrecta del proceso dé como resultado poca precisión, problemas de calidad y una mayor dificultad de mecanizado.
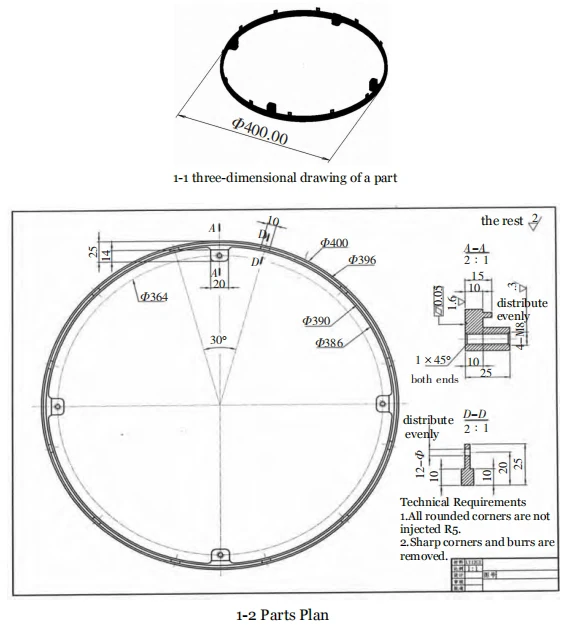
Diagrama tridimensional muy malo
Como se muestra en la Fig. 2, la textura bruta es uniforme, regular y sin formas anormales.
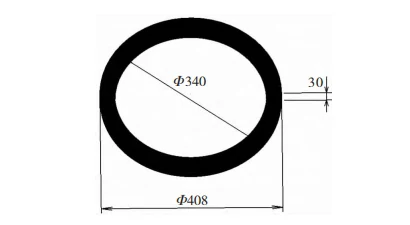
Análisis tecnológico
La pieza de trabajo en forma de anillo tiene una estructura regular con orificios distribuidos uniformemente, orejetas simétricas y ranuras espaciadas uniformemente, sin características complejas.
La pieza en forma de anillo tiene una estructura simple y regular con una forma y superficie uniformes.
Análisis de materiales. La aleación de aluminio 7075, compuesta principalmente por zinc y magnesio, es de alta resistencia y dureza.
Después del recocido y temple, tiene un buen rendimiento de corte.
Análisis de requisitos de precisión. Los requisitos principales del plano son ≤ 0.05 mm, la rugosidad de la superficie del plano principal es R a = 1.6 μm y la rugosidad de otras superficies es R a = 3.2 μm.
Los demás requisitos de precisión dimensional no son estrictos.
Análisis de moldeo: el equipo existente (fresadora CNC de 3 ejes, torno C6150, fresadora horizontal X6142) satisface las necesidades de procesamiento.
La pieza en forma de anillo se puede mecanizar mediante torneado y fresado, utilizando una fresadora horizontal para 12 agujeros y un torno más un centro de mecanizado para obtener precisión y forma.
Dificultad: las paredes delgadas y el gran círculo exterior de 400 mm de diámetro provocan una fácil deformación durante el procesamiento.
Sin un control confiable de la deformación, fácilmente se producen productos de calidad inferior, lo que hace que la deformación sea difícil de controlar durante el moldeo.
Las herramientas y equipos adecuados controlan la deformación de la pieza de trabajo, garantizando productos calificados.
Las herramientas y el tamaño del lote determinan el modo de producción, especialmente para grandes cantidades.
Para grandes cantidades, considere herramientas especializadas con dispositivos de sujeción independientes neumáticos o hidráulicos.
Con sólo 60 piezas, los factores económicos permiten utilizar un juego de accesorios simple para satisfacer las necesidades de procesamiento.
Procesos
Tratamiento del envejecimiento
En primer lugar, se verifica la calidad de los materiales entrantes y luego se tratan con envejecimiento.
Mecanizado con torno
Elija la hoja YG3X, sujete un orificio de 8 mm, una extensión de pieza de trabajo de 27 mm y sujete ambos extremos para lograr paralelismo y facilitar la configuración del centro de mecanizado.
Asegúrese de que las superficies principales sean paralelas para la configuración del centro de mecanizado ; procese por lotes los agujeros exteriores e interiores hasta 𝚽402 mm.
Proceso por lotes de agujeros interiores de 𝚽345 mm, 18-20 mm de profundidad, como referencia de montaje y posicionamiento para fresado CNC y horizontal.
Con un diámetro exterior de 400 mm, mantenga la velocidad a 180-250 r/min, use refrigerante para evitar el impacto, el calentamiento y la deformación de la herramienta.
Forma de mecanizado del centro de mecanizado
Fresado frontal por centro de mecanizado, extremo plano localizado mediante torneado, abrazadera de círculo interior de 345 mm con mandril de 400 mm, exposición de 25–26 mm.
El contorno de la cavidad interior, el espesor, el mecanizado en desbaste con una fresa de 𝚽12 mm y el mecanizado de semiacabado con una herramienta de 𝚽10 mm exponen entre 25 y 26 mm de la pieza de trabajo.
Utilice una herramienta de 𝚽10 mm para un mecanizado semifino y una herramienta de 𝚽5 mm para mecanizar la ranura interior.
Los trabajadores perforan, roscan y terminan cuatro orificios para tornillos de orejeta según los dibujos, completando todo el lote.
Procesamiento de pequeños agujeros en la pared circunferencial
Utilice la fresadora horizontal X6142 con mesa giratoria y mandril 400 para sujetar el círculo interior, centrar el círculo exterior y mecanizar 12 orificios en la pared.
Los operarios procesan los agujeros en la secuencia de punzonado, taladrado y desbarbado. Todo el lote completa este proceso.
Diseño de accesorios
El diseño del accesorio utiliza una única placa de aluminio con partes externas fijas y partes internas móviles que sostienen la pieza de trabajo.
Los ejes x e y controlan la libertad de la pieza de trabajo horizontalmente, y la mesa de trabajo (eje z) la controla verticalmente.
La tecla debajo de la parte móvil interna controla el grado de libertad alrededor del eje z.
Fabricación de accesorios
Los operadores utilizan un centro de mecanizado para crear un dispositivo de sujeción que facilita el mecanizado del reverso de la pieza de trabajo.
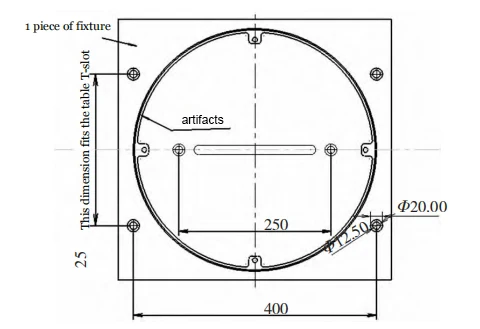
Prepare una placa de aluminio de 450 mm x 430 mm con un espesor de 25 mm, luego mecanice los 6 orificios para tornillos avellanados que se muestran en la Fig. 3.
Los operadores deben fijar los 6 orificios para tornillos avellanados que se muestran en la Fig. 3 a la ranura en T de la mesa de operaciones colocando algunas hojas de papel A4 planas.
El propósito principal de este detalle es evitar que la herramienta se muele en la superficie de la mesa y, al mismo tiempo, reducir el problema de encontrar el hierro de fresado paralelo.
Corte la ranura central y el círculo interior con una fresa ranuradora para dividir el centro para el dispositivo de sujeción 2.
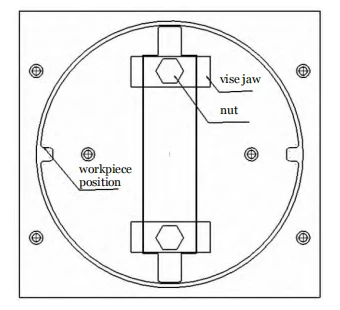
Fije la parte central con la tuerca y la placa de presión, luego frese la posición de montaje utilizando ranurado y fresado de perfiles, manteniendo un espacio de 0.1 mm con respecto a la pieza de trabajo.
Asegúrese de que haya una separación de 0.1 mm con respecto a la pieza de trabajo y de que la profundidad sea fresada. La trayectoria de la herramienta se muestra en la Figura 4.
Sección central cortada a la mitad para el accesorio 2, con una chaveta de 16 mm fresada para encajar en la ranura en T central con un espacio libre de 0.1 mm, lo que restringe el movimiento del accesorio 2 al eje x.
Esto permite que el accesorio 2 se deslice hacia adelante y hacia atrás únicamente en la dirección del eje x.
Esto limita la libertad de rotación del accesorio 2 en el plano horizontal, como se muestra en la Figura 5.
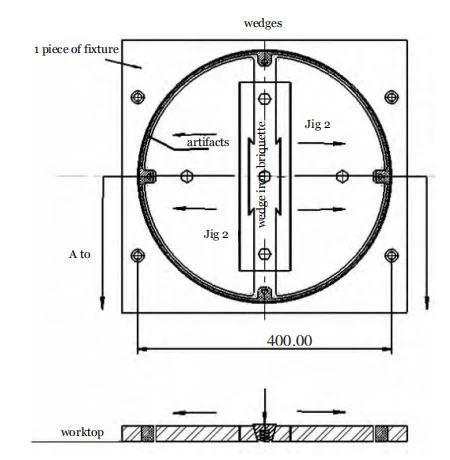
Los operadores limpian las esquinas y perforan los agujeros para el accesorio 2 en una fresadora horizontal y luego ajustan el accesorio 2 con una prensa de cuña.
Los operadores atornillan las partes laterales de los soportes al accesorio 2.
Fresado del reverso de la pieza de trabajo en el centro de mecanizado con el utillaje fabricado.
Después del posicionamiento frontal, apriete los tornillos de cuña, aplane la pieza de trabajo, verifique la planitud de la superficie;
Luego, desbaste (con un margen de 0.3 mm) y termine el mecanizado del reverso. Utilice la MMC para detectar y marcar la deformación.
Si lo hay, puede marcar la posición de deformación y el valor de deformación.
Verificar la deformación para decidir la corrección, si no hay ninguna proceder con el dimensionamiento final.
Para minimizar la deformación de la fuerza de corte, utilice un fresado de perfil circular con pasadas radiales suaves y multicapa.
Para no dejar residuos en la superficie seca, se adopta el método de trampa (por ejemplo, se utiliza una fresa de 𝚽11.5 mm en el cálculo, pero en realidad se instala una fresa de 𝚽12 mm).
Utilice una fresa nueva con refrigerante, velocidad del husillo de 8,000 r/min y avance de 400 mm/min para reducir la rugosidad y permitir el acabado.
La rugosidad de la superficie se reducirá y la calidad de la superficie mejorará al terminar la superficie plana.
Proceso de sujeción
Chaflán de cantos afilados y rebabas.
Inspección y control del proceso de mecanizado
El mecanizado requiere controles esenciales de tamaño y precisión utilizando herramientas de inspección profesionales.
Es necesario utilizar herramientas de inspección y medidores profesionales para completarlo.
Utilice un micrómetro para verificar la superficie superior antes de mecanizar en reversa y mida indirectamente si la pieza está montada de manera plana o no.
Control de la deformación
Utilice garras blandas ensanchadas para el soporte del orificio interior, convirtiendo el contacto puntual en contacto superficial para evitar deformaciones y errores dimensionales.
Procese el reverso con un accesorio que coincida con el círculo exterior de la pieza de trabajo, lo que facilita la sujeción y minimiza la deformación.
La liberación de tensión de la palanquilla de aleación de aluminio durante el mecanizado provoca deformación.
Para evitar el estrés residual, utilice el envejecimiento por calor a ~190 ℃ durante medio día y luego enfríelo con aire, en lugar del envejecimiento natural que consume mucho tiempo.
Esto puede evitar la liberación de tensiones residuales durante el procesamiento, evitando así el fenómeno de deformación de la pieza de trabajo.
En el fresado de plano inverso, utilice parámetros razonables para reducir la fuerza de corte: menor profundidad axial y mayor profundidad radial de corte.
Seleccione una profundidad de corte radial lateral mayor, cuando las condiciones lo permitan puede ser mayor que el radio de la herramienta.
En la velocidad del husillo y de la fresadora se permite, en la medida de lo posible, elegir una velocidad de corte mayor.
La deformación de las piezas de paredes delgadas está influenciada por los parámetros de corte, la trayectoria de la herramienta, la vibración y la refrigeración.
Las trayectorias de las herramientas deben minimizar la fuerza en las áreas más débiles de la pieza de trabajo mediante un procesamiento simétrico o escalonado.
Utilice fluido de corte de aleación de aluminio emulsionado para reducir la deformación, proteger las herramientas y prolongar su vida útil.
Conclusión
El fresado de piezas de paredes delgadas es un desafío, pero se puede solucionar con un proceso de mecanizado adecuado.
Al analizar las características de las piezas y el tamaño del lote, utilice el equipo existente para producir accesorios específicos para un procesamiento más rápido y preciso.
Evite la fuerza de corte excesiva y el calor para evitar la deformación, garantizar la precisión y aumentar los beneficios empresariales.
Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.