
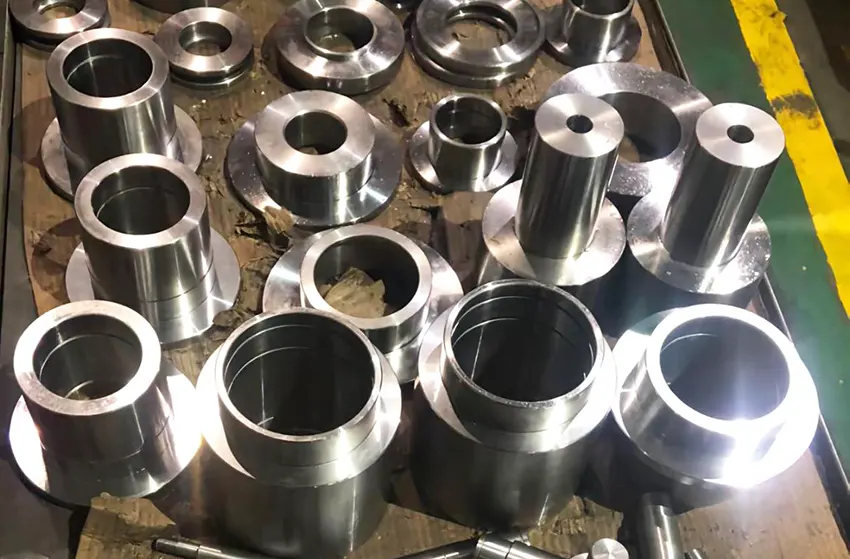
En production, les fabricants classent généralement les pièces de forme irrégulière comme des pièces profilées. Ces pièces présentent des caractéristiques structurelles uniques en fonction de leur utilisation spécifique.
Leurs exigences techniques varient selon leurs fonctions et les environnements dans lesquels elles sont appliquées. Par conséquent, aucune règle fixe ne s'applique à toutes les pièces de forme.
Les pièces profilées n'ont pas de forme régulière. Elles sont principalement utilisées en production pour résoudre les problèmes de positionnement et de serrage des pièces.
La production par lots de pièces garantit la précision du traitement des pièces, répond aux besoins du local de serrage, raccourcit le temps de traitement et améliore l'efficacité de la production.
Comme le montre la figure 1, les pièces présentent des formes et des structures complexes. Elles nécessitent un usinage multi-surfaces et une grande précision.

Dans de tels cas, l'utilisation d'un étau directement sur un centre d'usinage à trois axes ne peut pas terminer l'usinage.
Pour résoudre ce problème, les ingénieurs ont conçu une série de montages pour soutenir le processus d’usinage.
Ces montages permettent un serrage rapide et facile, garantissent la précision de l'usinage et améliorent l'efficacité de la production.
Caractéristiques des pièces et exigences techniques
Caractéristiques de la pièce.
La taille maximale du profil 3 (po) × 9311 (po) × 3 (po) est une pièce conique composée de deux trous de précision ø 3711 (+ 1 / – 445) et ø 0 (+ 5910 / – 0) dont les axes se croisent à 0.0005 (+ 0 / – 9450).
Des rainures sont présentes au milieu des deux côtés de la pièce, et une extrémité du ø0.9450 est munie d'une fente de serrage pour limiter la position. L'autre extrémité présente des filetages et des surfaces courbes.
Cette pièce présente une forme et une structure complexes. Elle requiert une grande précision d'usinage, notamment à l'intersection des axes des deux trous de précision.
Cette taille d’intersection est une dimension fonctionnelle critique et difficile à contrôler.
Analyse technologique
Les dimensions extérieures des pièces et la rugosité de surface requises ne doivent pas être inférieures à Ra63. Le procédé est le suivant : ébauche de l'ébauche - fraisage - forme finale - finition de deux trous de précision - fraisage de la rainure centrale.
Ébauche de fraisage (numéro de processus : OP10)
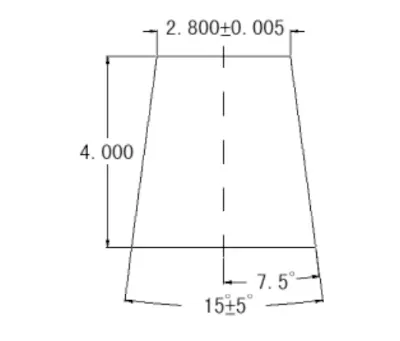
Sciez la pièce aux dimensions suivantes : 4.0 cm × 4.0 cm × 1.575 cm. Agrafez la pièce dans le sens de l'épaisseur. À l'aide d'une fraise à surfacer de ø 60 mm, fraisez un côté à un angle de 7.5 ° par rapport à l'axe de la pièce. Assurez-vous que la petite extrémité mesure au moins 2.810 cm.
Ensuite, faites pivoter la pièce et serrez-la à nouveau par son épaisseur, face précédemment usinée vers le bas. Niveler le dessous de la pièce à l'aide d'une cale inclinée à 7.5°.
Ensuite, utilisez une fraise à disque de ø 60 mm pour fraiser le côté opposé à un angle de 15° par rapport à la surface usinée supérieure. Enfin, fraisez le côté restant avec la même fraise à disque de ø 60 mm.
L'autre côté de la fraise à disque de 60 mm et le côté de l'étape supérieure présentent une conicité de 15°, la petite extrémité mesurant 2.8 pouces, comme indiqué sur la figure 2.

Profil de fraisage de précision (Processus n° OP20)
Dispositif spécial, utilisant le processus précédent de cône à 15 ° pour éliminer le jeu, la pression de la vis de surface inférieure, avec la méthode d'usinage de positionnement à quatre axes, d'abord le traitement à 0 ° de l'extrémité du petit arc de la rangée extérieure, puis - le traitement à 15 ° du profil d'extrémité du grand arc, et enfin - le jeu à 7.5 °.
Les deux côtés de l'axe central de l'arc se croisent à une taille de 5.76, comme illustré dans la figure 3 ; les points de conception du montage et le processus de production sont illustrés dans la figure 4.
Fig. 4 Schéma de principe d'un dispositif d'usinage à 4 axes.
Points de conception:
Selon le principe de coïncidence des données, le centre de rotation et le point d'intersection de deux axes coïncident, minimisant ainsi l'erreur.
Processus de production:
Matériau 45 #, les deux premières petites pièces soudées en un tout, puis utilisez le centre d'usinage des deux côtés de la languette centrale rotative à quatre axes, fraisage, fraisage de la rainure en forme de taille, et enfin utilisez l'usinage à angle fixe à quatre axes 3 2 et 3 3 processus avec la forme.
Fraisage de précision à quatre axes des deux côtés du trou de précision (Processus n° OP30)
(1) La forme obtenue lors de la finition précédente correspond à la conicité de la fixation, sans jeu. Appliquez une pression de vis au fond du petit trou.
Fixez l'angle à l'aide du positionnement quatre axes à -90° et -105° pour usiner les deux petits plans coniques à l'extrémité inférieure. Ensuite, faites pivoter à 75° pour effectuer le perçage et l'alésage.
Usiner les trous de précision ø0.5910 (0 / -0.005) à ce stade.
( 2) Mettez le programme en pause. Desserrez les vis côté grand trou. Cela permet aux vis côté petit trou d'appliquer une compression.
Utilisez le positionnement quatre axes pour effectuer une rotation à 105° et ébaucher le profil. Enfin, percez et taraudez le trou fin de ø0.9450 (0/—0.005) en le perçant sur place. Usinez simultanément la rainure du ressort. Cela garantit la précision de positionnement requise entre les éléments.
Pendant le processus d'usinage, vérifiez que l'intersection des axes des deux trous fins est ø0 (5910/- 0) et ø0.005 (0/- 9450) est à la dimension de 0 (+ 0.005/6.125), comme indiqué sur la Fig. 0.005.
Points de conception du luminaire :
En plus du principe de coïncidence des données, cette conception permet à l'opérateur de vérifier lui-même si la taille est qualifiée sans démonter et remonter le montage.
Fraisage d'extrémité de petit trou (numéro de bon de commande : OP40)
Dispositif spécial (comme illustré sur la Fig. 5), positionnement du trou fin 0 5910, serrage latéral des mâchoires mobiles, avec une clé dynamométrique pour contrôler la force de serrage de 2 kg, pour éviter la déformation des trous fins ø0. 5910 (0/- 0.005) traités dans le processus précédent en raison d'une force de serrage excessive.
Fraisage d'ébauche et de finition de rainure intermédiaire : L'usinage de cette pièce nécessite une attention particulière au choix du dosage de coupe.
Le diamètre de l'outil ne doit pas être trop grand, afin de réduire la zone de frottement entre l'outil et la pièce. Réduisez la résistance et les contraintes internes pour éviter toute déformation de la pièce.
Pour l'ébauche, choisissez une fraise de 20 mm de diamètre, 𝑎p = 0.030 po, 𝑓z = 0.005 po, et pour la finition, choisissez une fraise de 12 mm de diamètre, 𝑎p = 0.2 po (arête de coupe latérale), 𝑓z = 0.001 po.

3.5 Fraisage de gros trous (processus n° OP50)
Le noyau est usiné selon quatre axes avec un mandrin à trois mors trempé. L'autre extrémité est serrée par une contre-pointe.
L'arbre est percé d'un trou de précision de ø 0.5910 et une goupille sert à bloquer le rotor. L'encoche est usinée à des angles de 125° et 20°, comme illustré à la figure 6.

Analyse et résolution des difficultés d'usinage
S’assurer que la taille fonctionnelle à cette intersection des deux axes de taille est un défi, mais ce n’est pas la partie la plus difficile du traitement.
La clé réside dans la vérification de la qualification des pièces. L'ampleur de l'utilisation des trois coordonnées est difficile à contrôler efficacement, car il s'agit d'une intersection virtuelle.
Il est très facile de produire de petits résultats qui aggravent encore le phénomène de résultats de tests significatifs et trompeurs.
Un gabarit d'inspection spécial (figure 7) a été conçu pour inspecter le problème de l'auteur en fonction de l'intention du concepteur et de l'utilisation de la fonctionnalité.
Les trois lectures ont prouvé que les sauts de table de l'ordre de 0.010 sont qualifiés.
Principe du gabarit d'inspection.
Cette partie a besoin d’une autre partie pour devenir un mécanisme pour jouer son rôle.
Après avoir combiné les deux parties, les axes se croisent en un point. Le concepteur a utilisé ce point d'intersection comme point de rotation du damier.
C'est parce que le point de rotation ne maintient pas la position idéale pendant le mouvement.
Lorsque le point de rotation se déplace vers le centre de la sphère, la jauge de pourcentage entre en contact avec la surface de la sphère avec des lectures cohérentes à tout moment.
L’utilisation intelligente de ce principe, avec une jauge de trois pour cent pour le tester, consiste à courir dans différentes directions.
Cela permet de détecter la composante de chaque direction du faux-rond.
Il permet ainsi de simuler avec précision plusieurs pièces, ce qui est utile pour analyser l'erreur cumulée dans leur combinaison.

Précautions concernant les paramètres d'usinage
Sélection d'outil
La pièce étant un alliage d'aluminium, le traitement doit maintenir le tranchant de l'outil.
Une fraise à deux dents est préférable pour faciliter l'évacuation des copeaux. Pour des trous de précision, il est conseillé de choisir un mode d'alésage avec outil d'alésage.
En ce qui concerne la rigidité de l'outil, l'acier rapide est plus approprié car le bord de l'outil en acier rapide est généralement plus tranchant que l'outil en carbure.
Pour réduire la déformation sous contrainte lors du processus de coupe, l'alésage doit choisir la pointe du plus petit R, avec une rainure d'élimination des copeaux et une particule de coupe lisse.
Paramètres de coupe
Comme les fraises utilisées dans le processus d'usinage sont toutes des fraises en carbure monobloc, les paramètres de coupe sont les suivants.
Vitesse de coupe Vc = 300 ~ 600 (m/min).
Profondeur de coupe axiale de fraisage d'ébauche 𝑎 p = 0.75 ~ 1.50 (mm).
Profondeur de coupe finale 𝑎 p = 0.10 mm.
Dépouille d'ébauche par dent 𝑓 z = 0.10 mm ; Dépouille de finition par dent 𝑓 z = 0.10 mm.
Le dépouillement par dent pour l'ébauche 𝑓 z = 0.10 mm ; pour la finition 𝑓 z = 0.05 mm.
Étant donné que les pièces en aluminium ont de bonnes performances de coupe mais se déforment facilement, les paramètres de coupe doivent suivre les principes suivants : vitesse linéaire élevée Vc, faible dépouille axiale 𝑎p et grande avance F.
Précautions lors de l'usinage
( 1) La résistance de l'aluminium est faible ; lorsque la majeure partie du matériau est retirée dans la dernière partie du processus de serrage, une attention particulière doit être portée à la méthode pour éviter une force de serrage excessive causée par une déformation de serrage.
Une clé dynamométrique peut être utilisée pour maintenir la force de serrage constante si nécessaire.
( 2) La taille de la pièce est très élevée et une grande partie de la machine dépend de la précision de la machine-outil.
A chaque réglage de la machine, il faut vérifier la répétabilité de la machine-outil et le jeu des quatre axes afin d'effectuer la compensation appropriée.
( 3) Vérifiez la précision du montage et la précision de correspondance avec les quatre axes.
Conclusion
Grâce à une vérification de coupe répétée, au processus d'usinage de cette pièce ci-dessus et à un serrage pratique et fiable, la précision de l'usinage est facile à garantir et stable.
La précision de détection de cet outil d'inspection spécial est très fiable. Les clients apprécient unanimement l'usinage et les tests de cette pièce.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

