La technologie de prototypage rapide est une nouvelle technologie de fabrication complète impliquant plusieurs disciplines, notamment la pulvérisation à l'arc.
La méthode de moulage par photopolymérisation (appareil de stéréolithographie, abrégé en SLA ) est la plus ancienne application de procédé de fabrication de prototypage rapide.
Il présente un niveau de maturité élevé et, après avoir résisté à l’épreuve du temps, il est capable de fabriquer des structures de formes complexes, des prototypes et des moules difficiles à façonner à l’aide de méthodes traditionnelles.
L’intégration du prototypage rapide et de la pulvérisation à l’arc nous donne la technologie de moulage rapide par pulvérisation à l’arc.
Cette technologie de moulage rapide repose sur le principe de la réplication. Elle se caractérise par sa simplicité d'utilisation, son cycle de fabrication de moules court et son faible coût de moulage, ce qui la rend particulièrement adaptée au développement de petites séries et de nouveaux produits.
L'article se concentre sur la recherche du prototype SLA comme modèle maître, avec un point de fusion bas de la pulvérisation à l'arc d'alliage zinc-aluminium et un processus de fabrication d'outillage rapide.

Technologies clés
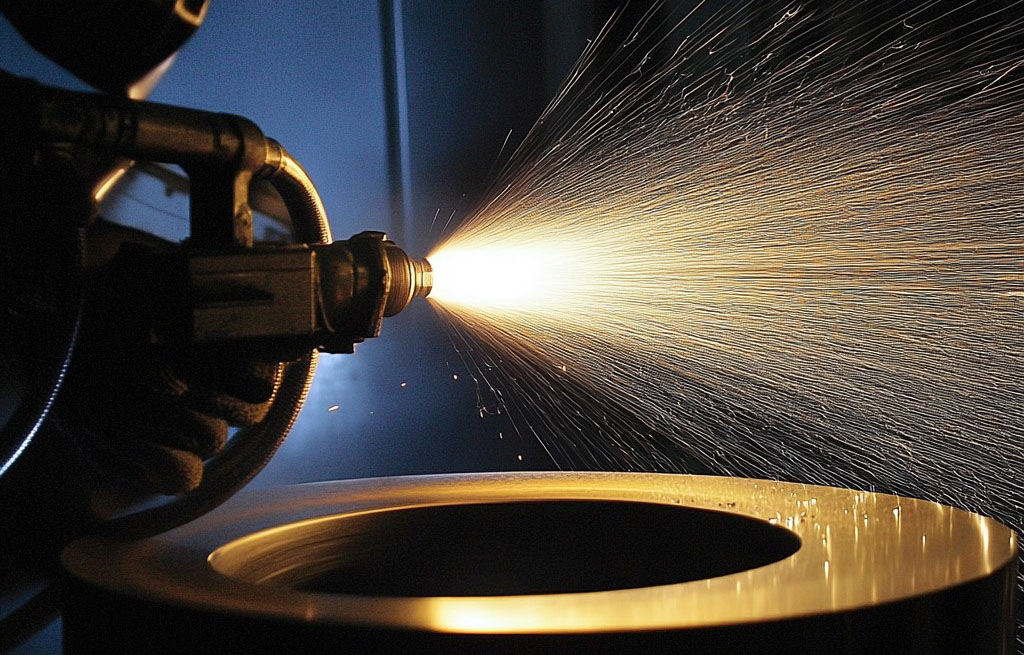
La technologie utilise un pistolet de pulvérisation à arc, reliant deux fils de moulage spéciaux aux pôles positif et négatif de l'alimentation CC comme électrodes auto-consommables.
La décharge d'arc fait fondre l'extrémité du fil, et l'air comprimé à haute vitesse et haute pression atomise le métal en fusion en particules, les pulvérisant sur la surface du moule mère à une vitesse très élevée.
Le durcissement couche par couche forme un revêtement métallique de haute qualité d'une certaine épaisseur, lisse, dense et à faible porosité. Ce revêtement sert de coque métallique au moule.
La paroi intérieure de la coque métallique s'adapte parfaitement à la surface du moule principal, formant ainsi la cavité de moule requise.
Le processus de fabrication rapide de moules par projection à l'arc : la préparation du moule mère ; le prétraitement de la surface du moule mère ; la coque métallique du moule de fabrication par projection à l'arc ; le remplissage du matériau de support ; le démoulage, la découpe et le polissage ; et d'autres procédures de post-traitement, comme illustré dans la figure 1.

1. Préparation du moule mère
Le système convertit le modèle CAO de la pièce en fichiers au format STL, détermine le placement de l'orientation, ajoute un support et découpe le processus de superposition.
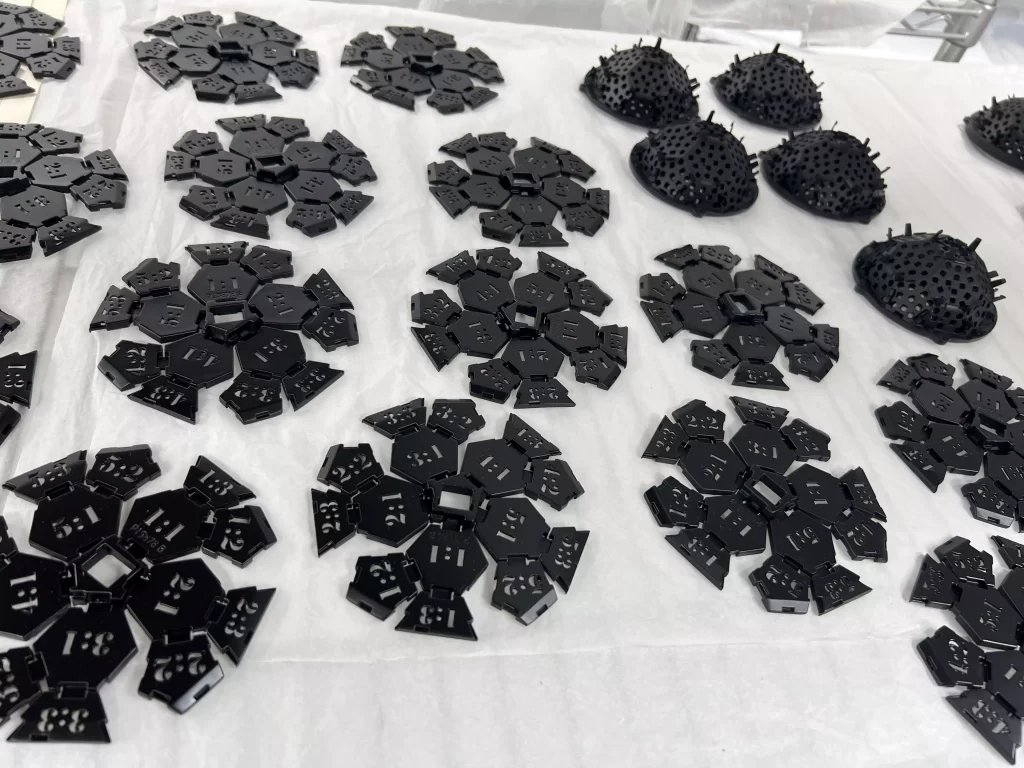
Dans la machine de prototypage rapide à photopolymérisation pour le moulage, le nettoyage du modèle, le retrait et la découpe du support et le traitement de post-durcissement pour obtenir le prototype SLA.
Le prototype SLA est une coque mince avec une épaisseur de paroi de 2 mm.
En raison de sa faible résistance et de sa facilité de déformation, le matériau ne peut pas servir directement de moule maître pour la pulvérisation et nécessite un renforcement.
Il est courant d’utiliser du plâtre avec un rapport eau-plâtre d’environ 0.5 pour remplir et renforcer l’arrière du prototype SLA.
Une fois le plâtre solidifié, des vis relient le bord du prototype SLA à la planche de bois, augmentant ainsi la résistance à la déformation et créant le moule mère pour la pulvérisation.
2. Prétraitement de la surface du moule mère
La relation entre la rugosité de la surface du moule mère et la force de liaison du revêtement métallique est la suivante :
Si la rugosité est trop élevée, elle améliore la force de liaison entre le revêtement métallique et le substrat mais réduit sa qualité de surface.
Si la rugosité est trop faible, la force de liaison est insuffisante et le revêtement métallique s'écaille facilement.
Par conséquent, pour garantir la force de liaison, il convient de minimiser la rugosité pour obtenir une bonne qualité de surface de coque.
Des expériences ont démontré que la qualité de surface du revêtement métallique et la force de liaison s'améliorent lorsque vous meulez la surface du moule mère avec du papier de verre ou une brosse en fer pour obtenir une rugosité de surface de 10 à 15 microns.
3. Fabrication de coques métalliques de moules par projection à l'arc
Lors de la préparation du revêtement, il est impératif de contrôler strictement la température du revêtement métallique. Si la température devient trop élevée, elle déformera la surface du modèle principal en résine, réduisant ainsi la précision de la surface du moule produit.
L'optimisation des paramètres du processus, le réglage du processus de numérisation et la pulvérisation intermittente peuvent résoudre le problème de la température élevée du revêtement métallique.
Les paramètres du processus de pulvérisation à l'arc sont la tension de pulvérisation, le courant, la tension d'alimentation du fil, la pression d'air de pulvérisation, la distance de pulvérisation, l'angle de pulvérisation, la vitesse de déplacement du pistolet et la vitesse d'alimentation du fil.
Pour obtenir des cavités de moulage de haute qualité, vous devez contrôler précisément tous les paramètres ci-dessus.
Grâce à des expériences, les paramètres de processus de pulvérisation les mieux optimisés pour la pulvérisation d'alliage zinc-aluminium sur la surface des prototypes SLA (diamètre de fil φ2 mm) sont présentés dans le tableau 1.

Le système de revêtement robotisé RT-ARR10 complète automatiquement le processus de pulvérisation à l'arc, qui se compose du corps du robot MOTOMAN-HP20 et de l'armoire de commande DX100.
La méthode de pulvérisation adopte une pulvérisation intermittente.
4. Matériau de support de remplissage
Le revêtement métallique est la surface de travail du moule et le matériau de support détermine sa résistance.
Vous positionnez le cadre pré-soudé avec une plaque d'acier sur la coque enduite, et pour éviter que le matériau de support ne coule lors du coulage, vous appliquez du plâtre pour sceller l'espace entre le cadre et l'enduit.
Mélangez la résine époxy et l'agent de durcissement dans un rapport de 3:1, puis coulez uniformément le mélange dans le cadre, en le superposant à intervalles réguliers avec de la fibre de verre pour le renforcer.
5. Démoulage et post-traitement
Tout d’abord, retirez la planche derrière le moule mère pour éviter que la chaleur ne déforme facilement les pièces en résine.
Bonnes performances de démoulage : il suffit de mettre le moule dans l'eau, chauffée à 60 ~ 70 ° C, et de le garder au chaud pendant un certain temps ; le prototype SLA est doux, et avec un peu de force externe, vous pouvez le démouler avec succès.
Ensuite, nous post-traitons les moules en les polissant et en les datant.
Enfin, l'installation de soudage du grand cadre du moule et le transport avec la structure auxiliaire ont achevé la fabrication rapide du moule.
Conclusion
Cet article décrit les caractéristiques suivantes du processus, en utilisant la technologie de prototype SLA et la technologie de pulvérisation à l'arc métallique pour obtenir une fabrication rapide de moules.
Impact de la qualité des prototypes SLA sur la production rapide de moules
(1) La qualité du prototype SLA limite directement la qualité du moule rapide et de ses produits. La technologie SLA actuelle est mature et garantit une production de moules de haute précision et rapide.
Optimisation du procédé de projection à l'arc métallique pour réduire les contraintes internes
(2) Les paramètres du processus de pulvérisation à l'arc métallique sur le revêtement de la contrainte interne du mécanisme complexe doivent être raisonnables pour améliorer le processus de pulvérisation et réduire la contrainte interne résiduelle du revêtement métallique afin d'améliorer la précision de formage du moule rapide.
Reproductibilité de la pulvérisation à l'arc dans le moule mère réfléchissant Détails
(3) La pulvérisation à l'arc a une bonne reproductibilité et peut véritablement refléter les détails du moule mère.
Comparaison du cycle de fabrication et du coût entre les moules rapides et traditionnels
(4) Par rapport au moule en acier usiné traditionnel, le cycle de fabrication est de 1/4 à 1/5 de ce dernier et le coût est d'environ 1/10.
Sources d'erreurs dans la fabrication rapide de moules à l'aide de prototypes SLA et de la pulvérisation à l'arc
(5) Après analyse expérimentale, l'erreur dans le processus rapide de fabrication de moules par pulvérisation à l'arc basé sur le prototype SLA provient de deux aspects : premièrement, l'erreur dans la préparation du prototype SLA, et deuxièmement, l'erreur due à la déformation du moule mère pendant le processus de pulvérisation.
En raison des contraintes de résistance à la chaleur du prototype SLA et du faible point de fusion du matériau de pulvérisation, les fabricants utilisent principalement le procédé de moulage rapide par pulvérisation à l'arc basé sur le prototype SLA pour la production en petites séries.
Il fournit un support technique solide pour le développement rapide de nouveaux produits.
À l'avenir, la direction du développement de la technologie de fabrication rapide de moules par pulvérisation à l'arc est d'étudier le processus de moulage de matériaux de dureté plus élevée et d'améliorer la durée de vie des moules.
RuiYi fournit des services de prototypage rapide depuis de nombreuses années, offrant des solutions de haute qualité et efficaces pour répondre aux divers besoins des clients dans divers secteurs.
Fort d'une vaste expérience et d'un fort engagement envers l'innovation, RuiYi aide constamment les entreprises à donner vie à leurs idées grâce à des technologies avancées telles que l'usinage CNC, l'impression 3D et le moulage sous vide.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.