
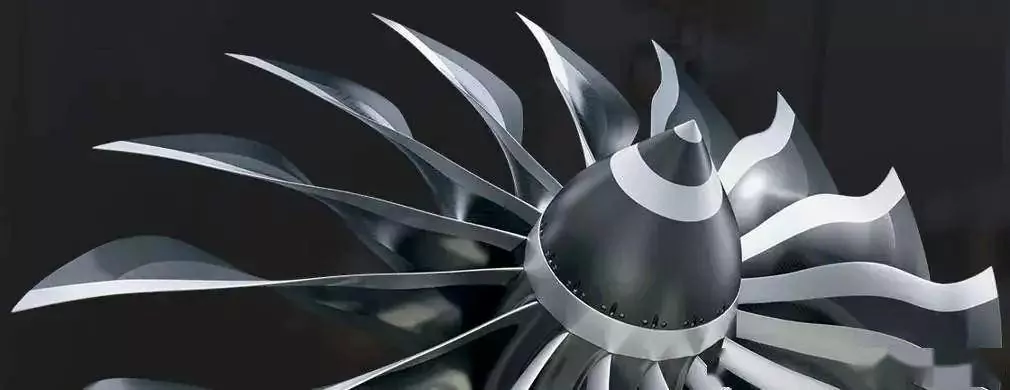
L'usinage CNC joue un rôle essentiel dans la fabrication des turbines . Les ingénieurs conçoivent les turbines comme des pièces mécaniques composées de surfaces courbes complexes. Ce sont des composants clés qui influent sur les performances des machines énergétiques, notamment des machines hydrauliques comme les pompes, les compresseurs et les turbines.
Les ingénieurs et techniciens s'efforcent depuis longtemps de concevoir les pales des petites turbines à gaz, qui sont des pièces monoblocs aux surfaces courbes complexes. Au fil du temps, la conception des pales a évolué, passant de pales droites radiales à des pales hélicoïdales avec des courbures vers l'arrière et des inclinaisons vers l'avant. Ces nouvelles pales sont également plus longues et plus fines, ce qui complexifie l'usinage et exige une précision accrue des machines à commande numérique.
L'usinage CNC permet une plus grande précision et des formes complexes, répondant ainsi aux défis de la fabrication de turbines.
Les principales difficultés comprennent les aspects suivants :
1. Forme complexe des roues à aubes :
La conception complexe de la turbine, qui présente des surfaces courbes, des rainures étroites et des pales de sections transversales variables, pose des défis importants pour l'usinage traditionnel. Pour obtenir une fabrication précise, il faut un équipement CNC avancé capable d'effectuer un traitement multi-axes.
2. Exigences de haute précision :
L'usinage des turbines exige une précision exceptionnelle pour maintenir l'équilibre et garantir des performances optimales. Les écarts dimensionnels, la rugosité de la surface ou les problèmes de tolérance affectent directement la fonctionnalité de la turbine, ce qui rend les équipements et techniques de traitement de haute précision essentiels.
3. Défis liés au traitement des matériaux :
Les turbines sont souvent fabriquées à partir de matériaux résistants tels que l'acier inoxydable, les alliages de titane et les alliages à base de nickel. Ces matériaux offrent une excellente résistance à la corrosion et à la chaleur, mais sont difficiles à usiner, ce qui entraîne une usure des outils et une augmentation des coûts de traitement.
4. Programmation CNC spécialisée :
En raison de la géométrie complexe de la turbine, des techniques de programmation spécialisées sont nécessaires pour générer des trajectoires d'usinage CNC. L'optimisation du choix des outils, des trajectoires d'usinage et des paramètres de coupe est essentielle pour améliorer l'efficacité de l'usinage et garantir des résultats de haute qualité.
5. Difficultés de serrage et de positionnement :
La fixation des turbines, en particulier celles dotées de pales fines ou de formes irrégulières, constitue un défi. Il est essentiel de veiller à ce que la pièce soit fermement serrée sans provoquer de déformation.
6. Inspection de précision :
L'inspection des turbines exige des équipements de haute précision, tels que des machines de mesure tridimensionnelles (MMT), pour évaluer les surfaces des pales et les dimensions clés. De plus, les tests d'équilibre dynamique sont essentiels pour garantir la stabilité de la turbine pendant le fonctionnement, garantissant ainsi sa fiabilité à long terme.
Les machines d'usinage CNC hautes performances à quatre et cinq axes sont désormais largement utilisées pour usiner avec précision des roues aux formes complexes. Cependant, les machines d'usinage CNC hautes performances à quatre et cinq axes sont généralement coûteuses et ont des coûts d'usinage élevés.
Le cycle de traitement des turbines intégrales est long et inefficace, ce qui entraîne des coûts de fabrication élevés. L'amélioration de l'efficacité et la réduction des coûts sont des axes de recherche clés pour les ingénieurs du secteur de traitement des turbines.
Les alliages de titane sont largement utilisés pour les turbines en raison de leurs excellentes propriétés mécaniques, mais ils sont difficiles à usiner, en particulier pour les nouvelles turbines intégrales, et leur qualité d'usinage a un impact significatif sur les performances du moteur. Par conséquent, le développement efficace de turbines intégrales en alliage de titane de haute qualité est un problème qui mérite une recherche approfondie.
D'une manière générale, la difficulté de traitement des alliages de titane comprend principalement les points suivants :
1. Résistance élevée et faible conductivité thermique : les alliages de titane ont une résistance élevée et une dureté élevée, mais une faible conductivité thermique. La chaleur de coupe se concentre sur l'outil et la pièce, ce qui augmente rapidement la température de l'outil et augmente l'usure et les dommages.
2. Activité chimique élevée : à haute température, les alliages de titane réagissent avec les matériaux des outils (comme les carbures), formant des bords rapportés ou adhérant à l'outil, augmentant ainsi l'usure. Nous appelons ce phénomène « outil collant » ou « usure chimique ».
3. Le faible module d'élasticité des alliages de titane provoque des déformations et des vibrations lors de la coupe, ce qui affecte la précision et la qualité de surface. Cette déformation élastique peut également provoquer un contact instable entre l'outil et la pièce, augmentant ainsi le risque de rupture de l'outil.
4. La force de coupe est instable lors de la coupe d'alliages de titane en raison du gauchissement et de la fracture inégale des copeaux. La fluctuation de la force de coupe affecte non seulement la précision de l'usinage, mais provoque également facilement des vibrations et des fractures de l'outil.
5. Les alliages de titane ont tendance à durcir pendant la coupe, créant une couche durcie qui augmente la difficulté de traitement, affecte les performances de l'outil et réduit la durée de vie et l'efficacité de l'outil.
6. Les alliages de titane nécessitent des outils à haute résistance à l'usure, à la chaleur et à l'adhérence, comme les outils PCD et CBN, et des revêtements tels que TiAlN. La sélection et l'optimisation des outils deviennent très critiques et augmentent également le coût de traitement.
Analyse des difficultés d'usinage
L'usinage CNC de la turbine nécessite une grande précision, avec une tolérance dimensionnelle IT6 et une rugosité de surface Ra1.6. La surface de la pale est une surface de forme libre avec une grande variation de courbure. Le canal d'écoulement de la turbine est étroit, ce qui facilite les collisions de l'outil avec les pales adjacentes. Les pales sont longues, dépassant 50 mm, et l'épaisseur de la pale est fine, la partie la plus épaisse ne mesurant que 2.8 mm. Il est très facile de provoquer des vibrations pendant l'usinage CNC, ce qui affecte la qualité de l'usinage de surface. Comme le montre la figure 1.
Figure 1 Pale de turbine intégrale en alliage de titane
Le matériau de la turbine est un alliage de titane TC4, qui présente de faibles performances de coupe. En même temps, le module d'élasticité de l'alliage de titane est faible (environ la moitié de l'acier 1#). Dans l'usinage CNC, de faibles forces de coupe peuvent provoquer une déformation importante, entraînant un collage, un désengagement de l'outil et une usure, compromettant la qualité de surface et la précision géométrique. Le traitement des matériaux en alliage de titane utilise souvent des paramètres de coupe inférieurs et son efficacité de traitement est généralement très faible. L'efficacité d'usinage CNC de la turbine intégrale en alliage de titane est inférieure à celle des autres matériaux.
L'usinage CNC de la turbine comprend trois étapes : le rainurage grossier des pales, l'usinage grossier et la finition. Le rainurage grossier élimine la majeure partie de la matière entre les pales tandis que la finition garantit la forme et la qualité de la surface. Cependant, comme les pales sont en porte-à-faux, elles manquent de rigidité pendant la finition, ce qui les rend sujettes à une déformation élastique et à une instabilité pendant le fraisage.
a. Défis liés au fraisage de surfaces à forme libre et au fraisage par points :
La pale de la turbine présente une surface de forme libre, qui nécessite un fraisage ponctuel lors du processus de finition. Cependant, l'angle de coupe variable de l'outil de fraisage ponctuel entraîne des forces de coupe fluctuantes et des directions variables. Cette imprévisibilité provoque des vibrations excessives, qui entraînent des marques de vibration sur la surface de la pale, ce qui compromet à son tour la qualité de la surface.
b. Rigidité de la lame et précision du profil insuffisantes :
Lors de la finition, la faible rigidité de la lame peut entraîner de faibles efforts de coupe lors du fraisage par points, ce qui affecte la précision du profil de la lame. Pour résoudre ce problème, il est essentiel de déterminer la surépaisseur de finition appropriée, de garantir une rigidité suffisante de la lame et de sélectionner les paramètres d'outil appropriés pour minimiser les efforts de coupe, préservant ainsi la précision du profil de la lame.
Dans ce cas, la difficulté de l'usinage CNC global de la turbine réside dans le processus de fraisage. En général, le processus de fraisage représente plus de 80 % du temps total d'usinage CNC. Dans le même temps, la qualité du fraisage affecte directement les performances de la turbine. Comment améliorer l'efficacité du fraisage CNC et la qualité de la formation des pales est au centre de cet article.
Points clés du processus de fraisage CNC multi-axes
Le processus de fraisage CNC de la roue comprend généralement un rainurage grossier pour éliminer une grande marge, un fraisage semi-fini de la surface de la pale et du moyeu et un fraisage de finition de la pale et du moyeu.
Pour améliorer l'efficacité de l'usinage CNC et la qualité de la roue, nous utilisons le processus suivant : rainurage grossier, fraisage de finition des pales et finition de la surface du moyeu.
Cette disposition permet théoriquement d'économiser 1/3 du temps de fraisage en supprimant la semi-finition de la lame et le balayage grossier de la surface du moyeu.
Le processus de rainurage grossier élimine environ 1/3 du matériau, joue un rôle clé dans l'élimination du matériau, libère les contraintes internes et provoque une déformation sous contrainte, ce qui a un impact sur les dimensions géométriques de la roue. Les mesures d'usinage réelles montrent que la taille du trou change d'environ 0.02 mm après le rainurage de la roue.
Pour garantir une précision dimensionnelle stricte et réduire l'influence de la déformation sous contrainte, nous devons organiser le processus de fraisage de manière raisonnable. Nous organisons une séquence de tournage fin entre le fraisage grossier et le fraisage fin de la roue pour éviter la libération des contraintes et la déformation, garantissant ainsi une précision dimensionnelle stricte.
L'objectif du rainurage grossier de la roue est l'efficacité et le coût de l'usinage CNC. En général, les fabricants utilisent autant que possible des machines-outils CNC à quatre axes bas de gamme pour réaliser le rainurage grossier. Le choix de la bonne surépaisseur de fraisage fin, le renforcement de la rigidité de la lame et la détermination des quantités de coupe appropriées sont essentiels pour la difficulté et la qualité de l'usinage fin.
Cet article améliore l'efficacité du rainurage grossier de la turbine en optimisant les paramètres de trajectoire et de processus, ce qui rend l'état de la turbine plus adapté à l'usinage de précision. Lors de l'usinage de précision, des outils et des paramètres de coupe appropriés sont sélectionnés pour améliorer l'efficacité de l'usinage à commande numérique et la qualité de la turbine en alliage de titane à grande vitesse et à grande avance.
Planification de la position des outils d'usinage grossier
L'usinage d'ébauche vise à éliminer rapidement la surépaisseur de pièce brute et se concentre sur l'efficacité de l'usinage dans l'usinage CNC. Optimisez l'outil pour une vitesse d'avance élevée et une profondeur de coupe maximale pour éliminer plus de matière rapidement. L'usinage d'ébauche ne nécessite pas une qualité de surface élevée. Dans l'usinage CNC, la sélection d'outils de grande taille autant que possible lors du rainurage améliore les performances et l'efficacité de coupe. La disposition du processus de la turbine élimine la semi-finition, nécessitant un contrôle strict de son état après le rainurage d'ébauche en raison de la coupe instable pendant la finition.
1. La marge de la lame après l'usinage grossier ne doit pas être trop faible. En raison du faible module d'élasticité et de la dureté élevée de l'alliage de titane, la rigidité de la lame est médiocre et la marge de rainurage grossier ne peut pas être trop faible. Cela peut affecter la précision de formage, la qualité de surface et la précision dimensionnelle, tout en réduisant la durée de vie de l'outil. En même temps, elle ne doit pas être trop grande, sinon il est difficile d'obtenir une rugosité de surface de haute qualité. Selon l'expérience, la marge est généralement comprise entre 2 et 4 mm.
2. Assurez une tolérance uniforme après le rainurage grossier pour éviter la déformation de la lame et les marques de transition de surface pendant l'usinage et la finition CNC.
3. Façonnez la marge de la lame en forme de tour, en augmentant du haut vers la racine, pour améliorer la rigidité et réduire les vibrations de finition.
Ce qui suit présente la planification du chemin de rainurage d'usinage CNC pour le rainurage global de la roue, selon les exigences ci-dessus.
a. Appuyez la turbine horizontalement sur la machine-outil. Cette méthode convient aux turbines dont les pales ne se chevauchent pas ou ne se déforment pas lorsqu'elles sont vues axialement. Sinon, la rainure n'éliminera pas complètement la surépaisseur, ce qui empêchera un retrait correct entre les canaux d'écoulement.
b. Effectuez le fraisage de profilage sur les lames décalées en fonction de la tolérance. Cette méthode a une tolérance uniforme, mais dans le rainurage CNC, le fraisage des lames décalées implique la moitié de l'outil (tête sphérique et bord latéral) dans la coupe, ce qui limite la vitesse d'avance et affecte la durée de vie de l'outil.
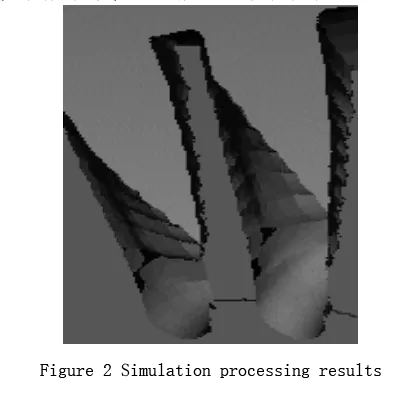
c. Cet article propose un parcours d'outil couche par couche de haut en bas, suivant la direction du canal d'écoulement de la turbine, pour contrôler la zone de traitement entre les canaux d'écoulement et façonner la réserve de pales en forme de tour, garantissant la rigidité de la pale. La figure 2 montre la situation après simulation de l'usinage CNC.
Tableau l Trois méthodes d'usinage grossier
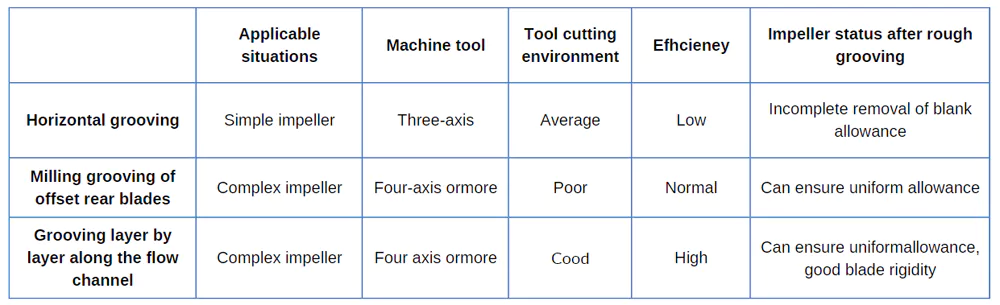
Cet article adopte la méthode de rainurage couche par couche le long du canal d'écoulement. L'usinage CNC est très efficace, avec une marge de lame uniforme après rainurage et une rigidité suffisante. Il nécessite également une longueur de lame plus courte, ce qui évite un engagement excessif de la lame et réduit la force de coupe e. Il y a moins d'interférences avec l'outil, une bonne évacuation des copeaux et un refroidissement suffisant.
Finition de la pale et finition de la surface du moyeu.g
Le rongement de l'outil lors du fraisage en rampe dans l'usinage CNC des alliages de titane limite la vitesse d'avance de coupe. Les conditions de coupe sont instables et l'outil est sujet à l'écaillage en raison de la faible vitesse de coupe linéaire près du centre. L'usinage CNC montre que le fraisage vers le haut a une meilleure durée de vie de l'outil que le fraisage vers le bas, car le centre de l'outil ne coupe pas, ce qui réduit le rongement et l'écaillage. La figure 3 est un diagramme schématique de la situation de rongement de l'outil.
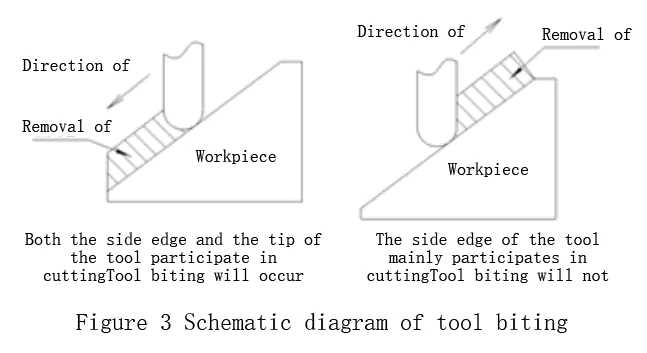
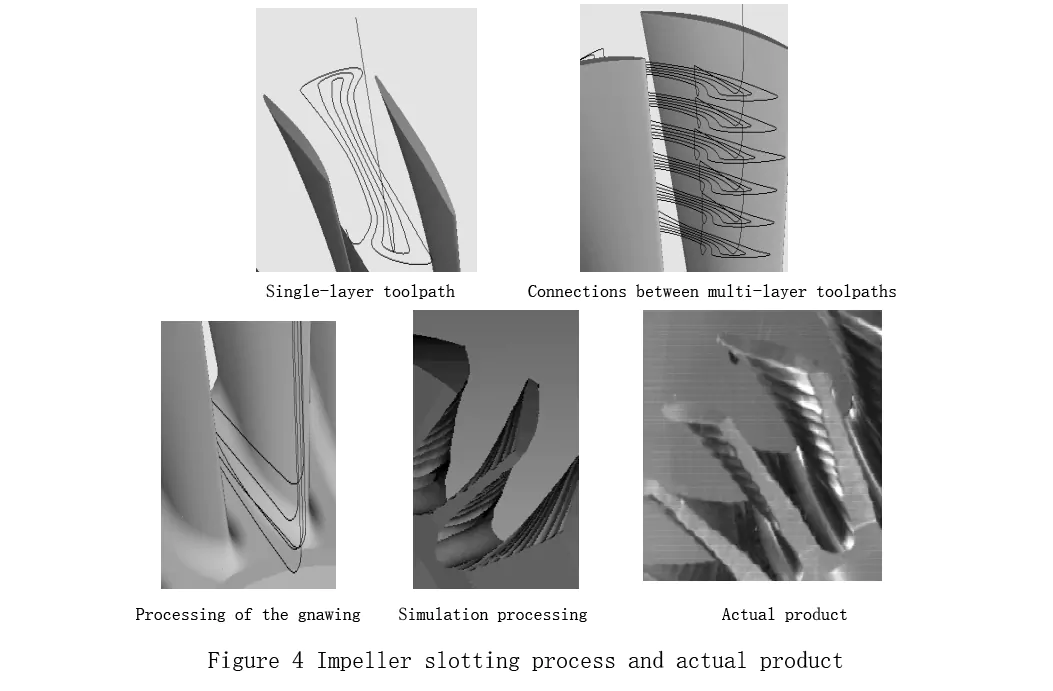
Pour éviter de soulever fréquemment l'outil pendant le rongement et le rainurage grossier, nous établissons un parcours d'outil parallèle avec les couches supérieures du canal d'écoulement au plan XY en utilisant un parcours de fraisage de hauteur égale. Pour les couches inférieures, nous nous déplaçons de bas en haut et appliquons un parcours d'outil de fraisage vers le haut. Nous réalisons le rainurage grossier de la roue en post-traitant le parcours d'outil sur une machine CNC à quatre axes bas de gamme. La figure 4 montre le processus de rainurage de la roue et le produit réel.
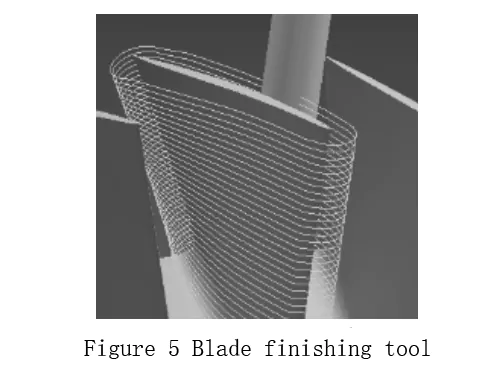
La finition des pales et la finition de la surface du moyeu sont les éléments clés de l'usinage CNC des turbines. Leur précision d'usinage et la qualité de leur surface ont un impact important sur les performances de la turbine. UG utilise le fraisage de contour à axe variable pour programmer la finition des pales. La méthode de coupe est le fraisage descendant, avec une longueur de pas de 0.3 mm par couche et une rugosité de surface de 0.01 mm. La figure 5 montre la trajectoire de l'outil de finition des pales.
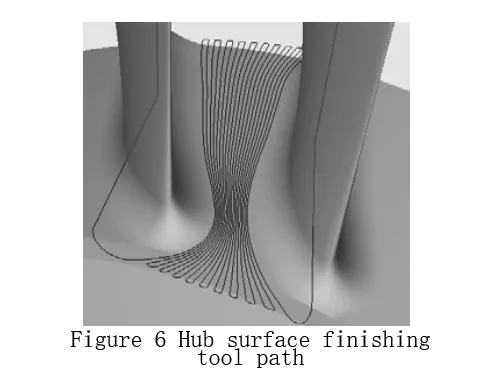
La finition de la surface du moyeu utilise une méthode de coupe alternative bidirectionnelle en ZIG-ZAG, permettant un usinage CNC bidirectionnel dans le sens du canal d'écoulement. Cette méthode de coupe alterne entre le fraisage avant et le fraisage arrière pendant le processus de coupe, ce qui améliore l'efficacité du traitement. La figure 6 montre la trajectoire de l'outil de balayage inférieur de finition de la surface du moyeu.
Sélection des outils de finition des turbines et des paramètres de coupe
Lors de l'usinage CNC, la coupe instable pendant le fraisage de finition rend le choix des outils et des paramètres d'usinage cruciaux pour l'efficacité et la qualité de surface des turbines en alliage de titane. Un moyen important de résoudre l'état de coupe instable pendant la finition est de sélectionner un outil de finition approprié. Sur la base des caractéristiques de traitement de l'alliage de titane et de notre expérience, nous choisissons généralement le carbure cémenté à grain fin YL10.2 pour les outils de finition.
Le choix de l'angle arrière des outils d'usinage en alliage de titane est le plus important. L'augmentation de l'angle arrière améliore la durabilité de l'outil, mais peut provoquer un écaillage. En règle générale, un angle de 8° à 10° est choisi, car il réduit l'usure du tranchant avant en raison de la petite surface de contact. Un angle avant plus petit doit être sélectionné et la valeur de l'angle avant doit être comprise entre 10°. L'angle d'hélice a un impact plus important sur l'angle avant de l'outil. L'augmentation de l'angle d'hélice augmente l'angle avant de coupe, évitant un angle avant excessif qui fragilise l'outil tout en réduisant la force de coupe et en prolongeant la durée de vie de l'outil.
D'après l'expérience, l'angle d'hélice de l'outil en alliage de titane doit être compris entre 30° et 40°. L'augmentation de l'angle d'hélice augmente l'angle de coupe avant, évitant un angle de coupe avant excessif qui fragilise l'outil tout en réduisant la force de coupe et en prolongeant la durée de vie de l'outil. Par conséquent, il est essentiel de contrôler strictement le profil de l'outil de finition de la turbine.
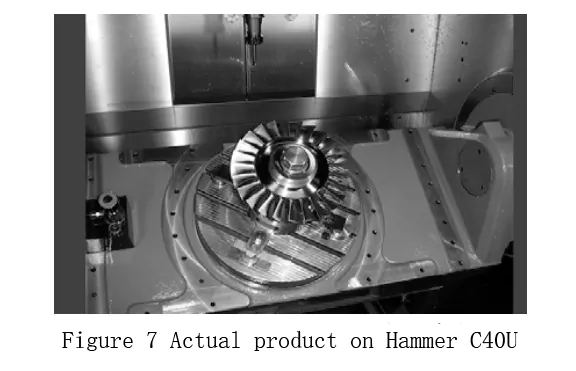
Un autre facteur qui a un impact important sur la qualité et l'efficacité de l'usinage CNC est la correspondance des paramètres de coupe et la sélection des machines-outils. Cet article utilise la machine-outil CNC à cinq axes Hammer C40U pour usiner la turbine, avec une vitesse de 10000 900 rin/min et une vitesse d'avance de 7 mm/min. Le processus d'usinage produit efficacement une turbine intégrale en alliage de titane avec une bonne qualité de surface. La figure 40 montre le produit réel après usinage sur la Hammer CXNUMXU.
Conclusion
Dans le processus d'usinage CNC, les fabricants utilisent principalement des machines-outils CNC multi-axes hautes performances coûteuses pour usiner les turbines. La réduction des coûts et l'amélioration de l'efficacité et de la qualité sont au cœur des recherches des ingénieurs et du personnel technique. Le contour de l'outil affecte considérablement la qualité de formage de la pale lors de la finition. Si le profil réel de l'outil s'écarte du profil théorique, l'erreur de profil aura un impact sur la qualité de la pale.
a. Cet article porte sur la planification de la position de l'outil au stade du rainurage grossier. J'ai comparé les avantages et les inconvénients de trois méthodes d'ébauche et proposé une méthode de rainurage CNC couche par couche dans le sens du canal d'écoulement. Cette méthode offre une efficacité élevée, une réserve uniforme et une bonne rigidité de la lame, et est idéale pour l'usinage fin.
b. Lors de l'usinage fin de la roue, nous sélectionnons l'outil CNC optimal et les paramètres de coupe, en utilisant le centre d'usinage à grande vitesse à cinq axes Hammer C40U pour un usinage efficace et de haute qualité avec une vitesse et une avance élevées

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

