Le moulage bicolore est une avancée technologique significative qui équilibre les besoins du client avec la protection de l’environnement.
Avec le développement continu de la civilisation sociale et l'amélioration du goût des gens, l'apparence des produits et les effets visuels deviennent de plus en plus importants.
Les produits en plastique traditionnels embellissent l'apparence de la pulvérisation, du placage et d'autres méthodes de traitement, mais après une longue période d'exposition à l'air, l'apparence de la couleur est très facilement détruite.
Le moule bicolore peut changer la couleur du mélange maître en plastique en fonction des différents besoins du marché, et il n'est pas nécessaire de le pulvériser.
Les produits fabriqués à partir de moules bicolores sont non seulement d'une qualité stable mais également d'une efficacité de production élevée.
La production de moules bicolores nécessitant une grande précision, la bonne ou la mauvaise conception de la structure du moule est cruciale.
Processus de moulage par injection bicolore
Le moulage par injection dit bicolore utilise 2 ou plusieurs machines d'injection à 2 systèmes d'injection, qui injecteront simultanément ou successivement différentes variétés et différentes couleurs de plastique dans le procédé de formage du moule.
La machine de moulage par injection bicolore est différente des machines d'injection ordinaires dans la mesure où, en plus d'avoir deux systèmes d'injection, elle nécessite également un mécanisme permettant au moule de faire tourner soit la moitié mobile (type multi-moule - plateau tournant) soit la partie cavité (type moule unique - axe rotatif).
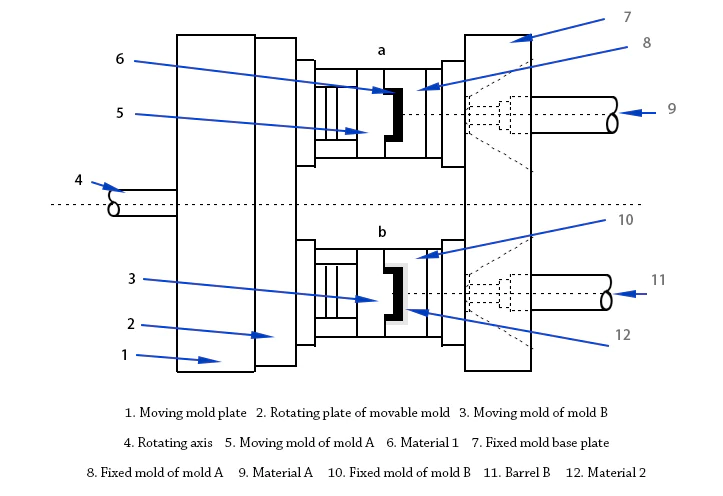
Principe de l'injection de moules bicolores (Fig. 1) : les moules bicolores comportent généralement deux paires de moules, dont la moitié est installée sur la plaque fixe de la machine de moulage bicolore, c'est-à-dire le côté avec les portes d'injection, et l'autre moitié est installée sur la plaque rotative de la moitié mobile, c'est-à-dire le côté où le moule est éjecté.
Les deux paires de moules sont généralement identiques, tandis que les moitiés fixes primaires et secondaires sont différentes.
Lorsque le premier matériau est injecté, les moitiés fixe et mobile sont ouvertes sous la tension de la machine de moulage par injection, et la partie mobile primaire est tournée à 180° avec le produit primaire.
A ce stade, la moitié mobile n'est pas éjectée. Ensuite, le moule est fermé pour que le deuxième matériau soit injecté, et après la conservation de la chaleur et le refroidissement, les moitiés fixe et mobile sont ouvertes et le produit du côté de la moitié mobile est éjecté.
Chaque cycle de formage comportera un produit primaire de moule et un produit secondaire de moule.
Conception de moules
Réglage du rétrécissement
Le taux de retrait est important pour la conception des moules en plastique, c'est la base de la conception des moules, lié au fait que la taille du produit soit qualifiée ou non, le taux de retrait des différents matériaux est différent.
Les différents matériaux ont des taux de rétrécissement différents. Seul un taux de rétrécissement approprié peut garantir que le produit atteindra la taille requise après refroidissement.
Le taux de retrait d'un moule bicolore dépend principalement du taux de retrait du matériau primaire, et le matériau secondaire doit être sélectionné avec le même taux de retrait que le matériau primaire.
Par exemple, pour le matériau primaire de l'ABS (le retrait est généralement de 5 ‰), pour le matériau secondaire du TPR (le retrait est généralement de 18 ‰), dans la conception du moule à deux couleurs, le retrait doit être réglé à 5 ‰, car le matériau primaire a essentiellement formé la forme du contour du produit, le matériau secondaire enveloppe un produit et n'aura donc pas de taux de retrait plus ou moins élevé. L'une des distinctions est la distinction entre le secondaire, comme le montre la figure 2.
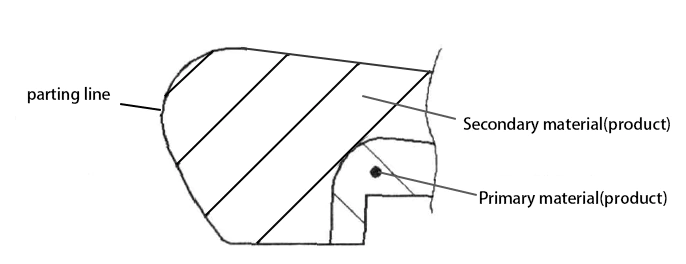
Division des produits primaires et secondaires
Lors de la division des produits primaires et secondaires, plusieurs facteurs doivent être pris en compte en ce qui concerne le succès ou l'échec de l'ensemble de la conception du moule.
La première chose à considérer est la fluidité du matériau (elle joue un rôle important dans le choix de la bonne porte).
La deuxième chose est de choisir la bonne épaisseur du produit car le produit secondaire doit être formé à la surface du produit primaire ; si l'épaisseur de la viande n'est pas suffisante, cela entraînera une mauvaise fluidité et cela conduira rapidement au manque de matière, au rétrécissement et à d'autres conditions indésirables.
D’une manière générale, l’épaisseur du produit secondaire doit être égale ou supérieure à la moitié de l’épaisseur du produit entier.
Sélection de la position de la porte
Le choix de la position du point d'injection pour un moule bicolore est crucial. Il est préférable d'utiliser un logiciel d'analyse d'écoulement pour optimiser cette position et vérifier la fluidité du fluide, afin de réduire les risques de défaillance du moule.
De plus, il est nécessaire de modifier la forme du produit primaire ou d'augmenter la position de coulée auxiliaire aux endroits appropriés pour améliorer la direction et la vitesse du flux de matériau secondaire.
Lorsque le matériau secondaire adopte le côté dans la pièce moulée, la porte doit être inclinée vers le haut et essayer d'augmenter la largeur de la porte doit augmenter la vitesse du fluide afin que le fluide se précipite vers le haut jusqu'à la moitié fixe lors de l'alimentation afin que le matériau primaire puisse être évité pour être emporté, entraînant une fuite de produit et d'autres phénomènes.
Précautions à prendre pour la conception de la structure du moule
Conception du moule intérieur
Les deux moitiés fixes d'un moule bicolore ont des formes différentes, chacune formant une apparence différente.
En général, les formes des deux moitiés mobiles sont exactement les mêmes. Pour les produits à usage unique, nous privilégions le moulage par injection immergé afin que le produit puisse être découpé automatiquement de la tête, et parfois, nous utilisons un canal chaud ou des moules à trois plateaux.
Lors de la première injection, après que le moule n'est pas éjecté, une partie de la tête de matériau restera dans le demi-noyau mobile, donc lors de la conception de la deuxième injection du demi-noyau fixe, pour éviter que le demi-noyau fixe ne soit rayé par la tête primaire, il est nécessaire de concevoir la moitié fixe secondaire dans la tête primaire de la partie de l'espace d'évitement, de sorte que le moule dans la deuxième injection de formation de moule, la tête de matériau puisse être lisse dans la position de l'espace d'évitement.
Parfois, la conception pour éviter la blessure du deuxième demi-noyau fixe inséré (frottement) à l'emplacement de la porte du premier produit déjà formé peut être conçue en dehors de l'espace d'évitement, mais doit soigneusement considérer la résistance de chaque emplacement de porte d'étanchéité (la distance de la paroi extérieure du produit pour éviter la position de l'espace), au moins 5 mm au-dessus.
Faites attention au demi-noyau fixe et mobile, tous insérés à travers, contre la surface cassée de la pente de chute aussi significativement que possible, et aux quatre coins pour faire la position du tuyau, pour faciliter le moule peut être bien coordonné.
La conception du demi-noyau fixe primaire et de l'insert secondaire est cassée dans le cas d'assurer la résistance de l'espace d'évitement d'occupation approprié.
Comme le montre la figure 3 : D prend plus de 0.2 mm, cette méthode permet de protéger le demi-noyau mobile secondaire contre les rayures.
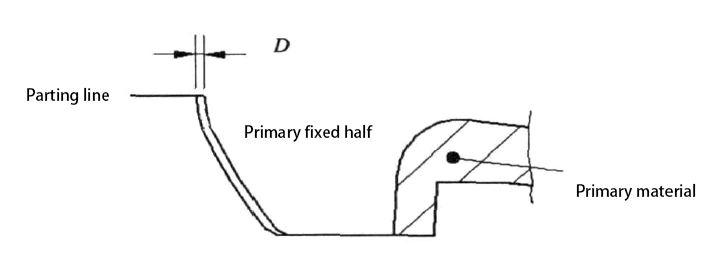
Conception de l'ébauche du moule
Les deux moitiés fixes et les deux moitiés mobiles du moule doivent correspondre parfaitement, donc lors de la conception du noyau du moule et de la base du moule, il doit être indiqué que le traitement du noyau du moule et de la base du moule doit adopter le nombre des quatre côtés à diviser au milieu ;
L’épaisseur totale des deux demi-parties fixes doit être égale ;
4 piliers de guidage au centre de symétrie (ne peuvent pas être utilisés comme moule d'une seule couleur comme pilier de guidage d'angle de base excentrique), et pour garantir que le pilier de guidage et le manchon de guidage de la tolérance de jeu d'un seul côté sont de 0.025 mm ;
La perpendicularité, le parallélisme et la tolérance de planéité de la forme brute du moule sont garantis à 0 ~ +0.03 mm.
Le plan du disque rotatif de la moitié mobile est représenté sur la figure 4.
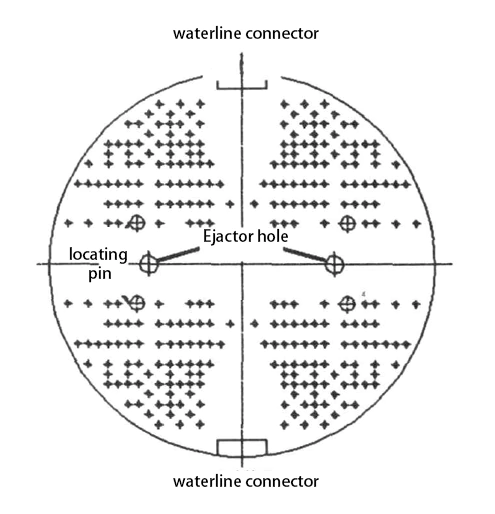
Positionnement du moule
La moitié mobile doit être tournée de 180° après une injection pour effectuer la deuxième injection.
Il est donc nécessaire de vérifier si les deux coins de la moitié mobile près de la colonne de la machine de moulage par injection interfèrent avec les quatre colonnes de la machine de moulage par injection lorsqu'elle tourne.
L'écart entre les deux doit être au moins supérieur à 10 mm, s'il est inférieur à 10 mm, il faut considérer que les deux coins du moule près de la colonne de guidage doivent être coupés.
Faites attention à l'emplacement et à la taille de la colonne de positionnement du plateau rotatif de la moitié mobile, ce qui nécessite la sélection de différentes machines de moulage par injection en fonction de la taille et de la course du moule et de la hauteur du moule, puis en fonction des paramètres de la machine de moulage par injection pour déterminer l'emplacement et la taille de la colonne de positionnement, ainsi que la porte, le rayon de la bague de positionnement.
Il est préférable de concevoir un ensemble de moules pouvant être utilisés dans différents types de machines de moulage par injection, de sorte qu'en cas de tâches de production serrées, une planification flexible soit possible. Le plan de la plaque de base à demi-fixe est illustré à la Fig. 5.
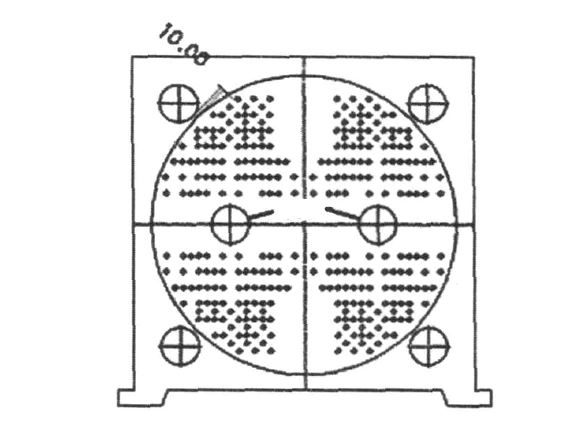
Circuit de refroidissement
Deux distributions d'eau à moitié fixes et deux distributions d'eau à moitié mobiles doivent être aussi complètes que possible, équilibrées et symétriques.
Les joints des conduites d'eau d'entrée et de sortie du moule doivent être situés autant que possible sur les côtés supérieur et inférieur, car si les joints des conduites d'eau sont conçus sur les côtés de fonctionnement et d'anti-fonctionnement du moule, il sera très gênant d'installer et de faire fonctionner les joints des conduites d'eau sur le côté intérieur.
Une conception raisonnable du transport d’eau est très utile pour les opérations de moulage par injection.
Structures de moules bicolores courantes
Structure à bascule
La structure en bascule est constituée de deux côtés autour de l'axe central ; un côté monte, l'autre descend, et ainsi de suite.
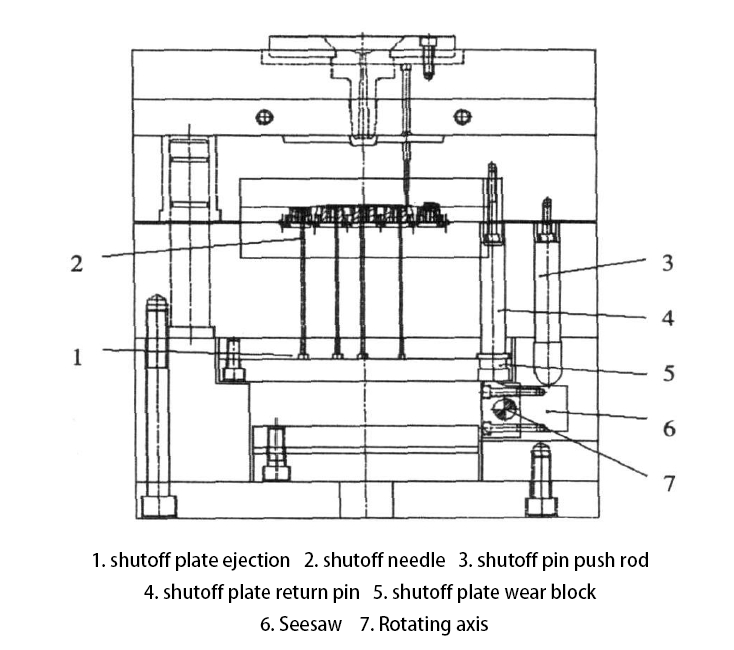
La structure en forme de bascule est principalement utilisée pour concevoir des moules de clavier avec des chiffres et des lettres. Contenant des chiffres ou des lettres fermés, tels que 0, 4, 6, 8, A, B, D, O, etc., seule la structure en forme de bascule permet au matériau secondaire de s'écouler en douceur dans la zone fermée, formant ainsi une belle apparence.
Le principe de fonctionnement de la structure à bascule est le suivant : après une injection, le moule s'ouvre, l'aiguille d'arrêt descend sous l'action du poussoir, ce qui fait tourner la bascule autour de l'axe de rotation, et la plaque d'éjection d'arrêt est éjectée vers le haut sous la poussée de la bascule, de sorte que l'aiguille d'arrêt se déplace vers le haut et ferme un trou à la limite de la zone fermée du produit primaire.
Ensuite, lorsque le moule d'injection secondaire est fermé, la goupille d'arrêt se déplace vers le bas par l'action de la goupille de retour de la plaque d'arrêt pour créer un trou circulaire afin que le matériau secondaire puisse être percé à travers le trou d'arrêt dans la zone fermée (Fig. 6).
Structure du moule de la plaque centrale
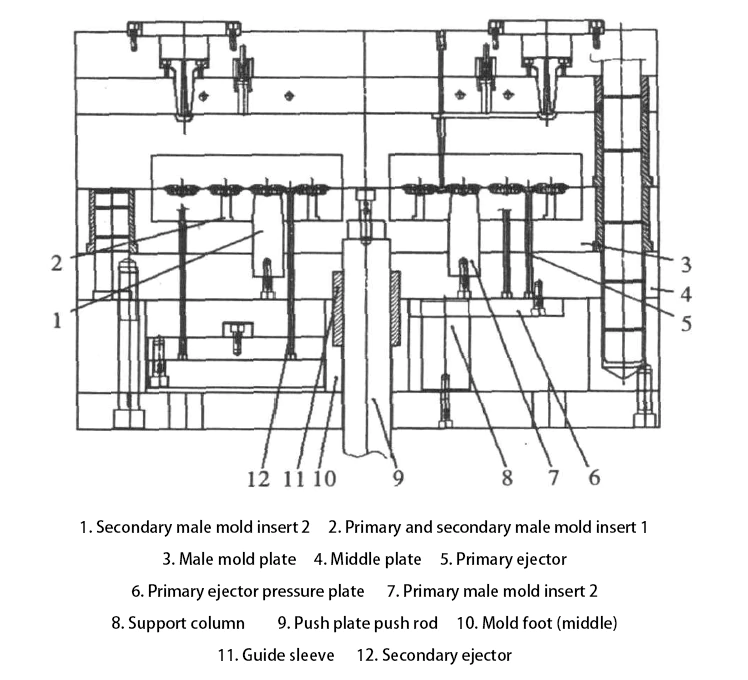
En général, les deux parties mobiles d'un moule bicolore sont identiques. Cependant, si la structure du produit nécessite que les deux moitiés mobiles soient différentes et qu'il n'est pas nécessaire d'utiliser le mécanisme de traction du noyau latéral, il est alors nécessaire de résoudre le problème en utilisant la structure du moule à plaque centrale.
Le principe de fonctionnement du moule à plaque centrale est le suivant : dans le processus de moulage par injection, les deux paires de moitiés mobiles ne tournent pas, une fois que la machine d'injection a terminé l'injection primaire, la moitié mobile fixe s'ouvre, tout d'abord, la plaque centrale est éjectée, puis la plaque centrale tourne de 180°, puis le moule est fermé, puis l'injection secondaire est effectuée. De cette manière, les inserts des première et deuxième parties de la plaque centrale peuvent être fabriqués dans différentes formes pour atteindre l'objectif de conception attendu. La structure est illustrée à la figure 7.
Structure « jumelle »
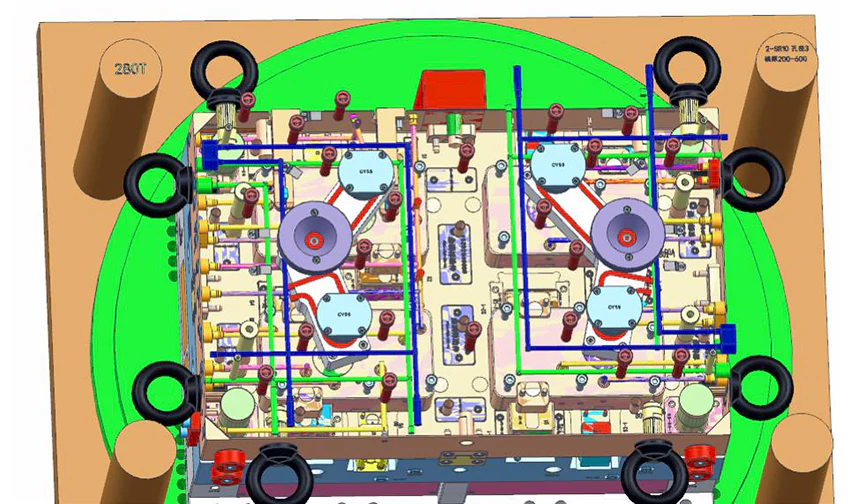
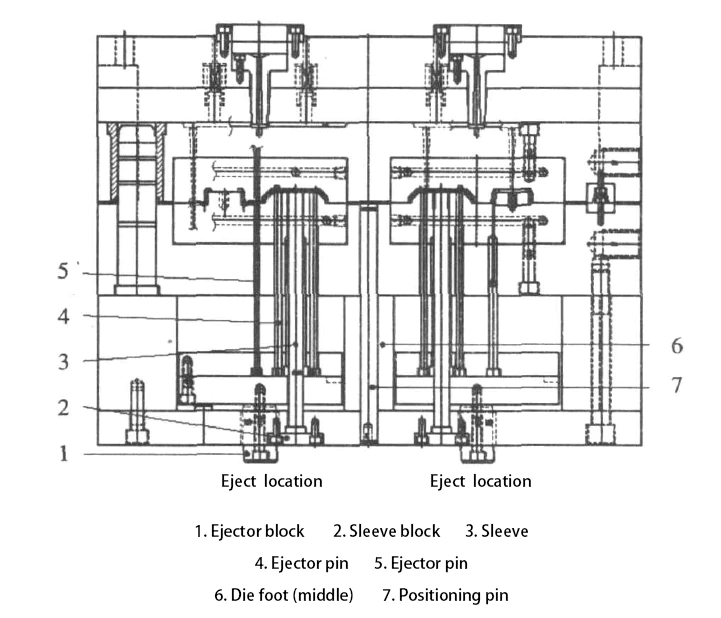
Les moules bicolores ont généralement deux paires de moules et nécessitent également deux paires de supports de moule. Parfois, une fois que deux produits similaires (relations symétriques ou avec les couvercles supérieur et inférieur, de taille similaire) sont formés dans un ensemble de cadres de moule pour fabriquer deux pièces, nous devons utiliser la structure « jumelle ».
Pour les moules « jumeaux », étant donné que le même ensemble de moules est conçu avec deux positions différentes de l'emplacement du canal d'injection, celui-ci doit être déterminé en fonction de la position du cylindre de la plaque fixe de la machine de moulage par injection sélectionnée.
Principe de fonctionnement de la structure « twin » : le moule est conçu comme un seul ensemble de supports de moule, et selon la position du canon de la machine de moulage par injection pour déterminer les deux points d'alimentation, le support de moule est divisé en deux parties, une pour le moulage primaire, et l'autre pour le moulage secondaire.
Il y a également deux demi-noyaux mobiles identiques et deux demi-noyaux fixes différents afin que les moules primaire et secondaire soient injectés simultanément, et seule la partie du produit moulé secondaire est éjectée lors de l'éjection.
Un produit similaire est fabriqué dans un moule à la fois (Fig. 8).
Conclusion
Cet article présente les problèmes auxquels il faut prêter attention lors de la conception de moules bicolores, avec trois types de structures de moules comme exemple, et explique brièvement son principe de formage.
Les perspectives du marché du moule bicolore ont beaucoup de place pour le développement ; avec les progrès continus du niveau du moule, améliorant encore la précision du traitement du moule et réduisant les coûts de fabrication, la technologie du moule bicolore sera largement développée et appliquée.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.