
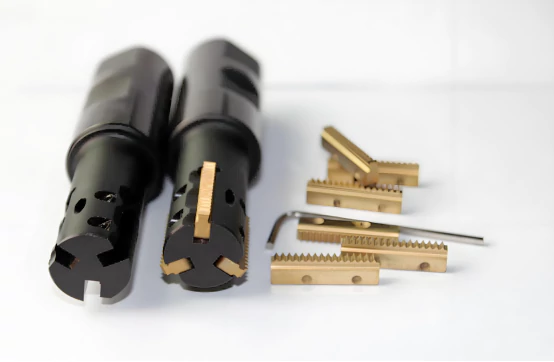
Le filetage est une étape clé de la fabrication mécanique. Bien que les méthodes traditionnelles soient éprouvées, elles présentent certaines limitations en termes de précision et d'efficacité. Grâce au développement rapide de la technologie CNC, le fraisage CNC pour filetage est progressivement devenu une méthode de filetage avancée et performante.
Par rapport aux méthodes traditionnelles, le fraisage CNC présente des avantages significatifs en termes de haute précision, d'efficacité et d'adaptabilité des matériaux. Cet article traitera en profondeur de la technologie de fraisage CNC de filetage et analysera son principe de fonctionnement, la sélection des outils, la précision d'usinage et les méthodes de programmation CNC.
Comment sont traités les fils traditionnels ? Quels sont leurs inconvénients ?
La méthode traditionnelle de traitement des filetages utilise principalement un outil de tournage pour couper les filetages ou utilise des tarauds et des matrices pour le taraudage ou le filetage manuel.
Pour les filetages de grand diamètre, les fraiseuses CNC utilisent généralement une méthode d'alésage à outil unique. L'opérateur contrôle la vitesse et le pas de l'outil d'alésage pour obtenir les résultats souhaités.
Cette méthode présente l'avantage de ne pas nécessiter d'outils spéciaux et peut être mise en œuvre rapidement. Cependant, la qualité des filetages obtenus par alésage à un seul outil est médiocre. Les outils s'usent rapidement, ce qui signifie qu'ils doivent être remplacés, rectifiés et réalignés fréquemment.
De plus, cette méthode génère des forces de coupe élevées, nécessite plusieurs avances et fonctionne à des vitesses lentes, ce qui entraîne une faible efficacité. La longue tige de l'outil augmente également le risque de marques de vibration sur la surface du filetage, ce qui affecte la stabilité de la qualité de l'usinage.
Avantages de la méthode de fraisage de filetage CNC
1. Précision et efficacité améliorées
Les machines-outils à commande numérique (CNC) offrent des capacités avancées en matière de filetage, faisant du fraisage de filetage CNC une technologie de pointe. Ce procédé offre une précision et une efficacité supérieures aux méthodes traditionnelles. Le fraisage de filetage CNC est polyvalent : une seule fraise permet de réaliser différents filetages internes et externes dans divers sens de rotation, ce qui accroît la flexibilité d'usinage.
2. Vitesse de coupe plus élevée et meilleure finition de surface
Les fraises à fileter CNC, fabriquées à partir de matériaux en carbure, peuvent atteindre des vitesses de coupe de 80 à 200 mètres par minute. En revanche, les tarauds traditionnels en acier rapide n'atteignent que 10 à 30 mètres par minute. La vitesse plus élevée augmente l'efficacité du traitement et améliore la finition de la surface du filetage.
3. Idéal pour les matériaux à haute dureté
Les fraises à fileter en carbure sont idéales pour l'usinage de matériaux à haute dureté et à haute température, tels que les alliages à base de titane et de nickel. Elles traitent efficacement des matériaux d'une dureté allant jusqu'à HRC58-62. Ces fraises ont également une longue durée de vie, même lors de l'usinage d'alliages résistants.
4. Flexibilité dans le traitement des threads
Pour le fraisage de filetages de diamètres différents mais de même pas, il suffit d'ajuster le programme CNC. Il n'est pas nécessaire de remplacer plusieurs outils.
Contrairement aux tarauds, qui peuvent devenir inutilisables lorsqu'ils sont usés, vous pouvez régler une fraise à fileter pour maintenir la taille du filetage en modifiant le rayon de l'outil.
5. Risque réduit de bris d'outil
Lors de l'usinage de filetages de petit diamètre, en particulier avec des matériaux à haute dureté et à haute température, les tarauds se cassent souvent, ce qui entraîne des trous bouchés ou des pièces de rebut. Les fraises à fileter, avec leur diamètre plus petit, évitent ce risque. Si la fraise se casse, elle est plus facile à retirer, ce qui réduit les risques de pièces de rebut.
6. Charge réduite sur les machines-outils
Le fraisage de filetages génère moins de force de coupe, en particulier pour les filetages de grand diamètre. Cela réduit la charge de la machine et évite les problèmes causés par une charge excessive, qui peut survenir lors de l'utilisation de tarauds.
Fraisage CNC de filetage
Le fraisage CNC de filetage consiste à réaliser un usinage de filetage grâce au mouvement d'une machine-outil CNC. Lors du travail, la pièce ou la fraise à fileter tourne une fois, et la pièce ou la fraise à fileter se déplace d'un pas le long de la direction axiale pour découper tous les filets.
1. Sélection de fraiseuses à filetage CNC
Lorsqu'un fraisage CNC de filetage est effectué, il peut être réalisé à condition que la machine-outil soit une fraiseuse CNC à liaison à trois axes.
2. Sélection de la fraise à fileter
La méthode de traitement de fraisage CNC de filetage utilise un outil spécial : la fraise à fileter.
Cette fraise est constituée de plusieurs fraises à disque montées sur un mandrin. Son apparence ressemble beaucoup à une combinaison d'une fraise cylindrique et d'un taraud, comme illustré à la figure 1. Cependant, le tranchant du filetage diffère de celui d'un taraud et l'outil n'a pas de portance hélicoïdale.
Actuellement, les deux fraises à fileter les plus couramment utilisées sont les fraises à fileter en carbure monobloc et les fraises à fileter à clip machine, comme illustré dans les figures 1 et 2.

Figure 1 Fraise à fileter en carbure monobloc

Figure 2 Fraise à fileter fixée à la machine
Les fraises à fileter ne possèdent qu'une ou deux arêtes de coupe dans un cercle. Par conséquent, la quantité de coupe des fraises à fileter pleines et des fraises à fileter de type machine est très faible pendant le fonctionnement.
Lors de la sélection d'une fraise à fileter, le pas de la fraise (la distance entre deux dents adjacentes le long de l'axe de la fraise) doit correspondre au pas du filetage en cours d'usinage.
Pour les filetages internes, en plus de la condition ci-dessus, le diamètre extérieur de la fraise à fileter doit être inférieur à 0.8 fois le diamètre du trou inférieur du filetage en cours de traitement.
3. Trajectoire de la position de la fraise à fileter CNC
Dans le fraisage CNC, la fraise à fileter suit une trajectoire en spirale à pas régulier. Cette trajectoire est illustrée à la figure 3.
Le modèle mathématique représentant la trajectoire de position de la fraise à fileter est fourni dans la formule (1).

Figure 3 Trajectoire de la position de la fraise

Dans la formule:
αϵ [0,h*2π/ρ],
h est la profondeur de la bande de roulement ;
ρ est le pas du filetage ;
X c , y c , et z c sont les coordonnées de position du fil ;
D est le diamètre de la fraise ;
d est le diamètre majeur du filetage interne ou le diamètre mineur du filetage externe ;
δ représente la surépaisseur d'usinage. Si la fraise s'use pendant la finition, cette surépaisseur peut être utilisée comme valeur d'usure de la fraise pour compenser ;
m est la quantité de contrôle des filetages internes et externes. Lorsqu'il s'agit d'un filetage interne, m=-1 ; lorsqu'il s'agit d'un filetage externe, m=+1 ;
n est la quantité de contrôle du filetage à gauche. Lorsqu'il s'agit d'un filetage à gauche, n=-1 ; lorsqu'il s'agit d'un filetage à droite, n=+1.
La méthode de coupe consiste à couper en spirale, à condition que la spirale de coupe se trouve au-dessus du filetage à usiner. La méthode de retrait consiste à sortir en ligne droite, vers le centre pour les filetages internes et vers l'extérieur pour les filetages externes.
4. Longueur de l'étape de fraisage du filetage
4.1 Parcours d'outil et programmation
Le fraisage de filetage suit une trajectoire d'outil hélicoïdale, qui peut être directement contrôlée par les commandes d'interpolation hélicoïdale du système CNC.
Cependant, comme chaque système CNC utilise des formats d'instructions différents, vous devez vous familiariser avec les commandes spécifiques lors de la programmation. Pour simplifier la programmation, nous utilisons l'interpolation linéaire pour approximer le chemin en spirale sous la forme d'une série de segments de ligne.
4.2 Importance de la longueur des pas
La détermination de la longueur de pas de la trajectoire de l'outil est cruciale dans l'interpolation linéaire. Des longueurs de pas plus petites entraînent des données de position d'outil plus denses le long de la trajectoire de l'outil, ce qui augmente la taille du programme et réduit l'efficacité de la programmation. Plus important encore, les programmes à petits pas peuvent provoquer des fluctuations de la vitesse d'avance, ce qui réduit la vitesse moyenne et affecte la qualité de surface et l'efficacité du traitement.
En revanche, les pas importants réduisent la densité de positionnement de l'outil et améliorent l'efficacité de l'usinage, mais réduisent la précision du contour, ce qui entraîne une qualité de surface du filetage inférieure. Il est donc essentiel de choisir une longueur de pas appropriée.
4.3 Contrôle de la longueur des pas et des erreurs d'usinage
La longueur de pas dans le fraisage de filetage dépend de la valeur d'incrément, désignée par « a » dans la formule (1). Un incrément plus grand entraîne une taille de pas plus grande et une erreur d'usinage plus élevée, comme illustré dans la figure 4. En contrôlant la taille de l'incrément, vous pouvez contrôler l'erreur d'usinage et optimiser la longueur de pas.

Figure 4 Détermination de la longueur de pas de l'outil
4.4 Calcul d'erreur
Lorsque l'incrément Δ α de α est faible, la courbe entre deux points d'outil adjacents peut être approchée comme un arc de rayon r, comme illustré dans la figure 4. La relation entre l'erreur e et l'erreur admissible E est alors :

Parmi eux : r est le diamètre nominal du filetage ; E est l'erreur admissible du traitement du filetage.
Système de programmation CNC pour fraisage de filetage
Selon la formule (1), l'auteur a développé un système de programmation CNC de fraisage de filetage, et l'interface est illustrée à la Figure 5. Tant que vous connaissez les paramètres du filetage, la position du filetage, les paramètres de la fraise, l'erreur d'usinage et la tolérance d'usinage, vous pouvez générer automatiquement le programme de fraisage CNC de filetage.

Figure 5 Système de programmation CNC pour fraisage de filetage
Sélection des paramètres de coupe pour le filetage
La sélection de paramètres de coupe raisonnables est un facteur clé pour améliorer l'efficacité du traitement, garantir la qualité du filetage et améliorer la durabilité de l'outil.
Si les paramètres ne sont pas correctement sélectionnés, la coupe sera instable, la lame s'écaillera ou l'efficacité de traitement sera trop faible. Dans le cas le plus grave, la qualité du filetage sera affectée.
1. Vitesse d'avance de l'outil F
F=N*F Z *Z (2)
N est la vitesse de la broche ;
Z est le nombre de dents par semaine de la fraise à fileter ;
F Z représente la valeur d'avance par dent de la fraise.
Une fois l'avance par dent de la fraise F Z déterminée, la clé est de faire correspondre la relation entre la vitesse de coupe F et la vitesse de broche N selon l'équation (2).
L'avance par dent de la fraise F Z est donnée par l'expérience ou par le fabricant de la fraise et est généralement de 0.1 à 0.2 mm/Z.
2. Profondeur de coupe αρ
αρ=m*(D初-d)-δ (3)
Parmi eux, m, d, δ ont la même signification que dans la formule (1), D初qui sont le diamètre direct initial du trou de fond du filetage intérieur et le diamètre cylindrique initial du filetage extérieur.
La profondeur de coupe αρ doit être déterminée lors de la programmation et contrôlée par la surépaisseur d'usinage δ. La valeur de la profondeur de coupe αρ est de 1 à 2 mm.
Conclusion
Grâce à des applications pratiques, la technologie de fraisage CNC de filetage s'est avérée efficace en termes de précision et d'efficacité de traitement. Elle prolonge également considérablement la durée de vie de l'outil et améliore son adaptabilité.
Le système de programmation CNC de fraisage de filetage simplifie le processus de programmation, améliorant encore l'efficacité et la qualité du traitement.
L’adoption généralisée de cette technologie optimise non seulement le processus de traitement des filetages, mais ouvre également davantage de possibilités pour la fabrication de filetages de haute précision à l’avenir.
À mesure que la technologie CNC continue de progresser, le fraisage CNC de filetage jouera un rôle de plus en plus important dans l'industrie manufacturière.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

