
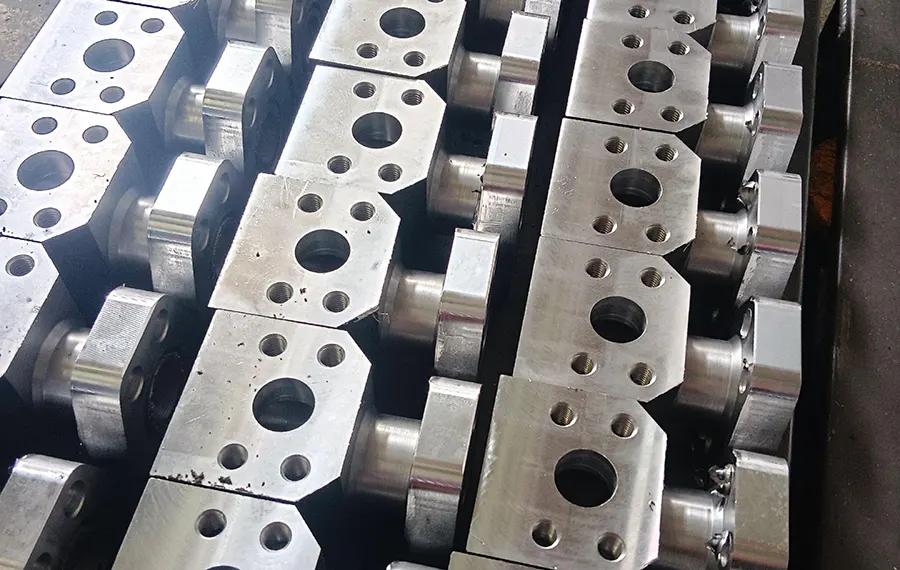
En tant que cœur de la fabrication moderne, la technologie CN a un impact direct sur la qualité et l’efficacité des produits.
L’essor de l’aérospatiale et de la fabrication haut de gamme exige une précision d’usinage et une qualité de surface supérieures.
L'usinage traditionnel peine à répondre aux exigences de haute précision, de haute efficacité et de surfaces complexes.
Il est donc d’une grande importance de mener une étude approfondie sur l’application de la technologie CNC dans l’usinage de précision.
Il s’agit d’optimiser les paramètres et les processus pour améliorer les performances de fabrication.
Cette étude examine l’optimisation CNC pour l’usinage de précision à l’aide d’expériences et d’analyses de données.
État actuel de la technologie d'usinage de précision CNC
La technologie d'usinage de précision CNC a considérablement progressé dans le monde entier, parallèlement à la croissance du secteur manufacturier.
Les pays développés sont à la pointe de la recherche et du développement en matière de technologies d’usinage à cinq axes et de ultra-précision.
La précision de leurs systèmes CNC peut atteindre le niveau nanométrique.
Les industries utilisent largement ces systèmes dans l’aérospatiale et la fabrication optique.
Conception de programmes expérimentaux
Équipements et matériaux expérimentaux
Les expériences ont utilisé le centre d'usinage cinq axes DMG MORI DMU50 avec une vitesse de broche de 24 000 tr/min et une précision de ±0.003 mm.
Les fabricants fabriquent la pièce à partir d'un alliage d'aluminium 7075 de qualité aéronautique avec des dimensions de 100 × 80 × 60 mm et une dureté HB150.
Les opérateurs utilisent une fraise en carbure Mitsubishi φ12 mm avec un porte-à-faux de 36 mm pour la rigidité de l'usinage.
Sélection des paramètres de processus
Les chercheurs ont conçu une expérience orthogonale à trois facteurs et cinq niveaux basée sur les données pré-expérimentales.
Les chercheurs ont fixé la plage de vitesse de coupe à 100–300 m/min avec des intervalles de 50 m/min ; la vitesse d'avance a été fixée à 0.05–300 m/min.
Les chercheurs ont réglé la vitesse d'avance de 0.05 à 0.25 mm/z à 5 niveaux et ont porté la profondeur de coupe de 0.2 mm à 1.0 mm à des intervalles de 0.2 mm.
L'assistant de conception d'expériences a créé un tableau orthogonal L25 pour 25 tests de combinaison de paramètres.
Le chemin d'usinage adopte la stratégie de contournage et la profondeur de coupe radiale est maintenue à 30 % du diamètre de l'outil.
Méthodes d'essai et indices d'évaluation
Les chercheurs ont mesuré la rugosité de surface Ra avec le profileur 5D Alicona InfiniteFocus G3 en utilisant la formule suivante.
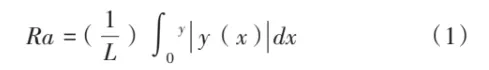
Les chercheurs caractérisent la précision dimensionnelle par l’écart de rondeur réel E, calculé comme suit.

Où R max – rayon maximal, mm
R min – rayon minimum, mm
L'indice d'évaluation complet Q de la qualité de surface usinée adopte le modèle de calcul pondéré suivant.
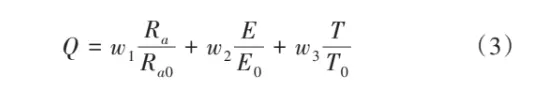
Où R<sub> a0</sub> , E <sub>0 </sub>, T<sub> 0 </sub> représentent respectivement la rugosité de surface, la circularité réelle et le temps d'usinage, la valeur de référence
w1 , w2 , w3 – coefficients de pondération, et w1 + w2 + w3 = 1
Les chercheurs ont calculé le taux d’usure de l’outil VB en mesurant la largeur d’usure de la face arrière.
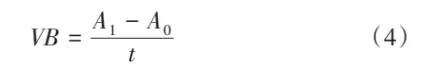
Où A 1 – surface de l'outil après usure, mm²
A 0 – surface initiale de l'outil, mm²
t – temps de coupe, min
Les chercheurs saisissent des données dans Minitab 19 pour ANOVA afin de modéliser et d'optimiser les paramètres du processus.
Les opérateurs ont contrôlé la température ambiante à 20±0.5°C et l'humidité à 45%±5% pendant le processus de mesure.
Optimisation des paramètres du processus
Impact de la vitesse de coupe sur la précision d'usinage
Les données expérimentales (tableau 1) montrent que la vitesse de coupe (100-300 m/min) affecte la précision de l'usinage de manière non linéaire.
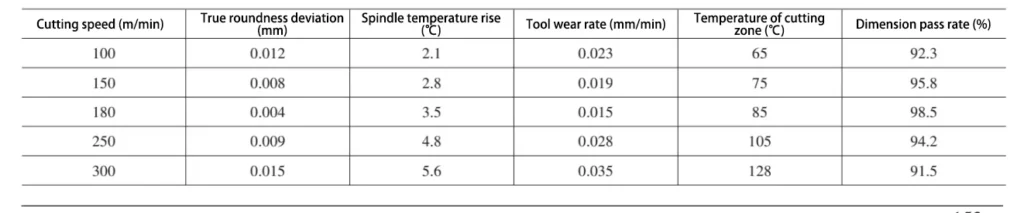
À une vitesse de coupe de 180 m/min, la pièce atteint une précision dimensionnelle optimale avec un véritable écart de circularité de 0.004 mm.
Tableau 1 Effet de la vitesse de coupe sur la précision d'usinage (avance : 0.08 mm/z, profondeur de coupe : 0.6 mm)
L'expérience a utilisé une vitesse de coupe de 180 m/min, en maintenant l'augmentation de la température de la broche à 3.5 °C.
Les opérateurs ont réduit le taux d'usure des outils à 0.015 mm/min. De plus, le taux de qualification des dimensions des pièces a augmenté à 98.5 %.
Influence de l'alimentation sur la qualité de la surface
L'intervalle de vitesse d'avance est de 0.05 à 0.25 mm/z, en corrélation positive avec la rugosité de surface Ra.
Les chercheurs ont obtenu la meilleure qualité de surface à une vitesse d’avance de 0.08 mm/z, avec une valeur Ra de 0.4 μm.
L'observation SEM montre qu'à une avance de 0.08 mm/z, les traces de coupe de l'outil sont uniformes, sans déchirure ni adhérence.
Après que l'alimentation ait augmenté à 0.15 mm/z, la surface est apparue avec des ondulations périodiques, la valeur Ra est passée à 0.8 μm.
Analyse d'optimisation de la profondeur de coupe
La profondeur de coupe variait de 0.2 à 1.0 mm, montrant une interaction significative avec l'efficacité de l'usinage et la qualité de surface.
L'analyse des données montre qu'une profondeur de coupe de 0.6 mm permet d'atteindre un équilibre optimal avec une efficacité d'élimination de 43.2 cm³/min et un Ra inférieur à 0.5 μm.
Le test de force de coupe montre un rapport force radiale/force axiale de 1.8:1, avec une amplitude de vibration de l'outil maintenue à 2.5 μm.
Étude de sélection de la méthode de refroidissement
Nous avons comparé trois méthodes de refroidissement : la découpe à sec, le refroidissement humide et le MQL.
L'expérience a fixé le débit du mélange huile-air MQL à 60 ml/h et la pression d'air à 0.5 MPa.
Le MQL a réduit la rugosité de la surface de la pièce de 28 % à Ra 0.35 μm par rapport au refroidissement humide.
Le MQL permet d'économiser 95 % de liquide de coupe par rapport au refroidissement humide, réduisant ainsi considérablement les coûts et l'impact environnemental.
Stratégie de contrôle intelligente
Technologie de compensation d'outil
Sur la base des données de mesure de l'instrument de réglage d'outils optiques Renishaw OMP60 pour établir un modèle de prédiction de l'usure des outils.
Outil mesuré expérimentalement dans la coupe 180min, le rayon de l'arc de pointe est passé de 0.8 mm à 1.2 mm, l'angle arrière de l'outil est passé de 12° à 8.5°.
En suivant l'état d'usure de l'outil en temps réel, le système calcule automatiquement le montant de la compensation et met à jour les données de position de l'outil.
La stratégie de compensation adopte une méthode de compensation segmentée. Lorsque l'usure est inférieure à 0.1 mm, une compensation unique est appliquée.
Lorsque l'usure dépasse 0.1 mm, une compensation par paliers est utilisée. Dans ce cas, la compensation par paliers ne dépasse pas 0.05 mm.
Les expériences montrent que la stratégie de compensation améliore la précision de 35 %, prolonge la durée de vie de l'outil de 1.8 fois et réduit les coûts de 22 %.
Conception d'un système de surveillance en temps réel
Les développeurs ont utilisé la fusion multi-capteurs et des capteurs pour créer un système de surveillance en temps réel.
Le système utilise une plate-forme PXI pour l'acquisition et le traitement des données, réalisant la surveillance simultanée de la force de coupe, des vibrations et de la température.
Les données expérimentales montrent (voir Fig. 1) que la rugosité de surface augmente de 52 % lorsque la force de coupe change de plus de 20 % de la valeur définie.
Lorsque l’amplitude de vibration dépasse 2.5 µm, l’erreur de circularité augmente de 0.008 mm.
Lorsque la température de la zone de coupe dépasse 120°C, la pièce subit une déformation thermique évidente.
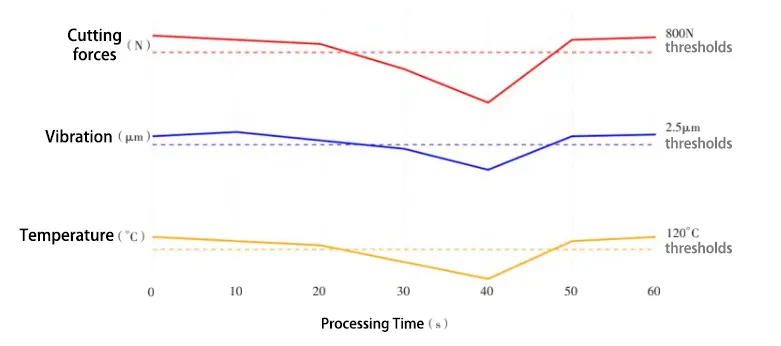
Remarque : Fréquence d'échantillonnage : force de coupe 20 kHz, vibration 50 kHz, température 50 Hz, données filtrées.
Algorithme de contrôle adaptatif
Un algorithme de réseau neuronal flou permet d'optimiser les paramètres d'usinage en temps réel. Le modèle de contrôle de l'effort de coupe est le suivant.
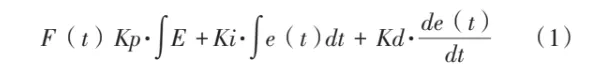
Où : F(t) est la valeur de sortie de la force de coupe ; e(t) est l'erreur de force de coupe ;
Kp, Ki, Kd sont des paramètres PID.
Règle de réglage adaptatif.
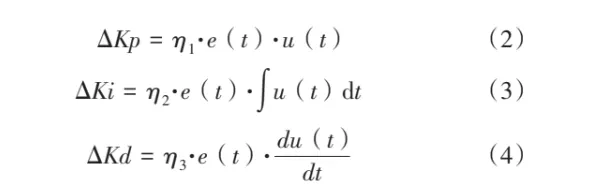
Où η1La2La3 – taux d’apprentissage
quantité de contrôle u(t)
Les résultats expérimentaux montrent que la fluctuation de la force de coupe est réduite de 45 % et la précision de l'usinage est améliorée de 32 % après l'utilisation de cet algorithme.
Méthode de compensation des erreurs
Les mesures de l’interféromètre laser ont fourni des données d’erreur géométrique pour établir 21 modèles de compensation.
Les données mesurées montrent que le système de compensation est basé sur des données mesurées pour établir une grille de cartographie des erreurs spatiales, l'espacement de la grille est fixé à 50 mm.
À une vitesse d'avance de 6,000 XNUMX mm/min, le système a réalisé une compensation en temps réel au niveau submicronique.
Après compensation, l'erreur de cylindricité est passée de 0.018 mm à 0.006 mm, l'erreur de contour de 0.025 mm à 0.008 mm, améliorant la précision de 65 %.
Conclusion
Un schéma d'optimisation CNC pour un usinage de précision efficace a été développé grâce à des expériences et à des analyses de données.
L’étude montre que la combinaison optimale des paramètres de coupe peut améliorer considérablement la précision et l’efficacité de l’usinage.
Les stratégies de contrôle intelligentes améliorent la stabilité de l’usinage et soutiennent le processus.
Les résultats de la validation expérimentale montrent que le schéma d’optimisation peut améliorer considérablement la productivité.
Parallèlement, il garantit la précision d'usinage requise. Ce système est donc particulièrement adapté aux applications d'ingénierie.
Les recherches futures exploreront les applications de l’IA dans l’usinage CNC pour une fabrication plus intelligente.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

