

Le manchon rotatif (figure 1) présente un contour extérieur avec contre-dépouille, plusieurs arcs, un filetage M22 × 1.5, des alésages internes et des dimensions compactes.
Toutes les dimensions sont définies. Seule la surface cylindrique de ϕ24.5 mm requiert une tolérance de ±0.1 mm ; les autres arcs extérieurs ne requièrent aucune précision.
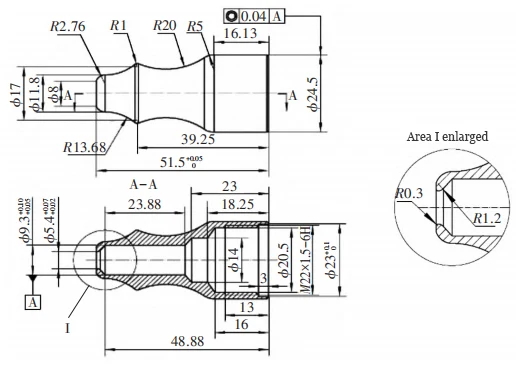
Les tolérances d’usinage des contours internes comprennent :
– Dimension d'alésage ϕ23mm : ligne zéro plus 10 tolérances
– ϕ5.40mm : plus 2 à plus 7 tolérances
– ϕ9.30 mm : tolérances de +5 à +10. La cote axiale 51.5 (longueur totale de la pièce) a une tolérance de +5.0 sur la ligne zéro. De plus, les dimensions d'alésage ϕ9.30 mm et ϕ5.40 mm doivent respecter une coaxialité ne dépassant pas 4.0 par rapport à l'axe.
Matériau : 06Cr19Ni10 (acier inoxydable 304). Les alésages de ϕ 9.30 mm et de ϕ 5.40 mm partagent une référence commune pour garantir la coaxialité.
Plan d'usinage : La conception nécessite de prendre en compte à la fois les surfaces primaires et secondaires pour cette pièce simple.
Le dessin indique que ce manchon rotatif nécessite des opérations de tournage pour terminer la production, ce qui a un impact sur le faux-rond et l'oscillation de la pièce.
De plus, la petite taille de la pièce augmente considérablement la difficulté du contrôle des calibres, des changements d'outils et de l'utilisation de mandrins souples.
Le filetage M22 × 1.5 mm permet un positionnement précis et élimine le besoin de contrôles de faux-rond, de changements d'outils et de montages à mâchoires souples, simplifiant ainsi l'usinage.
Après avoir analysé la stratégie d'usinage, nous avons finalisé le plan de production comme suit :
Coupez la pièce brute à ϕ30×54mm, usinez le contour intérieur et les trous, terminez avec un outil personnalisé, puis coupez le filetage interne (Figure 2).
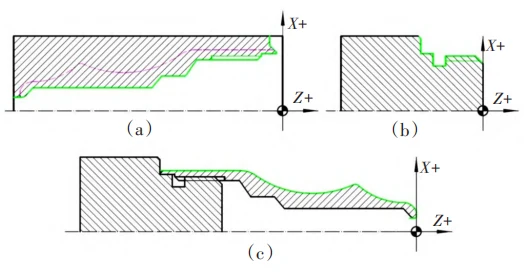
La deuxième séquence nécessite un retournement et dépend de la conformité des threads internes de la première séquence aux spécifications.
Un goujon fileté (Figure 2b) positionne les outils pour la deuxième séquence, usinant le contour extérieur (Figure 2c) tout en assurant la coaxialité.
Sélection de machines-outils et de CNC
Une CNC CKA6150 équipée d'un système japonais Fanuc usine la pièce.
Serrage de la pièce
Les méthodes de serrage courantes comprennent les mandrins à trois et quatre mors . Compte tenu des exigences d'usinage de la pièce, nous avons opté pour un mandrin à trois mors.
La procédure de serrage est la suivante :
Commencez par serrer la pièce avec le mandrin à trois mors pour usiner le contour intérieur. Retirez la pièce une fois qu'elle atteint la précision d'usinage requise.
Tout en maintenant la pièce serrée dans le mandrin à trois mors, usinez un goujon qui s'emboîte dans le filetage intérieur sans retirer la pièce. Filetez le contour intérieur et usinez le contour extérieur du manchon rotatif pour obtenir la précision dimensionnelle requise.
Sélection d'outils
Lors du choix des outils, il convient de sélectionner correctement ceux qui tiennent compte de la rigidité de la machine, des propriétés du matériau de la pièce, des procédés d'usinage , des paramètres de coupe et d'autres facteurs pertinents.
Les outils sélectionnés doivent présenter une grande précision, une grande résistance, une grande rigidité, une grande durabilité, une stabilité dimensionnelle et une facilité d’installation/de réglage.
Dans la mesure du possible, privilégiez les tiges d’outils plus courtes pour améliorer la rigidité de l’outil tout en répondant aux exigences d’usinage.
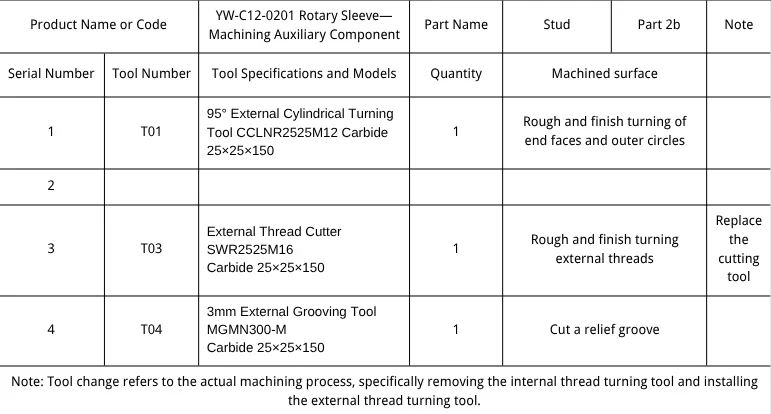
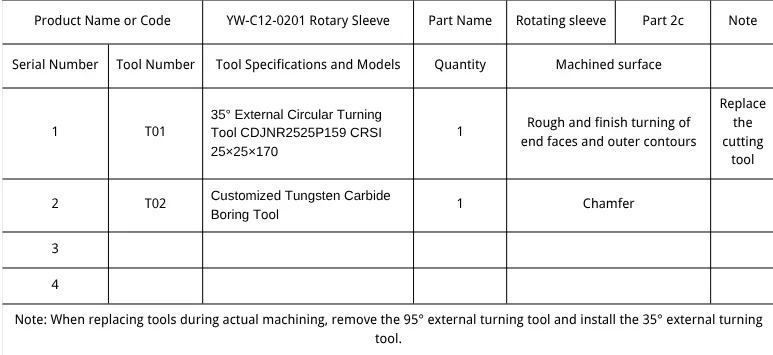
Après avoir analysé la sélection des outils, nous avons choisi les outils suivants pour la pièce à manchon rotatif :
– Foret en carbure ϕ5×80mm
– Outil d’alésage en carbure personnalisé
– Outil de rainurage externe de 3 mm (MGMN3020), outil de tournage de filetage interne (SNR0020Q16), outil de tournage externe à 95° (CCLNR2525M12), outil de rainurage externe de 3 mm (MGMN300-M), outil de tournage de filetage externe (SWR2525M16) et outil de tournage externe à 35° (CDJNR2525P15).
Détermination des procédés d'usinage des pièces et de leurs caractéristiques
Étapes principales du processus : Découpe → Première étape d'ébauche/finition du contour intérieur → Usinage de goujons pour montages d'assemblage → Deuxième étape d'ébauche/finition du contour extérieur.
- Découpe : Découpe d'une barre ϕ30×2m en ébauches ϕ30×54mm avec une machine à scier.
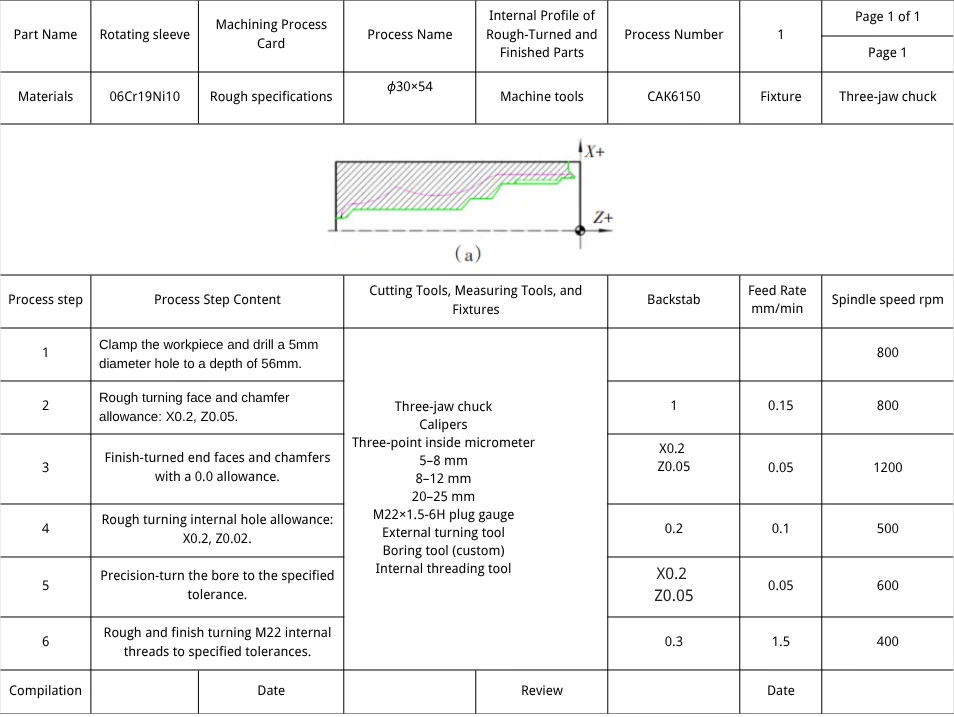
- Première étape d'ébauche et de finition du contour intérieur. Ce processus commence par le perçage de trous traversants dans la pièce brute de ϕ30 × 54 mm à l'aide d'un foret en carbure de ϕ5 mm.
Deuxième étape : Ébauchez et terminez le contour intérieur en utilisant la référence, les outils et les paramètres appropriés pour garantir la qualité.
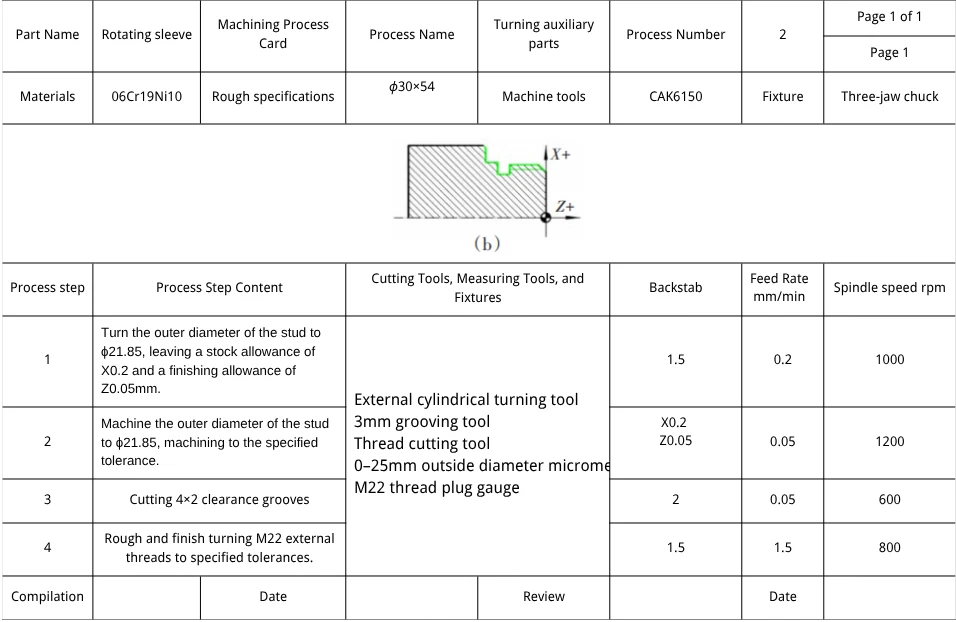
- Usinage des éléments auxiliaires d'assemblage. Cette étape est relativement simple dans le processus global, qui comprend trois étapes :
Dégrossissage et finition du contour extérieur à l'aide d'un outil cylindrique pour obtenir un ajustement avec le filetage intérieur et l'alésage ϕ23mm ;
Découpe d'une rainure de dégagement à l'aide d'un outil à rainurer ;
Tournage d'un filetage extérieur standard M22 × 1.5 mm à l'aide d'un outil de filetage.
- L'ébauche secondaire et la finition du contour extérieur utilisent un goujon fileté pour assurer la coaxialité et la qualité de surface (Figure 1).
Procédé d'usinage du manchon rotatif
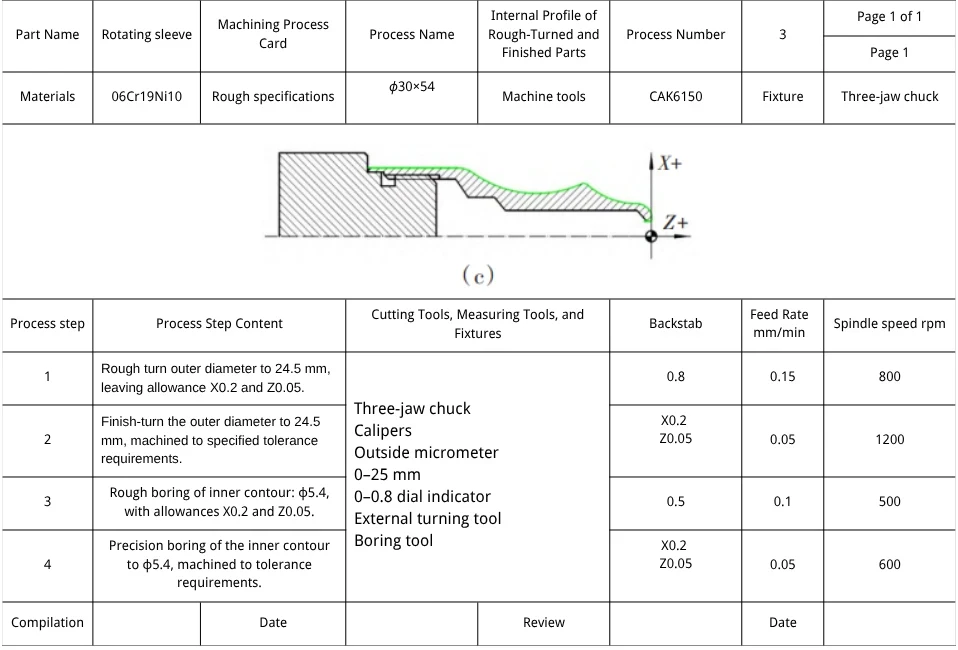
- Fiche de processus d'usinage. Le tableau 1 présente la fiche de processus d'usinage.
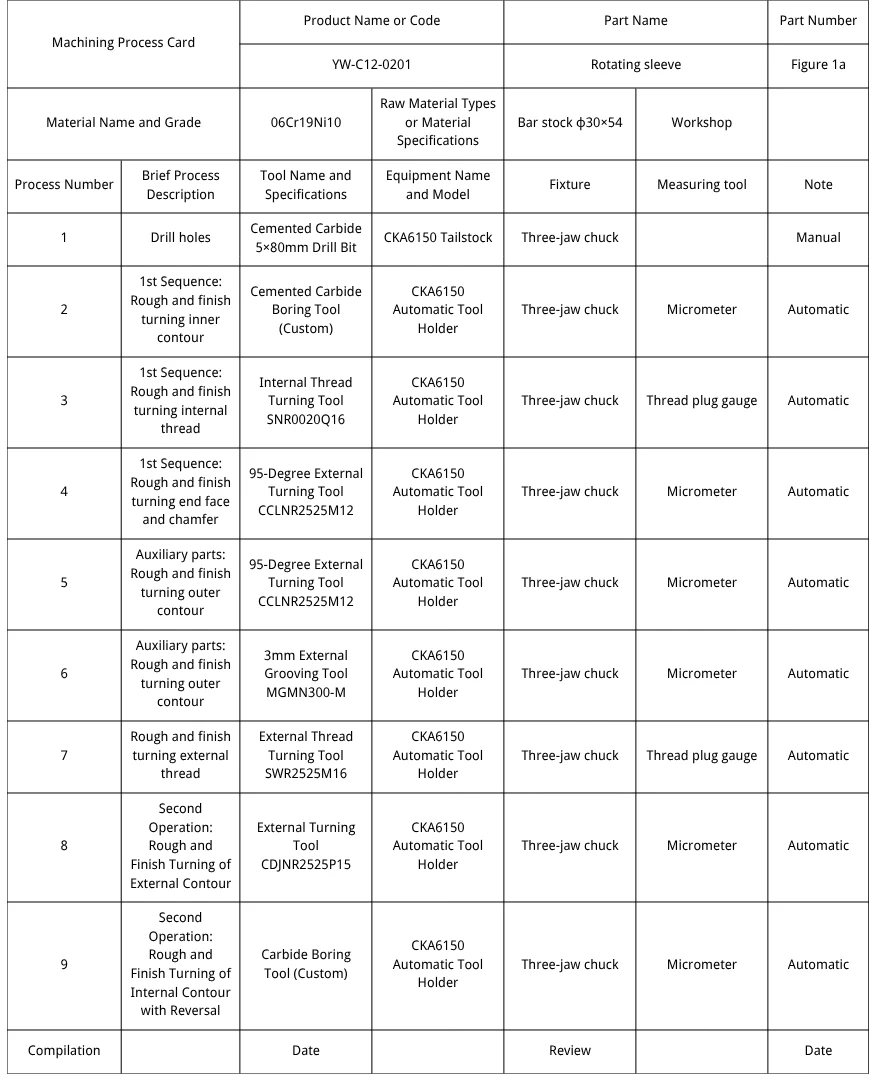
- Cartes d'outils d'usinage. Les tableaux 2, 3 et 4 présentent les cartes d'outils d'usinage.
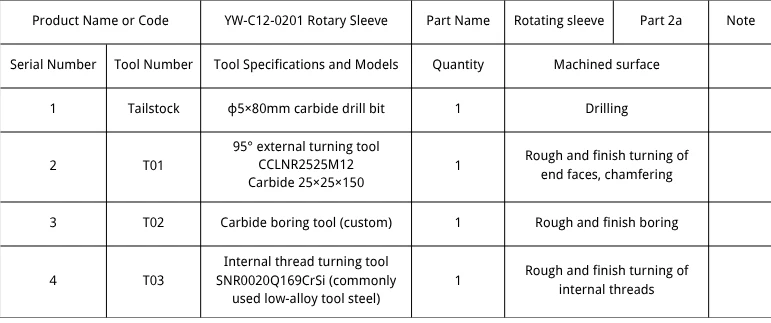
- Opération d'usinage Cartes. Les tableaux 5, 6 et 7 présentent les cartes d’opérations d’usinage.
Édition de programme
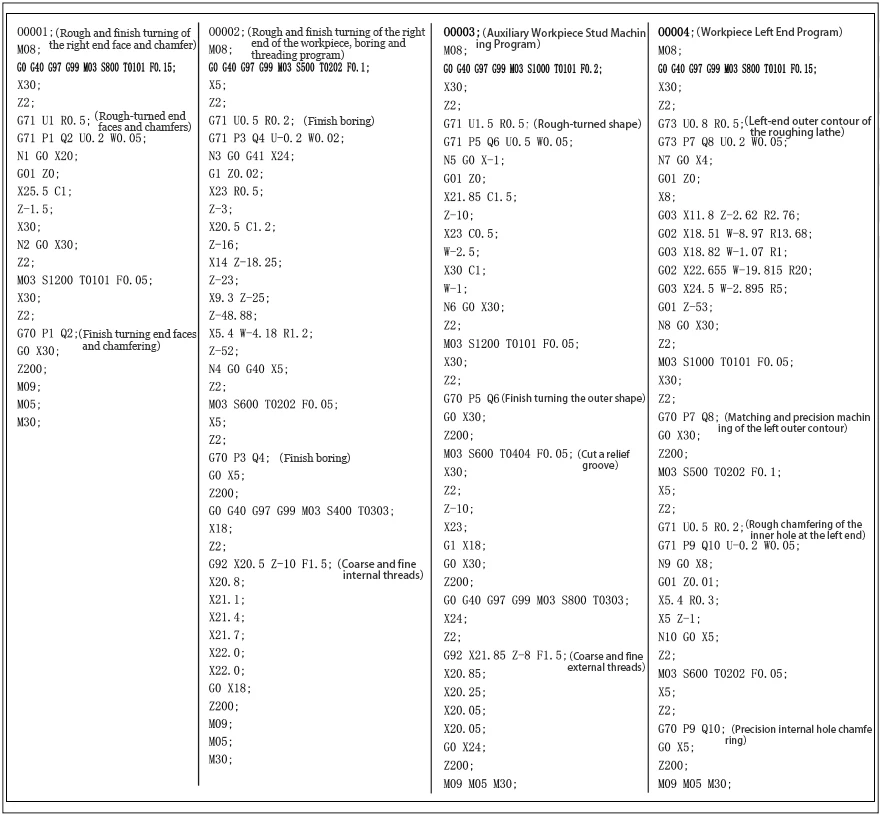
L’édition du programme est présentée dans le tableau 8.
Conclusion
L'analyse et la programmation du manchon YW-C12-0201 montrent qu'une planification et une programmation minutieuses du processus garantissent efficacité et qualité.
Les paramètres du processus doivent prendre en compte le matériau, la machine, l’outil, l’environnement, les compétences de l’opérateur et les facteurs externes affectant la précision.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

