
Les machinistes utilisent couramment des montages de machines-outils pour l'usinage. La conception de montages traditionnels fournit des informations détaillées et une expérience approfondie à titre de référence.
Les fraiseuses et les centres d'usinage à commande numérique ont considérablement amélioré l'efficacité, la précision et l'adaptabilité des pièces, transformant de manière significative l'usinage traditionnel.
Mais dans le fichier, le contenu de la conception de la fraiseuse CNC et du dispositif du centre d'usinage est très faible.
Cet article explore les méthodes de conception de dispositifs de fixation pour les fraiseuses CNC et les centres d'usinage en fonction de leurs caractéristiques de traitement afin qu'ils puissent exploiter pleinement leur potentiel de traitement.
La conception du montage utilise plusieurs pièces dans un seul serrage.
La fraiseuse CNC utilise l'air comprimé comme force motrice, outil de desserrage et de serrage. Il est facile de changer l'outil manuellement, tandis que le centre d'usinage peut réaliser un changement d'outil automatique.
Le changement d'outil de traitement peut réaliser le traitement séquentiel de diverses surfaces.
Cependant, chaque changement d'outil prend plus de temps, surtout celui automatique, qui tombe parfois en panne (centres d'usinage, la plupart des pannes concernent le système de changement d'outil automatique).
Par conséquent, pour répondre aux exigences de traitement, la réduction du nombre de changements d'outils peut économiser du temps auxiliaire et améliorer la fiabilité des machines-outils CNC.
Conception raisonnable des luminaires
Cet article démontre comment une conception de montage raisonnable (comme le serrage de plusieurs pièces) peut minimiser le nombre de changements d'outils en ajustant correctement le processus.
Comme la pièce illustrée dans la figure 1, pour compléter les centres d'usinage verticaux à étendre, aléser le trou a et le trou b conception de montage d'origine à chaque fois le serrage d'une pièce, le processus d'usinage pour changer le trou a alésoir fraise, aléser a → changer le trou b alésoir fraise alésage b → changer le trou a alésoir a → changer le trou b alésoir b.
Les fraiseuses et centres d’usinage CNC ont transformé l’usinage traditionnel en améliorant l’efficacité, la précision et l’adaptabilité du traitement des pièces.
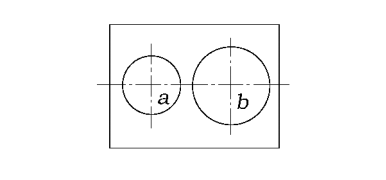
Fig1 Pièce à usiner
Maintenant, selon les dimensions de la pièce et la course de la machine, la conception du dispositif de serrage pour chaque huit pièces, comme indiqué sur la figure 2, le processus est le suivant : Changer le trou a fraise aléseuse pour élargir la pièce 1 ~ pièce 8 du trou a → changer le trou b fraise aléseuse, pour élargir la pièce 1 ~ pièce 8 du trou b → changer le trou a alésoir, pour aléser la pièce 1 ~ pièce 8 du trou a → changer le trou b alésoir, pour aléser la pièce 1 ~ pièce 8 du trou b.
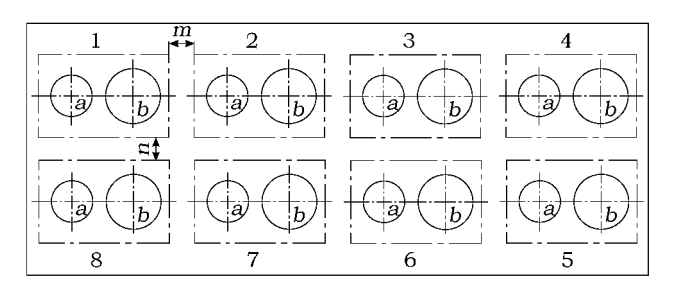
Fig.2 Serrage de 8 pièces à la fois.
Le processus d'usinage montre que l'usinage de 8 pièces ne nécessite que 4 changements d'outils, ce qui permet de gagner un temps auxiliaire important par rapport au temps de déplacement de la table de la machine.
Points de conception du dispositif de serrage multi-pièces
1. Disposition raisonnable des pièces
En fonction des dimensions de la pièce, de la taille de la table de la machine, de la course de la machine et du lot de production, le nombre de pièces serrées à chaque fois et leur disposition sont déterminés.
La distance entre la pièce doit être appropriée, comme la figure 2 pour prendre la distance appropriée entre la pièce m et n pour charger et décharger la pièce et retirer les copeaux.
De plus, l'ouverture de la pièce après l'installation doit être bonne pour réaliser le processus d'usinage centralisé.
2. La distance entre chaque groupe d'éléments de positionnement doit être précise
La figure 3 montre la distance entre les éléments de positionnement. Le dispositif utilise deux broches sur un côté pour le positionnement.
Les distances entre les broches cylindriques et en forme de losange dans chaque groupe de positionnement sont basées sur les dimensions de la pièce.
3. Serrage raisonnable
Les éléments de serrage sont aussi simples que possible, de sorte que le mouvement de l'outil dispose d'une plus grande marge de sécurité.
Pour réduire le nombre d'éléments de serrage, pensez au serrage par liaison et réalisez le serrage simultané de plusieurs pièces.
Comme le montre la figure 3, chaque plateau serre deux pièces simultanément.
En raison du traitement plus centralisé de la fraiseuse CNC, l'ébauche et la finition sont parfois difficiles à séparer, la force de serrage est donc importante.
Il est facile de laisser une empreinte de la plaque de pression sur la surface de la pièce.
Une solution simple et efficace consiste à souder une couche de cuivre sur la partie de la plaque de pression en contact avec la pièce, comme illustré sur la figure 4.
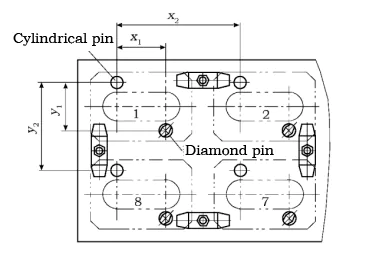
Fig. 3 Distance entre les éléments de positionnement
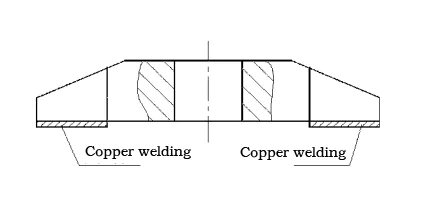
Fig.4 Cuivre à souder sur plaque
4. Conception du montage de la fraiseuse CNC verticale
Lors de l'usinage par fraiseuse CNC verticale, les copeaux de métal tombent facilement sur la pièce et le dispositif de fixation.
Lors de la conception des montages, une attention particulière doit être accordée à l'élimination des copeaux, ce qui est particulièrement important pour l'usinage continu centralisé des centres d'usinage.
Une élimination efficace des copeaux devrait empêcher ceux-ci d'interférer automatiquement avec la coupe de l'outil.
Les copeaux doivent éviter de tomber sur les éléments de positionnement du dispositif, garantissant ainsi un positionnement précis.
Le liquide de coupe doit évacuer et évacuer les copeaux facilement, tandis que l'air comprimé doit évacuer les copeaux efficacement.
5. Conception de montage pour fraiseuse CNC horizontale
Une fraiseuse ou un centre d'usinage CNC horizontal est généralement équipé d'une table d'indexation (ou table rotative). Lors de l'usinage, le dispositif de fixation doit également tourner avec la table.
La conception d'un dispositif de serrage multi-pièces doit garantir que la pièce se trouve dans la position des mêmes éléments d'usinage avant et après la rotation et peut coïncider avec précision (voir exemples).
Un montage aussi proche que possible du bord de la table de sorte que la distance entre la pièce et la face d'extrémité du trou conique de la broche soit faible, ce qui est propice à la réduction de la longueur du porte-outil mais également à l'élimination des copeaux.
Exemple de conception d'un dispositif de serrage en plusieurs parties
Ce montage est utilisé sur un centre d'usinage horizontal pour usiner la pièce illustrée à la figure 5, qui possède 2 faces d'extrémité et 2 trous coaxiaux.
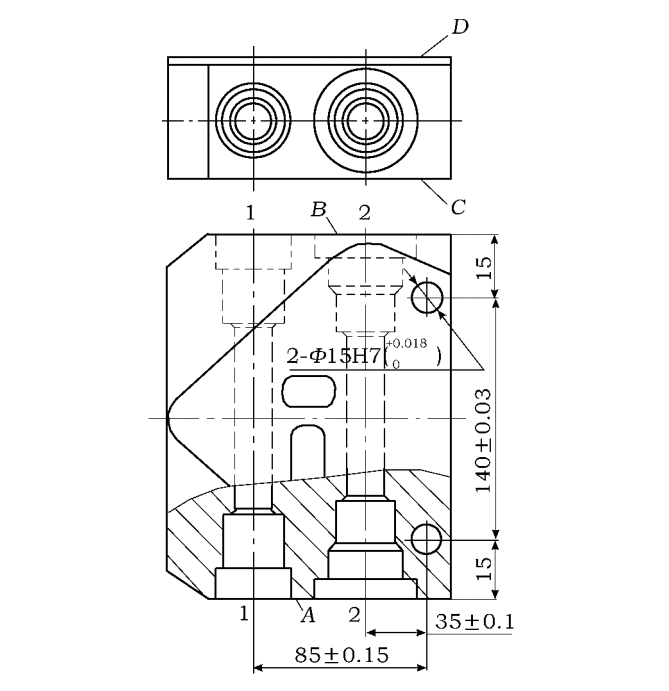
Fig. 5 Pièce 2
1. Exigences relatives au traitement des pièces
Les faces C, D et le trou 2-ϕ15H7 ( 0+0.018 ) des pièces ont déjà été usinés. Ce processus comprend le fraisage des faces A et B, l'alésage et le perçage des trous coaxiaux 1 et 2.
En raison des petits diamètres des trous au milieu des trous coaxiaux 1 et 2, l'usinage doit être effectué à partir des deux extrémités.
2. Fonctions de serrage
La face de la pièce C (D) et le trou 2-ϕ15H7 ( 0 +0.018 ) sont sélectionnés comme référence de positionnement, et le dispositif utilise deux broches d'un côté (une broche cylindrique et une broche rhombique) pour positionner la pièce.
Grâce à la conception astucieuse du dispositif, un ensemble de dispositifs peut être utilisé dans le même processus pour terminer le traitement de la pièce et peut installer six pièces à la fois. Le dispositif de fixation du centre d'usinage horizontal est illustré à la figure 6.
3. Processus d'usinage avec des montages
Lorsque la pièce est montée, la face C est en contact avec la surface de positionnement du dispositif de fixation. La face A de la pièce est alors située sur le bord du dispositif de fixation.
Le processus d'usinage est le suivant : le fraisage est situé dans le montage Ⅰ —Ⅰ bord de la face de la pièce A → procéder en séquence, en élargissant, en perçant la pièce avec le coaxial du trou 1 et du trou 2, dans lequel la longueur du trou central doit être traitée sur plus de la moitié de la taille du trou (la longueur du petit trou au milieu doit être traitée sur plus de la moitié).
La table pivote à 180°. Actuellement, les côtés de fixation Ⅰ – Ⅰ et Ⅱ – Ⅱ de l'échange, côté Ⅱ – Ⅱ pour atteindre la zone de traitement.
Après la rotation, les faces d'extrémité de la pièce et les positions des trous coaxiaux 1 et 2 sont les mêmes qu'avant la rotation.
Ensuite, la face A de chaque pièce du côté II-II du montage et les trous coaxiaux 1 et 2 sont usinés, la moitié de la longueur du petit trou au centre étant usinée.
Ceci termine l'usinage de la face A et du trou de l'extrémité de la face A.
Relâchez la pièce et retournez-la de 180°. La face D de la pièce est maintenant en contact avec la surface de positionnement de la fixation, face B, au bord de la fixation.
Ensuite, la face B et le trou de la face B sont usinés.
La table est tournée de 180° de la même manière que précédemment. Le petit trou au centre doit être relié à la pièce précédemment usinée.
4. Points clés de la conception des luminaires
1) Configurez le centre rotatif et le point de référence d'alignement latéral.
Le centre de rotation de ce montage est le trou ϕ30H5, lors de l'installation, le trou ϕ30H5 coïncide avec le centre de rotation de la table d'indexation.
Sélectionnez le côté long du montage avec une haute précision comme référence d'étalonnage lors de l'installation du montage.
2) Déterminer la position de la goupille cylindrique et de la goupille rhombique.
La position de la pièce dans le dispositif de fixation est déterminée par la position de la goupille cylindrique et de la goupille rhombique. L'installation de la pièce doit répondre aux exigences suivantes :
(1) Le centre du trou et le centre de la distance de rotation doivent être symétriques et cohérents.
Dans cette figure 6, la distance était X 1、X 2、X 3.
(2) La distance entre la face d'extrémité de traitement (face d'extrémité du trou) et le centre de rotation doit être symétrique et cohérente. Comme dans la figure 6, la distance au même moment pour.
Cela rend le point correspondant sur la pièce au centre de la distance de rotation égal, comme dans la figure 6, à deux dimensions l.
Cela garantit que la table tourne à 180 °, la pièce est dans la position des trous 1 et 2, et la face d'extrémité et rotative avant la coïncidence complète (l'un des avantages est de faciliter la préparation de la programmation CNC et l'appel des sous-routines).
Concevez la position de la broche diamantée en utilisant la broche cylindrique appropriée pour répondre aux exigences ci-dessus.
Comme le montre la figure 6, la distance entre la goupille de positionnement et le centre de rotation dans les directions X et Y est marquée avec des tolérances pour répondre à ces exigences.
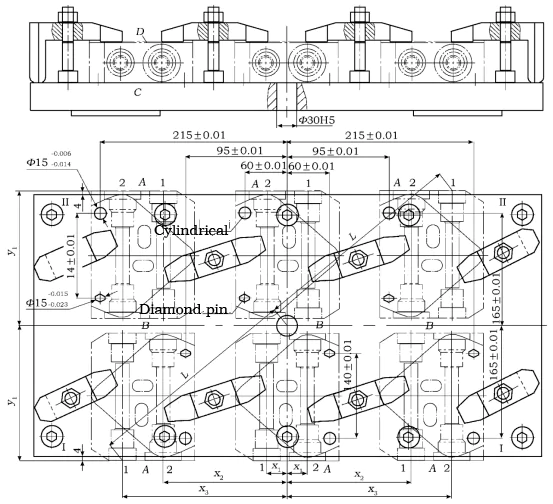
Fig. 6 Dispositif de fixation du centre d'usinage horizontal
3) Le bord de la pièce s'étend au-delà du bord du dispositif.
Comme le montre la Fig. 6, il s'étend sur 4 mm dans la direction Y pour faciliter l'usinage de la face d'extrémité et l'élimination des copeaux.
5. Analyse de la précision du positionnement de la pince
Ce processus fait partie des exigences de traitement, comme le montre la figure 5 (les exigences de ce processus ne sont pas élevées en raison du processus d'alésage et d'alésage rigide ultérieur et du processus de meulage flottant).
Le diamètre des deux trous de positionnement est ϕ15H7 ( 0 +0.018 ), la distance entre les centres est de 140±0.03, la distance entre les centres des deux broches est de 140±0.01, le diamètre de la broche cylindrique est ϕ15 -0.014 -0.006 et le diamètre de la broche rhombique est ϕ15 -0.023 -0.015 , comme indiqué sur la figure 6.
Comme le montre la figure 5, parmi les dimensions du processus, la dimension du diamètre du trou (non représentée) est garantie par l'outil de taille fixe, qui n'est pas affecté par la précision de positionnement du dispositif.
La profondeur du trou (non représentée) et les dimensions de la face d'extrémité sont de faible précision et n'ont aucune tolérance, et la précision de positionnement du dispositif a peu d'effet sur elles.
Analysez maintenant l’erreur de positionnement du dispositif sur les tailles de processus de 35 ± 0.1 et 85 ± 0.15.
1) Erreur de positionnement sur la taille de 35 ± 0.1. Erreur de positionnement ΔD, y compris l'erreur de non-coïncidence des données ΔB et l'erreur de déplacement de référence ΔY.
La dimension 35 ± 0.1 de la référence de processus et de la référence de positionnement coïncide, donc Δ B=0.
L’erreur de déplacement de référence sur la taille de 35 ± 0.1 de l’impact des trois facteurs suivants est analysée comme suit.
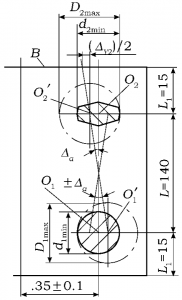
Fig. 7 Déplacement de référence pour le positionnement d'une broche cylindrique et d'une broche rhombique
(1) En raison de l'existence d'un jeu entre la goupille de positionnement et les trous de positionnement, le déplacement de référence entraîne une erreur de déplacement de référence.
Le positionnement de la broche cylindrique et de la broche rhombique du déplacement de référence illustré à la Figure 7 considère le cas extrême, avec la broche cylindrique à l'existence de l'espace maximal X1max et la broche rhombique à l'existence de l'espace maximal X2max, respectivement.
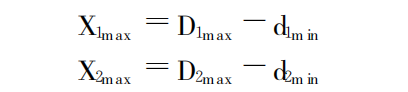
Où? :
D 1max avec la goupille cylindrique avec le diamètre maximal du trou de la pièce, D 1max=15+0.018; D 2max avec la goupille rhombique avec le diamètre maximal du trou de la pièce, D 2max=15+0.018; d 1min pour le diamètre minimal de la goupille cylindrique, d 1min=15+0.014; d 2min pour le diamètre minimal de la goupille rhombique, d 2min=15+0.023; X 1max est le jeu maximal au niveau de la goupille cylindrique, X 1max=(15+0.018))((15+0.014))=0.032; X 2max est le jeu maximal au niveau de la broche rhombique, X 2max=(15+0.018)(15+0.023)=0.041.
Dans la direction dimensionnelle 35±0.1, le jeu maximal existant entraîne une erreur de déplacement de référence Δ Y.
L'erreur de déplacement de référence Δ Y comprend l'erreur de déplacement linéaire Δ Y1 et l'erreur de déplacement angulaire Δ Y2.
L'erreur de déplacement linéaire Δ Y1 est le jeu maximal entre X 1max et X 2max. L'erreur de déplacement angulaire Δ Y2 est causée par l'erreur de coin ± Δ α: tan Δ α= (X 1max+ X 2max)/(2L)Où : Δ α pour l'erreur de coin, peut être dévié dans les deux directions, donc ± Δ α ; L pour la distance au centre, L = 140.
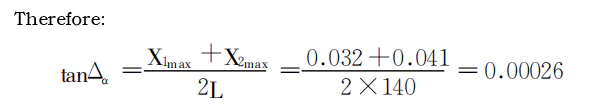
Étant donné le jeu important au niveau de la goupille rhombique, l'erreur résultante est importante ; il convient donc de calculer l'erreur de déplacement de référence au niveau de la goupille rhombique. Les erreurs de déplacement de référence ΔY ' sont maximales sur la face B de la pièce, près de l'extrémité de la goupille diamantée.
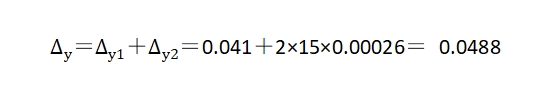
Où? :
Δ Y ' est l'erreur de déplacement de référence générée sur la face B, Δ Y1 est l'erreur de déplacement linéaire, au niveau de la broche rhombique, Δ Y1=X 2max=0.041; Δ Y2 est l'erreur de déplacement angulaire, en considérant la déflexion dans les deux directions, sur la face B, Δ Y2= 2 L 1 tan Δ α ; L 1 est la distance de la face B à la broche rhombique, L 1= 15.
(2) En raison d'erreurs dans la distance entre la broche de positionnement et le centre de la table rotative à 180 °, le déplacement de référence de positionnement (le programme détermine la position de l'outil, reste inchangé), ce qui entraîne une erreur de déplacement de référence de ΔY".
Δ Y “ taille pour la broche de positionnement au centre rotatif de la table de la taille de la tolérance, comme indiqué sur la figure 6, taille de la direction X de l'écart de ± 0.01, donc Δ Y “=0.02.
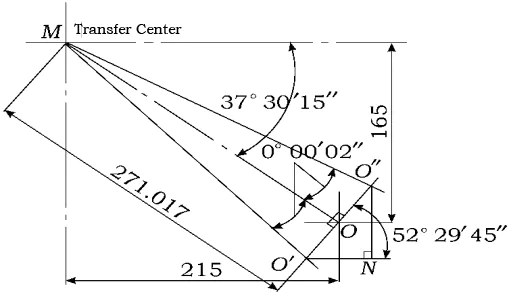
Fig. 8 L'erreur d'angle de rotation de la table génère un déplacement de référence.
(3) en raison de l'erreur d'angle de rotation de la table, de la rotation, du déplacement de référence de positionnement et de l'erreur de déplacement de référence ΔY"'.
Etude et centre rotatif de la plus grande distance du pion de positionnement.
La figure 6 montre le centre de la direction de rotation X de la plus grande taille, 215, et la direction Y, 165. Maintenant, l'erreur de rotation de la table pour ±2 ".
L'erreur d'angle de rotation du tableau génère un déplacement de référence illustré à la figure 8, après la position idéale dans le point de rotationO, l'écart maximal par rapport à la position dans le pointO′ et le pointO″.
Erreur de déplacement de référence Δ Y « pour O′O″ dans le 35±0∙1. La direction carrée de la projection, c’est-à-dire le O′N de la longueur.
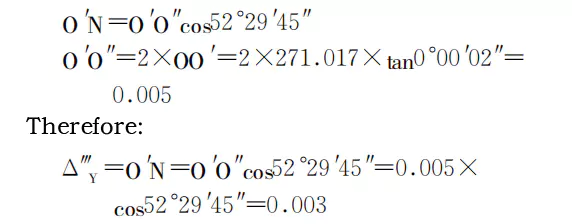
L'erreur de déplacement de référence Δ Y qui affecte la dimension 35 ± 0.1 est la somme des erreurs de déplacement de référence dues aux trois facteurs :
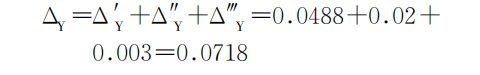
Cette erreur Δ D , qui affecte la dimension 35 ± 0.1, est la somme de l'erreur de non-recombinaison de la donnée Δ B et de l'erreur de déplacement de la donnée Δ Y :

L'erreur Δ D est calculée à environ 1/3 de la tolérance de 35 ± 0.1 de la dimension du processus, ce qui répond aux exigences.
L'erreur de positionnement est calculée en analysant les relations géométriques. Un dessin précis peut également être obtenu à l'aide d'un logiciel de CAO.
2) L’effet de l’erreur de positionnement sur la dimension 85 ± 0.1 est similaire à celui sur 35 ± 0.1.
Conclusion
La conception du montage de la fraiseuse CNC est différente de celle du montage traditionnel.
Selon les caractéristiques de traitement de la fraiseuse CNC et du centre d'usinage, des montages de conception raisonnables tentent de serrer plusieurs pièces pour utiliser pleinement le potentiel de traitement de la machine-outil.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

