Types de fils
Un filetage est une nervure linéaire en spirale réalisée à la machine, également appelée boucle de vis. Selon la forme de son corps, on distingue les filetages cylindriques et coniques. Selon leur emplacement, on les classe en filetages intérieurs et extérieurs. Selon le sens d'hélice, on distingue les filetages à gauche et les filetages à droite. Les filetages à droite sont généralement utilisés. En général, on utilise fréquemment les filetages à droite. Selon le nombre de spires, on distingue les filetages simples, doubles et multiples, mais généralement pas plus de 4 spires. Généralement, les filetages simples sont utilisés pour l'assemblage, et les filetages doubles ou multiples pour la transmission.Classification selon la forme de la section transversale du fil
Selon la forme de leur section transversale, les filetages (ou types de dents) se divisent en filetages triangulaires, rectangulaires, trapézoïdaux, dentelés et autres filetages de forme spéciale. Parmi ceux-ci, le filetage triangulaire est principalement utilisé pour l'accouplement, tandis que les filetages rectangulaires, trapézoïdaux et dentelés sont principalement utilisés pour la transmission. Selon la taille des dents, on distingue les filetages à gros pas et les filetages à pas fin. Enfin, selon l'application, on peut classer les filetages en filetages de fixation, filetages de tuyauterie, filetages de transmission et filetages spéciaux.Filetages impériaux et filetages métriques
Les filetages chinois se divisent en filetages impériaux et filetages métriques. À l'exception des filetages de tuyauterie, qui sont impériaux, tous les autres filetages sont métriques. Les filetages métriques sont également appelés filetages du système métrique. La principale différence entre les filetages métriques et impériaux réside dans le pas, mesuré en millimètres. Les filetages métriques comprennent les filetages simples, trapézoïdaux, rectangulaires, crantés et carrés. Les filetages simples comprennent les filetages simples, les filetages coniques pour tuyauterie, les filetages pour tuyauterie, les filetages trapézoïdaux, rectangulaires et crantés. Les trois premiers sont principalement utilisés pour les raccords filetés, tandis que les trois derniers servent principalement aux vis sans fin.Fil ordinaire
Le filetage ordinaire, désigné par la lettre M, est un filetage triangulaire à 60°. Il se divise en deux catégories : le filetage à gros pas et le filetage à pas fin. Le filetage à gros pas présente un diamètre et un pas moyens, une bonne résistance et est le plus répandu. Le filetage à pas fin, quant à lui, possède un diamètre important et un faible angle de montée. Il offre ainsi un bon autobloquant et une résistance élevée. Cependant, il est sujet au glissement et n'est pas résistant à l'usure. Les filetages à pas fin conviennent aux pièces à parois minces, aux liaisons sous charge dynamique et aux réglages de précision des mécanismes. Ils sont également utilisés pour les raccords filetés dans les systèmes hydrauliques, mais nécessitent l'utilisation d'une bague d'étanchéité. Les filetages ordinaires sont principalement utilisés pour les assemblages à visser ; leurs profils sont illustrés sur la figure 1.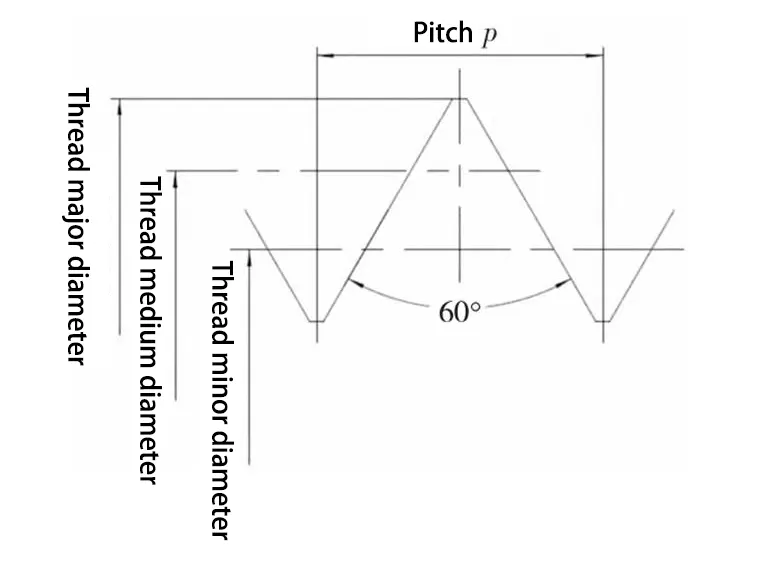
Filetages de tuyaux
Les filetages de tuyauterie sont situés sur la paroi du tuyau et servent principalement au raccordement des tuyaux, assurant ainsi une correspondance précise entre les filetages internes et externes. Il existe deux types de tuyaux : droits et coniques. Les filetages métriques sont généralement divisés en filetages étanches à 55° et en filetages non étanches à 55°.(1) Filetage de tuyau scellé à 55°.
Cela signifie que l'angle du filetage est de 55° et sa conicité de 1:16. Généralement, sur les plans techniques, le filetage est marqué R et Rc (R indiquant le filetage intérieur cylindrique correspondant au filetage extérieur conique ; Rc, le filetage intérieur conique), comme illustré sur la figure 2. Lors du vissage, la déformation du filetage assure l'étanchéité. Ce type de filetage peut donc être étanche, mais la pression requise ne doit pas dépasser 16 MPa. Un filetage mâle conique peut généralement être raccordé à un filetage femelle conique ou cylindrique.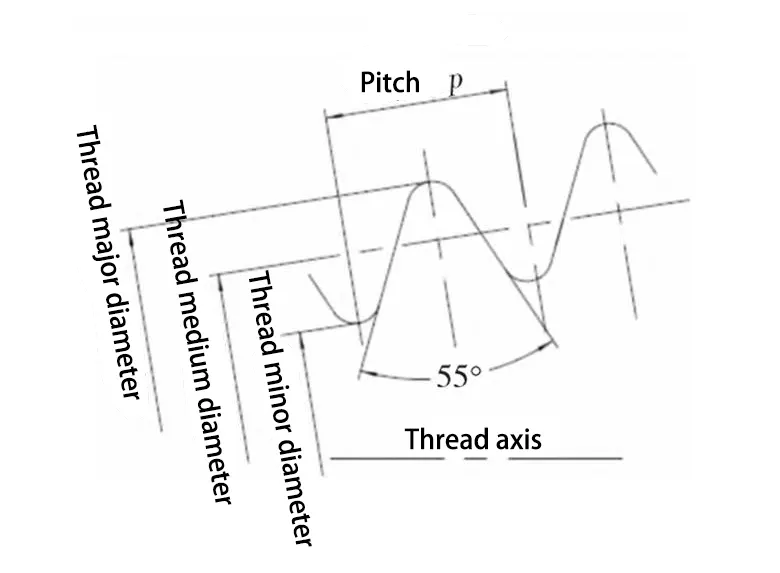
2) Filetage de tuyau non étanche à 55°.
Il s'agit d'un filetage généralement désigné par la lettre G, comme illustré sur la figure 3. Le filetage lui-même ne comporte pas de joint d'étanchéité et doit être équipé d'une rondelle d'étanchéité lors de son application. Il est généralement utilisé dans les systèmes hydrauliques, de lubrification et autres applications à haute pression.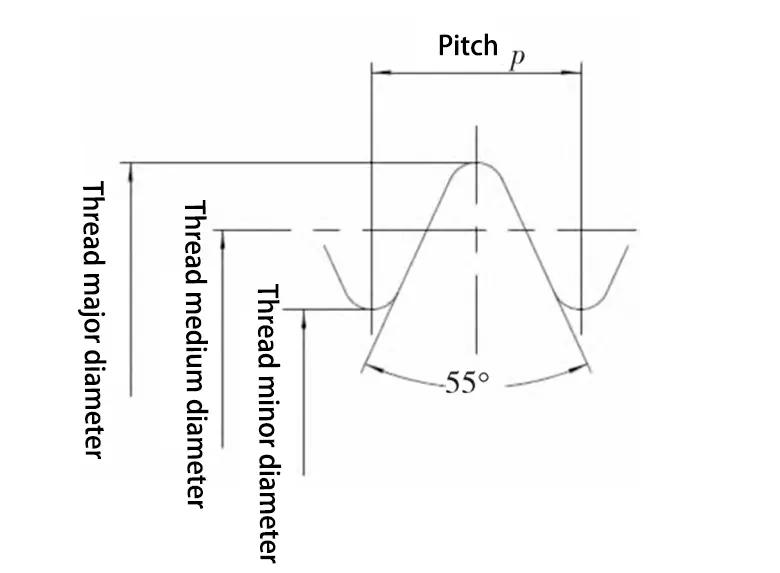
Filetages de tuyaux coniques
Le filetage conique, également appelé filetage NPT (National Pipe Thread), est un filetage conique à 60° dérivé de la norme américaine. Ce filetage présente un angle de denture de 60° et une conicité de 1:16. Il offre un certain degré d'étanchéité. Ce type de filetage est peu utilisé en France.Filetage trapézoïdal
Le filetage trapézoïdal présente un angle de 30° et ses dents ont la forme d'un trapèze isocèle. Grâce à l'emboîtement des filets intérieur et extérieur sur une surface conique, la liaison est très résistante. De ce fait, les accouplements à filetage trapézoïdal sont largement utilisés dans les applications de transmission et de fixation mécaniques, comme les vis de tour et les vis d'entraînement. Les filetages trapézoïdaux offrent une résistance élevée et un bon alignement, ce qui en fait les filetages de transmission les plus courants. Leur désignation comprend généralement la lettre « Tr » suivie du diamètre nominal et du pas, comme illustré sur la figure 4.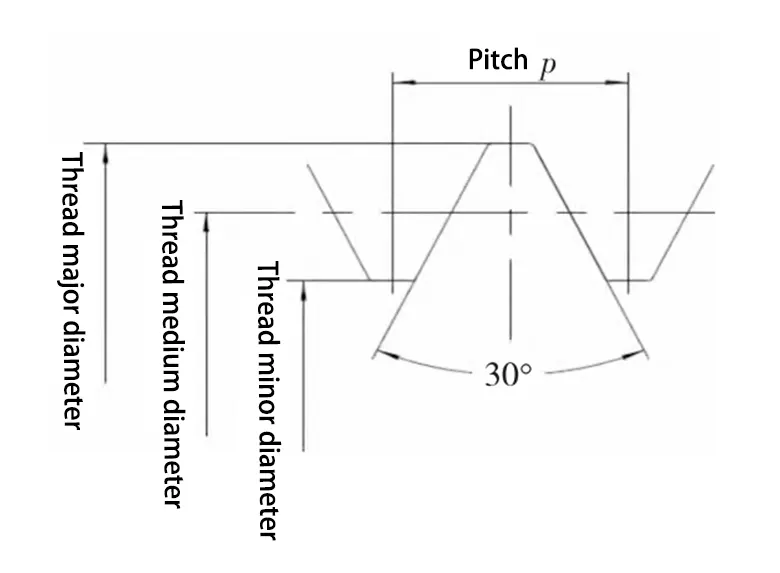
Filetages rectangulaires
Le filetage rectangulaire est de forme carrée, son épaisseur étant égale à la moitié du pas. Son rendement de transmission est élevé, mais sa précision de centrage est faible et sa résistance à la racine est limitée. Actuellement, il n'est utilisé que pour les systèmes de transmission exigeant un rendement élevé. La précision de fabrication de son filetage étant plus difficile à atteindre et l'usure de l'étau hélicoïdal étant complexe à réparer et à compenser, il a été remplacé par le filetage trapézoïdal.Fil dentelé
Le type de denture dentelée n'est pas un trapèze isocèle ; on trouve généralement des dentures à 33° et 45°. Comme illustré sur la figure 5, les angles de 3° et 30° sont mesurés dans le plan passant par l'axe du filetage et correspondent à l'angle entre le côté de la dent et la perpendiculaire à cet axe. Un filetage dentelé à 33° présente des dents asymétriques, avec un angle de 30° d'un côté et de 3° de l'autre. Son rendement de transmission est élevé et la base des dents est robuste, ce qui lui permet de supporter une pression unidirectionnelle importante. Ce type de filetage est principalement utilisé dans les appareils de levage ou les machines sous pression, comme les équipements de roulement. Il est généralement désigné par la lettre B.Analyse des défauts courants dans le traitement des threads
Dans la production quotidienne, les défauts de filetage et les retouches sont fréquents, affectant ainsi l'utilisation du filetage et l'efficacité de la production. Les méthodes de production de filetage courantes sont le tournage, le laminage et le meulage, et les différents défauts de traitement varient également selon la méthode choisie.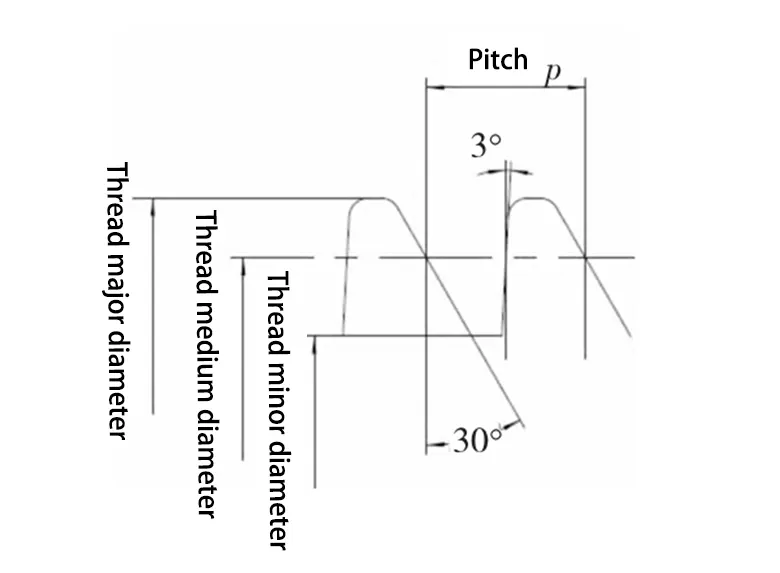
Fil tournant
Le filetage par tournage, aussi appelé filetage par taillage, est généralement réalisé sur un tour. Lors de ce processus, la pièce effectue une rotation complète tandis que l'outil se déplace le long de son axe, guidé par celui-ci. Le mouvement de l'outil crée une rainure qui forme le filetage sur la pièce. Les filetages sont formés par usinage, une méthode d'usinage très efficace et précise. Ses défauts courants sont les suivants :(1) La ligne de séparation des dents ne coïncide pas avec l'axe.
La formation de ce défaut est généralement due à une installation incorrecte de l'outil de tournage. Souvent causée par la négligence ou l'inexpérience du tourneur, elle peut être évitée en calibrant soigneusement la position de l'outil.(2) L'angle de la dent est grand ou petit.
Cela est généralement dû au fait que l'affûtage de la lame du couteau n'est pas correct, ce qui oblige les tourneurs à vérifier et à affûter le tranchant du couteau.3) Les emplacements individuels dépassent ou ont des tailles d'emplacement différentes.
Cela est dû à la vis et à l'écrou du tour avec un espace ou à des patins à vis ou à un saut de griffe du tour causé par la nécessité de vérifier et d'ajuster l'étau à vis, essayez de faire en sorte que la griffe ne se desserre pas.(4) erreur cumulative de hauteur dépassée.
Il s'agit de l'usure de la vis du tour qui rend la transmission imprécise causée par la nécessité de réparer la vis, puis de calculer avec précision le rapport de transmission, de réadapter la roue suspendue de la machine-outil.(5) La rugosité du fil est trop faible ou ondulée.
Cela est généralement dû à l'usure de la lame de l'outil de tour ou à une lame avec des copeaux collants causés par la nécessité d'affûter l'outil de tour ou de remplacer l'outil de tour.Traitement du filetage par roulage
Le formage par roulage est utilisé pour produire une déformation plastique de la pièce afin d'obtenir le filetage. Ce procédé de fabrication est souvent appelé filetage par roulage. Il est généralement réalisé sur une rouleuse ou une machine à fileter. Le produit obtenu présente une meilleure précision que le tournage, une productivité élevée et convient à diverses applications. production de masse des fixations standard et autres assemblages filetés à filetage extérieur. Les défauts de filetage courants sont les suivants :(1) Il y a des taches concaves sur le côté de la dent avec une mauvaise rugosité.
Cela peut être dû à une irrégularité du matériau de la pièce, à la présence de zones molles, à un liquide de refroidissement impur ou à une surface de denture du rouleau irrégulière. Il est nécessaire de vérifier le matériau de la pièce, de remplacer ou de modifier le liquide de refroidissement, ou de remplacer le rouleau selon la situation.(2) Surface de dent filetée avec peau épaisse.
La cause peut être une installation incorrecte ou instable de la palette ou de la pièce ; une forme défectueuse de la pièce (présence de conicité ou d'ellipse) ; un dysfonctionnement du rouleau (excentricité ou saut) ou un mauvais chevauchement entre les deux rouleaux. Il est alors nécessaire d'ajuster la palette ou le support pour un montage correct, ou de contrôler la forme de l'ébauche.(3) La forme du diamètre central du filetage n'est pas bonne.
Cela est dû à une installation incorrecte des rouleaux, à des dimensions de pièce inadéquates ou à une rigidité insuffisante de la pièce. Il est nécessaire de contrôler les dimensions de la pièce ou d'ajuster le nombre de passages des rouleaux, la durée et la vitesse de passage.(4) fil « boucle en désordre ».
La raison peut être que la pièce n'est pas solidement installée et qu'elle roule lors des manipulations. Il est donc nécessaire d'ajuster la pièce pour qu'elle soit solidement installée.(5) Les filetages de grand et de petit diamètre ne peuvent pas être qualifiés en même temps.
La taille de la pièce brute étant petite, un contrôle strict de sa taille est nécessaire.Rectification de filetage
Cette opération est généralement réalisée sur des rectifieuses de filetage spécialisées. Les défauts de filetage produits sont les suivants :(1) Le côté de la dent n’est pas plat, brillant ou droit.
Cela est généralement dû à un défaut d'affûtage de la meule. Il peut y avoir des vibrations au niveau de la meule, ou un dosage de coupe inadéquat. Un mouvement irrégulier du stylo diamanté lors du dressage de la meule peut également en être la cause, entraînant une irrégularité d'usinage. Il est nécessaire de rectifier la meule, de régler la tête de rectification et de nettoyer le bain d'huile ; assurez-vous que le jeu entre le stylo diamanté et son clip est correct et que le serrage des vis est suffisant.(2) Le ton est trop faible.
Le problème provient généralement du système de transmission de la machine-outil ou de l'usure des vis ; il peut également s'agir d'un rapport entre le pas de la vis et le pas de la pièce qui n'est pas un multiple entier. Il est nécessaire de réparer la machine ou de remplacer la vis par une vis non conforme ; ou bien, si la pièce et la vis tournent, actionnez l'écrou (ouvrez et fermez-le), attendez que la vis effectue un tour complet, puis actionnez à nouveau l'écrou (ouvrez et fermez-le).(3) Le type de dent n'est pas correct, le bas du rayon de la dent est trop grand.
Cela est principalement dû à un dressage incorrect de la meule, à une dureté inadaptée de celle-ci ou à son usure. Il est nécessaire de remplacer ou de régler la meule.Conclusion
Grâce à l'introduction et à l'analyse précédentes, identifiez les types de filetages couramment utilisés et choisissez celui qui correspond le mieux aux besoins spécifiques de chaque application. Par ailleurs, la qualité d'un produit repose également sur la maîtrise du processus de fabrication. C'est en comprenant les causes des problèmes que l'on obtient… traitement des threads défauts, afin de trouver et de prendre des mesures opportunes pour améliorer la production réelle.
Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.