Points clés à retenir
- Un gabarit guide l'outil de coupe, tandis qu'un dispositif de fixation maintient la pièce et permet au système de coordonnées de la machine CNC de contrôler la trajectoire de l'outil.
- Le principe 3-2-1 utilise six points de contact répartis sur trois plans pour contraindre les six degrés de liberté d'une pièce sans la surcontraindre.
- La rigidité, le choix correct du point de référence et le dégagement de sécurité des copeaux sont plus importants pour la réussite du montage que la complexité globale de celui-ci.
- Le fait de sur-contraindre une pièce à usiner avec un trop grand nombre de dispositifs de positionnement est l'une des erreurs de conception les plus courantes et entraîne des variations d'une pièce à l'autre.
Gabarit vs dispositif de fixation : la différence qui compte
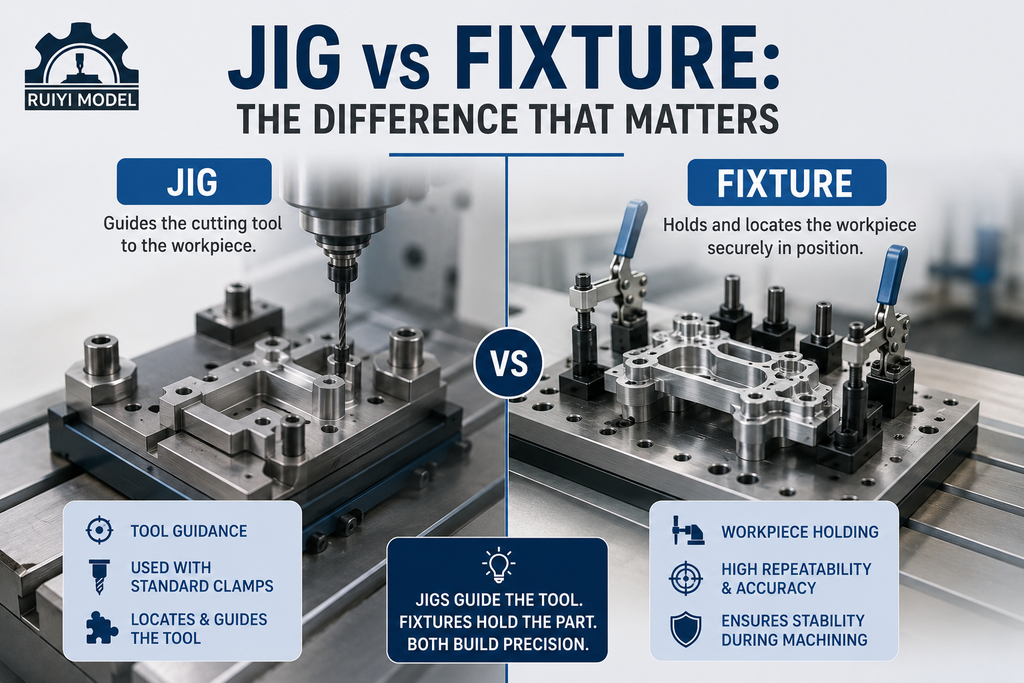
Les gabarits et les montages sont tous deux des outils de maintien de pièce, mais ils ont des fonctions différentes. Un gabarit, comme un gabarit de perçage avec des bagues trempées, guide directement l'outil de coupe, garantissant ainsi des trous parfaitement alignés à chaque usinage, sans avoir à mesurer chaque pièce. Un montage maintient et positionne la pièce, mais ne guide pas l'outil. En usinage CNC moderne, la plupart des systèmes de maintien de pièce conçus pour les fraiseuses et les centres d'usinage sont techniquement des montages, puisque la machine possède son propre système de coordonnées et un système de contrôle de trajectoire d'outil programmé. Pour une analyse plus détaillée de l'application de ce concept aux pièces de production, consultez notre guide précédent sur la définition d'un montage et l'évolution de cette technologie.
Le principe de localisation 3-2-1
Toute pièce rigide dans l'espace possède six degrés de liberté : trois de translation et trois de rotation. Le principe 3-2-1 est la méthode standard pour contrôler ces six degrés de liberté avec un nombre minimal de points de contact, ce qui évite les distorsions et les incohérences dues à une contrainte excessive.
| avion | Points de contact | Degrés de liberté restreints |
| Plan principal | 3 points | Mouvement le long d'un axe, rotation autour des deux autres |
| Plan secondaire | 2 points | Mouvement le long d'une direction horizontale, rotation autour de l'axe vertical |
| Plan tertiaire | 1 point | Le dernier degré de liberté restant |
Correspondance des repères aux données de dessin
Les références de montage doivent correspondre autant que possible à celles indiquées sur le dessin de la pièce. Pour le positionnement, privilégiez les surfaces usinées aux surfaces brutes, car elles sont planes et prévisibles. Si la pièce comporte déjà un alésage ou une rainure, l'utilisation d'une goupille de positionnement adaptée à cette caractéristique est souvent plus fiable que l'ajout d'une nouvelle surface de référence.
Stratégie de serrage
La force de serrage doit résister aux forces de coupe sans déformer la pièce, notamment pour les parois fines ou les géométries délicates. Les brides à genouillère conviennent aux opérations manuelles et aux petites séries. Les brides hydrauliques et pneumatiques sont plus adaptées à la production en grande série, où des cycles de chargement et de déchargement rapides et répétables réduisent les temps morts. Les brides doivent toujours s'appuyer sur une partie rigide de la pièce, jamais sur une paroi fine ou une zone non soutenue. Des supports ou des éléments de renfort doivent être ajoutés sous toute zone susceptible de fléchir. Ce même principe guide la conception de nos montages de serrage multi-pièces pour la production en série.
Matériau et rigidité du corps du dispositif
La rigidité est primordiale dans la conception des outillages, car le moindre mouvement sous charge de coupe se traduit directement par un mauvais état de surface ou une pièce rebutée. Les matériaux couramment utilisés pour les corps d'outillage sont l'acier à outils et la fonte pour les grandes séries, et l'aluminium pour les outillages plus légers ou en petites séries où le poids et le coût priment sur la rigidité maximale. Le renforcement des zones les plus fragiles par des nervures et des entretoises permet d'améliorer la rigidité sans ajouter de masse inutile.
Liste de contrôle de conception pour les montages et gabarits CNC
- Vérifiez les tolérances critiques de la pièce et faites correspondre les références de montage aux références du dessin.
- Appliquez le principe 3-2-1 et évitez d'ajouter des localisateurs au-delà des six points nécessaires.
- Placez les pinces uniquement sur les sections rigides, loin des parois minces ou des portées non soutenues.
- Vérifiez l'approche et le dégagement de l'outil afin que la fraise ne puisse pas entrer en collision avec les pinces ou les dispositifs de positionnement.
- Prévoir un système d'évacuation des copeaux afin d'éviter leur accumulation sous la pièce ou contre un dispositif de positionnement.
- Conception permettant un chargement rapide et sans ambiguïté afin d'éviter toute erreur de chargement de la pièce par l'opérateur.
Questions fréquemment posées
Quelle est la principale différence entre un gabarit et un dispositif de fixation ?
Un gabarit guide l'outil de coupe vers une position précise, tandis qu'un dispositif de fixation maintient la pièce à usiner en toute sécurité et s'appuie sur le système de coordonnées propre à la machine pour contrôler la trajectoire de l'outil.
Pourquoi utilise-t-on le principe 3-2-1 dans la conception des luminaires ?
Il contraint les six degrés de liberté d'une pièce rigide en utilisant le nombre minimal de points de contact, ce qui permet un positionnement répétable sans surcontrainte ni déformation de la pièce.
Que se passe-t-il si un luminaire utilise trop de points de localisation ?
Une contrainte excessive ajoute des points de contact inutiles qui peuvent forcer la pièce à adopter une position sous contrainte ou légèrement différente à chaque fois qu'elle est chargée, ce qui se traduit par une variation d'une pièce à l'autre.
La même conception de dispositif de fixation peut-elle être utilisée pour des pièces de tailles différentes ?
Les dispositifs modulaires et reconfigurables peuvent accueillir une famille de pièces similaires, mais un dispositif dédié est généralement plus rigide et reproductible pour une seule pièce produite en grande série.
Mot de la fin
Un bon système de montage et d'outillage est invisible lorsqu'il est fonctionnel. Il se traduit par des pièces homogènes, des changements de production rapides et un faible taux de rebut, et non par un outil complexe. Si votre projet nécessite un montage sur mesure conçu en parallèle de votre production, nos services d'usinage CNC en ligne en Chine peuvent concevoir et valider le système de bridage dans le cadre du même programme.