L'usinage de l'arbre d'entrée dans les boîtes de vitesses à énergie nouvelle est difficile en raison de la précision stricte, des tolérances serrées et d'une structure à parois minces.
Parallèlement, alors que le marché des voitures particulières à énergie nouvelle connaît une croissance rapide, la concurrence en termes de performances et de prix s’intensifie.
Nous renforçons la compétitivité des pièces d'arbres pour les énergies nouvelles grâce à une technologie de pointe et au tournage CNC à double tête , améliorant ainsi l'efficacité, la qualité et le coût.
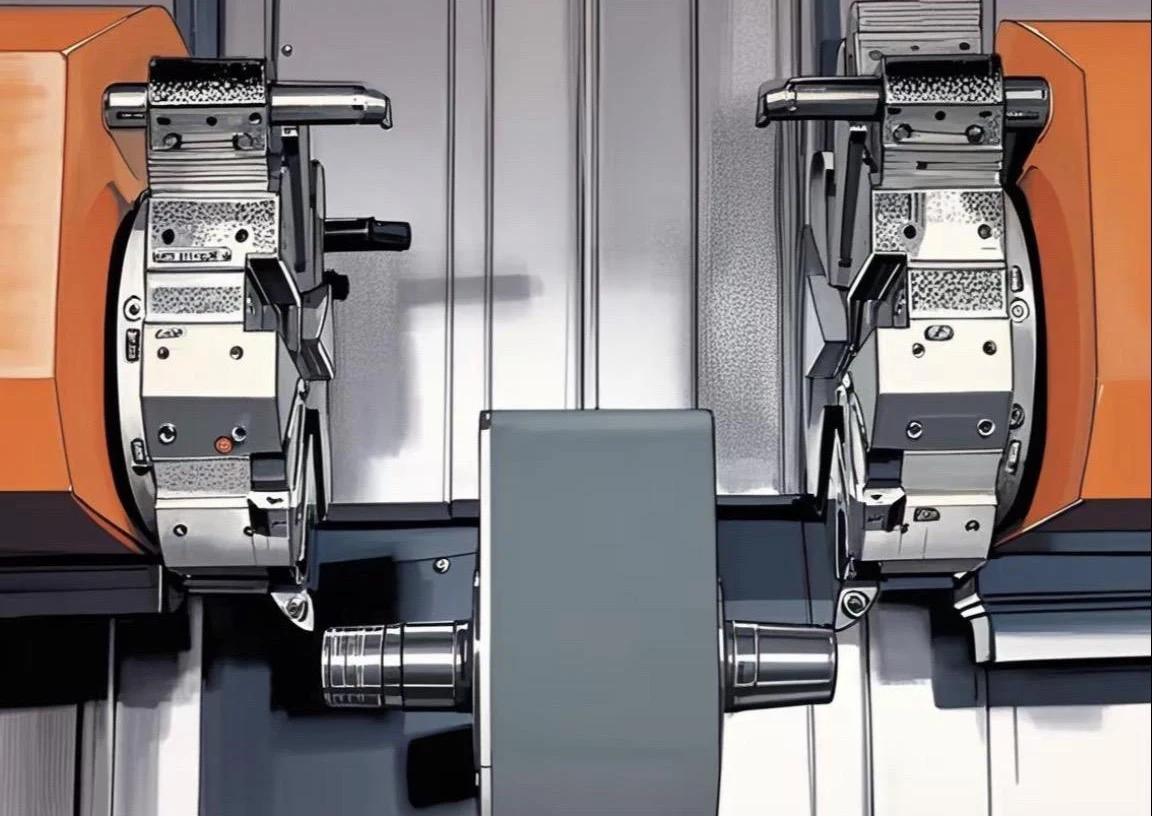
Structure interne du tour CNC à double tête illustrée à la figure 1.
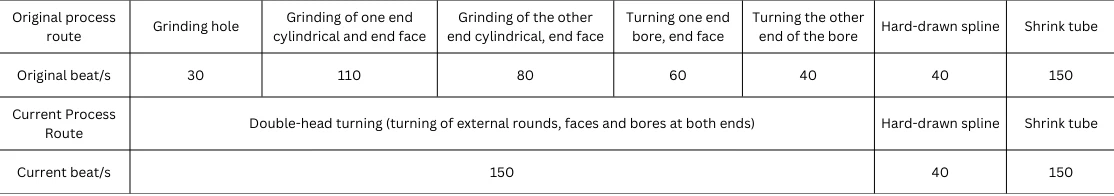
Programme de processus de tournage à double tête
Après le traitement thermique, les opérateurs rectifient les dents et usinent les extrémités des roulements et les trous intérieurs ; le processus traditionnel comprend :
Le meulage et le tournage de l'arbre d'entrée sur cinq machines avec plusieurs pinces risquent de nuire à la précision, de provoquer des bosses et de la rouille.
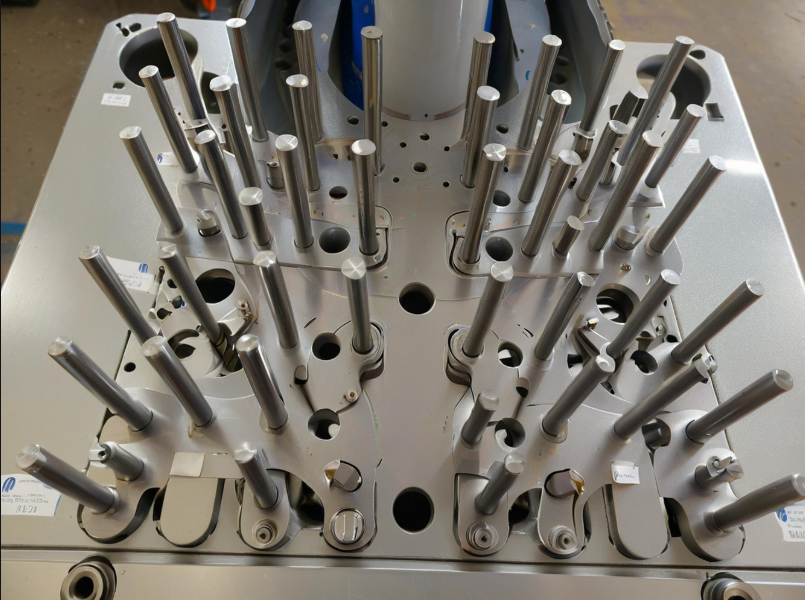
Le tour CNC à double tête positionne et serre l'épaulement de l'arbre et le sommet de la dent à l'aide de son bloc de support et de ses manchons d'expansion.
Après le serrage, les tourelles doubles du tour usinent simultanément le cercle extérieur, la face d'extrémité et l'alésage (voir figure 2).
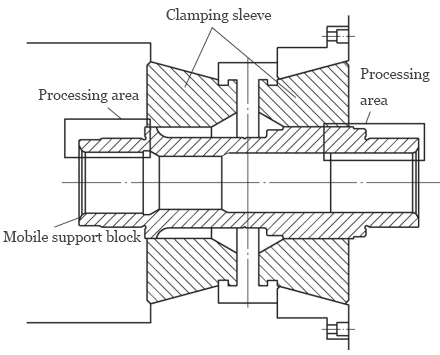
Les tourelles multi-stations du tour à double tête usinent simultanément le cercle extérieur, la face d'extrémité et le trou intérieur aux deux extrémités.
Comparaison de l'efficacité d'usinage
Le tableau 1 montre les cinq premiers processus réduits de 320 à 150 (+113 %), et l'ensemble du processus de 510 à 340 (+50 %).
Le programme de tournage à double tête améliore l'efficacité, mais les ingénieurs doivent vérifier sa stabilité sur la cannelure intérieure, le cercle extérieur et le faux-rond de l'alésage.
Influence sur la tolérance de position
Pour garantir la qualité des cannelures et des dents, les ingénieurs adoptent le programme de tournage à double tête et contrôlent strictement le faux-rond du cercle extérieur.
Le faux-rond du cercle extérieur des roulements affecte l'inclinaison des dents, la durée de vie des engrenages et le NVH, de sorte que le tournage à double tête doit le contrôler strictement.
Exigences de contrôle de tolérance géométrique du programme de processus de tournage à double tête présentées dans la figure 3.
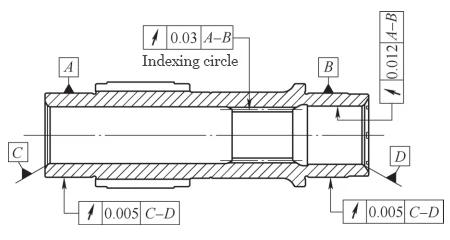
Influence sur le faux-rond radial de la cannelure interne
En tant que caractéristique clé de l'arbre d'entrée, les ingénieurs doivent tester entièrement le faux-rond de la cannelure intérieure pour garantir que le processus d'usinage est qualifié à 100 %.
Dans le tournage à double tête, le sommet de la dent, l'épaulement et les cercles extérieurs du roulement servent de références ; une mauvaise coaxialité affecte le faux-rond interne des cannelures.
Pour garantir la qualité des cannelures intérieures, le tournage à double tête doit contrôler l'ébauche, y compris le diamètre mineur, le sommet de la dent et le cercle extérieur de l'épaulement.
Avant le traitement thermique, les opérateurs terminent par tournage une extrémité et utilisent l'extrémité de la dent et le cercle supérieur pour soutenir l'autre extrémité.
La figure 4 montre le programme de tournage de finition, où les opérateurs finissent l'épaulement de l'arbre et l'alésage de la cannelure avec une coaxialité de 10 μm.
L'alésage cannelé prend le cercle supérieur de la dent comme référence de positionnement et sa coaxialité avec le cercle supérieur de la dent est inférieure à 15 µm.
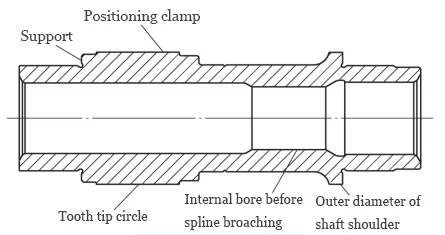
Pour les arbres d'entrée à parois minces, les ingénieurs optimisent le traitement thermique pour maintenir la déformation des cannelures à moins de 10 μm.
Les ingénieurs ont suivi le faux-rond radial de 10 cannelures intérieures d'arbre d'entrée avant et après traitement thermique et tournage à double tête (tableau 2).
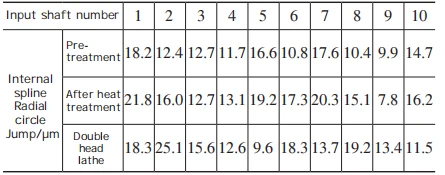
La comparaison montre que 8 cannelures internes ont un faux-rond accru après traitement thermique, avec un changement maximal de 10 μm.
La comparaison montre qu'après le tournage à double tête, 5 cannelures internes ont augmenté le faux-rond jusqu'à 9.1 μm et 5 l'ont diminué jusqu'à 9.6 μm.
Le faux-rond radial maximal de 10 cannelures internes est de 25.1 μm ; les autres sont dans les 20 μm, répondant aux exigences du processus et du produit.
Les opérateurs ont traité en continu plus de 500 pièces, en maintenant le faux-rond interne des cannelures à moins de 30 μm, avec un taux de réussite de 100 % et un Cpk de 2.43.
Le contrôle de la qualité de l'ébauche et la limitation de la déformation permettent un tournage à double tête pour garantir une qualité de cannelure interne stable.
Influence du faux-rond sur le cercle extérieur et le diamètre de l'alésage
Les opérateurs se réfèrent au trou central dans le traitement thermique traditionnel, en gardant le faux-rond du cercle extérieur à moins de 5 μm.
Dans un tour CNC (figure 5), les petites pinces et le support long désalignent souvent l'alésage, ce qui ne répond pas aux exigences de faux-rond.
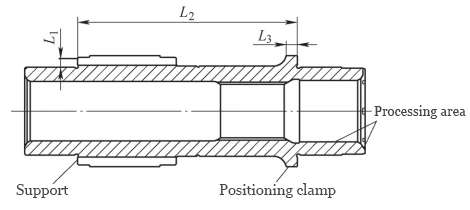
Pour garantir le faux-rond de l'alésage, les opérateurs doivent positionner et meuler avec précision l'épaulement de l'arbre et les cercles extérieurs du roulement ensemble.
Le tournage du trou intérieur et de la face d'extrémité nécessite de corriger toutes les pièces pour maintenir le faux-rond du roulement ≤ 8 μm et le faux-rond du trou intérieur ≤ 12 μm.
Ce programme ajoute un meulage et un tournage post-traitement thermique, avec un serrage répété et un faux-rond d'alésage de 6 à 13 μm, ce qui ne répond pas aux exigences du processus.
Les tours à double tête permettent de serrer les deux extrémités en un seul serrage, ce qui permet de maintenir le faux-rond radial à moins de 5 μm et de résoudre les problèmes d'efficacité et de faux-rond d'origine.
Conclusion
Les tours à double tête usinent les deux extrémités et les trous en un seul serrage, réduisant ainsi les erreurs et améliorant la précision et l'efficacité.
- Le tournage à double tête après traitement thermique remplace cinq procédés traditionnels, permettant un traitement par lots stable.
- Avant le traitement thermique, la cannelure intérieure utilise le sommet de la dent pour le positionnement (coaxialité ≤15 μm, faux-rond ≤10 μm) ;
Après le traitement thermique, le tournage à double tête traite les deux extrémités du roulement avec la même référence.
Après avoir vérifié 500 pièces, le faux-rond radial de la cannelure intérieure était qualifié à 100 % et contrôlé de manière stable à moins de 30 μm.
- Les tours à double tête réalisent tous les trous en un seul serrage, en maintenant les faux-ronds et la dispersion des dents à moins de 5 μm.
Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.