
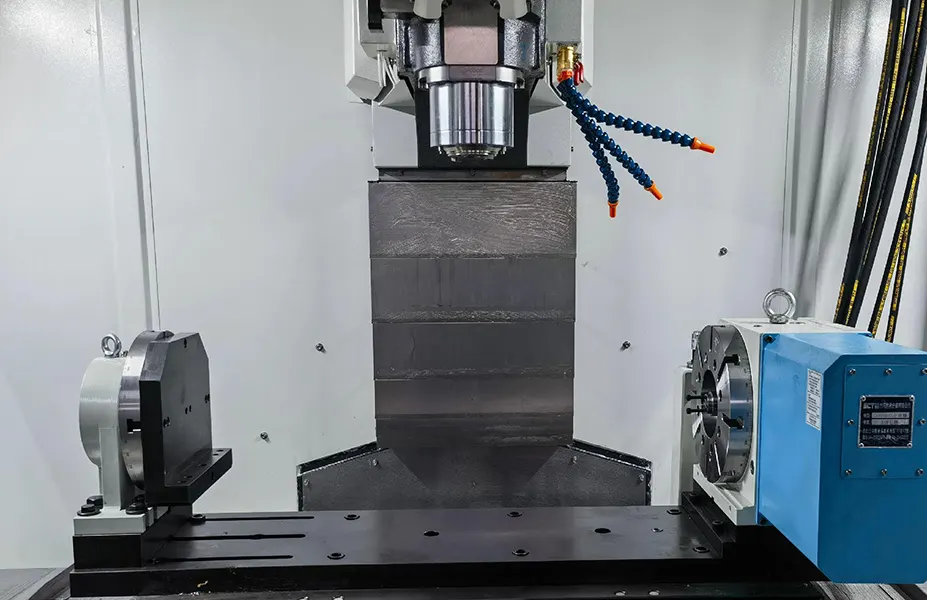
Les pièces à cavités profondes et étroites présentent des caractéristiques structurelles telles qu'une grande profondeur, des ouvertures étroites ou un espace interne restreint. Elles constituent actuellement l'un des problèmes de traitement et de fabrication.
Les caractéristiques typiques de ces pièces sont :
Les cavités beaucoup plus profondes que larges, comme celles dont le rapport profondeur/diamètre est supérieur à 3:1, présentent des défis.
Ces cavités présentent souvent des structures internes difficiles d'accès ou un espace d'usinage limité. Leur usinage nécessite généralement des outils longs et fins pour percer en profondeur.
Les caractéristiques comprennent : des trous ou des rainures profonds, des ouvertures étroites avec de longs espaces internes, des structures internes telles que des renforts, des canaux de refroidissement, des glissières, etc.
En raison de sa structure à cavité profonde, un outil avec un rapport d'aspect plus important doit être choisi pour l'usinage. Cela entraîne souvent des problèmes tels que des vibrations et des écaillages lors de l'usinage.
De plus, l'effet de refroidissement est médiocre et l'élimination des copeaux est difficile.
Ces facteurs contribuent à une faible stabilité de l’usinage, à une faible efficacité de coupe et à une courte durée de vie de l’outil.
Les principales raisons des difficultés d’usinage sont les suivantes.
Faible rigidité de l'outil, facile à vibrer
L'usinage de cavités profondes nécessite l'utilisation d'outils longs et fins. Ces outils présentent un porte-à-faux important, ce qui entraîne un manque de rigidité.
Par conséquent, les vibrations et les vibrations sont plus fréquentes, ce qui entraîne une faible rugosité de surface et une instabilité de la précision dimensionnelle.
Difficulté d'enlèvement des copeaux
L'espace étroit de la cavité limite le trajet d'évacuation des copeaux. Ceci est particulièrement problématique lors de l'usinage au fond d'une cavité profonde, où les copeaux s'accumulent facilement.
L'accumulation de copeaux augmente la charge sur l'outil et affecte la stabilité de l'usinage. Ils peuvent également rayer la surface usinée.
Refroidissement et concentration de chaleur difficiles
Lorsque l'outil pénètre profondément dans une cavité étroite, le liquide de refroidissement ne peut pas atteindre correctement la zone de coupe.
Par conséquent, la chaleur n'est pas efficacement évacuée, ce qui peut facilement entraîner une déformation thermique et compromettre la précision des pièces. Cela entraîne également une usure accrue des outils.
Mauvaise vision de l'usinage, pas facile à surveiller
La structure profonde et étroite rend difficile pour l'opérateur ou la machine-outil de visualiser l'état de l'usinage.
Cette limitation augmente le risque d’erreurs et entrave le contrôle efficace de la qualité de l’usinage.
Programmation difficile et conception de chemin
Pour éviter les interférences et les collisions, les trajectoires d’outils et les stratégies d’usinage doivent être soigneusement conçues.
Cette conception soignée rend la programmation complexe, notamment pour l'usinage simultané sur 5 axes.
Conception de luminaires complexes
La pièce a une structure spéciale et est sujette à la déformation lors de l'usinage.
Par conséquent, des dispositifs personnalisés doivent être conçus pour un support efficace et un positionnement précis.
Cette exigence augmente à la fois le temps de préparation et le coût global.
Problèmes dans la structure et le traitement des pièces
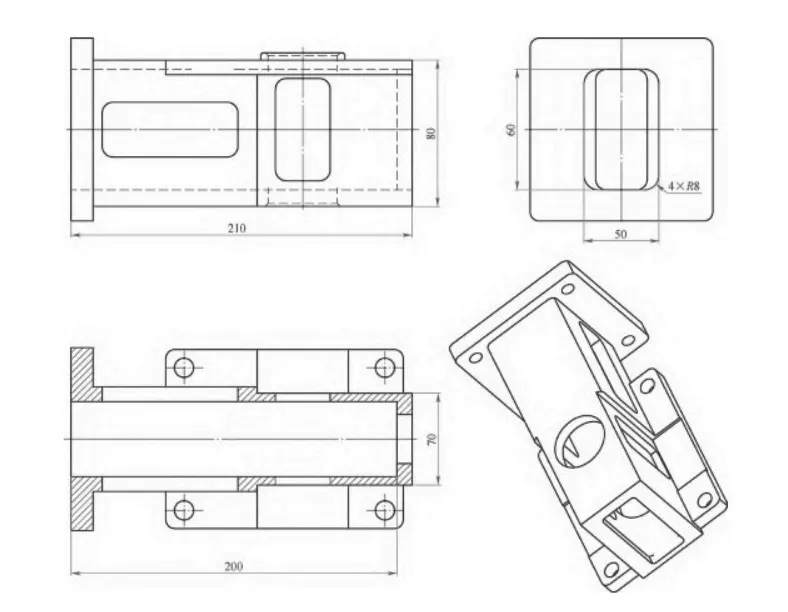
La structure et la taille des pièces d'une cavité étroite et profonde sont illustrées dans la figure 1.
Matériau des pièces pour l'acier 35, pièces forgées, dimensions extérieures de 100 mm × 100 mm × 220 mm, coin R8 mm, besoin de traiter 49 mm × 80 mm, 200 mm de profondeur à travers la rainure et la paroi latérale des deux côtés de la rainure.
Lors du processus d'usinage, il est nécessaire de sélectionner un certain nombre d'outils d'une longueur de 220 mm ou plus pour l'ébauche et la finition respectivement.
En raison du long porte-à-faux de l'outil, les vibrations pendant l'usinage sont importantes, l'outil est sujet à l'écaillage et la profondeur de coupe et la vitesse d'avance sont limitées.
À mesure que la profondeur de fraisage augmente, l'efficacité du refroidissement et de l'élimination des copeaux à la pointe de l'outil diminue progressivement.
En conséquence, les températures de coupe augmentent fortement, ce qui entraîne une usure de l’outil, un durcissement de la surface et d’autres phénomènes indésirables.
Ces problèmes entraînent une faible efficacité de coupe, une réduction de la durée de vie de l'outil et une mauvaise qualité d'usinage de surface. De plus, la taille importante des lots de ce produit amplifie ces difficultés.
Par conséquent, trouver des moyens de garantir la qualité de l’usinage, d’améliorer l’efficacité et de réduire les coûts est devenu une priorité urgente.
Optimisation du processus d'usinage
La paroi latérale de la pièce présente deux rainures carrées : l'une mesurant 30 mm × 75 mm et l'autre 30 mm × 55 mm.
Au fond de ces rainures se trouve un trou rond de φ46 mm. Cette cavité profonde est traversée par une rainure carrée de 40 mm × 80 mm. Avant la trempe, des trous traversants de φ40 mm sont pré-percés.
Après avoir analysé les caractéristiques structurelles de la pièce, une séquence d’usinage prioritaire a été établie.
Commencez par usiner les deux rainures carrées dans la paroi latérale. Pré-percez ensuite le trou de Ø 46 mm à Ø 45 mm, en conservant la surépaisseur de finition.
Cette approche garantit que, lorsque l’outil atteint la profondeur des rainures carrées et des trous ronds, il fonctionne comme un outil à « ligne vide ».
En utilisant une stratégie de ligne vide, le volume de coupe réel est réduit.
Cette réduction prolonge non seulement la durée de vie de l’outil mais augmente également la vitesse de coupe.
De plus, l'usinage préalable d'une rainure sur la paroi latérale facilite l'évacuation des copeaux. Cela évite leur accumulation et les problèmes d'écaillage de l'outil et de durcissement de la surface de la pièce.
Sélection de la méthode de fraisage
La cavité intérieure de la pièce a une profondeur de 200 mm, ce qui nécessite l'enlèvement d'un volume important de matière dure.
Pour garantir un usinage efficace dans ces conditions, il est particulièrement important de sélectionner la méthode de fraisage appropriée.
Après analyse, deux solutions d'usinage peuvent être exclues. La pièce est une pièce trempée présentant une dureté élevée et une cavité profonde.
Par conséquent, le fraisage pendulaire et le fraisage dynamique ne sont pas adaptés.
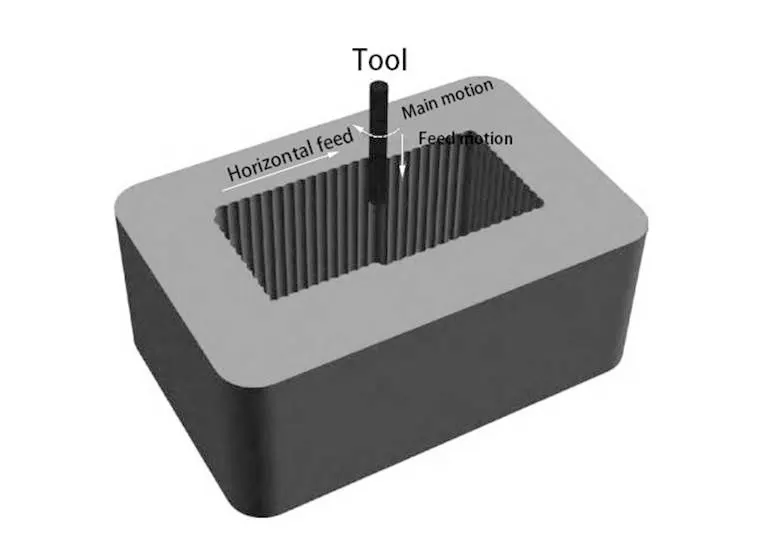
La méthode de fraisage par insertion (voir figure 2) offre des avantages distincts pour l'usinage de cavités profondes.
C'est l'un des moyens les plus efficaces pour obtenir un taux d'enlèvement de matière élevé dans le traitement des métaux.
Le principe consiste à remplacer l'avance horizontale traditionnelle par une insertion axiale, convertissant les forces de coupe radiales en forces axiales.
Par conséquent, même avec un porte-à-faux d'outil important, le porte-outil maintient une rigidité élevée, réduit les vibrations d'usinage et améliore la stabilité de coupe.
Lors des tests de fraisage de plaquettes, il a été constaté qu'une largeur de coupe plus grande conduit à une efficacité d'enlèvement de matière élevée.
Cependant, cela génère également des vibrations de traitement importantes, ce qui rend l'outil sujet à l'écaillage.
Si la largeur de coupe est réduite, l'efficacité du traitement est faible et l'usure de l'outil est plus rapide.
Si la fraise en alliage ordinaire est utilisée pour le traitement de fraisage d'insert, la durée de vie de l'insert est faible, l'effet de traitement est médiocre et il faut donc utiliser une lame de fraise à insert spéciale.
En raison du volume de coupe important de cette pièce, cette méthode de coupe est exclue lorsque les conditions de préparation sont limitées.
Cependant, l'usinage efficace de pièces à cavités profondes peut être obtenu par fraisage par plaquettes dans des conditions appropriées. Ces conditions incluent :
Une structure de pièce rigide et bien conçue et un matériau adapté.
Préparation suffisante avant l'usinage.
Une fraise à plaquettes spéciale avec une durée de vie élevée.
Dans des conditions de traitement générales et sans fraise à plaquettes spécialisée, les caractéristiques structurelles de la cavité doivent guider le choix de la méthode.
Compte tenu de ces caractéristiques, il est plus approprié d’utiliser la méthode de fraisage en couches conventionnelle pour le traitement.
La pièce doit être pré-percée de trous de φ40 mm avant la trempe, comme un point d'usinage de fraise vers le bas.
Selon l'expérience de coupe, les pièces en acier trempé bénéficient d'un programme d'usinage spécialisé pour les cavités profondes.
Ce programme utilise une faible profondeur de coupe, une vitesse de broche élevée et une avance importante. Il offre une grande stabilité du processus et une excellente efficacité d'usinage.
Prétraitement des coins
En raison de la cavité profonde et étroite dans le coin intérieur, la zone de contact entre l'outil et la pièce augmente soudainement.
Cela entraîne une forte augmentation de la force de coupe et rend l'outil vulnérable à la casse ou à l'affaissement. Il est donc nécessaire de prétraiter l'angle intérieur de la cavité.
Pour le traitement de pré-perçage, utilisez un foret allongé dont le diamètre est légèrement supérieur au rayon du coin.
Laissez une petite marge lors du perçage afin de réduire l'effort de coupe dans l'angle. Cette approche permet également de minimiser les vibrations de coupe.
Sélection d'outil
(1) Sélection du matériau de l'outil
Selon les caractéristiques du traitement de fraisage de cavités profondes, l'outil doit avoir une excellente résistance à l'usure.
Il doit également présenter une excellente résistance à la chaleur, ainsi qu'une résistance à la flexion et une robustesse suffisantes pour résister aux conditions les plus exigeantes.
Parmi les matériaux d'outils de coupe en carbure cémenté couramment utilisés, le type YG offre une résistance à la flexion et une résistance aux chocs supérieures.
Cela le rend particulièrement adapté à la coupe de métaux cassants.
Le type de carbure cémenté YT présente une résistance, une résistance à l'usure et une résistance à la chaleur supérieures à celles du type YG.
Cependant, la résistance à la flexion du type YT est plus faible, notamment en termes de résistance aux chocs. Par conséquent, il est plus sujet à l'écaillage.
Le carbure cémenté de type YW offre une ténacité élevée, une dureté élevée et une résistance élevée à l'usure.
Il combine les performances des carbures cémentés de type YG et YT. Par conséquent, le carbure cémenté de type YW offre d'excellentes performances globales.
La sélection du carbure cémenté de type YW peut améliorer efficacement l'efficacité et la qualité du traitement.
(2) Sélection de la structure de l'outil
Lors du fraisage de cavités profondes, plusieurs facteurs doivent être pris en compte, notamment le nombre de dents de l'outil et la profondeur de la suspension.
De plus, la rigidité de l’outil, l’espace à copeaux et les vibrations doivent être pris en compte.
Il est également important de prendre en compte l’usure potentielle des outils et les problèmes connexes qui peuvent survenir pendant le processus d’usinage.
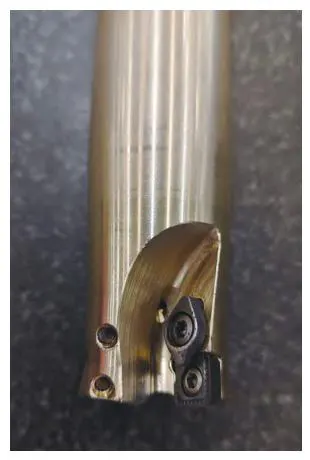
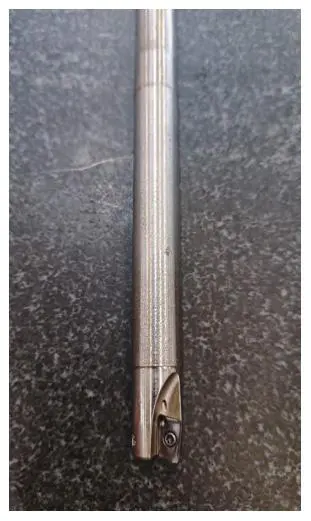
Sur la base de ces facteurs, une fraise à grande avance (voir figure 3) doit être utilisée pour le fraisage grossier afin de garantir la résistance et l'efficacité de coupe ;
La fraise à angle droit indexable (voir figure 4) est utilisée pour le fraisage de finition de la cavité et le dégagement du coin.
Optimisation des méthodes d'usinage
Dans l'usinage de pièces à cavités profondes, la rigidité de l'outil joue un rôle crucial. Elle est directement proportionnelle à la quantité de coupe.
En augmentant la rigidité de l’outil, la précision et l’efficacité de l’usinage peuvent être considérablement améliorées.
(1) Le fraisage d'ébauche est divisé en deux étapes, la première sélection d'une fraise à grande avance conventionnelle φ32 mm, porte-à-faux de l'outil 115 mm, usinage à une profondeur de 110 mm ;
Utilisez ensuite les mêmes spécifications de diamètre pour augmenter la grande fraise d'alimentation, le porte-à-faux de 205 mm, l'usinage à 110 ~ 200 mm, les vibrations et l'usure sont considérablement améliorées.
(2) Dans le processus d'usinage de cavités profondes, l'ébauche est réalisée en deux étapes.
On utilise d'abord une fraise à grande avance conventionnelle, puis une fraise à avance prolongée pour poursuivre l'ébauche.
Après l'ébauche, une fraise à angle droit indexable est utilisée pour la finition. Cet outil permet également de dégager les angles arrondis de la cavité.
Compte tenu des problèmes potentiels tels que les erreurs d'installation, de fabrication et de traitement des deux fraises utilisées dans le fraisage d'ébauche, des interférences peuvent se produire.
Plus précisément, ces erreurs peuvent entraîner des interférences entre la tige de la fraise à grande avance et la paroi de la fente usinée dans la plage de 0 à 110 mm.
Pour éviter cela, la taille d'usinage par rapport à la première fraise est volontairement réduite de 0.1 à 0.2 mm.
Cette réduction évite d'éventuelles interférences. La finition par couches est ensuite réalisée à l'aide d'une fraise à angle droit indexable.
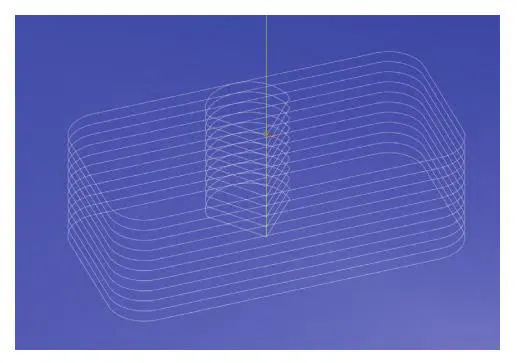
3) Optimisation du parcours de l'outil d'usinage.
L'utilisation de trous pré-percés comme points d'entrée du parcours de l'outil permet de guider l'outil en douceur dans le matériau.
En utilisant une méthode d'entrée et de sortie arc-tangente, l'outil peut entrer et sortir de la pièce de manière fluide et contrôlée.
Cela garantit que la force de coupe ne change pas brusquement.
Lors du processus de découpe, le principe « épaissir, éclaircir » est appliqué.
Cela signifie que le copeau est plus épais lorsque l'outil pénètre dans la pièce et plus fin lorsqu'il en ressort. Cette méthode, appelée fraisage lisse, réduit efficacement les vibrations de l'outil.
Par conséquent, cela contribue à améliorer la durée de vie de l’outil et à améliorer la qualité de surface des parois des rainures.
Le parcours optimisé de l’outil d’usinage est illustré à la figure 5.
Optimisation des paramètres de coupe
La vitesse de coupe, la profondeur de coupe et la vitesse d'avance sont les principaux facteurs affectant l'efficacité de la coupe.
D'après l'expérience en usinage, la vitesse de coupe a le plus grand impact sur la durée de vie de l'outil.
Si la vitesse de coupe est trop faible, cela affecte l'efficacité de l'usinage ;
Une vitesse de coupe trop élevée affecte la durée de vie de l'outil. La vitesse d'avance influence la durée de vie de l'outil du deuxième coup, tandis que la profondeur de coupe influence la durée de vie de l'outil du plus petit coup.
Selon l'expérience de traitement, les paramètres de débogage peuvent être grossièrement classés en deux types.
Le premier type implique une grande profondeur de coupe combinée à une faible vitesse d'avance.
Le deuxième type utilise une faible profondeur de coupe ainsi qu'une grande vitesse d'avance.
Selon la gamme de paramètres de coupe fournis par le fabricant de l'outil pour le débogage de la coupe.
Fraisage au carbure YW 45 pièces en acier trempé, vitesse de coupe de 150 à 300 m/min, avance de 0.15 à 0.3 mm/r, profondeur de coupe de 0.3 à 1.2 mm.
Étant donné que la vitesse de coupe a le plus grand impact sur la durée de vie de l'outil, elle a été micro-ajustée pour optimiser la profondeur de coupe et la vitesse d'avance.
Les résultats de débogage des paramètres de coupe de l'outil à grande avance sont présentés dans le tableau 1.
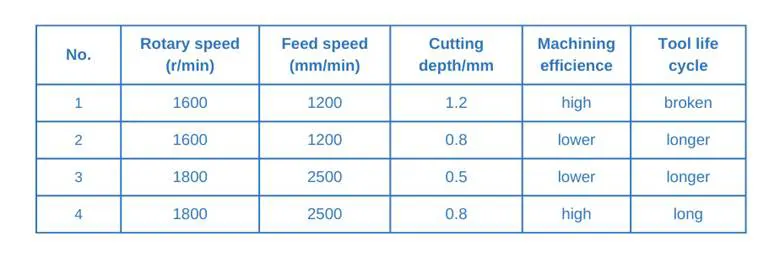
Selon les résultats du tableau 1, pour ce matériau d'outil et ce matériau de pièce, la méthode de coupe « faible profondeur de coupe, grande vitesse d'avance » offre une efficacité de traitement plus élevée et une durée de vie de l'outil plus longue.
Les résultats des tests de découpe sont les suivants :
Grande vitesse de coupe d'avance de 181 m/min, vitesse d'avance de 2500 0.8 mm/min, profondeur de coupe de XNUMX mm, à ce moment-là, les vibrations de coupe sont considérablement réduites, l'usure a tendance à être normale.
Lors de l'utilisation d'un outil d'avance de plus en plus grand, il est nécessaire de réduire la vitesse d'avance à 80 % de l'outil normal.
Technologie de refroidissement
Un autre point clé pour améliorer l’efficacité de la découpe des métaux est le refroidissement.
La chaleur de coupe affecte la formation et la décharge des copeaux, comme le refroidissement de manière traditionnelle, l'effet de dissipation de la chaleur est médiocre, intensifiera l'usure de l'outil et raccourcira la durée de vie de l'outil.
La technologie de découpe par refroidissement haute pression consiste à augmenter la pression du fluide de coupe à un niveau spécifique.
Le fluide est ensuite pulvérisé avec précision sur la zone de refroidissement requise pour obtenir un refroidissement rapide.
L’une des caractéristiques clés de cette méthode est que le fluide de coupe à haute pression élimine instantanément les copeaux de la zone de coupe.
Il en résulte un traitement des pièces plus fluide et un refroidissement plus rapide, ce qui contribue à prolonger la durée de vie de l'outil.
Par rapport à la méthode de refroidissement ordinaire, elle peut améliorer légèrement la vitesse d'avance de l'outil et la profondeur de coupe, et améliorer l'efficacité de l'usinage.
Dans ce processus de découpe, la combinaison du refroidissement interne à haute pression et du refroidissement externe constitue le meilleur effet de refroidissement.
Pour cet usinage, un centre d'usinage sans refroidissement interne est sélectionné et la combinaison d'un fluide de coupe et d'un refroidissement par air haute pression est adoptée.
Le tube de fluide de coupe à haut débit est aligné avec la pointe de l'outil pendant l'usinage pour réduire la température et jouer le rôle de refroidissement et de lubrification.
Le tube refroidi par air est dirigé vers l'avant de l'outil, ce qui peut rapidement souffler les copeaux et assurer un traitement fluide de l'outil.
Résultats de recherche
En comparant les données avant et après le test, il a été constaté que les améliorations du processus ont un impact notable.
Plus précisément, l’ajustement des paramètres d’usinage et l’optimisation du processus peuvent améliorer efficacement l’efficacité de l’usinage des cavités profondes.
Lors du test, différentes vitesses de coupe, vitesses d'avance et profondeurs de coupe ont été sélectionnées, tout en gardant tous les autres paramètres inchangés.
Les résultats ont montré que l’efficacité d’usinage la plus élevée était obtenue dans des conditions spécifiques.
Cela s'est produit lors de l'utilisation d'un outil d'avance de grande taille pour l'ébauche, avec une vitesse de coupe de 181 m/min, une vitesse d'avance de 2500 0.8 mm/min et une profondeur de coupe de XNUMX mm.
Le processus est optimisé grâce à une organisation raisonnable des processus de travail, à la sélection d’outils à haute efficacité et à l’adoption d’une technologie de refroidissement.
En comparant les données avant et après le test, il a été constaté que la méthode d’usinage optimisée offre des améliorations significatives.
Il réduit le temps d'usinage de 45 %, augmente la durée de vie de l'outil de 30 % et réduit les temps d'arrêt de 15 %.
Globalement, il permet d’obtenir le même effet d’usinage que l’utilisation d’outils et d’équipements professionnels pour les pièces à cavités profondes (voir Figure 6).
Figure 6 Effet d'usinage
Conclusion
Cet article prend comme exemple une pièce à cavité étroite et profonde pour développer une nouvelle méthode de traitement de fraisage, qui résout les problèmes de vibrations, de difficultés d'élimination des copeaux et d'écaillage dans le processus d'usinage.
Les résultats de l’étude montrent qu’il n’existe pas de méthode d’usinage universellement optimale dans le traitement des métaux.
La méthode la plus adaptée dépend plutôt de la situation spécifique du processus d’usinage et des exigences à respecter.
En optimisant le processus, en sélectionnant les outils et les paramètres d'usinage appropriés et en appliquant un refroidissement efficace et d'autres mesures, il est possible d'améliorer considérablement l'efficacité.
Même des outils ordinaires peuvent être utilisés efficacement pour améliorer les performances d'usinage de cavités profondes CNC.
Dans le même temps, dans la production réelle, il faut également prendre en compte l'impact d'autres facteurs tels que le serrage de la pièce et la rigidité de l'équipement.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

