

L'usinage CNC est une méthode clé pour obtenir un traitement de haute précision.
Cependant, même en utilisant des équipements CNC de haute précision, le niveau de compétence de l'usiniste limite toujours la précision du traitement final.
Les opérations d'usinage comprennent le serrage, l'alignement des outils et la configuration des paramètres ; les écarts à n'importe quelle étape affectent la qualité finale.
Lors du serrage et du positionnement de la pièce, l'usiniste doit prendre en compte des facteurs tels que le contrôle de la déformation de la pièce, la sélection du point de référence et la force de serrage ;
Lors de l'alignement des outils, l'usiniste doit aborder des questions telles que la sélection de la surface de référence, le choix du système d'alignement des outils et les stratégies de compensation.
Les réglages des paramètres de processus nécessitent une prise en compte complète des propriétés des matériaux, des performances des outils et des exigences d'usinage.
Cet article étudie l’impact des machinistes sur la précision, établit des normes et explore les méthodes pour améliorer la qualité de l’usinage CNC.
Analyse du mécanisme par lequel les opérations des machinistes affectent la précision de l'usinage CNC
En tant qu’étape clé de l’usinage CNC, les opérations de l’usineur affectent directement la précision de l’usinage.
Lors du serrage de la pièce, la déformation du dispositif affecte considérablement la précision de l'usinage.
Un serrage excessif ou insuffisant provoque des déformations ou des vibrations, entraînant une mauvaise rugosité de la surface.
Le processus d’alignement et de positionnement des pièces implique plusieurs facteurs tels que la sélection des surfaces de référence et des méthodes d’alignement.
Tout écart d’alignement affectera la précision de toutes les surfaces usinées ultérieurement.
Le réglage des outils est crucial ; les méthodes traditionnelles risquent de provoquer des erreurs subjectives, tandis que les systèmes numériques sont confrontés à des problèmes d'usure des sondes.
L'usure des outils pendant l'usinage affecte également la précision d'usinage , et les paramètres de coupe contrôlent le taux d'usure des outils.
Il est donc nécessaire d’équilibrer la vitesse d’avance et la vitesse de la broche tout en garantissant l’efficacité.
Une dureté inégale du matériau et une répartition des contraintes internes dans la pièce peuvent entraîner une déformation lors de l'usinage, en particulier dans les pièces à parois minces de grande taille.
Les changements de température et les vibrations nuisent à la précision de l'usinage, nécessitant des mesures de protection pour stabiliser l'environnement.
Ces facteurs interagissent et s’influencent mutuellement, formant un système complexe.
Une analyse approfondie de ces mécanismes d’influence peut jeter les bases du développement ultérieur de mesures de contrôle de précision.
Techniques de contrôle de précision pour les opérations d'usinage
Techniques de contrôle du serrage et du positionnement des pièces
La précision du serrage et du positionnement de la pièce affecte directement la qualité de l'usinage CNC.
Développer des schémas de serrage correspondants pour des pièces de différentes formes.
Les pièces carrées doivent utiliser la méthode de positionnement à trois côtés, tandis que les pièces cylindriques doivent utiliser le positionnement en bloc en V.
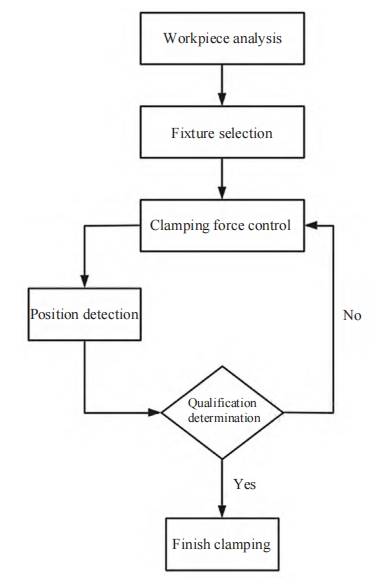
La figure 1 montre le processus de contrôle du serrage et du positionnement de la pièce.
Le contrôle de la force de serrage doit tenir compte des propriétés du matériau de la pièce.
Les pièces en fonte peuvent supporter des forces plus élevées, de sorte que les opérateurs peuvent augmenter de manière appropriée la force de serrage ;
aluminium les pièces en alliage sont sensibles à la déformation, les opérateurs doivent donc utiliser une force de serrage plus faible.
Sélectionnez les montages appropriés en fonction des caractéristiques dimensionnelles de la pièce.
Les pinces-étaux de précision conviennent aux petites pièces, tandis que les fixations hydrauliques offrent une plus grande stabilité pour les grandes pièces.
Les opérateurs doivent adopter une méthode de support multipoint pour les pièces à parois minces afin de réduire les risques de déformation.
La surface de serrage doit avoir une planéité élevée et une faible rugosité de surface ; un traitement de meulage de la surface de serrage peut être nécessaire.
La sélection des repères de localisation suit le principe du repère de processus maximal pour garantir la précision de la localisation.
Les fabricants fabriquent des éléments de localisation à partir d'un matériau en carbure de tungstène de haute précision pour minimiser l'usure pendant l'utilisation.
Les opérateurs utilisent une clé dynamométrique pendant le serrage réel pour contrôler avec précision le couple de serrage, évitant ainsi une force de serrage inégale causée par des facteurs humains.
Les ingénieurs optimisent les montages personnalisés pour les pièces spéciales via une analyse par éléments finis afin de garantir une rigidité suffisante.
Les opérateurs utilisent un indicateur à cadran après le serrage pour vérifier le faux-rond de la pièce et s'assurer que la précision de serrage répond aux exigences.
Technologie de contrôle de précision du préréglage et de l'alignement des outils
Le préréglage des outils joue un rôle décisif pour garantir la précision de l'usinage.
Les opérateurs effectuent un préréglage hors ligne à l'aide d'un prérégleur d'outils pour mesurer la valeur de compensation de la dimension de la longueur de l'outil.
Lors du préréglage, assurez-vous que la surface de référence de mesure est propre et exempte de débris et maintenez une force de mesure constante sur la sonde.
L'installation de l'outil utilise un porte-outil à expansion thermique pour améliorer la précision du faux-rond de l'outil.
Les opérateurs effectuent l'alignement des outils à l'aide d'un aligneur d'outils laser pour éliminer les erreurs d'alignement basées sur le contact.
À l'aide d'un indicateur à cadran, l'alignement de la face d'extrémité de la broche garantit que le faux-rond de la face d'extrémité reste dans la plage micrométrique.
Les opérateurs obtiennent une compensation de l'usure des outils grâce à des mesures en ligne pour obtenir des données d'usure des outils en temps réel.
Les ingénieurs établissent des normes de pré-réglage pour différents types d’outils.
Pour les outils de fraisage, le faux-rond radial est l'objectif principal de la mesure, tandis que pour les outils de perçage, les dimensions de longueur sont prioritaires.
Les techniciens contrôlent la température ambiante de pré-réglage dans une plage de température constante pour minimiser les effets de déformation thermique.
Le système transmet directement les données de mesure au système CNC via un réseau pour éviter les erreurs de saisie manuelle.
Les processus d'installation et de retrait des outils utilisent des clés pneumatiques pour garantir un couple d'installation stable.
Les opérateurs maintiennent les surfaces coniques de la tige de l'outil propres et inspectent régulièrement la précision de la conicité.
Les fabricants utilisent des tiges d’outils en céramique pour l’usinage de précision afin de réduire les effets de dilatation thermique.
Les ingénieurs établissent un mécanisme d'avertissement sur la durée de vie des outils pour rappeler aux utilisateurs de remplacer les outils en fonction des heures de traitement.
Technologie de contrôle d'optimisation des paramètres de processus
L’optimisation des paramètres de traitement est essentielle pour améliorer l’efficacité du contrôle de précision.
Les ingénieurs établissent une bibliothèque de paramètres de coupe pour différents matériaux, créant un modèle de relation entre la vitesse d'avance, la vitesse de la broche et la profondeur de coupe.
La formule de calcul de la vitesse de coupe dans l'usinage CNC est
v=π dn/ 1 000 (1)
où : v est la vitesse de coupe, m·min⁻¹ ; d est le diamètre de la pièce, mm ; n est la vitesse de rotation de la broche, tr·min⁻¹ . La formule de calcul de la force de coupe générée lors de la coupe du matériau est :
F = K c × a p × f (2)
où : F est la force de coupe, N ; Kc est la force de coupe spécifique, N/mm² ; ap est la profondeur de coupe, mm ; f est l’avance par tour, mm·r⁻¹ La formule de la puissance de coupe est :
P = F × (v/60000)(3)Où : P est la puissance de coupe, kW.
Les opérateurs contrôlent les paramètres de coupe pour éviter l’accumulation de chaleur dans les zones d’usinage à grande vitesse.
Les opérateurs adoptent une stratégie de coupe en couches dans l'étape de finition à basse vitesse pour garantir une surépaisseur d'usinage uniforme.
Sélectionnez les vitesses de coupe appropriées en fonction des propriétés du matériau de l'outil ;
les outils en carbure conviennent à la coupe à grande vitesse, tandis que les outils en céramique nécessitent un contrôle des impacts.
Les techniciens utilisent la microlubrification comme fluide de coupe pour améliorer les effets de refroidissement et de lubrification.
Surveillez la charge de la broche pendant le processus d'usinage et ajustez rapidement les paramètres dès la détection d'anomalies.
Utilisez des vitesses d'avance élevées dans l'étape d'usinage grossier pour améliorer l'efficacité et réduisez les vitesses d'avance dans l'étape de finition pour garantir la qualité de la surface.
Les ingénieurs déterminent les combinaisons optimales de paramètres de coupe grâce à des coupes d'essai et établissent une base de données de processus.
Les opérateurs utilisent un contrôle d'avance adaptatif pendant l'usinage pour ajuster les vitesses d'avance en temps réel.
Les fabricants utilisent une technologie de coupe à vitesse variable pour l'usinage de surfaces courbes complexes afin de garantir des forces de coupe stables.
Les ingénieurs établissent un modèle d’optimisation des paramètres de coupe pour atteindre un équilibre entre l’efficacité et la précision de l’usinage.
Les techniciens utilisent des paramètres de processus spécialisés pour l'usinage de matériaux spéciaux afin de garantir le respect des normes de qualité.
Mise en œuvre et assurance de systèmes de contrôle de précision pour les opérations d'usinage
Intégration de systèmes pour le contrôle de précision des opérations d'usinage
Le contrôle de précision CNC nécessite l'intégration de la gestion des processus, de la surveillance de la qualité et du support technique.
La gestion des processus constitue la base en établissant des normes et des procédures pour un contrôle de précision.
Une base de données de paramètres de processus collecte des données par type de traitement pour prendre en charge l'optimisation.
Une bibliothèque de solutions de processus résume les réussites à titre de référence dans des pièces similaires.
Le système de surveillance de la qualité utilise la détection en temps réel et les alertes précoces à des points clés pour identifier et résoudre rapidement les problèmes.
De plus, introduisez des méthodes d’analyse intelligentes pour analyser en profondeur les données collectées et identifier les facteurs clés affectant la précision.
Le support technique garantit que les montages, les jauges et les outils sont bien gérés et maintenus dans un état optimal.
Ces trois systèmes fonctionnent ensemble pour former un système de contrôle de précision en boucle fermée, garantissant une qualité de traitement améliorée.
Des mécanismes de partage d’informations devraient être établis entre les systèmes afin de parvenir à l’interopérabilité des données et d’améliorer l’efficacité opérationnelle globale.
Mise en œuvre normalisée du contrôle de précision
La normalisation est un moyen essentiel pour parvenir à un contrôle de précision.
Des instructions de travail détaillées définissent les exigences et les normes de qualité pour les processus clés tels que le serrage, l'alignement des outils et les réglages des paramètres.
Les procédures standard doivent prendre en compte les caractéristiques des pièces et concevoir des flux de travail spécifiques et pratiques.
Normaliser les opérations pour minimiser les erreurs humaines, en se concentrant sur les points clés de contrôle et de surveillance de la qualité.
Mettre en place des systèmes d’évaluation et d’inspection avec des incitations pour garantir le strict respect des normes.
Au niveau de la gestion, normaliser la gestion des documents de processus, établir des normes complètes d'inspection de la qualité, formuler des systèmes de maintenance et de réparation des équipements et former un système de normes de gestion systématique.
Utiliser les technologies de l’information pour réaliser la gestion électronique des documents de processus, améliorant ainsi la traçabilité et l’efficacité opérationnelle.
Au niveau de la formation, établir un système de formation aux compétences spécifiques au poste et organiser régulièrement des formations aux compétences opérationnelles pour améliorer les niveaux de compétence des opérateurs.
Le contenu de la formation doit couvrir à la fois les connaissances théoriques et les opérations pratiques, en utilisant diverses méthodes telles que l’enseignement basé sur des cas et des démonstrations sur site pour garantir l’efficacité de la formation.
Élaborer des normes d’évaluation des compétences et réaliser des évaluations théoriques et pratiques pour garantir que les opérateurs possèdent les compétences nécessaires.
Mettre en place un mécanisme d’amélioration continue pour résumer rapidement les leçons apprises et optimiser et affiner en permanence le contenu standard.
Grâce à des initiatives de normalisation, les efforts de contrôle de précision sont menés conformément aux procédures et aux lignes directrices établies.
En outre, il faut mettre l’accent sur l’optimisation dynamique des normes, en les révisant et en les améliorant en fonction des problèmes identifiés dans la pratique de production afin de garantir qu’elles restent avancées et pratiques.
Mécanismes à long terme pour l'assurance de la précision
La mise en place de mécanismes à long terme est essentielle pour parvenir à une amélioration continue du contrôle de précision.
En matière d’innovation technologique, mettre en place une plateforme d’innovation en matière de technologies de procédés et organiser des projets de recherche technique pour relever les défis techniques rencontrés en production.
La plateforme d’innovation devrait intégrer les ressources techniques internes et externes et établir un mécanisme de collaboration recherche-industrie pour fournir un environnement favorable à l’innovation technologique.
Mettre en place un mécanisme de conversion des résultats de l’innovation pour promouvoir l’application de nouvelles technologies et méthodes de production.
En termes d’amélioration de la qualité, formulez un plan d’amélioration continue de la qualité, effectuez des revues régulières d’optimisation des processus et identifiez et résolvez rapidement les problèmes de qualité.
Mettre en place un mécanisme de réponse rapide aux problèmes de qualité et former une équipe technique professionnelle pour résoudre les problèmes complexes.
Résumez systématiquement les expériences de contrôle de précision, développez une expertise technique et améliorez en permanence les niveaux de précision du traitement.
En termes de développement des talents, établir un vivier de talents qualifiés pour cultiver et réserver du personnel technique professionnel pour l'entreprise.
Élaborer des plans de développement des talents à plusieurs niveaux et adopter des approches « mentor-apprenti » pour accélérer la croissance des talents.
Créer une plateforme d’échange technique pour faciliter le partage d’expériences et la collaboration technique entre le personnel technique.
Organiser régulièrement des séminaires techniques et des séances de partage d’expériences pour favoriser un environnement d’apprentissage positif.
Mettre en place un système d’incitation et d’évaluation raisonnable pour motiver le personnel technique et stimuler sa créativité.
Mettre en place des prix de l’innovation technique et lier les réalisations en matière d’innovation à des évaluations de performance.
Grâce à la mise en place de mécanismes à long terme, garantir que le travail de contrôle de précision est continuellement amélioré et renforcé.
Mettre l’accent sur la mise en œuvre et la supervision des mécanismes, évaluer régulièrement leur efficacité opérationnelle et les optimiser et les améliorer rapidement pour garantir qu’ils remplissent systématiquement les fonctions prévues.
Conclusion
Grâce à une analyse systématique des mécanismes par lesquels les opérations des machinistes affectent la précision de l'usinage CNC, des technologies de contrôle ont été proposées pour des processus critiques tels que le serrage et le positionnement, l'alignement des outils et les réglages des paramètres de processus.
Sur cette base, une solution système intégrée a été développée, qui englobe la gestion des processus, le suivi de la qualité et le support technique, établissant un cadre de mise en œuvre standardisé et un mécanisme d'assurance durable.
Grâce à l'établissement de normes opérationnelles, à l'amélioration des capacités du personnel et à l'optimisation de la gestion des équipements, un système complet de technologie de contrôle de précision a été formé.
Les résultats de la recherche mettent l’accent sur l’intégration de la théorie et de la pratique, en relevant les défis techniques tout en fournissant des solutions de gestion, offrant ainsi de nouvelles approches techniques et stratégies de gestion pour améliorer le niveau de précision de l’usinage CNC.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

