
Composant essentiel des systèmes de transmission, les engrenages à vis sans fin sont largement utilisés dans l'automobile, les engins de chantier et d'autres domaines.
Leurs extrémités filetées jouent un rôle essentiel dans la transmission de la puissance et la résistance aux charges.
Cependant, lors de la production proprement dite, des problèmes tels que la rupture des extrémités du filetage, le blocage et le détachement de l'écrou surviennent fréquemment, compromettant gravement la qualité et la fiabilité du produit.
Par conséquent, la recherche et l'amélioration des techniques de traitement des filetages pour les engrenages à vis sans fin présentent une valeur pratique et technique importante.
Analyse du problème
Phénomène de défaillance de l'extrémité du filetage
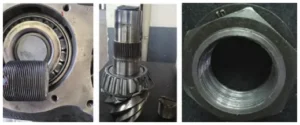
Un engrenage conique hélicoïdal produit par Jiangsu Feichuan Co., Ltd. pour un pont de taille moyenne a présenté une fracture de l'extrémité du filetage lors de l'assemblage par le client, comme le montre la figure 1.
Cet échec a non seulement entraîné des retours de produits, mais a également gravement nui à la réputation de l'entreprise.
Pour déterminer la cause et résoudre le problème, une inspection et une analyse détaillées du composant défaillant doivent être effectuées.
Exigences techniques et itinéraire du processus de production
1. Exigences techniques
Les principales exigences techniques suivantes s'appliquent à la partie filetée de la vis sans fin d'entraînement :
(1) Aucun défaut de microfissure ne doit être présent dans le filetage, la terminaison du filetage, les coins à rayon R ou des zones similaires.
Ces régions constituent des points critiques de concentration de contraintes dans les assemblages filetés, ce qui nécessite une assurance stricte de l'intégrité sans microfissures.
La présence de microfissures accélère l'usure et la rupture des filetages, compromettant gravement la stabilité et la durée de vie du système d'engrenages.
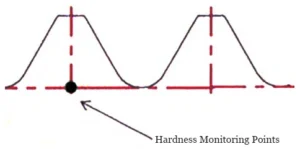
(2) La dureté de la section filetée doit être de 288-596 HV0.3 ou de 30-55 HRC.
Cette plage de dureté garantit que le filetage possède une résistance et une tenue à l'usure suffisantes pour supporter un couple et une charge élevés. Les points de contrôle de la dureté sont indiqués sur la figure 2.
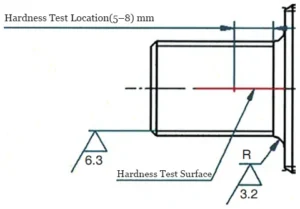
(3) La surface de test de dureté du filetage, l'emplacement du test et la rugosité de la surface sont illustrés à la figure 3.
(4) Les filetages doivent être exempts de tout défaut visible tel que des dommages causés par un impact, des bavures ou des dents cassées.
Ces défauts peuvent compromettre gravement l'ajustement du filetage et l'étanchéité, pouvant entraîner une défaillance du raccord fileté.
2. Flux du processus de production
Processus de production des extrémités filetées :
Usinage de la surface cylindrique C35 → Prétraitement thermique du filetage → Application d'un agent anti-infiltration sur la section filetée → Cémentation, trempe, revenu → Retrait de l'agent anti-infiltration → Inspection du filetage → Produit fini.
Inspection des composants défaillants
1. Essai de dureté
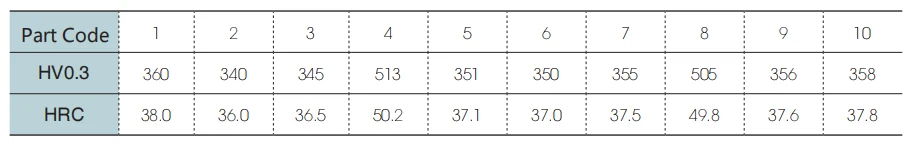
Un test de dureté a été effectué sur l'extrémité filetée du composant défaillant, en mesurant de droite à gauche à une distance de 5 à 8 mm du col de l'arbre.
Les résultats sont présentés dans le tableau 1. Ce tableau indique que la dureté dans certaines zones de l'extrémité filetée dépasse les spécifications de conception, révélant des points de dureté élevée.
L'inspection d'autres sections de filetage a également révélé des zones isolées où la dureté dépassait 560 HV (50 HRC).
2. Examen métallographique
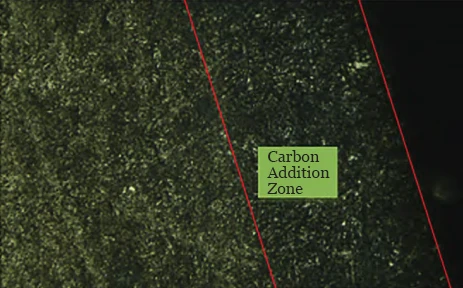
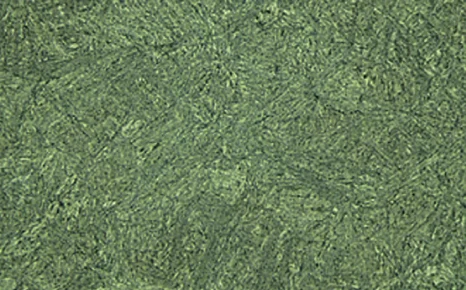
L'examen métallographique a révélé un enrichissement en carbone dans la région filetée (voir figure 4), tandis que la structure du noyau est restée normale (voir figure 5).
Cet enrichissement en carbone a provoqué une augmentation anormale de la dureté dans la zone filetée. Une dureté excessive accroît également la fragilité du matériau, augmentant ainsi le risque de rupture.
Comparée à la partie filetée, la structure du noyau apparaît normale, indiquant que le matériau du noyau n'a pas été affecté par la carburation et a conservé ses propriétés mécaniques et sa microstructure d'origine.
L'état normal de la structure centrale met davantage en évidence l'anomalie de la carburation dans la partie filetée et son impact néfaste sur les performances globales du matériau.
3. Inspection de la zone de transition
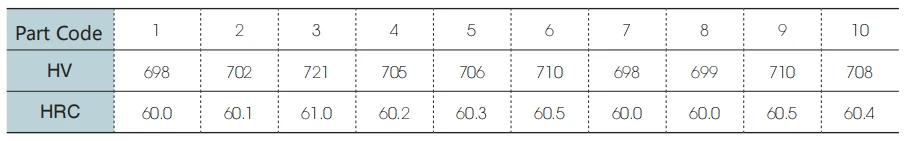
Les résultats du test de dureté pour la zone de transition entre l'extrémité du filetage et l'épaulement sont présentés dans le tableau 2.
Comme indiqué dans le tableau, la dureté de la zone de transition se situe entre 60 et 61 HRC , nettement supérieure à celle de la section filetée, révélant un gradient de dureté prononcé.
Lorsqu'elle est soumise à des forces extérieures, la zone de transition à dureté plus élevée résiste à la déformation, tandis que la section filetée à dureté plus faible se déforme plus facilement.
Cette disparité de déformation génère une concentration de contraintes importante à proximité de la zone de transition.
4. Examen de la surface de fracture
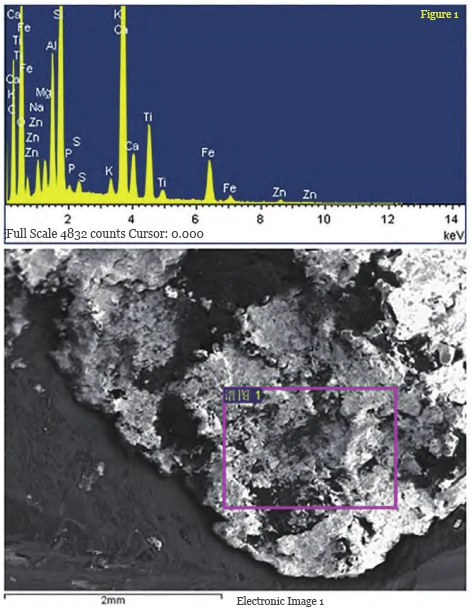
Comme le montre la figure 6, traitement du spectre : aucun pic n’a été omis ; options de traitement : tous les éléments analysés (normalisés) ; nombre de répétitions = 5. Les résultats de l’examen de la surface de rupture indiquent une surface de rupture par fatigue sans inclusions.
Cela confirme que la rupture à l'extrémité filetée résulte de dommages dus à la fatigue causés par une exposition prolongée à des charges alternées.
L’absence d’inclusions dans la surface de fracture appuie davantage la conclusion d’une fracture par fatigue.
5. Inspection visuelle
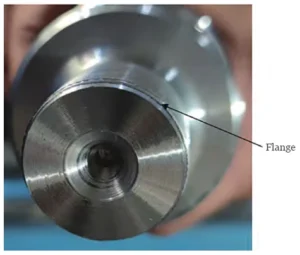
L'inspection visuelle a révélé un chanfreinage intermittent au niveau du filetage, quelques entailles sur le filetage et des marques d'usure sur le filetage interne de l'écrou.
Le bordage modifie la forme géométrique de l'extrémité du filetage, ce qui peut entraîner des interférences ou un jeu irréguliers lors de l'engagement du filetage, compromettant ainsi l'étanchéité de l'ajustement.
De plus, la bride peut compliquer le montage, voire endommager le filetage.
Les dommages causés par les impacts compromettent l'intégrité du filetage, réduisent la surface de contact effective et, par conséquent, diminuent la capacité de charge et les performances d'étanchéité.
Sous charges dynamiques, les zones endommagées peuvent devenir des points de concentration de contraintes, accélérant la rupture par fatigue du filetage.
L'usure réduit la précision du filetage et sa capacité de charge, ce qui peut entraîner un desserrage ou une fuite.
Dans les cas extrêmes, l'usure peut entraîner une rupture complète du filetage, provoquant des incidents de sécurité. L'ensemble de ces problèmes compromet l'intégrité du filetage et sa durée de vie.
Enquête sur les processus
L’analyse du processus a permis d’identifier les principales causes de défaillance des extrémités de filetage comme suit :
(1) La fissuration de l'agent anti-infiltration a entraîné des points de dureté élevée et des zones d'enrichissement en carbone sur la surface du fil.
Après fissuration, l'agent anti-infiltration peut former une couche durcie irrégulière sur la surface du filetage, ce qui entraîne une répartition non uniforme de la dureté.
Ces zones de haute dureté et ces zones d'enrichissement en carbone modifient la répartition des contraintes sur le filetage, augmentant ainsi le risque de concentration des contraintes.
Sous charge, ces zones sont plus susceptibles à la déformation plastique, à l'amorçage et à la propagation des fissures, ce qui finit par provoquer la rupture du filetage.
(2) La zone de transition présente une dureté plus élevée que la section filetée, formant facilement des zones de concentration de contraintes.
Les différences de dureté induisent une concentration de contraintes à l'interface entre la zone de transition et la zone filetée.
Sous une charge prolongée, les zones de concentration de contraintes sont sujettes à des dommages dus à la fatigue, entraînant un desserrage ou une fracture du filetage.
(3) L'extrémité filetée comporte une bride, ce qui complique l'installation et le retrait de l'écrou, entraînant souvent un mauvais alignement et un mauvais ajustement.
La bride modifie la forme géométrique de l'extrémité filetée, augmentant ainsi la difficulté d'assemblage.
Un écrou mal aligné ne parvient pas à s'ajuster correctement au filetage, ce qui compromet la fiabilité de la connexion et l'étanchéité.
Sous l'effet des vibrations ou des chocs, la connexion peut se desserrer, voire subir des dommages au filetage.
Mesures d'optimisation
Amélioration de la qualité d'aspect des extrémités de filetage
1. Problèmes liés aux dommages causés par un impact
Personnalisez différents types de manchons de protection en caoutchouc en fonction du diamètre extérieur et de la structure de l'extrémité du filetage.
Ces manchons sont généralement fabriqués à partir de matériaux à haute résistance et résistants à la corrosion, comme le nylon ou le polypropylène.
Déterminez le diamètre intérieur du manchon en fonction du diamètre extérieur spécifique de l'extrémité du filetage afin d'assurer un ajustement parfait et une protection efficace.
La forme et les dimensions du manchon de protection en caoutchouc sont conçues pour s'adapter aux caractéristiques structurelles de l'extrémité filetée, notamment sa longueur, son pas et le profil de son filetage.
Le manchon de protection en caoutchouc est appliqué immédiatement après la première opération de filetage et reste en place jusqu'au site de production du client.
Un contrôle à 100 % est effectué avant l'expédition afin de garantir que l'extrémité filetée est exempte de dommages dus aux chocs.
2. Problème de bordage
Les chanfreins d'usinage aux extrémités du filetage avant traitement thermique présentent un bordage (comme illustré sur la figure 7), et ce bordage persiste après traitement thermique.
Améliorations du processus de fabrication : Le chanfrein 2×45° à l'extrémité filetée reste inchangé, avec l'ajout d'un épaulement 1xC31.5.
Cette conception élimine la bride d'extrémité tandis que le palier 1xC31.5 fournit un guide lors de l'insertion de l'écrou.
Améliorations apportées au processus d'inspection : L'inspection par calibre annulaire de filetage a été ajoutée. La réussite de cette inspection signifie que l'inspection est acceptée pour la mise en service.
Optimisation des indicateurs de performance pour les sections filetées, les zones de transition et les zones de spline
1. Optimisation des processus de fabrication
Après l’étape initiale du processus de fabrication consistant à « nettoyer le revêtement d’agent anti-infiltration », les trois processus suivants ont été ajoutés successivement pour améliorer les propriétés mécaniques des sections filetées :
(1) Recuit par induction : Chauffage par induction multi-bobines utilisé pendant 140 secondes, ciblant la section filetée, la zone de transition et la zone cannelée s'étendant sur 3 cm au-dessus de la zone de transition.
(2) Recuit de détente : Les engrenages à vis sans fin recuits par induction ont été soumis à un recuit de détente à 145 °C avec un trempage de 120 minutes.
(3) Vieillissement statique pendant 48 heures.
2. Optimisation des processus d'inspection
(1) Optimisation du schéma
Le schéma initial n'inspectait qu'une seule section filetée.
Le schéma optimisé : inspecte trois sections : la section filetée, la zone de transition et la section de la cannelure ( 3 cm au-dessus de la zone de transition).
La résistance et la dureté de la partie filetée, élément porteur principal de l'assemblage, sont essentielles. Le plan initial prenait déjà en compte cet aspect crucial.
La zone de transition, reliant le filetage et la cannelure (ou d'autres structures), a un impact significatif sur la fiabilité et la durabilité de la connexion grâce à sa dureté et sa résistance.
Son inclusion dans le périmètre d’inspection permet d’identifier les concentrations de contraintes potentielles et les dommages dus à la fatigue.
La zone cannelée transmet généralement le couple et les forces axiales, où la dureté et la résistance à l'usure sont essentielles à la stabilité et à la longévité de la connexion.
L'inclusion de cette zone dans les inspections, conformément au plan optimisé, contribue à garantir la fiabilité et la durabilité de la section cannelée.
Le périmètre d'inspection élargi couvre désormais de manière exhaustive les points de connexion critiques et les zones à risque potentielles, améliorant ainsi la fiabilité et la durabilité globales des connexions.
(2) Optimisation de la dureté
La section filetée présente une plage de dureté modérée de 30-440 HV0.3 ou 34-44 HRC , ce qui satisfait aux exigences de charge tout en maintenant une ténacité suffisante pour éviter une rupture fragile.
La zone de transition présente une dureté plus élevée de 400 à 575 HV0.3 ou de 42 à 54 HRC , ce qui contribue à réduire la concentration des contraintes et les dommages dus à la fatigue, améliorant ainsi la durabilité de la connexion.
La section cannelée présente la plus haute dureté à 544-635 HV0.3 ou 52-57 HRC pour répondre aux exigences de résistance à l'usure et de solidité lors de la transmission du couple et des forces axiales.
Conclusion
Cette étude aborde des problèmes tels que la rupture de l'extrémité du filetage, le blocage et le détachement du capuchon de l'écrou en améliorant le processus de fabrication des filetages d'engrenages à vis sans fin actifs.
Des mesures telles que l'ajout de manchons de protection et de guides de filetage, l'optimisation des techniques d'usinage des filetages et l'établissement d'exigences techniques appropriées ont considérablement amélioré la qualité des extrémités de filetage.
Les résultats expérimentaux démontrent que les extrémités filetées optimisées de la roue dentée à vis sans fin active présentent des améliorations significatives en termes de qualité d'aspect, de répartition de la dureté et d'état de contrainte.
Cela améliore la fiabilité et la durée de vie du produit. Cette recherche fournit des références et des informations précieuses pour l'amélioration des procédés de fabrication de produits similaires.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

