Avec le développement de la société, le nombre d'aéronefs, de véhicules aérospatiaux et de drones augmente, et la demande en pièces à parois minces s'accroît.
Pièces à parois minces creusées à l'intérieur, le taux d'excision élevé est généralement supérieur à 90 %.
Les pièces à parois minces nécessitent un fraisage de haute précision avec élimination de métaux lourds, mais une faible rigidité et une déformation facile réduisent l'efficacité du fraisage.
Lors du fraisage de pièces à parois minces, l'outil et les méthodes d'outillage affectent la qualité de la surface, impactant ainsi les exigences de précision et de rugosité.
Pour garantir la précision et la rugosité, sélectionnez les montages, le serrage, l'outillage et le refroidissement en fonction des caractéristiques des parois minces.
Caractéristiques du procédé de fabrication des pièces à parois minces et difficultés de traitement
Pièces à parois minces et à faible rigidité, lors du processus de fraisage, les forces externes provoquent une déformation de la pièce.
Ébauche, force de coupe, température élevée, les pièces sont sujettes à de grandes déformations.
La déformation de la pièce résulte d'une faible rigidité, d'une libération des contraintes internes, d'un serrage et d'un rebond de décharge.
C'est la difficulté du fraisage CNC de pièces de précision à parois minces.
Mesures courantes pour améliorer la qualité des pièces de précision à parois minces usinées par CNC
Pour améliorer la rigidité, remplissez la pièce avec des matériaux amovibles comme des alliages à bas point de fusion, de la colophane, de la paraffine ou du plâtre, puis retirez-les après l'usinage.
Utilisez des outils plus tranchants avec des angles de coupe et de dégagement plus grands pour réduire la force de coupe sur les pièces à parois minces.
Fabriquer des fixations spéciales ciblées pour améliorer la rigidité des pièces fragiles.
Structure des pièces du boîtier
La figure 1 montre la pièce, qui est fabriquée en alliage d'aluminium 7075, une pièce d'aviation d'un diamètre de 400 mm, d'une épaisseur de 7 mm et d'une quantité de 60 pièces.
Le diamètre du cercle extérieur est plus grand, l'épaisseur est plus fine, appartient à la pièce typique à paroi mince.
La paroi circonférentielle se déforme facilement lors du serrage et de l'usinage ; la pièce à faible rigidité comporte 12 trous et 4 pattes de support.
Les exigences élevées en matière de planéité et de rugosité de surface font qu'une sélection de processus inappropriée entraîne une mauvaise précision, des problèmes de qualité et une difficulté d'usinage accrue.
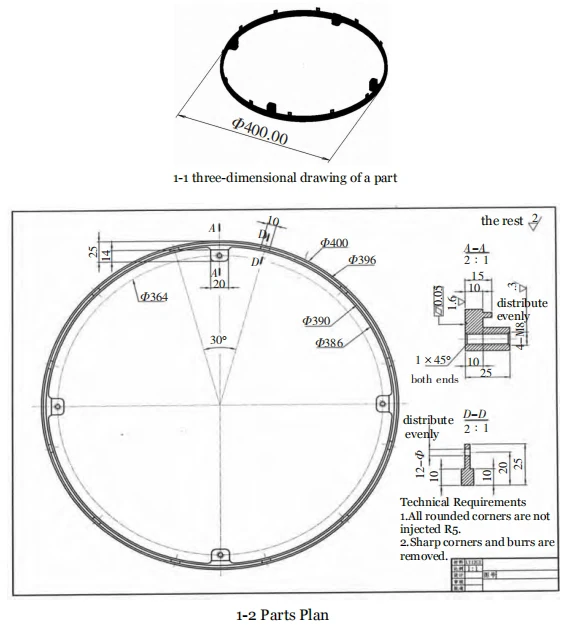
Diagramme tridimensionnel grossier et mauvais
Comme le montre la Fig. 2, la mauvaise texture grossière est uniforme, régulière, sans forme anormale.
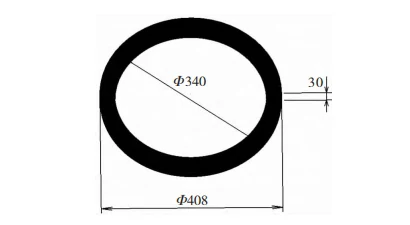
Analyse technologique
La pièce en forme d'anneau présente une structure régulière avec des trous uniformément répartis, des pattes symétriques et des rainures régulièrement espacées, sans caractéristiques complexes.
La pièce en forme d'anneau présente une structure simple et régulière avec une forme et une surface uniformes.
Analyse des matériaux. L'alliage d'aluminium de qualité 7075, dont les principaux composants sont le zinc et le magnésium, est un alliage d'aluminium à haute résistance et à haute dureté.
Après recuit et trempe, il présente de bonnes performances de coupe.
Analyse des exigences de précision. Les principales exigences sont : plan ≤ 0.05 mm, rugosité de surface du plan principal Ra = 1.6 μm, autres rugosités Ra = 3.2 μm.
Les autres exigences de précision dimensionnelle ne sont pas strictes.
Analyse de moulage : les équipements existants (fraiseuse CNC 3 axes, tour C6150, fraiseuse horizontale X6142) répondent aux besoins de traitement.
La pièce en forme d'anneau peut être usinée par tournage et fraisage, en utilisant une fraiseuse horizontale pour 12 trous et un tour plus un centre d'usinage pour la précision et la forme.
Difficulté : les parois minces et le grand cercle extérieur de 400 mm de diamètre provoquent une déformation facile lors du traitement.
Sans contrôle fiable de la déformation, des produits de qualité inférieure apparaissent facilement, ce qui rend la déformation difficile à gérer pendant le moulage.
Un outillage et un équipement appropriés contrôlent la déformation des pièces, garantissant des produits qualifiés.
L'outillage et la taille du lot déterminent le mode de production, en particulier pour les grandes quantités.
Pour des quantités importantes, pensez à un outillage spécialisé avec des dispositifs de serrage indépendants pneumatiques ou hydrauliques.
Avec seulement 60 pièces, les facteurs économiques permettent d'utiliser un ensemble de montage simple pour répondre aux besoins de traitement.
Processus
Traitement du vieillissement
Tout d'abord, vérifiez la qualité des matériaux entrants, puis traitez-les avec vieillissement.
Usinage au tour
Choisissez la lame YG3X, serrez le trou de 8 mm, l'extension de la pièce de 27 mm, serrez les deux extrémités pour le parallélisme afin de faciliter la configuration du centre d'usinage.
Assurez le parallélisme des surfaces principales pour le réglage du centre d'usinage ; traitement par lots des trous extérieurs et intérieurs jusqu'à 𝚽402 mm.
Traitement par lots de trous intérieurs jusqu'à 𝚽345 mm, 18-20 mm de profondeur, comme référence de montage et de positionnement pour le fraisage CNC et horizontal.
Avec un diamètre extérieur de 400 mm, maintenez la vitesse à 180–250 tr/min, utilisez du liquide de refroidissement pour éviter les chocs, l'échauffement et la déformation de l'outil.
Forme d'usinage du centre d'usinage
Fraisage frontal par centre d'usinage, extrémité plate positionnée par tournage, serrage 𝚽345 mm cercle intérieur avec mandrin 400 mm, exposer 25–26 mm.
Le contour de la cavité intérieure, l'épaisseur, l'usinage d'ébauche avec une fraise de 𝚽12 mm et l'usinage de semi-finition avec un outil de 𝚽10 mm exposent 25 à 26 mm de la pièce.
Utilisez un outil de 𝚽10 mm pour l’usinage semi-fin et un outil de 𝚽5 mm pour l’usinage de la rainure intérieure.
Les ouvriers percent, taraudent et finissent quatre trous de vis à oreilles selon les dessins, complétant ainsi l'ensemble du lot.
Traitement de petits trous dans la paroi circonférentielle
Utilisez la fraiseuse horizontale X6142 avec table rotative et mandrin 400 pour serrer le cercle intérieur, centrer le cercle extérieur et usiner 12 trous sur le mur.
Les opérateurs usinent les trous selon une séquence de poinçonnage, de perçage et d'ébavurage. L'ensemble du lot complète ce processus.
Conception de luminaire
La conception du montage utilise une seule plaque en aluminium avec des parties extérieures fixes et des parties intérieures mobiles supportant la pièce.
Les axes x et y contrôlent la liberté de la pièce horizontalement, et la table de travail (axe z) la contrôle verticalement.
La clé située sous la partie mobile intérieure contrôle le degré de liberté autour de l'axe z.
Fabrication de luminaires
Les opérateurs utilisent un centre d'usinage pour fabriquer un dispositif de maintien de la pièce afin de faciliter l'usinage de l'envers de la pièce.
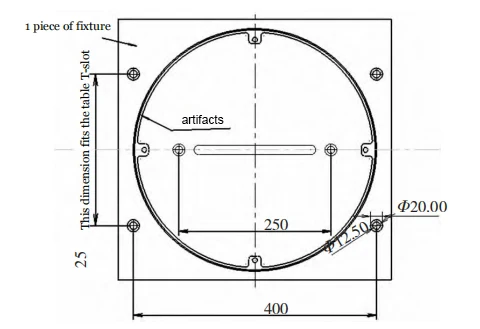
Préparez une plaque d'aluminium de 450 mm x 430 mm d'épaisseur 25 mm, puis usinez les 6 trous de vis fraisés indiqués sur la Fig. 3.
Les opérateurs doivent fixer les 6 trous de vis fraisés illustrés à la Fig. 3 à la rainure en T de la table d'opération en posant quelques feuilles de papier A4 à plat.
L'objectif principal de ce détail est d'empêcher l'outil de fraiser la surface de la table et en même temps de réduire les problèmes de recherche du fer à riffle parallèle.
Coupez la rainure centrale et le cercle intérieur avec une fraise à rainurer pour diviser le centre du dispositif de serrage 2.
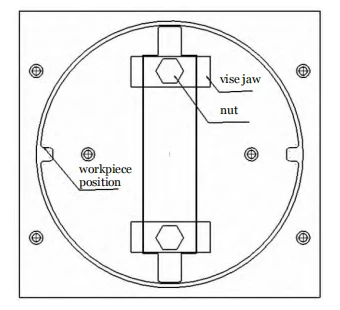
Fixez la partie centrale avec l'écrou et la plaque de pression, puis fraisez la position de montage à l'aide de rainures et de fraisages de profil, en gardant un espace de 0.1 mm par rapport à la pièce.
Assurez-vous qu'il y a un jeu de 0.1 mm par rapport à la pièce et que la profondeur est bien fraisée. Le parcours d'outil est illustré à la figure 4.
Section centrale coupée en deux pour le dispositif 2, avec une clé de 16 mm fraisée pour s'adapter à la rainure en T centrale avec un jeu de 0.1 mm, limitant le dispositif 2 au mouvement de l'axe x.
Cela permet au luminaire 2 de glisser d'avant en arrière uniquement dans la direction de l'axe x.
Cela limite la liberté de rotation du luminaire 2 dans le plan horizontal, comme illustré dans la figure 5.
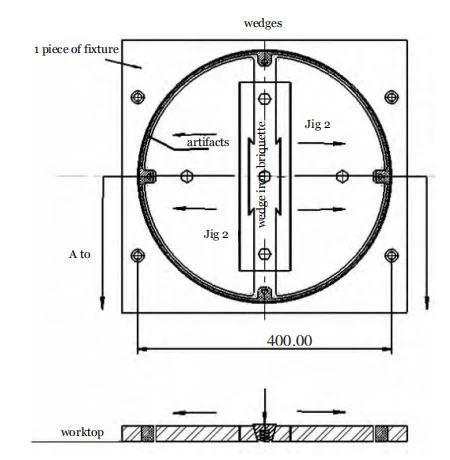
Les opérateurs dégagent les coins et percent les trous pour le dispositif 2 sur une fraiseuse horizontale, puis installent le dispositif 2 avec une presse à cames.
Les opérateurs vissent les parties latérales des cames sur le dispositif 2.
Fraisage de la face arrière de la pièce sur le centre d'usinage avec le dispositif fabriqué.
Après le positionnement frontal, serrez les vis à coin, aplatissez la pièce, vérifiez la planéité de la surface ;
Ensuite, ébauchez (surépaisseur de 0.3 mm) et terminez l'usinage de la face arrière. Utilisez la MMT pour détecter et marquer les déformations.
S'il y en a, vous pouvez marquer la position de déformation et la valeur de déformation.
Vérifiez la déformation pour décider de la correction ; s'il n'y en a pas, procédez au dimensionnement final.
Pour minimiser la déformation due à la force de coupe, utilisez un fraisage de profil circulaire avec des passes radiales lisses et multicouches.
Afin de ne laisser aucun résidu sur la surface sèche, la méthode de triche est adoptée (par exemple, une fraise de 11.5 mm est utilisée dans le calcul, mais une fraise de 12 mm est en fait installée).
Utilisez une nouvelle fraise avec liquide de refroidissement, vitesse de broche 8,000 400 tr/min, avance XNUMX mm/min pour réduire la rugosité et permettre la finition.
La rugosité de la surface sera réduite et la qualité de la surface sera améliorée lors de la finition de la surface plane.
Processus de serrage
Chanfreiner les bords émoussés et tranchants, ébavurer.
Inspection et contrôle du processus d'usinage
L'usinage nécessite des contrôles essentiels de taille et de précision à l'aide d'outils d'inspection professionnels.
Il est nécessaire d'utiliser des outils d'inspection et des jauges professionnels pour terminer.
Utilisez un micromètre pour vérifier la surface supérieure avant l'usinage inverse et mesurez indirectement si la pièce est montée à plat ou non.
Contrôle de la déformation
Utilisez des griffes souples élargies pour le support du trou intérieur, convertissant le contact ponctuel en contact de surface pour éviter la déformation et les erreurs dimensionnelles.
Procédez au serrage de l'envers avec un dispositif correspondant au cercle extérieur de la pièce, facilitant ainsi le serrage et minimisant la déformation.
La libération des contraintes des billettes en alliage d'aluminium pendant l'usinage provoque une déformation.
Pour éviter le stress résiduel, utilisez un vieillissement thermique à ~190℃ pendant une demi-journée, puis refroidissez à l'air, au lieu d'un vieillissement naturel qui prend du temps.
Cela peut éviter la libération de contraintes résiduelles lors du traitement, évitant ainsi le phénomène de déformation de la pièce.
Lors du fraisage en plan inversé, utilisez des paramètres raisonnables pour réduire la force de coupe : profondeur axiale plus petite et profondeur de coupe radiale plus grande.
Sélectionnez une profondeur de coupe radiale latérale plus grande, lorsque les conditions le permettent, elle peut être supérieure au rayon de l'outil.
Dans la vitesse de la broche et de la fraise, il est possible de choisir une vitesse de coupe plus grande.
La déformation des pièces à parois minces est influencée par les paramètres de coupe, la trajectoire de l'outil, les vibrations et le refroidissement.
Les parcours d'outils doivent minimiser la force exercée sur les zones les plus faibles de la pièce à usiner en utilisant un traitement symétrique ou par étapes.
Utilisez un fluide de coupe en alliage d'aluminium émulsifié pour réduire la déformation, protéger les outils et prolonger la durée de vie des outils.
Conclusion
Le fraisage de pièces à parois minces est un défi mais peut être résolu avec un processus d'usinage approprié.
En analysant les caractéristiques des pièces et la taille des lots, utilisez l'équipement existant pour produire des montages ciblés pour un traitement plus rapide et précis.
Évitez une force de coupe et une chaleur excessives pour éviter la déformation, garantir la précision et augmenter les avantages de l'entreprise.
Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.