Réponse rapide
La tolérance d'usinage CNC correspond à la variation dimensionnelle admissible d'une pièce par rapport à sa valeur nominale. Les tolérances CNC standard sont généralement de ±0.05 mm (±0.002 pouce) pour les caractéristiques générales, tandis que l'usinage CNC de précision permet d'atteindre des tolérances beaucoup plus strictes pour les composants critiques.
Les tolérances sont le point où les plans techniques se traduisent en coûts de fabrication. Une simple tolérance excessive sur une caractéristique non critique peut doubler le prix d'une pièce, retarder la livraison de plusieurs jours et créer des goulots d'étranglement lors des contrôles, ralentissant ainsi votre chaîne d'approvisionnement pendant des mois.
Les tolérances sont le point où les plans techniques se traduisent en coûts de fabrication. Une simple tolérance excessive sur une caractéristique non critique peut doubler le prix d'une pièce, retarder la livraison de plusieurs jours et créer des goulots d'étranglement lors des contrôles, ralentissant ainsi votre chaîne d'approvisionnement pendant des mois.
Pourtant, des tolérances sous-spécifiées entraînent des défaillances d'assemblage, des retours sur le terrain et une atteinte à la réputation qui coûtent bien plus cher.
Comprendre les tolérances d'usinage CNC, leur signification, leur classification, les capacités réelles des machines modernes et comment les spécifier intelligemment, est l'une des compétences les plus précieuses pour tout ingénieur mécanicien ou concepteur de produits. Ce guide aborde tous ces aspects.
Qu'est-ce que la tolérance d'usinage ?
La tolérance est la variation totale admissible d'une dimension. Si un arbre est spécifié à 25.00 mm avec une tolérance de ±0.05 mm, tout arbre mesurant entre 24.95 mm et 25.05 mm est acceptable. La plage de tolérance totale est ici de 0.10 mm.
Les tolérances existent car aucun processus de fabrication n'est parfaitement reproductible. Chaque outil se déforme sous l'effet de la force de coupe. Chaque pièce se dilate et se contracte en fonction des variations de température. Chaque dispositif de fixation introduit de petites erreurs de positionnement, mais bien réelles. Les tolérances définissent l'intervalle dans lequel ces variations inévitables sont acceptables pour que la pièce fonctionne correctement.
Le rapport entre tolérance et fonctionnement est primordial. Un alésage de palier surdimensionné de 0.02 mm présentera un jeu radial mesurable. Un trou de dégagement surdimensionné de 0.5 mm acceptera sans problème un boulon. Le jugement de l'ingénieur réside dans la capacité à faire la différence.
La compréhension des tolérances commence par la compréhension des processus CNC qui les garantissent. Apprenez-en davantage sur nos compétences : Application et optimisation de la technologie CNC pour un usinage de précision efficace.
Types de tolérances dans l'usinage CNC
Tolérances dimensionnelles
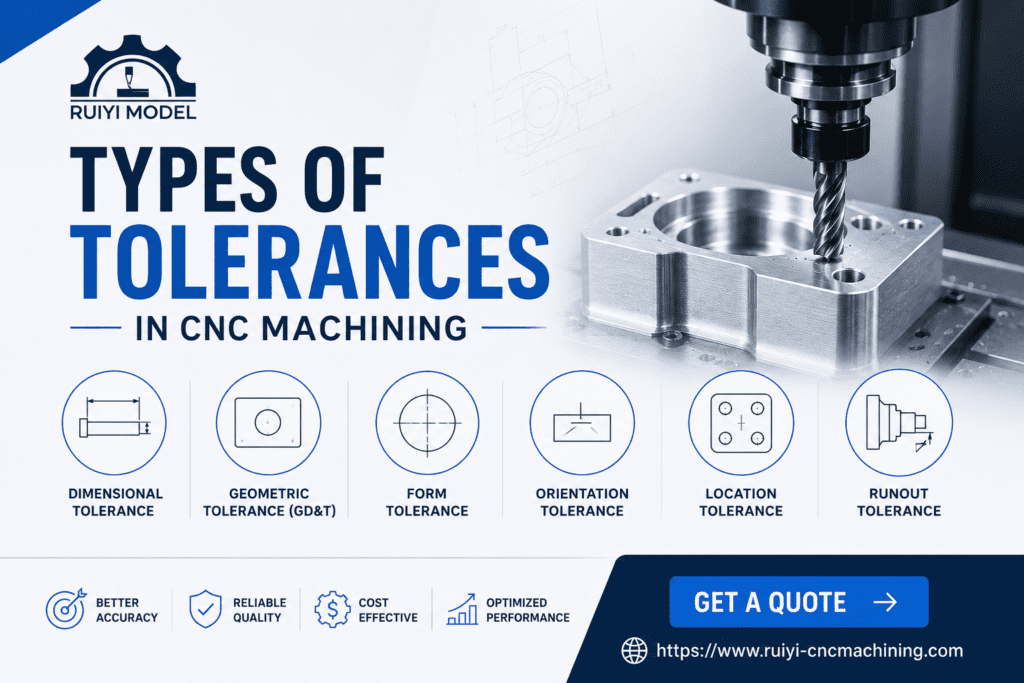
Ces contrôles portent sur les dimensions linéaires : longueurs, largeurs, hauteurs, diamètres et profondeurs. Ils sont exprimés en valeurs bilatérales (±0.05 mm de part et d’autre de la valeur nominale) ou unilatérales (+0.00 / -0.10 mm, avec une tolérance dans une seule direction).
Tolérances géométriques
Les tolérances géométriques contrôlent la forme, l'orientation et la position des éléments, indépendamment de leurs dimensions. Elles sont spécifiées à l'aide des symboles GD&T et comprennent la planéité, la cylindricité, la perpendicularité, le parallélisme, la position réelle, le faux-rond et la concentricité.
Tolérances de finition de surface
La rugosité (Ra) et la texture de surface déterminent la topographie microscopique des surfaces usinées. Les surfaces usinées par CNC présentent généralement des valeurs de Ra comprises entre 1.6 et 3.2 micromètres. Les surfaces polies ou rectifiées peuvent atteindre des valeurs de Ra de 0.1 à 0.4 micromètre.
Tolérances de filetage
Les éléments filetés respectent les classes de tolérance standard définies par l'ISO (6H/6g pour le système métrique) ou l'ANSI/ASME (2B/2A pour le système impérial). Ces classes définissent la variation admissible du diamètre primitif pour un ajustement précis, allant d'un ajustement lâche (classe 1) à un ajustement de précision (classe 3).
Pour des conseils avancés sur le filetage et la tolérance, consultez : Recherche sur la technologie de traitement du filetage par fraisage CNC.
Normes ISO 2768 et ASME Y14.5
ISO 2768 : Tolérances générales
La norme ISO 2768 définit les classes de tolérance générales pour les dimensions linéaires et les éléments géométriques des dessins ne comportant pas d'indications de tolérance individuelles. Elle comprend quatre classes de tolérance :
| Classe | Symbole | Description | Utilisation typique |
| Fins | f | Plus serré que moyen | mécanismes de précision |
| Moyenne | m | Précision standard d'atelier | La plupart des pièces usinées (par défaut) |
| Grossier | c | Pour les fonctionnalités moins critiques | Pièces moulées, ébauche |
| Très grossier | v | classe la plus lâche | Matières semi-finies ou brutes |
Pour une dimension nominale de 30 mm selon la norme ISO 2768-m (tolérance moyenne), la tolérance linéaire est de ±0.2 mm. Selon la norme ISO 2768-f (tolérance fine), elle est de ±0.1 mm. Ces tolérances s'appliquent aux dimensions non tolérancées individuellement sur le dessin.
Tolérances linéaires ISO 2768 par plage dimensionnelle
| Gamme nominale | Amende (f) | Moyen (m) | Grossier (c) |
| 0.5 à 3mm | ± 0.05mm | ± 0.1mm | ± 0.2mm |
| 3 à 30mm | ± 0.1mm | ± 0.2mm | ± 0.5mm |
| 30 à 120mm | ± 0.15mm | ± 0.3mm | ± 0.8mm |
| 120 à 400mm | ± 0.2mm | ± 0.5mm | ± 1.2mm |
| 400 à 1000mm | ± 0.3mm | ± 0.8mm | ± 2.0mm |
Norme ASME Y14.5 : GD&T
La norme ASME Y14.5 (dernière édition : 2018) est la norme américaine de référence pour le dimensionnement et le tolérancement géométriques (GD&T). Elle définit un langage symbolique permettant de spécifier non seulement les dimensions des éléments, mais aussi leur forme, leur orientation, leur position et leur faux-rond par rapport aux références. Le GD&T est plus précis et plus facile à mettre en œuvre que le dimensionnement traditionnel par tolérances (±) pour les exigences fonctionnelles complexes.
💡 LE SAVIEZ-VOUS ?
La norme ISO 2768-m est la norme de tolérance générale la plus couramment utilisée dans l'usinage CNC international. Si votre dessin ne spécifie pas de norme de tolérance générale, demandez à votre fournisseur quelle norme il applique par défaut. Toute supposition à ce sujet peut entraîner des litiges de fabrication et des reprises coûteuses. Pour consulter le document complet de la norme ISO 2768, rendez-vous sur la plateforme en ligne de l'ISO : ISO.org.
Capacités de tolérance CNC typiques par processus
| Processus | Tolérance standard | Tolérance de précision | Remarques |
| Fraisage CNC (3 axes) | ± 0.05mm | ± 0.01mm | Emplacement et taille |
| Fraisage CNC (5 axes) | ± 0.05mm | ± 0.01mm | Géométrie complexe |
| Tournage CNC | ± 0.05mm | ± 0.005mm | Diamètres, faux-rond |
| Rectification CNC | ± 0.005mm | ± 0.001mm | Processus de post-usinage |
| Forage | ± 0.01mm | ± 0.002mm | Diamètre d'alésage et rondeur |
| Alésage | Ajustement H7 (±0.015 à 0.030 mm) | H6 convient | Ajustage des trous |
| EDM de fil | ± 0.01mm | ± 0.002mm | Profilés complexes, matériau durci |
| Gabarit ennuyeux | ± 0.005mm | ± 0.001mm | Emplacement précis des trous |
Ces chiffres représentent les performances que peuvent atteindre des machines bien entretenues et des opérateurs qualifiés dans des conditions contrôlées. Les tolérances réelles dépendent de la géométrie de la pièce, du matériau, de la complexité du réglage et du contrôle de la température ambiante de l'atelier d'usinage.
Pour une étude de cas d'usinage réelle montrant comment les tolérances sont gérées sur des pièces complexes, lisez : Cas de traitement : Analyse et test du processus d'usinage CNC de pièces de précision de forme spéciale.
GD&T : Cotation et tolérancement géométriques
La norme GD&T va au-delà des simples tolérances dimensionnelles (plus/moins) pour définir précisément la forme, l'orientation et l'emplacement qu'une caractéristique doit avoir pour fonctionner correctement. C'est le langage de la fabrication de précision, et son utilisation correcte élimine l'ambiguïté qui engendre les rebuts et les retouches.
Les 14 caractéristiques GD&T
| Catégories | Caractéristique | Symbole |
| Forme | Platitude | △ |
| Forme | Rectitude | - |
| Forme | Circularité | ○ |
| Forme | Cylindricité | ◇ |
| Orientation | Perpendicularité | ⊥ |
| Orientation | Parallélisme | // |
| Orientation | Angularité | ∠ |
| Lieu | Position vraie | Et |
| Lieu | Concentricité | ◎ |
| Lieu | Symétrie | ≡ |
| profil | Profil d'une ligne | ⌒ |
| profil | Profil d'une surface | ⌣ |
| S'épuiser | Faux-rond circulaire | ↗ |
| S'épuiser | Faux-rond total | ↗↗ |
Pourquoi la position réelle est plus importante que le plus/moins pour les schémas de trous
Lorsqu'un cercle de boulonnage comporte quatre trous, le dimensionnement traditionnel par tolérances plus/moins crée une zone de tolérance carrée pour chaque centre de trou. La cotation géométrique et tolérancement (GD&T) crée une zone de tolérance cylindrique. Pour une même fonction d'assemblage, une zone cylindrique offre 57 % de surface de tolérance utile supplémentaire par rapport à une zone carrée, ce qui se traduit par moins de pièces rejetées et un coût inférieur sans compromettre la fonctionnalité. C'est l'un des avantages économiques les plus concrets du passage à la GD&T.
Comment la tolérance influe sur les coûts et les délais de livraison
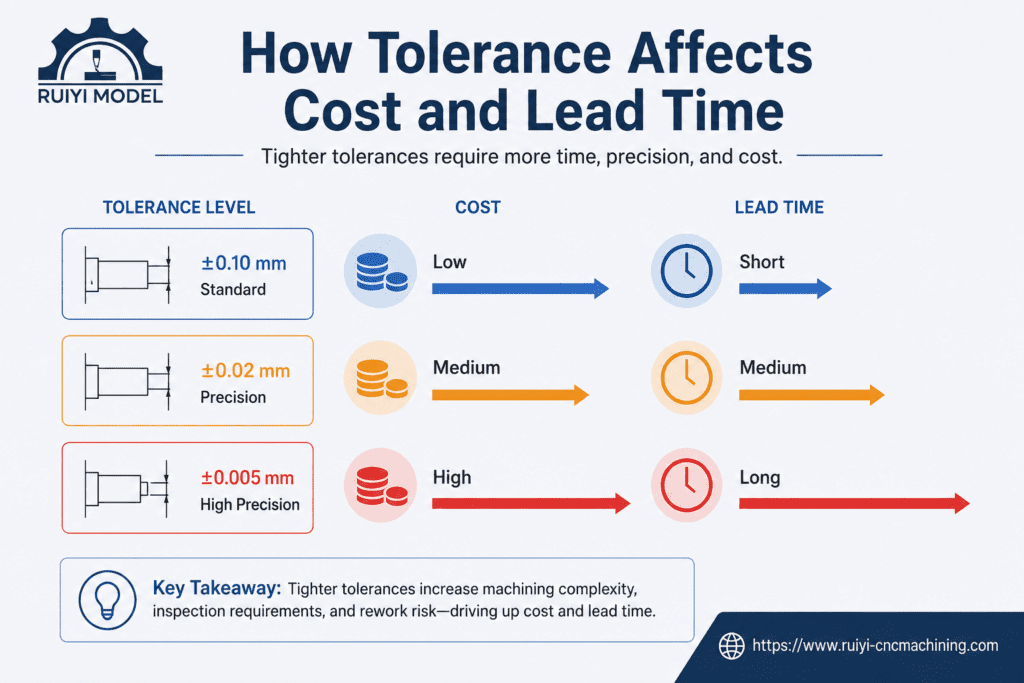
La relation entre la tolérance et le coût n'est pas linéaire, mais exponentielle. Passer de ±0.1 mm à ±0.05 mm peut entraîner une augmentation de coût de 20 %. Passer de ±0.05 mm à ±0.01 mm peut engendrer une augmentation de 100 à 200 %. Enfin, passer de ±0.01 mm à ±0.005 mm peut nécessiter des opérations de rectification, un contrôle à température contrôlée et des outillages spécifiques, multipliant ainsi le coût par plusieurs fois.
| Plage de tolérance | Coût relatif | Ce qu'il faut |
| ± 0.1 mm à ± 0.5 mm | Ligne de base (1x) | Configuration CNC standard, aucune inspection spéciale |
| ± 0.05mm | 1.2x à 1.5x | Installation soignée, inspection standard |
| ± 0.02mm | 1.5x à 2x | Stabilisation de la température, outillage calibré |
| ± 0.01mm | 2x à 3x | Inspection par machine à mesurer tridimensionnelle (MMT), montage de précision |
| ± 0.005mm | 3x à 5x | Nécessite souvent un meulage, un SPC, un rapport complet CMM |
| <± 0.005 mm | 5x à 10x+ | Procédés spéciaux, jaugeage pneumatique, rodage |
Découvrez comment les processus d'usinage de précision sont optimisés pour répondre à des exigences de tolérance strictes : Comment améliorer la précision des produits en optimisant les processus d'usinage.
CONSEIL PRO
La règle des 80/20 s'applique aux tolérances. Environ 80 % des caractéristiques d'une pièce usinée standard peuvent accepter des tolérances ISO 2768-m (moyennes) . Les 20 % restants, qui nécessitent un contrôle plus strict, doivent être identifiés par une analyse fonctionnelle, et non par habitude ou par excès de prudence. Consacrez votre budget de tolérance aux caractéristiques qui influent réellement sur les performances, l'ajustement et le fonctionnement.
Meilleures pratiques pour la spécification des tolérances
1. Commencez par l'analyse fonctionnelle
Pour chaque élément de votre dessin, demandez-vous : « Que se passe-t-il si cette dimension atteint sa limite de tolérance ? » Si la réponse est « rien », augmentez la tolérance. Si la réponse est « défaut d’assemblage », réduisez-la avec précision. Laissez la fonctionnalité guider chaque spécification.
2. Utiliser la GD&T pour les caractéristiques critiques
Le dimensionnement par ± pour les tolérances de positionnement des perçages est ambigu et source de gaspillage. La cotation géométrique et dimensionnelle (GD&T) en position réelle offre une tolérance plus utile pour une même exigence fonctionnelle. Maîtrisez les cinq symboles GD&T les plus courants (planéité, position réelle, perpendicularité, cylindricité, faux-rond) et vos dessins deviendront immédiatement plus faciles à fabriquer.
3. Spécifiez toujours une norme de tolérance générale
Chaque dessin doit comporter une note précisant la norme de tolérance générale : « Sauf indication contraire : ISO 2768-m » ou « Dimensions non tolérées selon ASME Y14.5 ». Sans cela, votre fournisseur applique sa propre interprétation, ce qui peut entraîner des litiges.
4. Comprendre le comportement des matériaux
L'aluminium se dilate d'environ 23 micromètres par mètre et par degré Celsius. Un alésage en aluminium de 100 mm mesuré à 20 °C dans un atelier climatisé sera plus large de 2.3 micromètres à 30 °C. Pour des tolérances inférieures à ±0.01 mm, la température de mesure dimensionnelle devient une spécification à part entière, et non une simple considération secondaire.
5. Caractéristiques de conception pour l'inspectabilité
Une tolérance spécifiée mais non mesurable est inutile. Avant d'imposer une tolérance stricte, assurez-vous que votre fournisseur dispose de l'équipement de contrôle nécessaire : machine à mesurer tridimensionnelle (MMT), tracker laser, comparateur pneumatique ou comparateur optique, selon le cas. Demandez la méthode de contrôle avec votre devis.
6. Communiquez rapidement avec votre fournisseur d'usinage.
Partagez votre dessin lors d'une revue DFM avant de le finaliser. Des machinistes CNC expérimentés identifieront immédiatement les tolérances impossibles à atteindre avec les configurations standard, ou celles qui engendrent des surcoûts sans améliorer la fonctionnalité. Cet échange est gratuit et permet souvent de réduire le coût des pièces de 15 à 30 %.
Pour notre approche globale de la DFM et du contrôle qualité, voir : Contrôle qualité du processus d'usinage CNC : aspects clés de la recherche.
Erreurs courantes commises par les ingénieurs en matière de tolérances
1 : SURTOLÉRANCE DE L'ENSEMBLE DU DESSIN
Spécifier des tolérances serrées pour chaque élément « par sécurité » est l'une des erreurs les plus coûteuses en dessin technique. Cela témoigne d'un manque d'expérience auprès des fournisseurs et fait directement grimper les devis. Les tolérances serrées doivent être appliquées avec parcimonie, uniquement là où la fonction l'exige.
2 : ANALYSE DE L'ACCUMULATION DES TOLÉRANCES NÉGLIGÉE
Les caractéristiques individuelles peuvent être conformes aux tolérances, mais le système assemblé peut présenter une défaillance due à l'accumulation de ces tolérances dans un sens défavorable. Une analyse de l'accumulation des tolérances dans le pire des cas doit être réalisée avant de finaliser toute chaîne de dimensions critiques pour l'assemblage.
3 : SPÉCIFICATION DES TOLÉRANCES SANS VÉRIFICATION DE L'INSPECTABILITÉ
Une tolérance de ±0.003 mm sur un alésage interne profond peut être fonctionnellement nécessaire, mais physiquement impossible à mesurer avec un équipement standard. Si votre fournisseur ne peut pas la mesurer, il ne peut pas la certifier. Vérifiez toujours les capacités de mesure avant de spécifier des tolérances extrêmes.
4 : OUBLIER LE COURS DE TENUE DE FIL
Les tolérances de filetage non spécifiées sont attribuées par défaut à des classes différentes selon les fournisseurs. Il est impératif de toujours spécifier explicitement la classe de filetage : M8x1.25 – 6H pour les filetages intérieurs, M8x1.25 – 6g pour les filetages extérieurs. Pour les applications de précision exigeant un jeu minimal, spécifiez la classe 5H/5g ou 4H/4g et assurez-vous que votre fournisseur peut la garantir.
| L'AVIS D'EXPERTS - « Les plans que nous recevons d'ingénieurs expérimentés sont révélateurs. Lorsque nous constatons des tolérances serrées uniquement sur les éléments fonctionnels qui l'exigent, et la norme ISO 2768-m pour le reste, nous savons que nous collaborons avec un partenaire qui maîtrise la fabrication. Les devis sont plus précis, les pièces sont conformes du premier coup et les contrôles sont plus rapides. En revanche, lorsque nous recevons des plans où chaque dimension présente une tolérance bilatérale serrée, quelle que soit sa fonction, le devis augmente considérablement et nous entamons une discussion sur la conception pour la fabrication (DFM) avant de poursuivre. Il est toujours judicieux d'aborder la question des tolérances dès le départ. »— L'équipe d'ingénierie d'usinage CNC de RuiYi |
Points clés à retenir
- Les tolérances d'usinage CNC standard sont généralement ± 0.05mm; l'usinage de précision peut réaliser ± 0.005mm ou plus strict avec des procédures appropriées.
- ISO 2768-m Il s'agit de la norme de tolérance générale la plus courante pour les pièces usinées CNC. Indiquez-la toujours explicitement sur votre dessin.
- Le coût de la tolérance est exponentielle, et non linéaireChaque amélioration d'un facteur dix de la tolérance peut multiplier le coût des pièces par deux à cinq.
- Position réelle GD&T offre une tolérance utilisable d'environ 57 % supérieure à celle des tolérances plus/moins équivalentes pour les motifs de perçage, contribuant ainsi à réduire les coûts sans compromettre la fonction.
- N’appliquez des tolérances strictes qu’aux fonctionnalités pour lesquelles l’analyse fonctionnelle prouve leur nécessité.
- L'analyse cumulative des tolérances est essentielle pour toute chaîne dimensionnelle impliquant plus de deux pièces.
- Discutez des exigences de tolérance avec votre fournisseur de machines CNC lors de l'analyse de fabrication (DFM) avant de finaliser les dessins.
Conclusion:
Les tolérances d'usinage CNC déterminent la variation admissible des dimensions des pièces et influent directement sur la qualité, le coût et les délais de livraison. En appliquant les normes de tolérance appropriées, telles que l'ISO 2768 et l'ASME Y14.5, les ingénieurs peuvent garantir une fabrication précise, un contrôle efficace et une production rentable.
Questions fréquemment posées
Quelle est la tolérance standard pour l'usinage CNC ?
La tolérance d'usinage CNC générale la plus courante est de ±0.1 mm à ±0.2 mm, conformément à la norme ISO 2768-m. De nombreux ateliers d'usinage peuvent également atteindre ±0.05 mm pour les caractéristiques usinées standard.
Quelle est la tolérance la plus stricte pouvant être obtenue avec l'usinage CNC ?
L'usinage CNC de haute précision peut atteindre des tolérances aussi serrées que ±0.001 mm à ±0.005 mm dans des conditions contrôlées, bien que des tolérances plus serrées augmentent les coûts de production.
Quelle est la différence entre la tolérance bilatérale et la tolérance unilatérale ?
La tolérance bilatérale autorise une variation dans les deux directions par rapport à une dimension nominale, tandis que la tolérance unilatérale n'autorise une variation que dans une seule direction.
Qu'est-ce que l'ISO 2768?
La norme ISO 2768 est une norme internationale qui définit les tolérances générales pour les dimensions et les caractéristiques géométriques qui ne sont pas spécifiées individuellement sur les dessins techniques.
Quel est le lien entre l'état de surface et la tolérance ?
L'état de surface et la tolérance dimensionnelle sont des spécifications distinctes, mais des états de surface plus lisses sont souvent nécessaires pour obtenir des tolérances plus serrées.
Les tolérances CNC diffèrent-elles entre le fraisage et le tournage ?
Oui. Le tournage CNC permet généralement d'obtenir des tolérances plus serrées sur les formes rondes, tandis que le fraisage CNC garantit généralement une tolérance de ±0.05 mm pour les formes linéaires standard.
Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.