Punti chiave
- Una dima guida l'utensile da taglio, mentre un dispositivo di fissaggio tiene fermo il pezzo in lavorazione e permette al sistema di coordinate della macchina CNC di controllare la traiettoria dell'utensile.
- Il principio 3-2-1 utilizza sei punti di contatto su tre piani per vincolare i sei gradi di libertà di un componente senza vincolarlo eccessivamente.
- La rigidità, la corretta selezione del punto di riferimento e la sicurezza dello spazio libero dai trucioli sono più importanti per il successo dell'attrezzatura rispetto alla sua complessità complessiva.
- Vincolare eccessivamente un pezzo con troppi elementi di posizionamento è uno degli errori più comuni nella progettazione di attrezzature e causa variazioni tra i pezzi.
Dima vs. Dispositivo di fissaggio: la differenza che conta
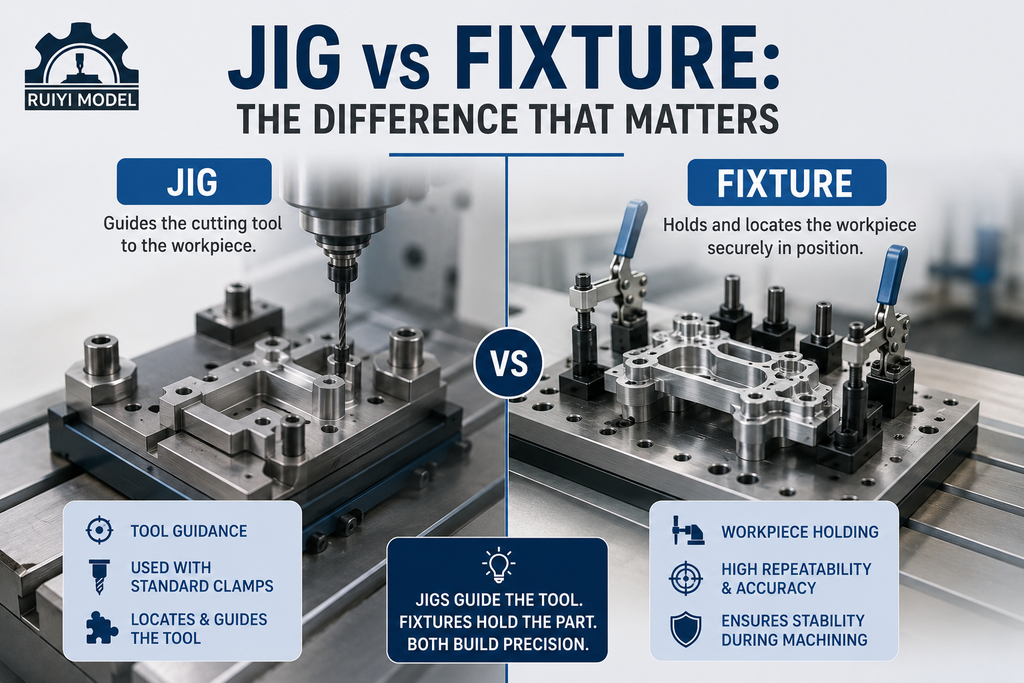
Sia le maschere che le attrezzature di fissaggio sono strumenti di bloccaggio del pezzo, ma svolgono funzioni diverse. Una maschera, come ad esempio una maschera di foratura con boccole temprate, guida direttamente l'utensile da taglio, garantendo che i fori vengano eseguiti sempre nello stesso punto senza dover misurare ogni singolo pezzo. Un'attrezzatura di fissaggio, invece, blocca e posiziona il pezzo in lavorazione, ma non guida l'utensile. Nella moderna lavorazione CNC, la maggior parte dei sistemi di bloccaggio realizzati per fresatrici e centri di lavoro sono tecnicamente attrezzature di fissaggio, poiché il sistema di coordinate della macchina e il percorso utensile programmato controllano la posizione dell'utensile. Per un'analisi più approfondita di come questo si applichi ai pezzi in produzione, si veda la nostra precedente guida su cosa sia un'attrezzatura di fissaggio e su come si sta evolvendo la tecnologia.
Il principio di localizzazione 3-2-1
Qualsiasi parte rigida nello spazio possiede sei gradi di libertà: tre traslazionali e tre rotazionali. Il principio 3-2-1 è il metodo standard per controllare tutti e sei i gradi con il minimo numero di punti di contatto, evitando così le distorsioni e le incongruenze derivanti da un eccessivo vincolo imposto alla parte.
| Piano | Punti di contatto | Gradi di libertà limitati |
| Piano primario | 3 punti | Movimento lungo un asse, rotazione attorno agli altri due |
| Piano secondario | 2 punti | Movimento lungo una direzione orizzontale, rotazione attorno all'asse verticale |
| Piano terziario | 1 punto | L'ultimo grado di libertà rimanente |
Corrispondenza tra i punti di riferimento di posizionamento e i dati di disegno.
I riferimenti delle attrezzature di fissaggio devono corrispondere, ove possibile, ai riferimenti indicati nel disegno del pezzo. Per il posizionamento, utilizzare superfici di riferimento lavorate meccanicamente anziché superfici grezze del materiale, poiché le superfici lavorate sono piane e prevedibili. Qualora il pezzo presenti già un foro o una scanalatura, un perno di posizionamento dimensionato in base a tale caratteristica è spesso più affidabile rispetto all'aggiunta di una nuova superficie di riferimento.
Strategia di serraggio
La forza di serraggio deve resistere alle forze di taglio senza deformare il pezzo, soprattutto su superfici a parete sottile o con geometrie delicate. I morsetti a leva sono adatti per lavorazioni manuali a basso volume. I morsetti idraulici e pneumatici sono più indicati per produzioni ad alto volume, dove il carico e lo scarico rapidi e ripetibili riducono i tempi di inattività. I morsetti devono sempre essere applicati su una sezione rigida del pezzo, mai su una parete sottile o su una campata non supportata, e devono essere aggiunti cuscinetti di appoggio o elementi di supporto sotto qualsiasi area a rischio di flessione. Questa è la stessa filosofia che guida la progettazione dei nostri dispositivi di serraggio multi-pezzo per la produzione in serie.
Materiale e rigidità del corpo del dispositivo di fissaggio
La rigidità è la prima regola nella progettazione delle attrezzature, poiché qualsiasi movimento sotto carico di taglio si manifesta direttamente con una finitura superficiale scadente o con la necessità di scartare il pezzo. I materiali più comuni per il corpo delle attrezzature includono acciaio per utensili e ghisa per le lunghe serie di produzione, e alluminio per attrezzature più leggere o a basso volume, dove peso e costo sono più importanti della massima rigidità. Nervature e rinforzi sulle sezioni più deboli contribuiscono a rinforzarle senza aggiungere massa superflua.
Lista di controllo per la progettazione di attrezzature e maschere CNC
- Verificare le tolleranze critiche del componente e far corrispondere i riferimenti dell'attrezzatura ai riferimenti del disegno.
- Applica il principio 3-2-1 ed evita di aggiungere localizzatori oltre i sei punti necessari.
- Posizionare i morsetti solo sulle sezioni rigide, lontano da pareti sottili o campate non supportate.
- Verificare l'avvicinamento e lo spazio libero dell'utensile in modo che la fresa non possa entrare in collisione con morsetti o elementi di posizionamento.
- Pianificare l'evacuazione dei trucioli in modo che non si accumulino sotto il pezzo o contro un elemento di posizionamento.
- Progettato per un caricamento rapido e inequivocabile, in modo che l'operatore non possa caricare il pezzo in modo errato.
Domande frequenti
Qual è la differenza principale tra una dima e un dispositivo di fissaggio?
Una dima guida l'utensile da taglio in una posizione precisa, mentre un dispositivo di fissaggio tiene saldamente il pezzo in lavorazione e si affida al sistema di coordinate della macchina stessa per controllare la traiettoria dell'utensile.
Perché si utilizza il principio 3-2-1 nella progettazione degli apparecchi di illuminazione?
Questo sistema vincola tutti e sei i gradi di libertà di un componente rigido utilizzando il numero minimo di punti di contatto, garantendo un posizionamento ripetibile senza vincolare eccessivamente o deformare il pezzo.
Cosa succede se un dispositivo utilizza troppi punti di posizionamento?
Un eccessivo vincolo aggiunge punti di contatto non necessari che possono costringere il componente ad assumere una posizione sollecitata o leggermente diversa ogni volta che viene caricato, il che si manifesta come variazione tra i diversi componenti.
È possibile utilizzare lo stesso design di fissaggio per pezzi di diverse dimensioni?
Le attrezzature modulari e riconfigurabili possono ospitare una famiglia di pezzi simili, ma un'attrezzatura dedicata è solitamente più rigida e ripetibile per un singolo pezzo prodotto in grandi volumi.
Le parole finali
Una buona progettazione di attrezzature e maschere di fissaggio è invisibile quando funziona. Si manifesta con pezzi uniformi, cambi di produzione rapidi e scarti ridotti, non come uno strumento complesso. Se il vostro progetto richiede un'attrezzatura di fissaggio personalizzata progettata contestualmente alla produzione in serie, i nostri servizi di lavorazione CNC online in Cina possono realizzare e validare il sistema di fissaggio come parte dello stesso programma.