

Il manicotto rotante (Figura 1) presenta un contorno esterno con sottosquadro, archi multipli, una filettatura M22×1.5, fori interni e dimensioni compatte.
Tutte le dimensioni sono impostate. Solo la superficie cilindrica ϕ24.5 mm richiede una tolleranza di ±0.1 mm; gli altri archi esterni non hanno requisiti di precisione.
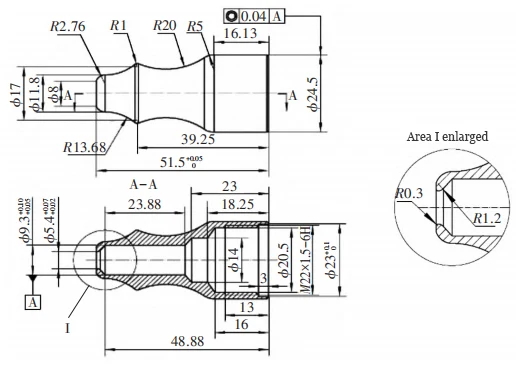
Le tolleranze di lavorazione dei contorni interni includono:
– Dimensione del foro ϕ23mm: linea zero più 10 tolleranze
– ϕ5.40 mm: più 2 a più 7 tolleranze
– ϕ9.30 mm: tolleranze da più 5 a più 10. La dimensione assiale 51.5 (lunghezza totale del pezzo) ha una tolleranza di linea zero di +5.0. Inoltre, le dimensioni del foro ϕ9.30 mm e ϕ5.40 mm devono soddisfare un requisito di coassialità non superiore a 4.0 dalla linea centrale.
Materiale: 06Cr19Ni10 (acciaio inossidabile 304). I fori da ϕ9.30 mm e quelli interni da ϕ5.40 mm condividono un riferimento comune per garantire la coassialità.
Piano di lavorazione: la progettazione richiede di considerare sia le superfici primarie che quelle secondarie per questa semplice parte.
Il disegno indica che questo manicotto rotante richiede operazioni di tornitura per completare la produzione, il che influisce sulla scentratura e sull'oscillazione del pezzo.
Inoltre, le dimensioni ridotte del pezzo aumentano notevolmente la difficoltà di controllo del calibro, di cambio utensile e di utilizzo di mandrini morbidi.
La filettatura M22×1.5 mm consente un posizionamento preciso ed elimina la necessità di controlli di eccentricità, cambi di utensile e fissaggi a ganasce morbide, semplificando la lavorazione.
Dopo aver analizzato la strategia di lavorazione, abbiamo finalizzato il piano di produzione come segue:
Tagliare il pezzo grezzo a ϕ30×54 mm, lavorare il contorno interno e i fori, rifinire con uno strumento personalizzato, quindi tagliare la filettatura interna (Figura 2).
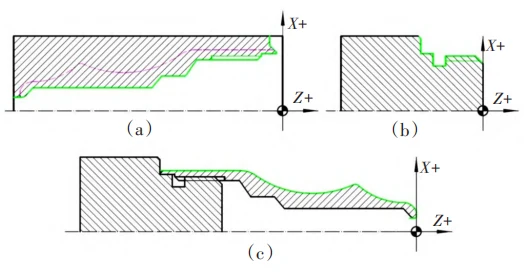
La seconda sequenza richiede un'inversione di tendenza e dipende dal rispetto delle specifiche da parte dei thread interni della prima sequenza.
Un perno filettato (Figura 2b) imposta gli utensili per la seconda sequenza, lavorando il contorno esterno (Figura 2c) garantendo al contempo la coassialità.
Selezione di macchine utensili e CNC
Il pezzo viene lavorato da un CNC CKA6150 dotato di sistema Fanuc giapponese.
Bloccaggio del pezzo
I metodi di serraggio più comuni includono mandrini a tre e quattro griffe . In base ai requisiti di lavorazione del pezzo, abbiamo scelto un mandrino a tre griffe per il serraggio.
La procedura di serraggio è la seguente:
Per prima cosa, serrare il pezzo con il mandrino a tre griffe per lavorarne il contorno interno. Rimuovere il pezzo una volta raggiunta la precisione di lavorazione richiesta.
Con il mandrino a tre griffe ancora in posizione di serraggio del pezzo, lavorare un perno che si accoppi con la filettatura interna senza rimuovere il pezzo. Filettare il contorno interno e lavorare il contorno esterno del manicotto rotante per ottenere la precisione dimensionale richiesta.
Selezione dello strumento
Nella scelta degli utensili, è fondamentale considerare la rigidità della macchina, le proprietà del materiale del pezzo, i processi di lavorazione , i parametri di taglio e altri fattori rilevanti.
Gli utensili selezionati devono presentare elevata precisione, resistenza, rigidità, durevolezza, stabilità dimensionale e facilità di installazione/regolazione.
Se possibile, dare priorità a gambi di utensili più corti per aumentare la rigidità dell'utensile e soddisfare al contempo i requisiti di lavorazione.
Dopo aver analizzato la selezione degli utensili, abbiamo scelto i seguenti utensili per la parte del manicotto rotante:
– Punta da trapano in carburo ϕ5×80mm
– Utensile per alesatura in carburo personalizzato
– Utensile per scanalatura esterna da 3 mm (MGMN3020), utensile per tornitura di filettature interne (SNR0020Q16), utensile per tornitura esterna a 95° (CCLNR2525M12), utensile per scanalatura esterna da 3 mm (MGMN300-M), utensile per tornitura di filettature esterne (SWR2525M16) e utensile per tornitura esterna a 35° (CDJNR2525P15).
Determinazione dei processi di lavorazione dei pezzi e delle loro caratteristiche
Fasi principali del processo: Taglio → Prima fase di sgrossatura/finitura del contorno interno → Lavorazione di perni per dispositivi di assemblaggio → Seconda fase di sgrossatura/finitura del contorno esterno.
- Taglio: tagliare una barra da ϕ30×2 m in pezzi da ϕ30×54 mm con una segatrice.
- Prima fase di sgrossatura e finitura del contorno interno. Questo processo inizia con la foratura passante nel pezzo grezzo da ϕ30×54 mm utilizzando una punta in metallo duro da ϕ5 mm.
Fase due: sgrossare e rifinire il contorno interno utilizzando i riferimenti, gli strumenti e i parametri appropriati per garantire la qualità.
- Lavorazione meccanica degli elementi ausiliari dell'assemblaggio. Questa fase è relativamente semplice nell'intero processo e si compone di tre fasi:
Sgrossare e rifinire il contorno esterno utilizzando un utensile cilindrico per ottenere un accoppiamento con la filettatura interna e il foro da ϕ23 mm;
Taglio di una scanalatura di scarico mediante uno strumento per scanalature;
Tornitura di una filettatura esterna standard M22×1.5 mm mediante un utensile per filettatura.
- La sgrossatura e la finitura secondarie del contorno esterno utilizzano un perno filettato per garantire la coassialità e la qualità della superficie (Figura 1).
Processo di lavorazione del manicotto rotante
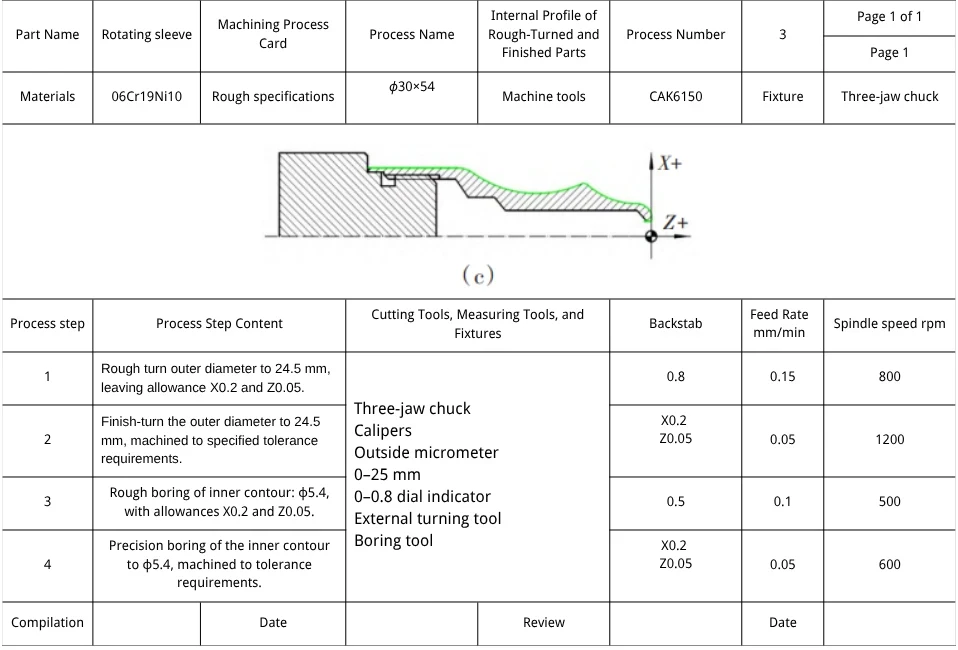
- Scheda del processo di lavorazione. La Tabella 1 mostra la scheda del processo di lavorazione.
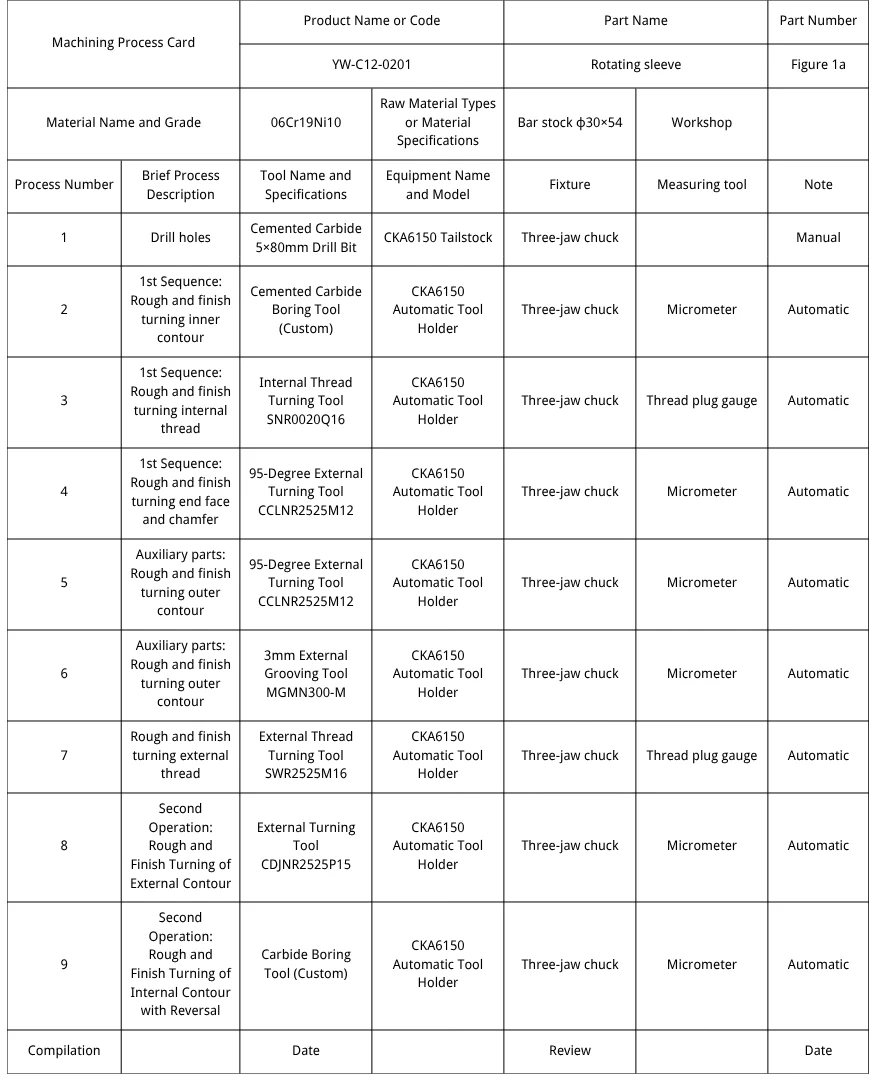
- Schede utensili per lavorazioni meccaniche. Le tabelle 2, 3 e 4 mostrano le schede utensili per lavorazioni meccaniche.
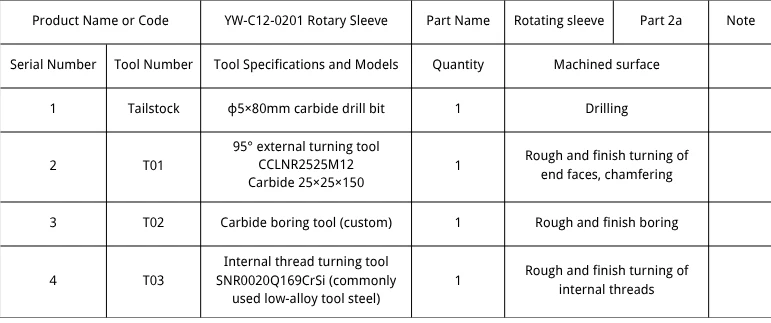
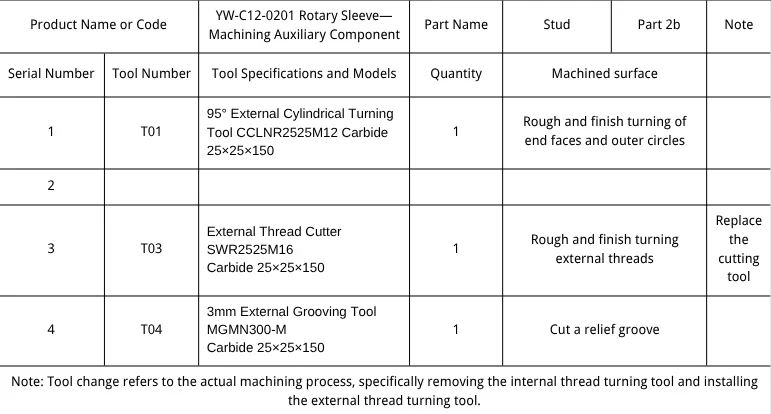
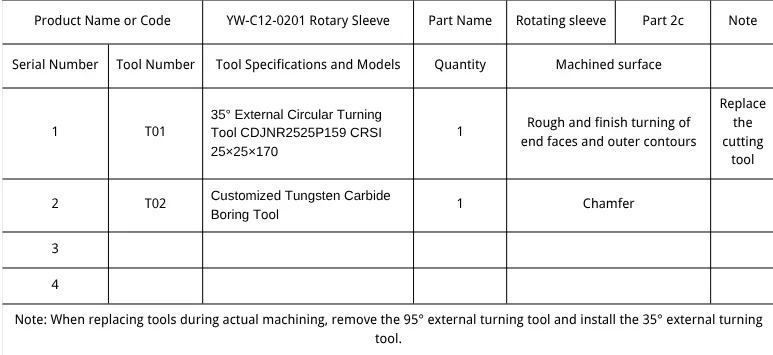
- Operazione di lavorazione Schede. Le tabelle 5, 6 e 7 mostrano le schede delle operazioni di lavorazione.
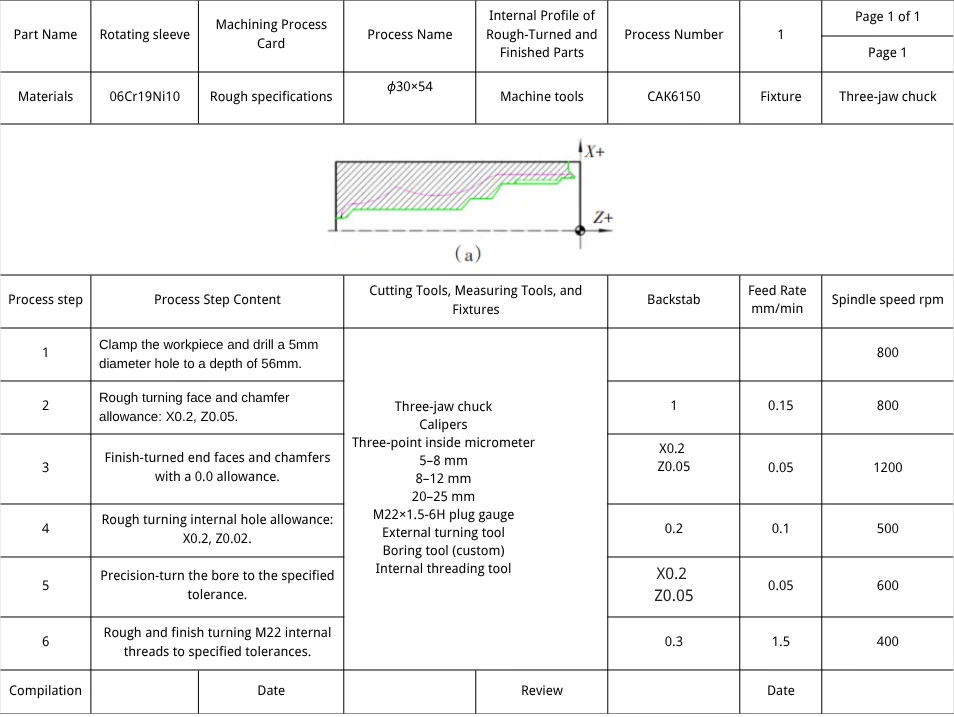
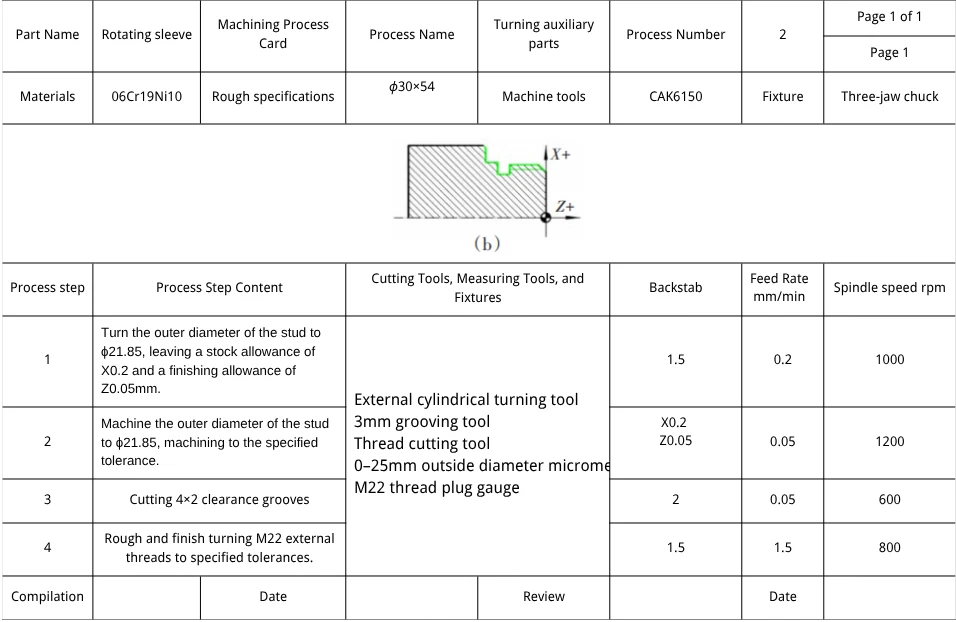
Modifica del programma
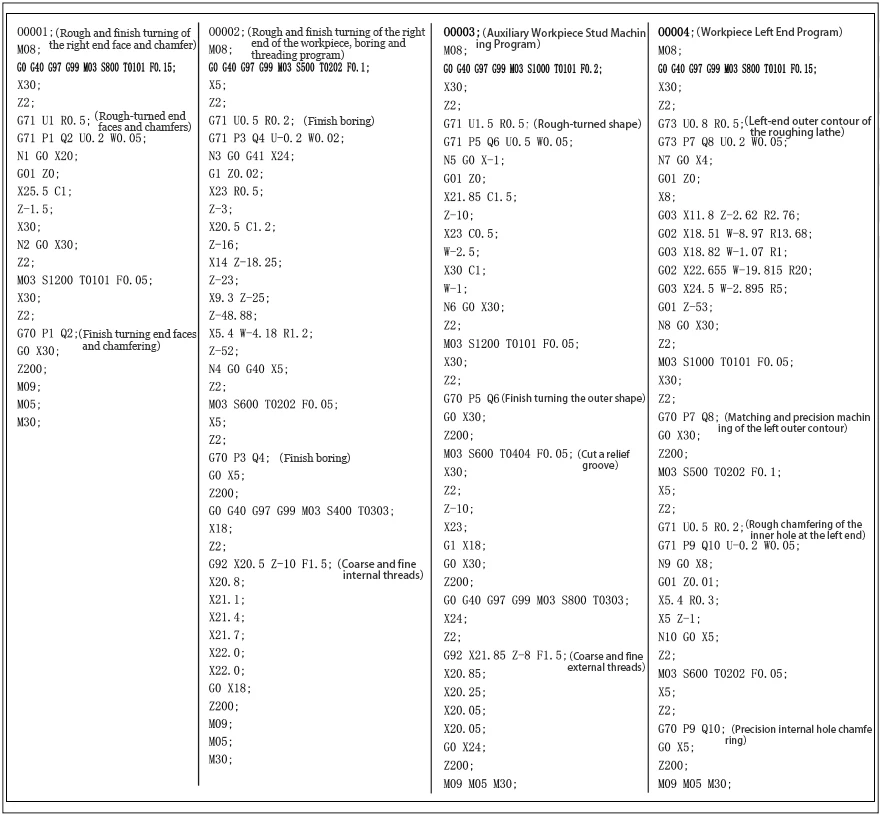
La modifica del programma è mostrata nella Tabella 8.
Conclusione
L'analisi e la programmazione del manicotto YW-C12-0201 dimostrano che un'attenta pianificazione e programmazione del processo garantiscono efficienza e qualità.
I parametri di processo devono tenere conto del materiale, della macchina, dell'utensile, dell'ambiente, delle competenze dell'operatore e dei fattori esterni che incidono sulla precisione.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

