
I macchinisti usano comunemente dispositivi di fissaggio per macchine utensili nella lavorazione. La progettazione tradizionale dei dispositivi di fissaggio fornisce informazioni dettagliate ed esperienza maturata come riferimento.
Le fresatrici e i centri di lavoro a controllo numerico hanno notevolmente migliorato l'efficienza di lavorazione, la precisione e l'adattabilità dei pezzi, trasformando in modo significativo la lavorazione meccanica tradizionale.
Tuttavia, nel file il contenuto relativo alla progettazione delle attrezzature per fresatrici CNC e centri di lavoro è molto esiguo.
Questo articolo esplora i metodi di progettazione di attrezzature per fresatrici CNC e centri di lavoro basati sulle loro caratteristiche di lavorazione, in modo da poter sfruttare appieno il loro potenziale di elaborazione.
La progettazione dell'attrezzatura prevede l'utilizzo di più pezzi in un unico serraggio.
La fresatrice CNC utilizza aria compressa come forza motrice, allentamento e utensile di serraggio. È facile cambiare manualmente l'utensile, mentre il centro di lavorazione può realizzare il cambio automatico dell'utensile.
Il cambio utensile di lavorazione consente di realizzare la lavorazione sequenziale di diverse superfici.
Tuttavia, ogni cambio utensile richiede più tempo, soprattutto quello automatico, che a volte si guasta (centri di lavorazione, la maggior parte dei guasti riguarda il sistema di cambio utensile automatico).
Pertanto, per soddisfare i requisiti di lavorazione, la riduzione del numero di cambi utensile può far risparmiare tempo ausiliario e migliorare l'affidabilità delle macchine utensili CNC.
Progettazione ragionevole dell'apparecchio
In questo documento viene illustrato come una progettazione ragionevole dell'attrezzatura (ad esempio il serraggio di più pezzi) possa ridurre al minimo il numero di cambi utensile regolando correttamente il processo.
Come il pezzo mostrato nella Figura 1, per completare i centri di lavorazione verticali per espandere, alesare il foro a e il foro b progettazione originale dell'attrezzatura ogni volta che il serraggio di 1 pezzo, il processo di lavorazione per cambiare il foro a fresa alesatrice, alesatura a → cambiare foro fresa alesatrice alesatura b → cambiare foro a alesatore a → cambiare foro alesatore b.
Le fresatrici e i centri di lavorazione CNC hanno trasformato la lavorazione tradizionale migliorando l'efficienza, la precisione e l'adattabilità della lavorazione del pezzo.
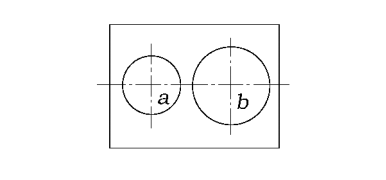
Fig1 Pezzo lavorato
Ora, in base alle dimensioni del pezzo e alla corsa della macchina, il design dell'attrezzatura per ogni serraggio di otto pezzi, come mostrato nella Figura 2, il processo è il seguente: sostituire il foro con una fresa alesatrice per espandere il pezzo 1 ~ pezzo 8 del foro a → sostituire la fresa alesatrice per espandere il pezzo 1 ~ pezzo 8 del foro b → sostituire il foro con un alesatore per alesare il pezzo 1 ~ pezzo 8 del foro a → sostituire l'alesatore per alesare il pezzo 1 ~ pezzo 8 del foro b.
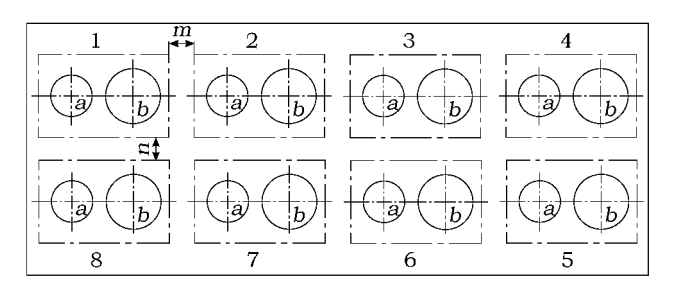
Fig.2 Serraggio di 8 pezzi alla volta.
Il processo di lavorazione mostra che per lavorare 8 pezzi sono necessari solo 4 cambi utensile, con un notevole risparmio di tempo ausiliario rispetto al tempo di movimento del tavolo della macchina.
Punti di progettazione del dispositivo di serraggio multi-pezzo
1. Disposizione ragionevole dei pezzi da lavorare
In base alle dimensioni del pezzo, alla dimensione del tavolo della macchina, alla corsa della macchina e al lotto di produzione, viene determinato il numero di pezzi da serrare ogni volta e la disposizione.
La distanza tra i pezzi in lavorazione deve essere adeguata, come mostrato nella Figura 2 per prendere la distanza appropriata tra i pezzi in lavorazione m e n per caricare e scaricare il pezzo in lavorazione e rimuovere i trucioli.
Inoltre, l'apertura del pezzo dopo l'installazione deve essere buona per realizzare il processo di lavorazione centralizzata.
2. La distanza tra ogni gruppo di elementi di posizionamento deve essere precisa
La figura 3 mostra la distanza tra gli elementi di posizionamento. Il dispositivo utilizza due perni su un lato per il posizionamento.
Le distanze tra i perni cilindrici e quelli a forma di diamante in ciascun gruppo di posizionamento si basano sulle dimensioni del pezzo in lavorazione.
3. Serraggio ragionevole
Gli elementi di serraggio sono il più semplici possibile, in modo che il movimento dell'utensile abbia più spazio di sicurezza.
Per ridurre il numero di elementi di serraggio, prendere in considerazione il serraggio a leveraggio e realizzare il serraggio simultaneo di più pezzi.
Come mostrato nella figura 3, ogni piastra blocca due pezzi contemporaneamente.
A causa della lavorazione più centralizzata della fresatrice CNC, a volte è difficile separare la sgrossatura dalla finitura, quindi la forza di serraggio è elevata.
In questo modo è facile lasciare l'impronta della piastra di pressione sulla superficie del pezzo in lavorazione.
Una soluzione semplice ed efficace è quella di saldare uno strato di rame sulla parte della piastra di pressione a contatto con il pezzo in lavorazione, come mostrato nella Figura 4.
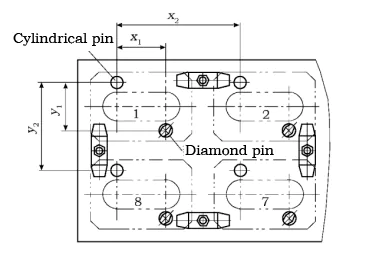
Fig. 3 Distanza tra gli elementi di posizionamento
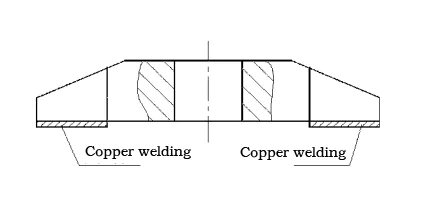
Fig.4 Piastra per saldatura in rame
4. Progettazione del dispositivo di fresatura CNC verticale
Durante la lavorazione con fresatrici CNC verticali, i trucioli metallici cadono facilmente sul pezzo in lavorazione e sul dispositivo di fissaggio.
Nella progettazione delle attrezzature, occorre prestare particolare attenzione all'asportazione dei trucioli, che è particolarmente importante per la lavorazione continua centralizzata dei centri di lavorazione.
Un'efficace rimozione dei trucioli dovrebbe impedire che questi interferiscano automaticamente con il taglio dell'utensile.
I trucioli non devono cadere sugli elementi di posizionamento dell'attrezzatura, garantendo così un posizionamento preciso.
Il fluido da taglio dovrebbe far defluire e trasportare via i trucioli facilmente, mentre l'aria compressa dovrebbe soffiare via i trucioli in modo efficiente.
5. Progettazione del dispositivo di fissaggio per fresatrice CNC orizzontale
Una fresatrice CNC orizzontale o un centro di lavorazione ha generalmente una tavola di indicizzazione (o tavola rotante). Nella lavorazione, anche l'attrezzatura dovrebbe ruotare con la tavola.
La progettazione di un dispositivo di serraggio multi-pezzo deve garantire che il pezzo in lavorazione si trovi nella stessa posizione degli elementi di lavorazione prima e dopo la rotazione e che possa essere posizionato in modo coincidente e preciso (vedere esempi).
Un dispositivo di fissaggio il più vicino possibile al bordo del tavolo in modo che la distanza tra il pezzo in lavorazione e la superficie terminale del foro conico del mandrino sia ridotta, il che favorisce la riduzione della lunghezza del portautensile ma anche l'asportazione dei trucioli.
Esempio di progettazione di un dispositivo di serraggio multi-parte
Questo dispositivo viene utilizzato su un centro di lavoro orizzontale per lavorare il pezzo mostrato nella Figura 5, che presenta 2 superfici terminali e 2 fori coassiali.
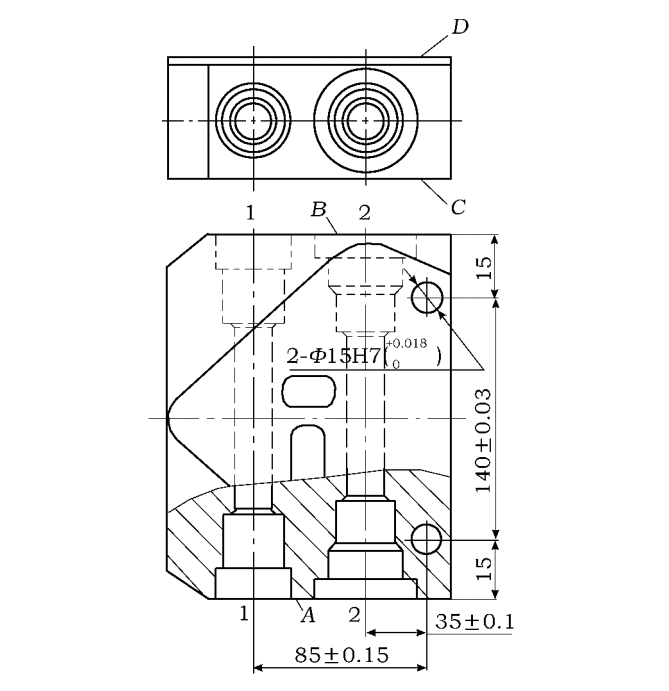
Fig. 5 Pezzo 2
1. Requisiti di lavorazione del pezzo
Le facce C, D e il foro 2-ϕ15H7 (0+0.018) dei pezzi sono già stati lavorati. Questo processo prevede la fresatura delle facce A e B, l'alesatura e la foratura dei fori coassiali 1 e 2.
A causa dei diametri ridotti dei fori al centro dei fori coassiali 1 e 2, la lavorazione deve essere eseguita da entrambe le estremità.
2. Funzioni di morsetto
La faccia del pezzo C (D) e il foro 2-ϕ15H7 ( 0 +0.018 ) vengono selezionati come riferimento di posizionamento e il dispositivo utilizza due perni su un lato (un perno cilindrico e un perno romboidale) per posizionare il pezzo.
Grazie al design intelligente dell'attrezzatura, un set di attrezzature può essere utilizzato nello stesso processo per completare la lavorazione del pezzo e può installare sei pezzi alla volta. L'attrezzatura del centro di lavorazione orizzontale è mostrata nella Figura 6.
3. Processo di lavorazione con dispositivi di fissaggio
Quando il pezzo è montato, la faccia C è a contatto con la superficie di posizionamento dell'attrezzatura. Ora, la faccia A sul pezzo è posizionata sul bordo dell'attrezzatura.
Il processo di lavorazione è il seguente: la fresatura si trova nel dispositivo di fissaggio Ⅰ —Ⅰ bordo della faccia del pezzo A → procedere in sequenza, espandendo, alesando il pezzo con la coassiale del foro 1 e del foro 2, in cui la lunghezza del foro centrale deve essere lavorata per più della metà delle dimensioni del foro (la lunghezza del piccolo foro al centro deve essere lavorata per più della metà).
Il tavolo ruota di 180°. Attualmente, il dispositivo Ⅰ – Ⅰ e Ⅱ – Ⅱ lato dello scambio, Ⅱ – Ⅱ lato per raggiungere l'area di lavorazione.
Dopo la rotazione, le superfici terminali del pezzo e le posizioni dei fori coassiali 1 e 2 sono le stesse di prima della rotazione.
Successivamente, vengono lavorate la faccia A di ciascun pezzo sul lato II-II dell'attrezzatura e i fori coassiali 1 e 2, lavorando metà della lunghezza del piccolo foro al centro.
In questo modo si completa la lavorazione della faccia A e del foro all'estremità della faccia A.
Rilasciare il pezzo in lavorazione e girarlo di 180°. La faccia D del pezzo in lavorazione è ora a contatto con la superficie di posizionamento dell'attrezzatura, faccia B, sul bordo dell'attrezzatura.
Successivamente vengono lavorati la faccia B e il foro dalla faccia B.
Il tavolo viene ruotato di 180° nello stesso modo di prima. Il piccolo foro al centro deve essere collegato alla parte precedentemente lavorata.
4. Punti chiave della progettazione degli apparecchi
1) Impostare il centro di rotazione e il riferimento di allineamento laterale.
Il centro di rotazione di questo dispositivo è il foro ϕ30H5; durante l'installazione, il foro ϕ30H5 coincide con il centro di rotazione della tavola di indicizzazione.
Quando si installa l'apparecchio, selezionare con elevata precisione il lato lungo dell'apparecchio come riferimento di calibrazione.
2) Determinare la posizione del perno cilindrico e del perno rombico.
La posizione del perno cilindrico e del perno rombico determina la posizione del pezzo in lavorazione nell'attrezzatura. L'installazione del pezzo in lavorazione deve soddisfare i seguenti requisiti:
(1) Il centro del foro rispetto al centro della distanza di rotazione deve essere simmetrico e coerente.
Come mostrato nella Figura 6, la distanza era X 1 , X 2 , X 3.
(2) la superficie terminale di lavorazione (superficie terminale del foro) al centro della distanza di rotazione deve essere simmetrica e coerente. Come nella Figura 6, la distanza allo stesso tempo per.
Ciò fa sì che il punto corrispondente sul pezzo in lavorazione al centro della distanza di rotazione sia uguale, come nella Figura 6, a due dimensioni l.
In questo modo si garantisce che il tavolo ruoti di 180°, che il pezzo si trovi nella posizione dei fori 1 e 2 e che la superficie frontale e quella rotante coincidano completamente (uno dei vantaggi è la facilità di preparazione della programmazione CNC e di chiamata delle subroutine).
Progettare la posizione del perno diamantato utilizzando il perno cilindrico appropriato per soddisfare i requisiti di cui sopra.
Come si vede nella Figura 6, la distanza tra il perno di posizionamento e il centro di rotazione nelle direzioni X e Y è contrassegnata con tolleranze per soddisfare questi requisiti.
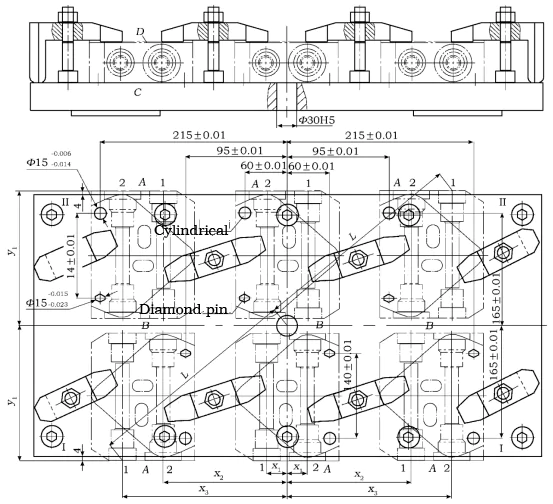
Fig. 6 Attrezzatura per centro di lavorazione orizzontale
3) Il bordo del pezzo in lavorazione si estende oltre il bordo del dispositivo di fissaggio.
Come mostrato nella figura 6, si estende di 4 mm nella direzione Y per facilitare la lavorazione della superficie terminale e la rimozione dei trucioli.
5. Analisi della precisione del posizionamento del morsetto
Questo processo fa parte dei requisiti di lavorazione, come mostrato nella Figura 5 (i requisiti di questo processo non sono elevati a causa del successivo processo di alesatura e foratura rigida e del processo di rettifica flottante).
Il diametro dei due fori di posizionamento è ϕ15H7 ( 0 +0.018 ), la distanza tra i centri è 140±0.03, la distanza tra i centri dei due perni è 140±0.01, il diametro del perno cilindrico è ϕ15 -0.014 -0.006 e il diametro del perno rombico è ϕ15 -0.023 -0.015 , come mostrato in Fig.6.
Come mostrato in Fig.5, tra le dimensioni del processo, la dimensione del diametro del foro (non mostrata) è garantita dall'utensile di dimensione fissa, che non è influenzato dalla precisione di posizionamento dell'attrezzatura.
La profondità del foro (non mostrata) e le dimensioni della superficie terminale sono di bassa precisione e non hanno tolleranza; inoltre, la precisione del posizionamento dell'attrezzatura ha scarso effetto su di esse.
Analizziamo ora l'errore di posizionamento dell'attrezzatura sulle dimensioni del processo di 35 ± 0.1 e 85 ± 0.15.
1) Errore di posizionamento sulla dimensione di 35 ± 0.1. Errore di posizionamento ΔD, compreso l'errore di non coincidenza del dato ΔB e errore di spostamento del dato ΔY.
La dimensione 35 ± 0.1 del riferimento di processo e del riferimento di posizionamento coincidono, quindi Δ B=0.
Di seguito viene analizzato l'errore di spostamento di riferimento pari a 35 ± 0.1 dell'impatto dei seguenti tre fattori.
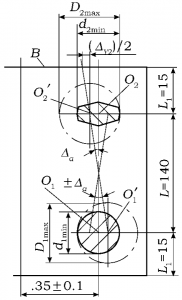
Fig. 7 Spostamento di riferimento per il posizionamento di un perno cilindrico e di un perno rombico
(1) A causa del perno di posizionamento e dei fori di posizionamento tra l'esistenza di gioco, lo spostamento del punto di riferimento determina l'errore di spostamento del punto di riferimento.
Il posizionamento del perno cilindrico e del perno rombico dello spostamento del punto di riferimento mostrato nella Figura 7 considera il caso estremo, con il perno cilindrico in presenza del massimo spazio libero X1max e il perno rombico in presenza del massimo spazio libero X2max, rispettivamente.
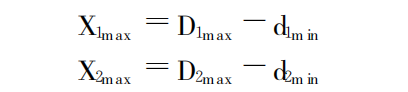
Dove:
D 1max con il perno cilindrico con il diametro massimo del foro del pezzo, D 1max=15+0.018; D 2max con il perno romboidale con il diametro massimo del foro del pezzo, D 2max=15+0.018; d 1min per il diametro minimo del perno cilindrico, d 1min=15-0.014; d 2min per il diametro minimo del perno romboidale, d 2min=15—0.023; X 1max è il gioco massimo sul perno cilindrico, X 1max=(15+0.018)—(15—0.014)=0.032; X 2max è il gioco massimo sul perno romboidale, X 2max=(15+0.018)—(15—0.023)=0.041.
Nella direzione dimensionale 35±0.1, il gioco massimo esistente determina un errore di spostamento di riferimento Δ Y.
L'errore di spostamento del riferimento ΔY comprende l'errore di spostamento lineare ΔY1 e l'errore di spostamento angolare ΔY2.
L'errore di spostamento lineare Δ Y1 è il gioco massimo tra X 1max e X 2max. L'errore di spostamento angolare Δ Y2 è causato dall'errore d'angolo ± Δ α : tan Δ α= (X 1max+ X 2max)/(2L)Dove: Δ α per l'errore d'angolo, può essere deflesso in entrambe le direzioni, quindi ± Δ α ; L per la distanza dal centro, L = 140.
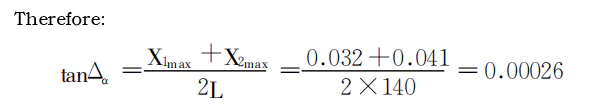
Poiché il gioco in corrispondenza del perno romboidale è ampio, l'errore risultante è elevato, quindi calcolare l'errore di spostamento del riferimento in corrispondenza del perno romboidale. Gli errori di spostamento del riferimento ΔY ' sono massimi sulla faccia B del pezzo in lavorazione vicino all'estremità del perno diamantato:
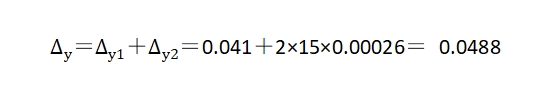
Dove:
Δ Y ' è l'errore di spostamento di riferimento generato sulla faccia B, Δ Y1 è l'errore di spostamento lineare, sul perno romboidale, Δ Y1=X 2max=0.041; Δ Y2 è l'errore di spostamento angolare, considerando la deflessione in entrambe le direzioni, sulla faccia B, Δ Y2= 2 L 1 tan Δ α ; L 1 è la distanza dalla faccia B al perno romboidale, L 1= 15.
(2)A causa di errori nella distanza dal perno di posizionamento al centro della tavola rotante della tavola rotante di 180°, lo spostamento di riferimento del posizionamento (il programma determina la posizione dell'utensile, è invariato), con conseguente errore di spostamento del riferimento di ΔY".
Δ Y “ dimensione per il perno di posizionamento al centro rotante del tavolo della dimensione della tolleranza, come mostrato in Figura 6, dimensione della deviazione in direzione X di ± 0.01, quindi Δ Y “=0.02.
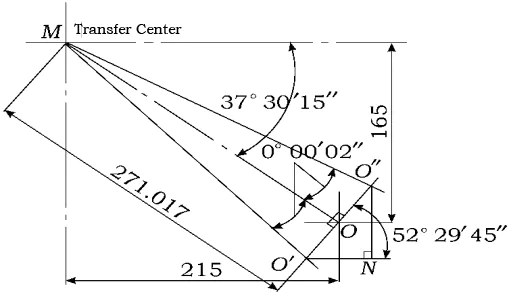
Fig. 8 L'errore dell'angolo di rotazione del tavolo genera uno spostamento del riferimento.
(3)a causa dell'errore dell'angolo di rotazione del tavolo, della rotazione, dello spostamento del riferimento di posizionamento e dell'errore di spostamento del punto di riferimento ΔY" '.
Studio e centro di rotazione della massima distanza dal perno di posizionamento.
La Figura 6 mostra il centro della direzione di rotazione X di dimensioni maggiori, 215, e della direzione Y, 165. Ora, l'errore di rotazione del tavolo per ±2 ".
L'errore dell'angolo di rotazione del tavolo ha generato lo spostamento di riferimento mostrato nella Figura 8, dopo la posizione ideale nel punto di rotazioneO, la deviazione massima dalla posizione nel puntoO′e nel puntoO″.
Errore di spostamento di riferimento Δ Y “ perO′O″ nel 35±0∙1. La direzione quadrata della proiezione, cioè, ilO′N della lunghezza.
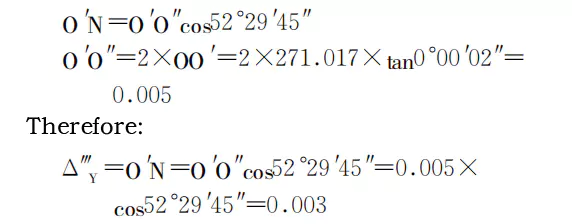
L'errore di spostamento di riferimento Δ Y che influenza la dimensione 35 ± 0.1 è la somma degli errori di spostamento di riferimento derivanti dai tre fattori:
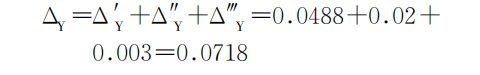
Questo errore Δ D , che influenza la dimensione 35 ± 0.1, è la somma dell'errore di non ricombinazione del riferimento Δ B e dell'errore di spostamento del riferimento Δ Y :

L'errore Δ D è calcolato essere approssimativamente 1/3 della tolleranza di 35 ± 0.1 della dimensione del processo, il che soddisfa i requisiti.
L'errore di posizionamento viene calcolato analizzando le relazioni geometriche. Un disegno accurato può essere ottenuto anche utilizzando un software CAD.
2) L'effetto dell'errore di posizionamento sulla dimensione 85 ± 0.1 è simile a quello sulla dimensione 35 ± 0.1.
Conclusione
Il design dell'attrezzatura della fresatrice CNC è diverso da quello delle attrezzature tradizionali.
In base alle caratteristiche di lavorazione della fresatrice CNC e del centro di lavorazione, i dispositivi di progettazione ragionevoli cercano di bloccare più pezzi per sfruttare appieno il potenziale di lavorazione della macchina utensile.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

