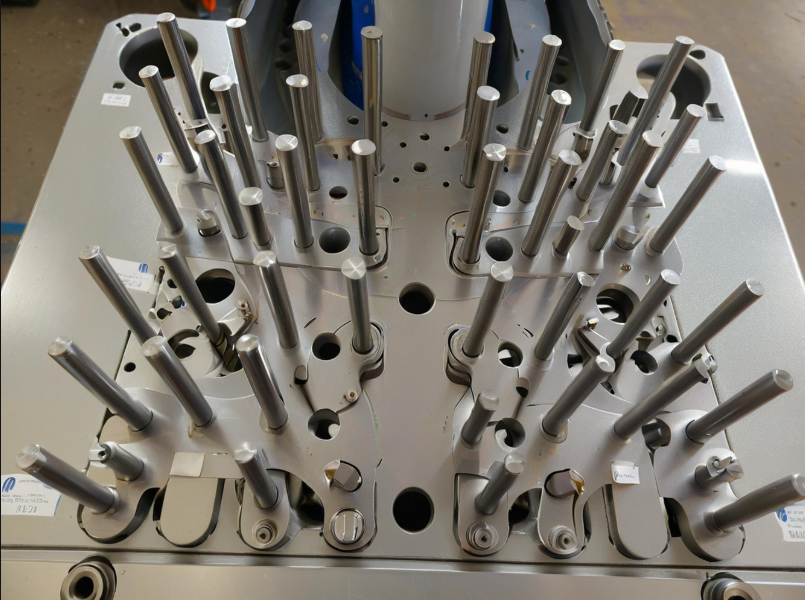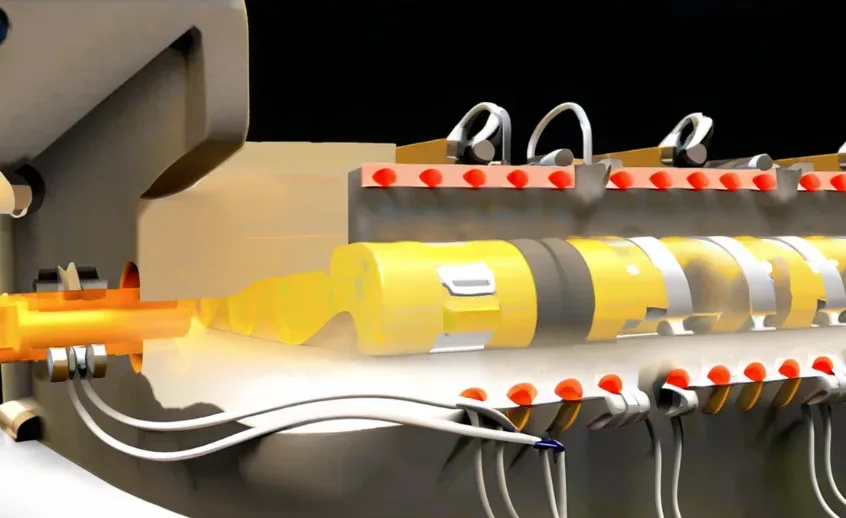
La lavorazione dell'albero di ingresso nei nuovi riduttori energetici è difficile a causa della precisione elevata, delle tolleranze ristrette e della struttura a pareti sottili.
Nel frattempo, con la rapida crescita del mercato delle autovetture alimentate da nuove fonti energetiche, la concorrenza in termini di prestazioni e prezzi si sta intensificando.
Aumentiamo la competitività nella produzione di componenti per alberi di trasmissione per il settore delle energie rinnovabili grazie a tecnologie avanzate e alla tornitura CNC a doppia testa , migliorando efficienza, qualità e costi.
Struttura interna del tornio CNC a doppia testa mostrata nella Figura 1.
Programma di processo di tornitura a doppia testa
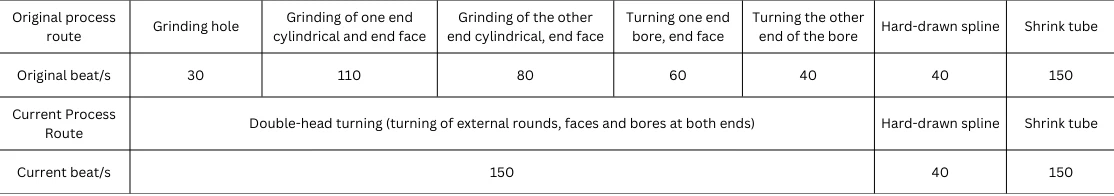
Dopo il trattamento termico, gli operatori rettificano i denti e lavorano le estremità dei cuscinetti e i fori interni; il processo tradizionale comprende:
La rettifica e la tornitura dell'albero di ingresso su cinque macchine con più morsetti comportano rischi di accuratezza, urti e ruggine.
Il tornio CNC a doppia testa posiziona e blocca la spalla dell'albero e la parte superiore del dente utilizzando il suo blocco di supporto e i manicotti di espansione.
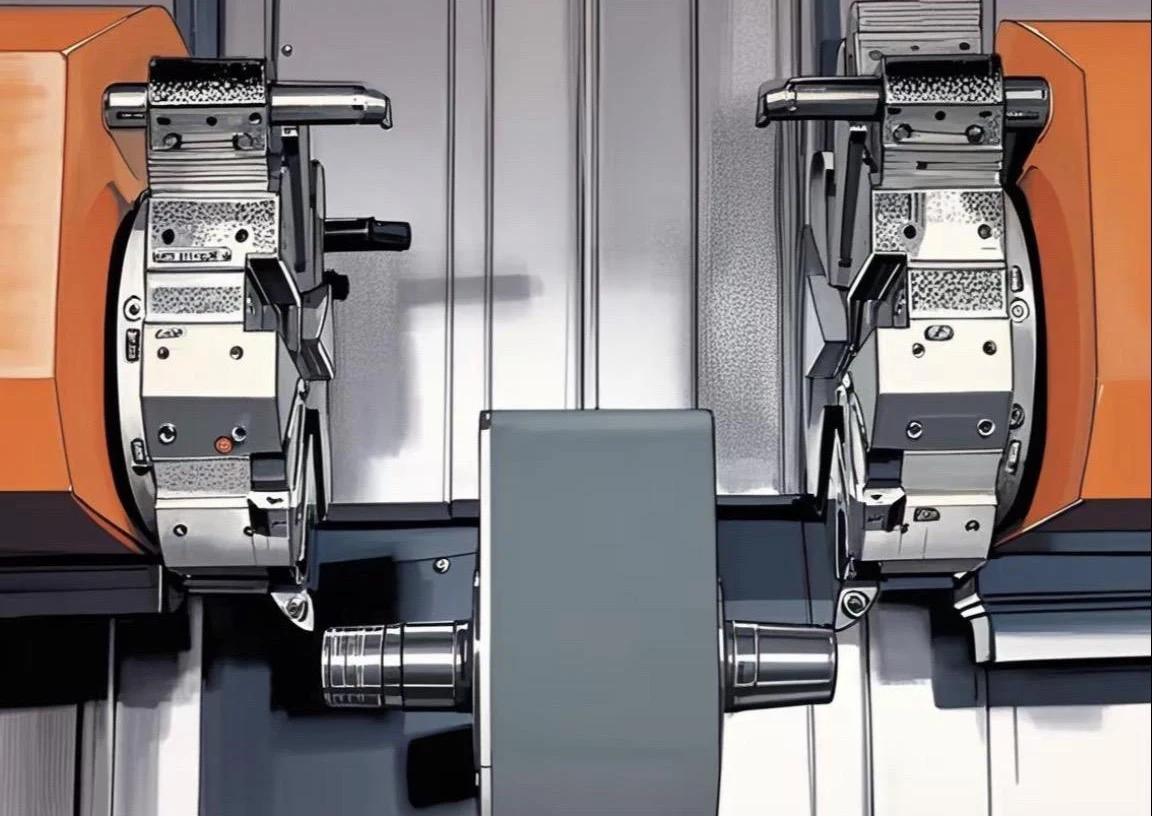
Dopo il serraggio, le doppie torrette del tornio lavorano simultaneamente il cerchio esterno, la superficie terminale e il foro (vedere Figura 2).
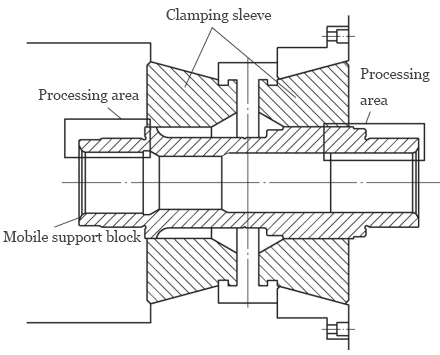
Le torrette multi-stazione del tornio a doppia testa lavorano simultaneamente il cerchio esterno, la superficie terminale e il foro interno su entrambe le estremità.
Confronto dell'efficienza di lavorazione
La tabella 1 mostra i primi cinque processi ridotti da 320 a 150 (+113%) e l'intero processo ridotto da 510 a 340 (+50%).
Il programma di tornitura a doppia testa migliora l'efficienza, ma gli ingegneri devono verificarne la stabilità sulla scanalatura interna, sul cerchio esterno e sulla scentratura del foro.
Influenza sulla tolleranza posizionale
Per garantire la qualità delle scanalature e dei denti, gli ingegneri adottano il programma di tornitura a doppia testa e controllano rigorosamente la scentratura del cerchio esterno.
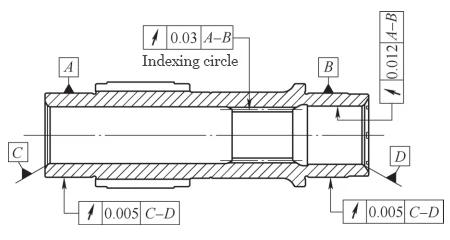
L'eccentricità del cerchio esterno dei cuscinetti influisce sull'inclinazione dei denti, sulla durata degli ingranaggi e sull'NVH, pertanto la tornitura a doppia testa deve controllarla rigorosamente.
Requisiti di controllo della tolleranza geometrica del programma di processo di tornitura a doppia testa mostrati nella Figura 3.
Influenza sulla scentratura radiale della scanalatura interna
Trattandosi di una caratteristica fondamentale dell'albero di ingresso, gli ingegneri devono testare completamente la scentratura interna della scanalatura per garantire che il processo di lavorazione sia qualificato al 100%.
Nella tornitura a doppia testa, la parte superiore del dente, la spalla e i cerchi esterni del cuscinetto servono da riferimenti; una scarsa coassialità influisce sulla scentratura interna della scanalatura.
Per garantire la qualità della scanalatura interna, la tornitura a doppia testa deve controllare il pezzo grezzo, inclusi il diametro minore, l'apice del dente e il cerchio esterno della spalla.
Prima del trattamento termico, gli operatori rifiniscono un'estremità e utilizzano l'estremità del dente e il cerchio superiore per sostenere l'altra estremità.
La figura 4 mostra il programma di tornitura di finitura, in cui gli operatori rifiniscono la spalla dell'albero e il foro scanalato con una coassialità di 10 μm.
Il foro scanalato prende il cerchio superiore del dente come riferimento di posizionamento e la sua coassialità con il cerchio superiore del dente è entro 15 μm.
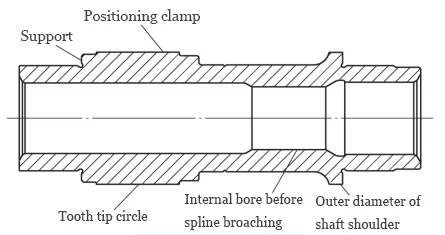
Per gli alberi di ingresso a pareti sottili, gli ingegneri ottimizzano il trattamento termico per mantenere la deformazione delle scanalature entro 10 μm.
Gli ingegneri hanno monitorato la scentratura radiale di 10 scanalature interne dell'albero di ingresso prima e dopo il trattamento termico e la tornitura a doppia testa (Tabella 2).
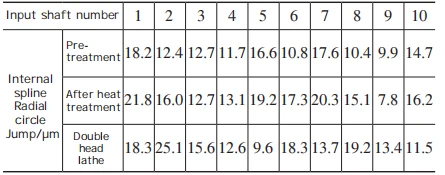
Il confronto mostra che 8 scanalature interne hanno mostrato un'eccentricità maggiore dopo il trattamento termico, con una variazione massima di 10 μm.
Il confronto mostra che dopo la tornitura a doppia testa, 5 scanalature interne hanno aumentato la scentratura fino a 9.1 μm, mentre 5 l'hanno diminuita fino a 9.6 μm.
La scentratura radiale massima di 10 scanalature interne è di 25.1 μm; le restanti rientrano nei 20 μm, soddisfacendo i requisiti di processo e di prodotto.
Gli operatori hanno lavorato ininterrottamente oltre 500 pezzi, mantenendo l'eccentricità interna delle scanalature entro 30 μm, con un tasso di successo del 100% e un Cpk di 2.43.
Il controllo della qualità del grezzo e la limitazione della deformazione consentono la tornitura a doppia testa per garantire una qualità stabile delle scanalature interne.
Influenza della scentratura circolare sul diametro esterno del cerchio e del foro
Nel trattamento termico tradizionale, gli operatori prendono come riferimento il foro centrale, mantenendo la scentratura del cerchio esterno entro 5 μm.
Nei torni CNC (Figura 5), i morsetti piccoli e i supporti lunghi spesso disallineano il foro, non soddisfacendo i requisiti di eccentricità.
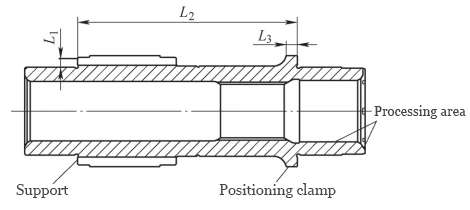
Per garantire la scentratura del foro, gli operatori devono posizionare e rettificare con precisione la spalla dell'albero e i cerchi esterni del cuscinetto insieme.
La tornitura del foro interno e della superficie terminale richiede la correzione di tutte le parti per mantenere la scentratura del cuscinetto ≤8 μm e la scentratura del foro interno ≤12 μm.
Questo programma aggiunge la rettifica e la tornitura post-trattamento termico, con serraggio ripetuto e eccentricità del foro di 6–13 μm che non soddisfano i requisiti del processo.
I torni a doppia testa lavorano entrambe le estremità con un unico serraggio, mantenendo la scentratura radiale entro 5 μm e risolvendo i problemi originali di efficienza e scentratura.
Conclusione
I torni a doppia testa lavorano entrambe le estremità e i fori con un unico serraggio, riducendo gli errori e migliorando precisione ed efficienza.
- La tornitura a doppia testa dopo il trattamento termico sostituisce cinque processi tradizionali, consentendo una lavorazione in lotti stabile.
- Prima del trattamento termico, la scanalatura interna utilizza la parte superiore del dente per il posizionamento (coassialità ≤15 μm, eccentricità ≤10 μm);
Dopo il trattamento termico, la tornitura a doppia testa lavora entrambe le estremità del cuscinetto con lo stesso riferimento.
Dopo aver verificato 500 pezzi, la scentratura radiale della scanalatura interna è stata qualificata al 100% e controllata stabilmente entro 30 μm.
- Il tornio a doppia testa esegue tutti i fori con un unico serraggio, mantenendo eccentricità e dispersione dei denti entro 5 μm.
Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.