
In quanto componenti fondamentali dei sistemi di trasmissione, gli ingranaggi a vite senza fine sono ampiamente utilizzati nelle automobili, nei macchinari edili e in altri settori.
Le loro estremità filettate svolgono un ruolo fondamentale nella trasmissione di potenza e nel sopportare carichi.
Tuttavia, durante la produzione effettiva, si verificano spesso problemi quali la rottura dell'estremità della filettatura, l'inceppamento e il distacco del dado, compromettendo gravemente la qualità e l'affidabilità del prodotto.
Pertanto, la ricerca e il miglioramento delle tecniche di lavorazione delle filettature per gli ingranaggi a vite senza fine hanno un notevole valore pratico e ingegneristico.
Analisi del problema
Fenomeno di rottura dell'estremità del filo
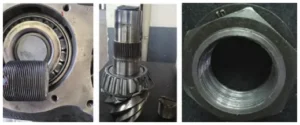
Un ingranaggio conico elicoidale prodotto da Jiangsu Feichuan Co., Ltd. per un ponte di medie dimensioni ha presentato una frattura dell'estremità della filettatura durante l'assemblaggio da parte del cliente, come mostrato nella Figura 1.
Questo fallimento non solo ha causato la restituzione dei prodotti, ma ha anche danneggiato gravemente la reputazione dell'azienda.
Per indagare sulla causa e risolvere il problema, è necessario effettuare un'ispezione e un'analisi dettagliate del componente guasto.
Requisiti tecnici e percorso del processo produttivo
1. Requisiti tecnici
Per la sezione filettata della vite senza fine di trasmissione si applicano i seguenti requisiti tecnici principali:
(1) Non devono essere presenti difetti di microfrattura nella filettatura, nella terminazione della filettatura, negli angoli con raggio R o in aree simili.
Queste regioni costituiscono punti critici di concentrazione delle sollecitazioni nei collegamenti filettati, rendendo necessaria una rigorosa garanzia di integrità priva di microfessure.
La presenza di microfessure accelera l'usura e la frattura delle filettature, compromettendo gravemente la stabilità e la durata del sistema di ingranaggi.
(2) La durezza della sezione filettata deve essere 288-596 HV0.3 o 30-55 HRC.
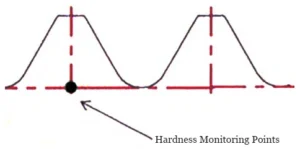
Questo intervallo di durezza garantisce che la filettatura possieda una resistenza e una resistenza all'usura sufficienti per sopportare coppie e carichi elevati. I punti di monitoraggio della durezza sono indicati nella Figura 2.
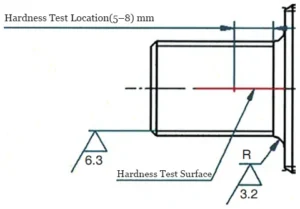
(3) La superficie di prova della durezza del filo, la posizione di prova e la rugosità della superficie sono mostrate nella Figura 3.
(4) Le filettature devono essere prive di difetti visibili quali danni da impatto, sbavature o denti rotti.
Questi difetti possono compromettere gravemente l'adattamento della filettatura e le prestazioni di tenuta, portando potenzialmente al guasto della connessione filettata.
2. Flusso del processo di produzione
Flusso del processo produttivo per estremità filettate:
Lavorazione meccanica della superficie cilindrica C35 → Preriscaldamento e filettatura → Applicazione di agente anti-infiltrazione sulla sezione filettata → Carburazione, tempra, rinvenimento → Rimozione dell'agente anti-infiltrazione → Ispezione della filettatura → Prodotto finito.
Ispezione dei componenti guasti
1. Test di durezza
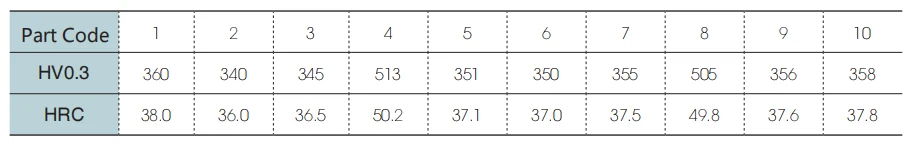
La prova di durezza è stata condotta sull'estremità filettata del componente danneggiato, misurando da destra a sinistra a una distanza di 5-8 mm dal collo dell'albero.
I risultati sono riportati nella Tabella 1. La tabella indica che la durezza in alcune aree dell'estremità filettata supera le specifiche di progettazione, evidenziando punti di elevata durezza.
L'ispezione di altre sezioni della filettatura ha inoltre rivelato aree isolate in cui la durezza superava i 560 HV (50 HRC).
2. Esame metallografico
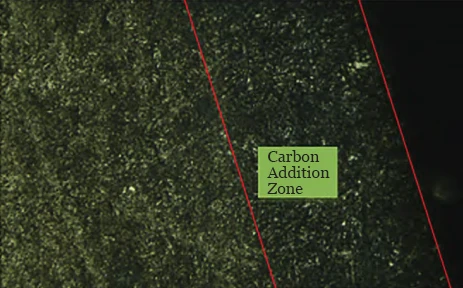
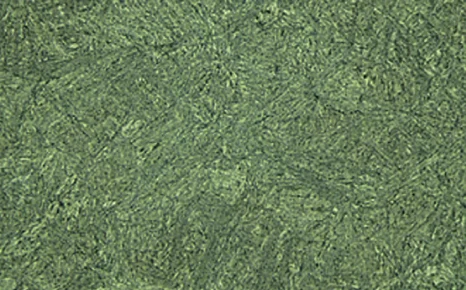
L'esame metallografico ha rivelato un arricchimento di carbonio nella regione filettata (vedere Figura 4), mentre la struttura del nucleo è rimasta normale (vedere Figura 5).
Questo arricchimento di carbonio ha causato un aumento anomalo della durezza nella zona filettata. Una durezza eccessiva aumenta anche la fragilità del materiale, aumentando così il rischio di frattura.
Rispetto alla sezione filettata, la struttura del nucleo appare normale, il che indica che il materiale del nucleo non è stato influenzato dalla carburazione e ha mantenuto le sue proprietà meccaniche e la sua microstruttura originali.
Lo stato normale della struttura del nucleo evidenzia ulteriormente l'anomalia della carburazione nella sezione filettata e il suo impatto negativo sulle prestazioni complessive del materiale.
3. Ispezione della zona di transizione
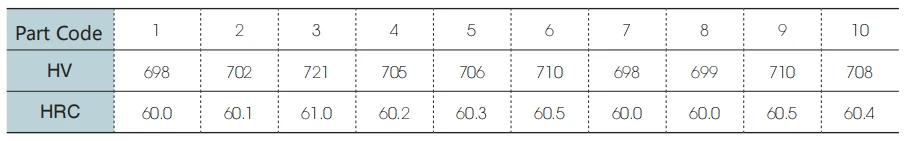
I risultati del test di durezza per la zona di transizione dall'estremità del filetto alla spalla sono riportati nella Tabella 2.
Come indicato nella tabella, la durezza della zona di transizione varia tra 60 e 61 HRC , significativamente superiore a quella della sezione filettata, rivelando un marcato gradiente di durezza.
Quando sottoposta a forze esterne, la zona di transizione con durezza maggiore resiste alla deformazione, mentre la sezione filettata con durezza minore si deforma più facilmente.
Questa disparità di deformazione genera una notevole concentrazione di stress in prossimità della zona di transizione.
4. Esame della superficie della frattura
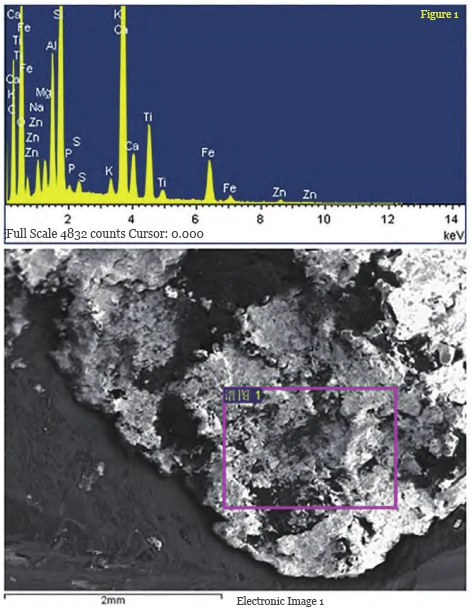
Come mostrato nella Figura 6, elaborazione dello spettro: nessun picco omesso; Opzioni di elaborazione: tutti gli elementi analizzati (normalizzati); numero di ripetizioni = 5. I risultati dell'esame della superficie di frattura indicano una superficie di frattura da fatica senza inclusioni.
Ciò conferma che il cedimento all'estremità filettata è dovuto a danni da fatica causati dall'esposizione prolungata a carichi alternati.
L'assenza di inclusioni nella superficie di frattura supporta ulteriormente la conclusione che si tratti di frattura da fatica.
5. Ispezione visuale
L'ispezione visiva ha rivelato una flangiatura intermittente sullo smusso della filettatura, alcune intaccature sulle filettature e segni di usura sulle filettature interne del dado.
La flangiatura altera la forma geometrica dell'estremità della filettatura, causando potenzialmente interferenze o giochi irregolari durante l'innesto della filettatura, compromettendo così la tenuta dell'accoppiamento.
Inoltre, la flangia potrebbe aumentare la difficoltà di montaggio o addirittura danneggiare la filettatura.
I danni da impatto compromettono l'integrità della filettatura, riducono l'area di contatto effettiva e, di conseguenza, diminuiscono la capacità di carico e le prestazioni di tenuta.
Sotto carichi dinamici, le aree danneggiate possono diventare punti di concentrazione delle sollecitazioni, accelerando la rottura per fatica della filettatura.
L'usura riduce la precisione di accoppiamento della filettatura e la capacità di carico, causando allentamenti o perdite.
In casi estremi, l'usura può causare la rottura completa della filettatura, innescando incidenti di sicurezza. Questi problemi, nel loro insieme, compromettono l'integrità della filettatura e la sua durata.
Indagine di processo
Attraverso l'indagine sui processi, sono state identificate le seguenti cause principali di rottura delle estremità dei filetti:
(1) La rottura dell'agente anti-infiltrazione ha provocato punti di elevata durezza e zone di arricchimento del carbonio sulla superficie della filettatura.
Dopo la rottura, l'agente anti-infiltrazione può formare uno strato indurito non uniforme sulla superficie della filettatura, determinando una distribuzione non uniforme della durezza.
Questi punti ad alta durezza e le zone di arricchimento del carbonio alterano la distribuzione delle sollecitazioni sulla filettatura, aumentando il rischio di concentrazione delle sollecitazioni.
Sotto carico, queste aree sono più soggette a deformazione plastica, formazione e propagazione di crepe, che alla fine causano la rottura della filettatura.
(2) La zona di transizione presenta una durezza maggiore rispetto alla sezione filettata, formando facilmente zone di concentrazione di stress.
Le differenze di durezza inducono una concentrazione di stress nell'interfaccia tra la zona di transizione e l'area filettata.
Sottoposte a carichi prolungati, le zone di concentrazione delle sollecitazioni sono soggette a danni da fatica, con conseguente allentamento o frattura della filettatura.
(3) L'estremità filettata presenta una flangia, che complica l'installazione e la rimozione del dado, spesso causando disallineamenti e scarsa aderenza.
La flangia modifica la forma geometrica dell'estremità filettata, aumentando la difficoltà di montaggio.
Un dado disallineato non riesce a garantire una perfetta aderenza con le filettature, compromettendo l'affidabilità della connessione e l'integrità della tenuta.
In caso di vibrazioni o urti, il collegamento potrebbe allentarsi o addirittura danneggiare la filettatura.
Misure di ottimizzazione
Miglioramento della qualità dell'aspetto dell'estremità del filo
1. Problemi di danni da impatto
Personalizza diversi tipi di manicotti protettivi in gomma in base al diametro esterno e alla struttura dell'estremità del filetto.
Queste guaine sono solitamente realizzate con materiali ad alta resistenza e resistenti alla corrosione, come nylon o polipropilene.
Determinare il diametro interno del manicotto in base al diametro esterno specifico dell'estremità filettata per garantire una perfetta aderenza che fornisca una protezione efficace.
La forma e le dimensioni del manicotto protettivo in gomma sono progettate per adattarsi alle caratteristiche strutturali dell'estremità filettata, tra cui lunghezza, passo e profilo della filettatura.
La guaina protettiva in gomma viene applicata subito dopo il primo processo di filettatura e rimane in posizione fino allo stabilimento di produzione del cliente.
Prima della spedizione viene effettuato un controllo completo per garantire che l'estremità filettata non presenti danni da impatto.
2. Problema di flangiatura
La lavorazione degli smussi alle estremità della filettatura prima del trattamento termico presenta una flangiatura (come mostrato nella Figura 7) e questa flangiatura persiste dopo il trattamento termico.
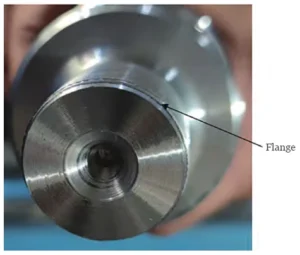
Miglioramenti al processo di produzione: la smussatura 2×45° all'estremità filettata rimane invariata, con l'aggiunta di un gradino 1xC31.5.
Questo design elimina la flangia terminale, mentre il gradino 1xC31.5 funge da guida durante l'inserimento del dado.
Miglioramenti al processo di ispezione: è stata aggiunta l'ispezione del calibro ad anello filettato. Il superamento dell'ispezione del calibro ad anello implica l'accettazione per il rilascio.
Ottimizzazione delle metriche delle prestazioni per sezioni filettate, zone di transizione e aree spline
1. Ottimizzazione del processo di produzione
Dopo la fase originale del processo di produzione, ovvero la "pulizia del rivestimento anti-infiltrazione", sono stati aggiunti in sequenza i tre processi seguenti per migliorare le proprietà meccaniche delle sezioni filettate:
(1) Ricottura a induzione: riscaldamento a induzione multi-bobina impiegato per 140 secondi, prendendo di mira la sezione filettata, la zona di transizione e l'area scanalata che si estende per 3 cm sopra la zona di transizione.
(2) Ricottura di distensione: gli ingranaggi a vite senza fine di trasmissione ricotti a induzione sono stati sottoposti a ricottura di distensione a 145 °C con un tempo di mantenimento di 120 minuti.
(3) Invecchiamento statico per 48 ore.
2. Ottimizzazione dei processi di ispezione
(1) Ottimizzazione dello schema
Lo schema originale prevedeva l'ispezione di una sola sezione filettata.
Lo schema ottimizzato prevede l'ispezione di tre sezioni: la sezione filettata, la zona di transizione e la sezione scanalata ( 3 cm sopra la zona di transizione).
Essendo il componente portante primario della connessione, la resistenza e la durezza della sezione filettata sono fondamentali. Il progetto originale prevedeva già questo aspetto fondamentale.
La zona di transizione, che collega la filettatura e la scanalatura (o altre strutture), ha un impatto significativo sull'affidabilità e sulla durata della connessione attraverso la sua durezza e resistenza.
Includerlo nell'ambito dell'ispezione aiuta a identificare potenziali concentrazioni di stress e danni da fatica.
L'area scanalata trasmette solitamente la coppia e le forze assiali, dove la durezza e la resistenza all'usura sono essenziali per la stabilità e la longevità della connessione.
L'inclusione di quest'area nelle ispezioni nel piano ottimizzato contribuisce a garantire l'affidabilità e la durata della sezione scanalata.
L'ambito di ispezione ampliato ora copre in modo completo i punti di collegamento critici e le potenziali zone a rischio, migliorando così l'affidabilità e la durata complessive del collegamento.
(2) Ottimizzazione della durezza
La sezione filettata presenta un intervallo di durezza moderato di 30-440 HV0.3 o 34-44 HRC , che soddisfa i requisiti di carico mantenendo al contempo una tenacità sufficiente a prevenire fratture fragili.
La zona di transizione presenta una durezza maggiore, pari a 400-575 HV0.3 o 42-54 HRC , che contribuisce a ridurre la concentrazione delle sollecitazioni e i danni da fatica, migliorando così la durata del collegamento.
La sezione scanalata presenta la massima durezza, pari a 544-635 HV0.3 o 52-57 HRC, per soddisfare i requisiti di resistenza all'usura e robustezza durante la trasmissione di coppia e forze assiali.
Conclusione
Questo studio affronta problematiche quali la frattura dell'estremità della filettatura, l'inceppamento e il distacco del cappuccio del dado, migliorando il processo di produzione delle filettature per ingranaggi a vite senza fine attivi.
Misure quali l'aggiunta di manicotti di protezione della filettatura e gradini guida, l'ottimizzazione delle tecniche di lavorazione della filettatura e la definizione di requisiti tecnici adeguati hanno migliorato significativamente la qualità delle estremità della filettatura.
I risultati sperimentali dimostrano che le estremità filettate ottimizzate della vite senza fine attiva presentano miglioramenti significativi nella qualità dell'aspetto, nella distribuzione della durezza e nello stato di sollecitazione.
Ciò aumenta l'affidabilità e la durata del prodotto. Questa ricerca fornisce preziosi riferimenti e spunti per migliorare i processi di produzione di prodotti simili.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

