Con lo sviluppo della società, il numero di aerei, veicoli aerospaziali e droni è in aumento, e di conseguenza cresce anche la domanda di componenti a parete sottile .
Parti con pareti sottili con cavità interna, il tasso di escissione elevato è generalmente superiore al 90%.
I componenti con pareti sottili richiedono una fresatura ad alta precisione con asportazione di grandi quantità di metallo, ma la bassa rigidità e la facile deformazione riducono l'efficienza della fresatura.
Nella fresatura di componenti con pareti sottili, i metodi di lavorazione degli utensili e delle attrezzature influiscono sulla qualità della superficie, influenzando i requisiti di precisione e rugosità.
Per garantire precisione e rugosità, selezionare dispositivi di fissaggio, serraggio, utensili e raffreddamento in base alle caratteristiche delle pareti sottili.
Caratteristiche del processo delle parti a parete sottile difficoltà di lavorazione
Parti con pareti sottili e bassa rigidità, nel processo di fresatura le forze esterne determinano la deformazione del pezzo.
Sgrossatura, forza di taglio, alte temperature: i pezzi sono soggetti a grandi deformazioni.
La deformazione del pezzo è causata dalla scarsa rigidità, dal rilascio di sollecitazioni interne, dal serraggio e dal rimbalzo durante lo scarico.
È la difficoltà di fresare con precisione componenti con pareti sottili mediante macchine CNC.
Misure comuni per migliorare la qualità delle parti di precisione a pareti sottili realizzate con fresatura CNC
Per migliorare la rigidità, riempire il pezzo in lavorazione con materiali rimovibili come leghe a basso punto di fusione, colofonia, paraffina o gesso, quindi rimuoverli dopo la lavorazione.
Utilizzare utensili più affilati con angoli di spoglia e di spoglia maggiori per ridurre la forza di taglio sulle parti con pareti sottili.
Realizzare dispositivi speciali mirati per aumentare la rigidità delle parti deboli.
Struttura delle parti del caso
La figura 1 mostra il pezzo in lavorazione, realizzato in lega di alluminio 7075, un componente aeronautico con un diametro di 400 mm, uno spessore di 7 mm e una quantità di 60 pezzi.
Il diametro del cerchio esterno è maggiore, lo spessore è più sottile e appartiene al tipico pezzo da lavorare con pareti sottili.
La parete circonferenziale si deforma facilmente durante il serraggio e la lavorazione; il pezzo lavorato a bassa rigidità presenta 12 fori e 4 alette di supporto.
Gli elevati requisiti di planarità e rugosità superficiale fanno sì che una scelta di processo non idonea comporti scarsa precisione, problemi di qualità e maggiori difficoltà di lavorazione.
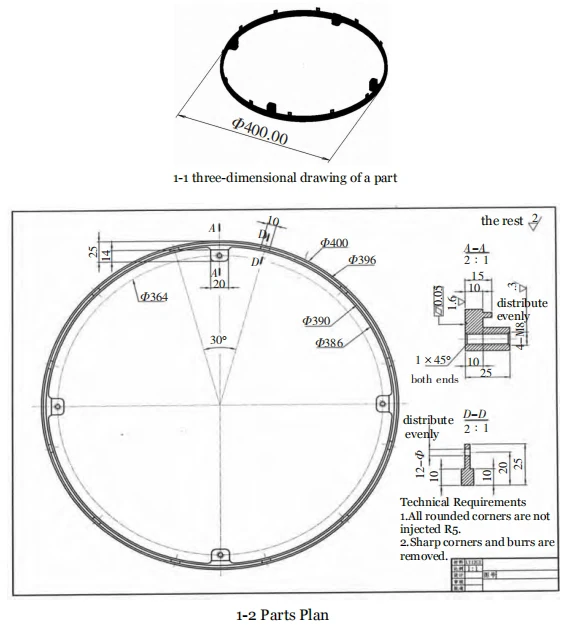
Diagramma tridimensionale pessimo
Come mostrato nella Figura 2, la consistenza lorda è uniforme, regolare e non presenta forme anomale.
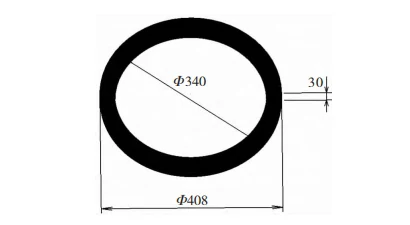
Analisi tecnologica
Il pezzo lavorato ad anello presenta una struttura regolare con fori distribuiti uniformemente, alette simmetriche e scanalature equidistanti, senza caratteristiche complesse.
Il pezzo lavorato ad anello ha una struttura semplice e regolare, con forma e superficie uniformi.
Analisi dei materiali. Il materiale dei componenti è la lega di alluminio di grado 7075, i cui componenti principali sono zinco e magnesio, ed è un materiale in lega di alluminio ad alta resistenza e durezza.
Dopo la ricottura e la tempra, presenta buone prestazioni di taglio.
Analisi dei requisiti di precisione. I requisiti principali sono: piano ≤ 0.05 mm, rugosità della superficie del piano principale Ra = 1.6 μm, altre rugosità Ra = 3.2 μm.
Gli altri requisiti di precisione dimensionale non sono severi.
Analisi dello stampaggio: le attrezzature esistenti (fresa CNC a 3 assi, tornio C6150, fresa orizzontale X6142) soddisfano le esigenze di lavorazione.
Il pezzo a forma di anello può essere lavorato tramite tornitura e fresatura, utilizzando una fresatrice orizzontale per 12 fori e un tornio più un centro di lavorazione per precisione e forma.
Difficoltà: le pareti sottili e il grande cerchio esterno da 400 mm di diametro causano una facile deformazione durante la lavorazione.
Senza un controllo affidabile della deformazione, si ottengono facilmente prodotti di qualità inferiore, rendendo difficile la gestione della deformazione durante lo stampaggio.
L'uso corretto di utensili e attrezzature controlla la deformazione del pezzo, garantendo prodotti di qualità.
Gli utensili e le dimensioni del lotto determinano la modalità di produzione, soprattutto per grandi quantità.
Per grandi quantità, prendere in considerazione utensili specializzati con dispositivi di serraggio pneumatici o idraulici indipendenti.
Con soli 60 pezzi, i fattori economici consentono di utilizzare un semplice set di attrezzature per soddisfare le esigenze di lavorazione.
Processi
Trattamento anti-invecchiamento
Per prima cosa si esegue il controllo di qualità dei materiali in entrata, per poi sottoporli a invecchiamento.
Lavorazione con tornio
Scegli la lama YG3X, il foro di serraggio da 8 mm, l'estensione del pezzo da lavorare da 27 mm, serra entrambe le estremità per garantire il parallelismo e facilitare l'impostazione del centro di lavorazione.
Garantire il parallelismo delle superfici principali per la configurazione del centro di lavoro ; eseguire in batch la lavorazione dei fori esterni e interni fino a 𝚽402 mm.
Esecuzione di fori interni in lotti fino a 345 mm, profondi 18-20 mm, come riferimento di montaggio e posizionamento per fresatura CNC e orizzontale.
Con un diametro esterno di 400 mm, mantenere la velocità a 180–250 giri/min, utilizzare refrigerante per evitare urti, surriscaldamenti e deformazioni dell'utensile.
Centro di lavorazione lavorazione forma
Fresatura frontale tramite centro di lavorazione, estremità piana posizionata tramite tornitura, serraggio cerchio interno 345 mm con mandrino 400 mm, esposizione 25–26 mm.
Il contorno della cavità interna, lo spessore, la lavorazione di sgrossatura con una fresa da 12 mm e la lavorazione di semifinitura con un utensile da 10 mm espongono 25–26 mm del pezzo.
Utilizzare un utensile da 10 mm per la lavorazione semi-fine e un utensile da 5 mm per la lavorazione della scanalatura interna.
Gli operai forano, filettano e rifiniscono i quattro fori per le viti prigioniere secondo i disegni, completando l'intero lotto.
Lavorazione di piccoli fori nella parete circonferenziale
Utilizzare la fresatrice orizzontale X6142 con tavola rotante e mandrino da 400 per bloccare il cerchio interno, centrare il cerchio esterno e lavorare 12 fori sulla parete.
Gli operatori eseguono i fori seguendo la sequenza di punzonatura, foratura e sbavatura. L'intero lotto completa questo processo.
Progettazione dell'impianto
Il design del dispositivo prevede l'utilizzo di una singola piastra in alluminio con parti esterne fisse e parti interne mobili che supportano il pezzo in lavorazione.
Gli assi x e y controllano la libertà del pezzo in lavorazione orizzontalmente, mentre il tavolo di lavoro (asse z) la controlla verticalmente.
La chiave posta sotto la parte mobile interna controlla il grado di libertà attorno all'asse z.
Realizzazione di infissi
Gli operatori utilizzano un centro di lavorazione per realizzare un dispositivo di fissaggio del pezzo che faciliti la lavorazione del lato posteriore del pezzo.
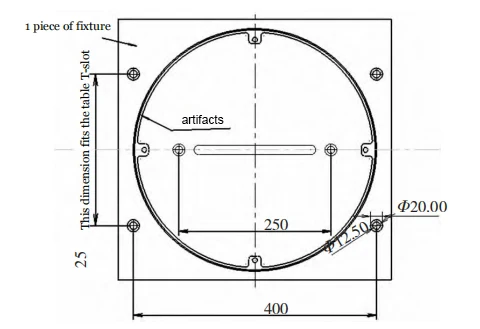
Preparare una piastra di alluminio da 450 mm x 430 mm con uno spessore di 25 mm, quindi lavorare i 6 fori per viti svasate mostrati nella Fig. 3.
Gli operatori devono fissare i 6 fori per viti a testa svasata indicati nella Figura 3 alla scanalatura a T del tavolo operatorio, disponendo in piano alcuni fogli di carta A4.
Lo scopo principale di questo dettaglio è quello di impedire che l'utensile fresi la superficie del tavolo e, allo stesso tempo, di ridurre la difficoltà di trovare la lama parallela.
Tagliare la sede centrale e il cerchio interno con una fresa per scanalature per dividere il centro del dispositivo di serraggio 2.
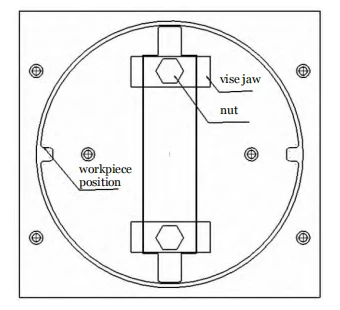
Fissare la parte centrale con il dado e la piastra di pressione, quindi fresare la posizione di montaggio mediante scanalatura e fresatura di profili, mantenendo uno spazio di 0.1 mm rispetto al pezzo in lavorazione.
Assicurarsi che vi sia una distanza di 0.1 mm dal pezzo in lavorazione e che la profondità della fresatura sia completa. Il percorso utensile è mostrato in Figura 4.
Sezione centrale tagliata a metà per l'attrezzatura 2, con una chiave da 16 mm fresata per adattarsi alla scanalatura a T centrale con un gioco di 0.1 mm, limitando l'attrezzatura 2 al movimento lungo l'asse x.
Ciò consente alla Fixture 2 di scorrere avanti e indietro solo nella direzione dell'asse x.
Ciò limita la libertà di rotazione del dispositivo 2 sul piano orizzontale, come mostrato nella Figura 5.
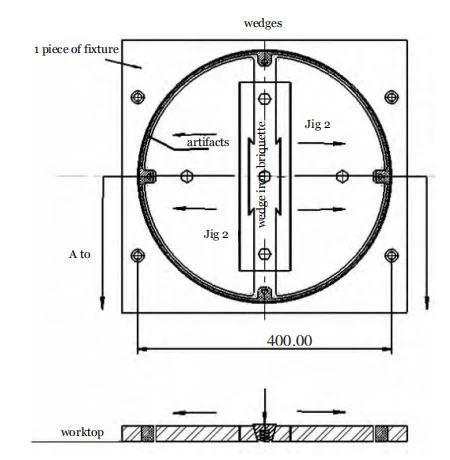
Gli operatori liberano gli angoli e forano i fori per l'attrezzatura 2 su una fresatrice orizzontale, quindi montano l'attrezzatura 2 con una pressa a cremagliera.
Gli operatori avvitano le parti laterali dei perni di bloccaggio all'attrezzatura 2.
Fresatura del lato posteriore del pezzo sul centro di lavorazione con l'attrezzatura prodotta.
Dopo il posizionamento frontale, stringere le viti dei cunei, appiattire il pezzo in lavorazione, controllare la planarità della superficie;
Quindi sgrossatura (0.3 mm di tolleranza) e finitura della lavorazione sul lato posteriore. Utilizzare una macchina di misura a coordinate (CMM) per rilevare e marcare la deformazione.
In tal caso, è possibile contrassegnare la posizione e il valore della deformazione.
Controllare la deformazione per decidere la correzione; in caso contrario, procedere con il dimensionamento finale.
Per ridurre al minimo la deformazione dovuta alla forza di taglio, utilizzare la fresatura di profili circolari con passate radiali lisce e multistrato.
Per non lasciare residui sulla superficie asciutta, si adotta il metodo cheat (ad esempio nel calcolo viene utilizzata una fresa da 11.5 mm, ma in realtà è installata una fresa da 12 mm).
Utilizzare una nuova fresa con refrigerante, velocità del mandrino 8,000 giri/min, avanzamento 400 mm/min per ridurre la rugosità e consentire la finitura.
La rugosità superficiale verrà ridotta e la qualità della superficie verrà migliorata durante la finitura della superficie piana.
Processo di serraggio
Smussare i bordi smussati e taglienti, sbavare.
Ispezione e controllo del processo di lavorazione
La lavorazione meccanica richiede controlli essenziali delle dimensioni e della precisione mediante strumenti di ispezione professionali.
Per completare l'operazione è necessario utilizzare strumenti di ispezione e misuratori professionali.
Utilizzare un micrometro per controllare la superficie superiore prima di procedere alla lavorazione inversa e misurare indirettamente se il pezzo è montato in piano oppure no.
Controllo della deformazione
Utilizzare artigli morbidi allargati per il supporto del foro interno, convertendo il contatto puntuale in contatto superficiale per evitare deformazioni ed errori dimensionali.
Lavorare il lato inverso con un dispositivo che si adatta al cerchio esterno del pezzo in lavorazione, facilitando il serraggio e riducendo al minimo la deformazione.
Il rilascio di stress dalla billetta in lega di alluminio durante la lavorazione ne provoca la deformazione.
Per evitare stress residuo, utilizzare l'invecchiamento termico a circa 190°C per mezza giornata, quindi raffreddare ad aria, invece dell'invecchiamento naturale che richiede molto tempo.
In questo modo si può evitare il rilascio di tensioni residue durante la lavorazione, scongiurando così il fenomeno della deformazione del pezzo.
Nella fresatura inversa, utilizzare parametri ragionevoli per ridurre la forza di taglio: minore profondità assiale e maggiore profondità di taglio radiale.
Selezionare una profondità di taglio radiale laterale maggiore, quando le condizioni lo consentono può essere maggiore del raggio dell'utensile.
Nella velocità del mandrino e della fresa è possibile scegliere, per quanto possibile, una velocità di taglio maggiore.
La deformazione delle parti con pareti sottili è influenzata dai parametri di taglio, dal percorso dell'utensile, dalle vibrazioni e dal raffreddamento.
I percorsi utensile dovrebbero ridurre al minimo la forza sulle aree più deboli del pezzo in lavorazione utilizzando una lavorazione simmetrica o a gradini.
Utilizzare fluido da taglio in lega di alluminio emulsionato per ridurre la deformazione, proteggere gli utensili e prolungarne la durata.
Conclusione
La fresatura di componenti con pareti sottili è una sfida che può essere risolta con un processo di lavorazione adeguato.
Analizzando le caratteristiche dei pezzi e le dimensioni del lotto, è possibile utilizzare le attrezzature esistenti per produrre attrezzature mirate, garantendo un'elaborazione più rapida e precisa.
Evitare una forza di taglio e un calore eccessivi per prevenire deformazioni, garantire la precisione e aumentare i vantaggi aziendali.
Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.