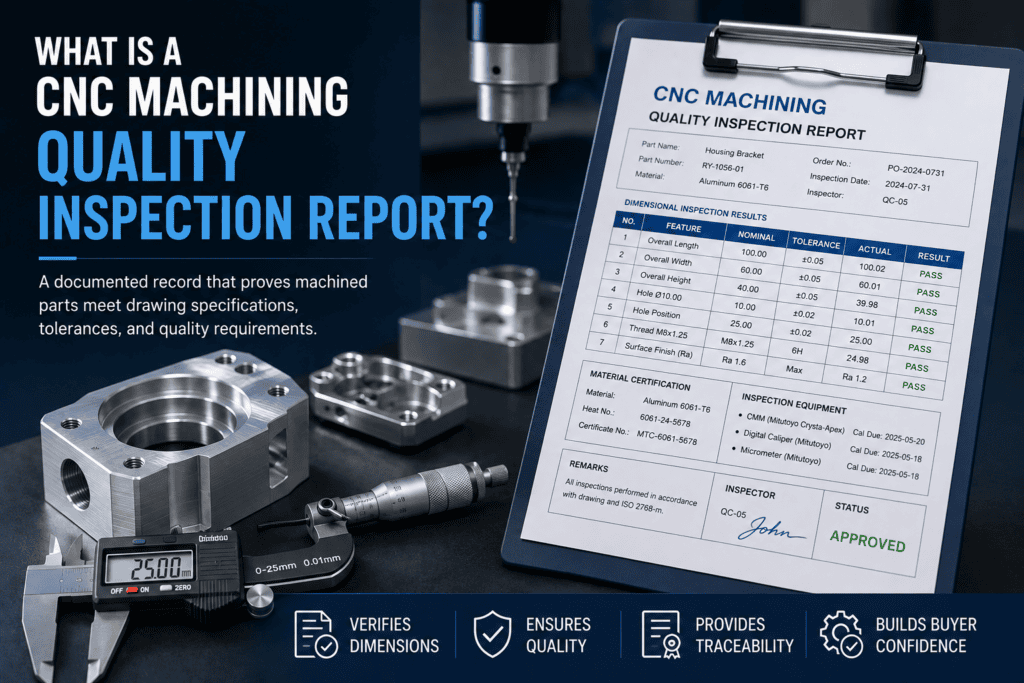
Быстрый ответ : Отчет о контроле качества обработки на станках с ЧПУ должен включать идентификацию детали, проверку материала, соответствие размеров чертежу, результаты обработки поверхности (при необходимости), информацию об измерительном оборудовании и состоянии калибровки, информацию о прослеживаемости и утверждение инспектором. Для сложных деталей, обработанных на станках с ЧПУ, могут потребоваться данные контроля с помощью координатно-измерительной машины (КИМ) для проверки геометрических допусков и критически важных элементов.
Отчет о контроле качества деталей, изготовленных на станках с ЧПУ, — это документальное подтверждение соответствия детали чертежу. Без него покупатель не может подтвердить размеры, материал или качество обработки до начала сборки деталей. Покупатели, проверяющие производителя деталей, изготовленных методом высокоточной обработки, должны точно знать, что должен содержать этот отчет, прежде чем подписывать соглашение о поставке, и это руководство подробно разбирает этот вопрос по разделам.
Ключевые выводы:
Полный протокол проверки включает в себя не только размеры, но и подтверждение качества материалов, данные о размерах и качество обработки поверхности.
Отчеты, составленные на основе координатно-измерительных машин, более надежны, чем ручная проверка измерительными приборами при работе со сложной геометрией.
Первичный осмотр и окончательный осмотр изделия служат разным целям и не должны путаться.
Записи, обеспечивающие прослеживаемость (номера партий, оператор, дата), имеют такое же значение, как и сами измерения.
Запросите формат отчета до начала производства, а не после отгрузки деталей.
Ключевые термины, которые необходимо знать
Словарь терминов: КИМ (координатно-измерительная машина): Устройство, которое исследует поверхность детали для высокоточного измерения сложных размеров. FAI (проверка первого изделия): Перед началом полномасштабного производства проводится полная проверка размеров первой детали, изготовленной на новой производственной линии. Ra (шероховатость поверхности): Измеренное значение, описывающее степень гладкости или шероховатости обработанной поверхности. Сертификат соответствия (CoC): документ, подтверждающий соответствие поставки требованиям заказа на покупку и чертежей. прослеживаемости: Возможность связать готовую деталь с точной партией материала, оператором и протоколом контроля качества, использованными при ее изготовлении.
Что такое протокол контроля качества обработки на станках с ЧПУ?
Отчет о контроле качества — это документальное подтверждение того, что обработанная деталь была измерена в соответствии с чертежом и соответствовала заданным допускам. Обычно он прилагается к отгрузке или выдается на ключевых этапах производства, таких как проверка первого образца. Отчет призван исключить догадки: вместо того, чтобы доверять словам поставщика, покупатель получает данные измерений, относящиеся к конкретной партии.
Основные разделы, которые должен включать каждый отчет об инспекции.
Раздел
Что это должно показывать
Идентификация детали
Номер детали, редакция, номер чертежа, номер заказа
Проверка материала
Марка материала, номер партии или плавки, номер сертификата.
Размерные результаты
Измеренные значения в сравнении с допусками чертежа, соответствие или несоответствие каждому элементу.
Чистота поверхности
Результаты измерения шероховатости (Ra) указаны в соответствующих случаях, примечания к визуальной оценке качества обработки поверхности.
Используемое оборудование
Координатно-измерительные машины, штангенциркули, измерительные приборы или оптические приборы, с указанием состояния калибровки.
выйти
Имя или идентификационный номер инспектора, дата и статус утверждения.
Как выглядит протокол контроля качества обработки на станке с ЧПУ?
Отчет о проверке качества обработки на станке с ЧПУ проще понять, если рассматривать его как запись того, что должно было быть изготовлено, в отличие от того, что было фактически измерено . Вместо простого утверждения о том, что партия прошла проверку, полезный отчет связывает отдельные измерения с чертежом детали.
Например, таблица для контроля размеров должна включать название характеристики, номинальный размер, допустимый допуск, фактическое измерение и результат проверки (пройдено/не пройдено).
Характеристика
Номинальный размер
Отказоустойчивость
Фактический результат
Статус
Диаметр отверстия
10.00 мм
±0.02 мм
10.01 мм
Проходить
Общая длина
100.00 мм
±0.05 мм
100.03 мм
Проходить
Положение отверстия
25.00 мм
±0.03 мм
25.02 мм
Проходить
Чистота поверхности
Ра 1.6 мкм
Максимум
1.4 мкм
Проходить
Точный формат варьируется в зависимости от производителя и требований заказчика. Важно, чтобы отчет предоставлял покупателю достаточно информации для сопоставления каждого важного результата с инженерным чертежом.
Для сложных деталей, изготовленных на станках с ЧПУ, в отчете могут также содержаться результаты измерений геометрических параметров с помощью координатно-измерительной машины (КИМ), которые трудно проверить стандартными ручными инструментами. Это дает покупателю более четкое представление о том, как проверялись критически важные размеры и допуски.
Контроль размеров и данные КИМ
Контроль размеров — это основа любого отчета. Для простых элементов часто достаточно штангенциркуля и калибровочных инструментов, но для сложной геометрии с указанием положения, профиля или точного положения необходима координатно-измерительная машина (КИМ) для получения надежных данных. Именно здесь поставщики часто попадают в ловушку. Если вы еще не проверили их на этот счет, ознакомьтесь с нашим руководством по вопросам, которые следует задать поставщику оборудования для обработки на станках с ЧПУ, прежде чем переходить к этапу контроля.
В отчете указаны все критически важные размеры чертежа, а не только их примеры.
Статус "пройдено" или "не пройдено" отображается для каждого параметра отдельно, а не только в виде единого общего результата.
Базовые точки, используемые для измерений, соответствуют базовым точкам, указанным на чертеже.
Сертификация и прослеживаемость материалов
Одного лишь отчета о размерах недостаточно для подтверждения того, что деталь изготовлена из правильного материала. Покупателям также следует запросить сертификат на материал, иногда называемый протоколом заводских испытаний, привязанный к партии использованных металлов и пластмасс из ассортимента поставщика . Этот документ подтверждает состав сплава, механические свойства и происхождение, а также позволяет отследить партию в случае возникновения дефекта после ввода детали в эксплуатацию.
Экспертная оценка – На практике, отчеты, выявляющие проблемы на ранней стадии, содержат данные о соответствии и несоответствии каждой характеристики, а не одну сводную строку типа «детали соответствуют чертежу». Сводная строка показывает заключение поставщика. Таблица по каждой характеристике позволяет проверить их работу.
Что следует сравнивать покупателям между отчетом об осмотре и чертежом?
Протокол проверки полезен только в том случае, если его можно напрямую сравнить с чертежом. Перед приемкой детали, изготовленной на станке с ЧПУ, покупатели должны убедиться, что в обоих документах указаны один и тот же номер детали, версия и технические характеристики.
Начните с характеристик, наиболее важных для функционирования детали. К ним могут относиться монтажные отверстия, критические диаметры, сопрягаемые поверхности, габаритные размеры, допуски по положению и заданные параметры обработки поверхности.
Обратите особое внимание на следующее:
Номер детали и версия: Убедитесь, что протокол осмотра соответствует последней редакции чертежей.
Номинальные размеры: Измеренные параметры следует сравнивать со значениями, указанными на чертеже.
Пределы допуска: Результаты измерения следует оценивать относительно фактического допуска, а не просто описывать как «близкие к допустимым значениям».
Дата: Для элементов, контролируемых геометрическими допусками и размерами (GD&T), убедитесь, что при проверке используются правильные базовые элементы чертежа.
Материал: Убедитесь, что марка материала и соответствующий сертификат соответствуют требованиям к закупке.
Финишное покрытие: Если указаны значения Ra или другие требования к качеству отделки, убедитесь, что они были проверены там, где это необходимо.
Многопоточные функции: Для резьбы, имеющей критически важное значение, могут потребоваться соответствующие резьбовые калибры или другие методы проверки.
Отчет, содержащий цифры, которые не могут быть четко соотнесены с чертежом, сложно проверить. В случае с серийными деталями именно эта связь между чертежом, измерениями, материалом и окончательным утверждением делает инспекционную документацию полезной.
Первичная проверка образца (FAI) против окончательной проверки
Проверка первого изделия
Окончательная проверка
Когда это произойдет
До начала полномасштабного производства
Перед отправкой, на готовой партии
Что это доказывает
Данный процесс и настройка позволяют получить деталь, соответствующую требованиям.
Поставленные детали соответствуют чертежу.
Типичная область применения
Измерены все размеры, указанные на чертеже.
Полное или выборочное измерение в зависимости от размера заказа.
Почему это важно
Позволяет выявлять ошибки настройки или оснастки на ранней стадии, до того, как накопится брак.
Подтверждает, что именно вам отправляется.
Распространенные ошибки, которые допускают покупатели при изучении отчетов.
Принять отчет, в котором показаны лишь некоторые выборочные параметры, а не все критически важные характеристики.
Не проверяется, находится ли указанное измерительное оборудование в настоящее время в калибровочном состоянии.
Рассматривать внутренний отчет поставщика о соответствии или несоответствии требованиям как эквивалент исходных данных измерений.
Забыли запросить сертификат на материалы вместе с отчетом о размерах.
Про Совет: Перед первым заказом попросите поставщика прислать отредактированный отчет о проверке образца материала, использованного в предыдущем проекте, с аналогичным диапазоном допусков. Сравните его с таблицей основных секций, приведенной выше, прежде чем принимать окончательное решение.
Краткий контрольный список: что следует запросить перед отправкой
Параметр
Подтвердите перед отправкой.
Отчет о размерах
Охватывает все критически важные характеристики, создаваемые координатно-измерительной машиной (КИМ) для сложных деталей.
Сертификат материала
Соответствует использованной партии и указывает на правильный сорт.
Рекорд FAI
Информация о новых номерах деталей имеется в базе данных, повторные заказы не пропускаются.
данные о качестве обработки поверхности
Указано там, где был задан конкретный класс Ra или класс отделки.
выйти
Укажите имя инспектора и дату, а не неподписанный сводный отчет.
Как компания Ruiyi поддерживает контроль качества деталей, изготовленных на станках с ЧПУ
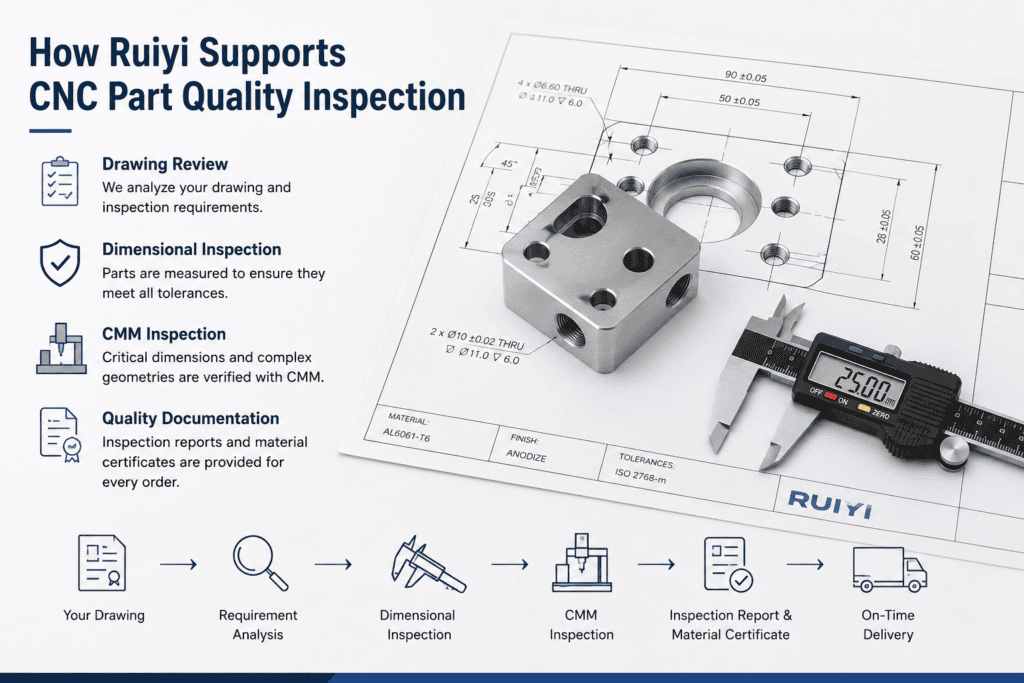
Компания Ruiyi обеспечивает как контроль размеров, так и документацию, связанную с используемым материалом, в соответствии с предоставленным чертежом детали и производственными спецификациями, чтобы гарантировать приемлемое качество деталей, изготовленных на станках с ЧПУ. Важность координатно-измерительных машин (КИМ) заключается в проверке размеров и геометрических характеристик сложных деталей, изготовленных на станках с ЧПУ.
Требования к контролю качества могут различаться в зависимости от детали. В зависимости от чертежа и области применения, проверки качества могут включать в себя:
Проверка размеров против допусков чертежа
Осмотр КИМ для сложных или критически важных функций
Сертификация материалов для указанных материалов
Проверка качества поверхности где требуется
осмотр резьбы и отверстия для критически важных функций
Отслеживаемость и записи о проверках для соответствующих заказов
Для достижения наилучших результатов покупателям следует определить требования к контролю качества до начала производства. Это позволит производителю подтвердить, что именно будет измеряться, как будут фиксироваться результаты и какие документы по качеству будут поставляться вместе с готовыми деталями, изготовленными на станках с ЧПУ.
Если ваша деталь имеет критически важные допуски или особые требования к контролю качества, предоставьте чертеж Руйи до начала производства, чтобы требования к контролю качества можно было подтвердить заранее.
Протокол проверки против сертификата соответствия: в чем разница?
В протоколе контроля качества, выполненного на станке с ЧПУ, приводятся результаты измерений, а в сертификате соответствия (CoC) подтверждается, что поставленные детали соответствуют согласованным требованиям.
Документ
Что это показывает
Отчет о проверке станка с ЧПУ
Фактические измерения, допуски, результаты проверки и соответствующие детали проверки.
Сертификат соответствия (CoC)
Подтверждение соответствия деталей указанному чертежу, заказу на закупку или требованиям.
Проще говоря, протокол проверки предоставляет доказательства измерений , а сертификат соответствия — это заявление о соответствии.
В зависимости от требований проекта, покупатель может запросить отчет о проверке, сертификат соответствия или и то, и другое. Для деталей с критически важными характеристиками необходимо подтвердить наличие необходимой документации по качеству до начала производства.
Часто задаваемые вопросы:
Что должно включать в себя отчёт о контроле качества обработки на станках с ЧПУ?
Идентификация детали, проверка материала, соответствие размеров допускам чертежа, данные о качестве обработки поверхности, используемое оборудование и подписанное соглашение.
Лучше ли отчет, составленный на координатно-измерительной машине, чем отчет о ручной проверке?
Да, для сложных геометрических форм с допусками по положению или профилю. Координатно-измерительная машина позволяет получать более точные и воспроизводимые данные по этим параметрам, чем ручные измерительные инструменты.
В чём разница между первичным и окончательным контролем качества?
Первичная проверка образца подтверждает соответствие процесса требованиям перед началом полномасштабного производства. Окончательная проверка подтверждает соответствие готовой партии чертежам перед отгрузкой.
Следует ли измерять каждый параметр, или допустима выборочная оценка?
Критические размеры всегда следует измерять на каждой детали или в соответствии с заранее согласованным планом выборочного контроля. Для некритических элементов часто можно использовать уменьшенную частоту выборочного контроля.
Как узнать, можно ли доверять отчету о проверке, предоставленному поставщиком?
Убедитесь, что в документе указаны наименование оборудования, статус калибровки, имя инспектора, подписавшего акт проверки, и результаты по каждому параметру, а не одна сводная строка.
Нужен ли отдельный протокол осмотра для резьбовых соединений?
Проверки, специфичные для резьбы, такие как результаты проверки проходного и непроходного состояния, должны быть указаны в виде отдельных строк. См. наше руководство по проектированию резьбы для станков с ЧПУ, чтобы узнать, как обычно задаются и проверяются параметры резьбы.
Следует ли включать отчет об осмотре в стоимость, или это дополнительная плата?
У большинства надежных поставщиков стандартный отчет о размерах включен в заказ. Расширенные отчеты, такие как полные данные КИМ по каждой детали, могут оплачиваться дополнительно в зависимости от размера заказа.
Выводы
Отчет о проверке качества обработки на станках с ЧПУ полезен только в том случае, если он предоставляет реальные, отслеживаемые данные, а не сводку, которой нужно слепо доверять. Компания Ruiyi Industrial Manufacturer внедряет составление отчетов о размерах на основе КИМ и сертификацию материалов в качестве стандартной практики в рамках процесса обеспечения качества , подтвержденного сертификатами ISO 9001:2015 и ISO 13485. Свяжитесь с нашей командой , чтобы получить образец отчета о проверке перед вашим следующим заказом.
Нужны детали, изготовленные на станках с ЧПУ, с контролем качества?
Компания Ruiyi производит прецизионные детали, обработанные на станках с ЧПУ, с контролем размеров, сертификацией материалов и документацией по качеству в соответствии с вашими чертежами и производственными требованиями.