Основные выводы
- Приспособление направляет режущий инструмент, а зажимное устройство удерживает заготовку и позволяет собственной системе координат станка с ЧПУ контролировать траекторию движения инструмента.
- Принцип 3-2-1 использует шесть точек контакта в трех плоскостях для ограничения шести степеней свободы детали без чрезмерного ограничения ее возможностей.
- Жесткость, правильный выбор базовой точки и безопасный зазор для стружки имеют большее значение для успешной работы приспособления, чем его общая сложность.
- Чрезмерное закрепление заготовки с помощью слишком большого количества фиксаторов — одна из наиболее распространенных ошибок в проектировании приспособлений, приводящая к отклонениям от детали к детали.
Шаблон против приспособления: разница, имеющая значение.
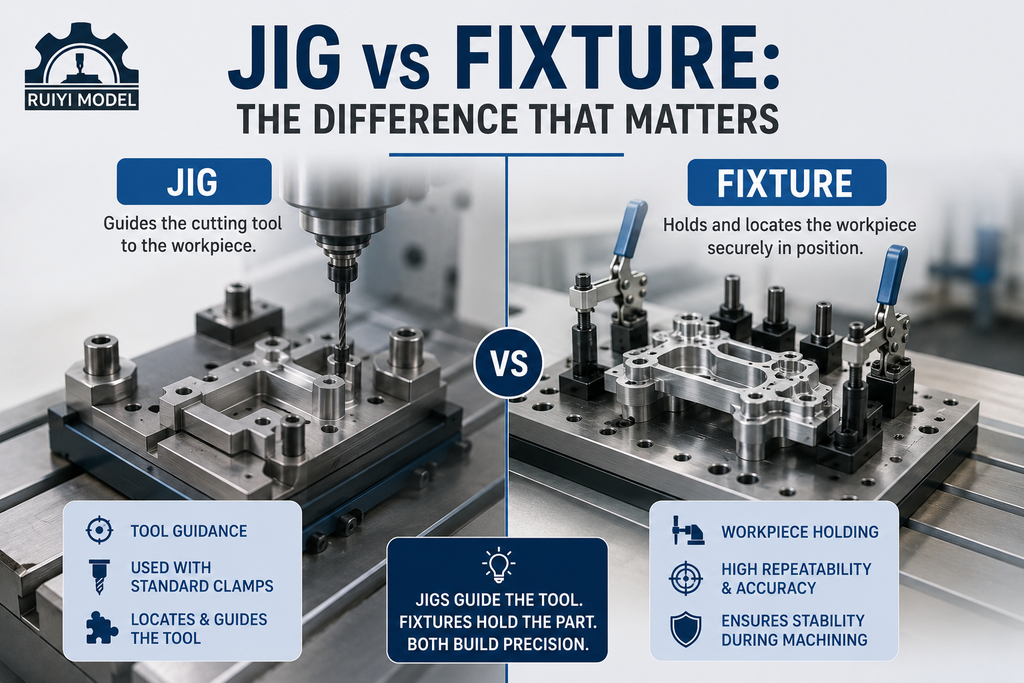
Приспособления и оснастка — это инструменты для фиксации заготовки, но они выполняют разные функции. Приспособление, например, сверлильное приспособление с закаленными втулками, направляет режущий инструмент непосредственно, обеспечивая попадание отверстия в одно и то же место каждый раз без необходимости измерения каждой детали. Оснастка удерживает и фиксирует заготовку, но не направляет инструмент. В современном станкостроении с ЧПУ большинство приспособлений для фиксации заготовок, предназначенных для фрезерных и обрабатывающих центров, технически являются приспособлениями, поскольку собственная система координат станка и запрограммированная траектория движения инструмента контролируют его перемещение. Для более подробного ознакомления с тем, как это применяется к производственным деталям, см. наше предыдущее руководство о том, что такое приспособление и как развивается эта технология.
Принцип определения местоположения 3-2-1
Любая жесткая деталь в пространстве имеет шесть степеней свободы: три поступательных и три вращательных. Принцип 3-2-1 является стандартным методом управления всеми шестью степенями свободы с минимальным количеством точек контакта, что позволяет избежать искажений и несоответствий, возникающих из-за чрезмерного ограничения движения детали.
| Самолет | точки контакта | Ограничение степеней свободы. |
| Первичная плоскость | 3 балов | Движение вдоль одной оси, вращение вокруг двух других. |
| Вторичная плоскость | 2 балов | Движение в одном горизонтальном направлении, вращение вокруг вертикальной оси. |
| Третичная плоскость | 1 бал | Последняя оставшаяся степень свободы |
Сопоставление локаторов с базовыми точками чертежа.
Базовые точки крепления должны по возможности совпадать с базовыми точками, указанными на чертеже детали. Для позиционирования используйте обработанные опорные поверхности, а не необработанные поверхности заготовки, поскольку обработанные поверхности плоские и предсказуемые. Если деталь уже имеет отверстие или паз, то установочный штифт, подобранный по размеру этого элемента, часто оказывается более надежным, чем добавление новой опорной поверхности.
Стратегия зажима
Усилие зажима должно противостоять силам резания, не деформируя деталь, особенно при работе с тонкостенными или деликатными геометрическими формами. Рычажные зажимы подходят для ручной работы в небольших объемах. Гидравлические и пневматические зажимы подходят для крупносерийного производства, где быстрая и повторяемая загрузка и разгрузка сокращают время, не связанное с резаной обработкой. Зажимы всегда должны опираться на жесткий участок детали, никогда на тонкую стенку или незакрепленный участок, а под любые участки, подверженные риску изгиба, следует добавлять опорные подушки или элементы поддержки. Этот же принцип лежит в основе наших конструкций многокомпонентных зажимных приспособлений для серийного производства.
Материал и жесткость корпуса светильника
Жесткость — первое правило проектирования оснастки, поскольку любое движение под нагрузкой при резке напрямую приводит к ухудшению качества поверхности или браку детали. Для изготовления корпусов оснастки обычно используют инструментальную сталь и чугун для длительных производственных циклов, а также алюминий для более легких или мелкосерийных инструментов, где вес и стоимость важнее максимальной жесткости. Ребра жесткости и распорки на более слабых участках помогают избежать лишнего увеличения массы.
Контрольный список для проектирования приспособлений и шаблонов для станков с ЧПУ
- Подтвердите критические допуски детали и сопоставьте базовые точки приспособления с базовыми точками чертежа.
- Применяйте принцип 3-2-1 и избегайте добавления дополнительных точек отсчета сверх необходимых шести.
- Устанавливайте зажимы только на жестких элементах, вдали от тонких стен или незакрепленных пролетов.
- Проверьте расстояние до инструмента и предотвратите столкновение режущего инструмента с зажимами или фиксаторами.
- Запланируйте удаление стружки, чтобы она не скапливалась под деталью или у позиционера.
- Конструкция обеспечивает быструю и однозначную загрузку, исключая возможность неправильной загрузки детали оператором.
Часто задаваемые вопросы
В чём основное различие между шаблоном и приспособлением?
Кондуктор направляет режущий инструмент в точно заданное положение, а зажимное устройство надежно удерживает заготовку и использует собственную систему координат станка для управления траекторией движения инструмента.
Почему в проектировании светильников используется принцип 3-2-1?
Этот метод ограничивает все шесть степеней свободы жесткой детали, используя минимальное количество точек контакта, что обеспечивает повторяемое позиционирование без чрезмерного ограничения или деформации заготовки.
Что произойдет, если в светильнике используется слишком много точек позиционирования?
Избыточное ограничение создает ненужные точки контакта, которые могут приводить к тому, что деталь будет находиться в напряженном или немного отличающемся положении при каждой нагрузке, что проявляется в виде отклонений от детали к детали.
Можно ли использовать одну и ту же конструкцию зажимного приспособления для деталей разных размеров?
Модульные и перенастраиваемые приспособления позволяют работать с семейством аналогичных деталей, но специализированное приспособление обычно более жесткое и обеспечивает более воспроизводимое производство одной детали в больших объемах.
Выводы
Качественная конструкция оснастки и приспособлений незаметна, когда она работает. Она проявляется в стабильном качестве деталей, быстрой смене режимов работы и низком уровне брака, а не в сложности инструмента. Если для вашего проекта требуется изготовление оснастки на заказ параллельно с производственным циклом, наши онлайн-сервисы ЧПУ-обработки в Китае могут изготовить и проверить зажимное приспособление в рамках той же программы.