
При изготовлении пластиковых деталей методом литья под давлением задействовано множество типов давления . Мы уже объяснили важность давления смыкания, поэтому теперь давайте рассмотрим давление впрыска, давление удержания и противодавление. Для разработчика продукта важно понимать, как эти силы взаимодействуют и, в конечном итоге, как балансировка этих сил влияет на качество деталей, производительность и себестоимость продукции.
Что такое давление впрыска?
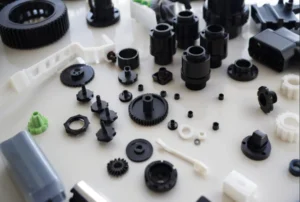
Давление впрыска — это сила, прикладываемая возвратно-поступательным шнеком для проталкивания расплавленной пластиковой смолы в полость литьевой формы , примерно до 95% от её вместимости. Оно уравновешивается с давлением смыкания машины и рассчитывается исходя из размера и формы детали, а также размера литникового канала.
Почему необходимо противодавление?
Обратное давление необходимо для того, чтобы дать тяжелым канавкам на возвратно-поступательном шнеке дополнительное время для смешивания следующей порции смолы.
Режущее действие желобков нагревает смолу и поддерживает постоянную плотность от одного впрыска к другому. Они также помогают тщательно перемешать любые красящие пигменты в смоле.
Как и в случае с другими параметрами, технолог должен контролировать это давление, чтобы не допустить чрезмерного перемешивания смолы, что может привести к ее ухудшению из-за чрезмерного управления.
Что такое удержание давления?
Удерживание или уплотнение давления необходимо для заполнения последних 5% полости пресс-формы. Это давление уменьшается от начального давления впрыска и удерживается в течение более длительного времени по нескольким важным причинам.
Во-первых, захваченным в форме газам нужно дать время, чтобы выйти через вентиляционные отверстия в форме. Кроме того, упаковка помогает молекулам в смоле выровняться и достичь максимальной плотности.
В-третьих, тонкостенным секциям в детали также нужно время для заполнения. И, наконец, выдержка под давлением имеет важное значение, наряду с хорошей конструкцией инструмента, для снятия напряжения в детали.
Однако давление выдержки должно быть сбалансировано с другим ограничением. Полость должна быть заполнена быстро, прежде чем литник «замерзнет» и будет заблокирован затвердевшей смолой.
Поэтому инженеру-технологу необходимо тщательно калибровать эти силы в течение периода, определяемого температурой и химическим составом пластика.
Что такое обратное давление?
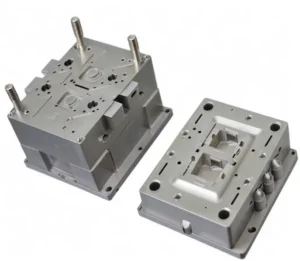
Противодавление — это сопротивление в литьевом цилиндре, которое замедляет возврат шнека в исходное положение. Это сопротивление создается, когда оператор управляет клапаном, чтобы ограничить возврат гидравлической жидкости в резервуар.
Всегда ли более быстрая инъекция лучше?
Обычно разработчики продуктов хотят получить как можно больше деталей, поскольку это снизит затраты на рабочую силу, что является важным фактором для крупных заказов. Но некоторых ограничений избежать невозможно.
Во-первых, когда полость формы пуста, сопротивление потоку мало, поэтому полость заполняется быстро и легко в начале цикла. Однако, когда она заполнена примерно на 95%, произойдет внезапный скачок давления, который может вызвать запотевание или заставить форму преждевременно открыться.
Это может повредить ваши детали, а также машину. Чтобы избежать этого, давление впрыска должно быть снижено контролируемым образом, в так называемой точке переключения. На этом этапе цикл переключается на удержание давления.
Как эти давления влияют на ваши детали?
Максимальное увеличение количества деталей в час снижает затраты и ускоряет вывод на рынок литьевых пластиковых деталей.
Понимание этого процесса улучшает взаимодействие с поставщиками и подчеркивает важность качественного проектирования пресс-форм. Узнайте больше, загрузив свои CAD-проекты, чтобы получить бесплатную смету.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.