
Механики обычно используют приспособления для станков при обработке. Традиционная конструкция приспособлений предоставляет подробную информацию и зрелый опыт для справки.
Фрезерные станки с ЧПУ и обрабатывающие центры значительно повысили эффективность обработки, точность и адаптивность обрабатываемых деталей, существенно изменив традиционные методы механической обработки.
Однако в файле очень мало информации о конструкции приспособления для фрезерного станка с ЧПУ и обрабатывающего центра.
В данной статье рассматриваются методы проектирования оснастки для фрезерных станков с ЧПУ и обрабатывающих центров с учетом их технологических характеристик, позволяющие в полной мере использовать их производственный потенциал.
Конструкция приспособления позволяет за один зажим закрепить несколько заготовок.
Фрезерный станок с ЧПУ использует сжатый воздух в качестве движущей силы, инструмента для ослабления и зажима. Легко вручную менять инструмент, в то время как обрабатывающий центр может реализовать автоматическую смену инструмента.
Смена инструмента обработки позволяет осуществлять последовательную обработку различных поверхностей.
Однако каждая смена инструмента занимает больше времени, особенно автоматическая, которая иногда выходит из строя (обрабатывающие центры, большинство отказов в системе автоматической смены инструмента).
Таким образом, для удовлетворения требований обработки сокращение количества смен инструмента может сэкономить вспомогательное время и повысить надежность станков с ЧПУ.
Разумная конструкция приспособления
В данной статье показано, как разумная конструкция приспособления (например, зажим нескольких заготовок) может минимизировать количество смен инструмента за счет правильной регулировки процесса.
Например, заготовка, показанная на рисунке 1, для завершения вертикальной обработки в центрах для расширения, развертывания отверстия a и отверстия b, оригинальная конструкция приспособления каждый раз зажимает 1 заготовку, процесс обработки для смены отверстия a на зенкер, зенкер a → смена отверстия b на зенкер, зенкер b → смена отверстия a на зенкер a → смена отверстия b на зенкер b.
Фрезерные станки с ЧПУ и обрабатывающие центры преобразили традиционную обработку, повысив эффективность, точность и адаптивность обработки деталей.
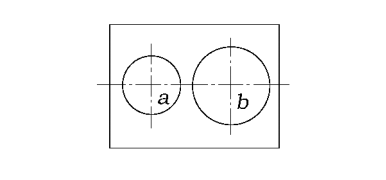
Рис.1 Заготовка
Теперь, в соответствии с размерами заготовки и ходом станка, конструкцией приспособления для зажима каждой из восьми заготовок, как показано на рисунке 2, процесс выглядит следующим образом: Заменить развертку отверстия А, чтобы расширить заготовку 1 ~ заготовку 8 отверстия А → заменить развертку отверстия А, чтобы расширить заготовку 1 ~ заготовку 8 отверстия В → заменить развертку отверстия А, чтобы развернуть заготовку 1 ~ заготовку 8 отверстия А → заменить развертку отверстия В, чтобы развернуть заготовку 1 ~ заготовку 8 отверстия В.
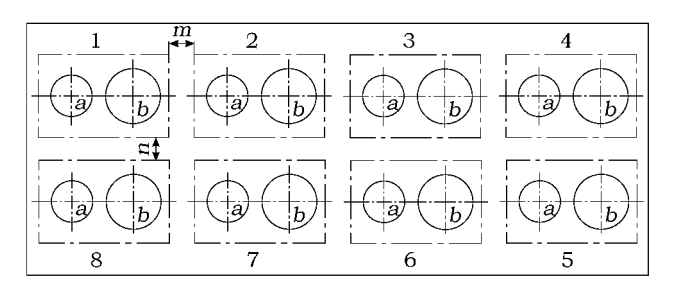
Рис.2 Зажим 8 заготовок одновременно.
Процесс обработки показывает, что для обработки 8 заготовок требуется всего 4 смены инструмента, что значительно экономит вспомогательное время по сравнению со временем перемещения стола станка.
Точки проектирования многоэлементного зажимного приспособления
1. Рациональное расположение заготовок
В зависимости от размеров заготовки, размера стола станка, хода станка и партии продукции определяется количество заготовок, зажимаемых каждый раз, и их расположение.
Расстояние между заготовками должно быть соответствующим, например, как показано на рисунке 2, чтобы принять соответствующее расстояние между заготовками m и n для загрузки и выгрузки заготовки и удаления стружки.
Кроме того, открытость заготовки после установки должна быть достаточной для реализации процесса централизованной обработки.
2. Расстояние между каждой группой позиционирующих элементов должно быть точным.
На рисунке 3 показано расстояние между элементами позиционирования. Приспособление использует два штифта с одной стороны для позиционирования.
Расстояния между цилиндрическими и ромбовидными штифтами в каждой группе позиционирования зависят от размеров заготовки.
3. Разумное закрепление
Зажимные элементы максимально просты, поэтому перемещение инструмента имеет больше безопасного пространства.
Чтобы сократить количество зажимных элементов, рассмотрите возможность использования рычажного зажима и реализуйте одновременный зажим нескольких заготовок.
Как показано на рис. 3, каждая плита зажимает две заготовки одновременно.
Из-за более централизованной обработки на фрезерном станке с ЧПУ черновую и чистовую обработку иногда сложно разделить, поэтому усилие зажима велико.
Это позволяет легко оставить след от прижимной пластины на поверхности заготовки.
Простым и эффективным решением является напайка слоя меди на часть прижимной пластины, контактирующую с заготовкой, как показано на рисунке 4.
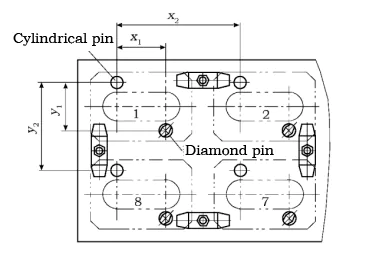
Рис. 3 Расстояние между позиционирующими элементами
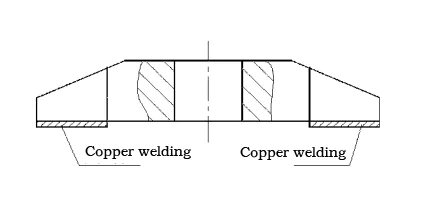
Рис.4 Медная пластина для пайки
4. Конструкция крепления вертикального фрезерного станка с ЧПУ
При обработке на вертикально-фрезерном станке с ЧПУ металлическая стружка легко попадает на заготовку и приспособление.
При проектировании приспособлений особое внимание следует уделять отводу стружки, что особенно важно при централизованной непрерывной обработке на обрабатывающих центрах.
Эффективное удаление стружки должно автоматически предотвращать ее попадание в процесс резания инструмента.
Стружка не должна попадать на элементы позиционирования приспособления, обеспечивая точное позиционирование.
Смазочно-охлаждающая жидкость должна легко смывать и уносить стружку, а сжатый воздух должен эффективно сдувать стружку.
5. Конструкция приспособления для горизонтально-фрезерного станка с ЧПУ
Горизонтальный фрезерный станок с ЧПУ или обрабатывающий центр обычно имеет индексный стол (или поворотный стол). При обработке приспособление также должно вращаться вместе со столом.
Конструкция многоэлементного зажимного приспособления должна обеспечивать нахождение заготовки в одном и том же положении обрабатывающих элементов до и после поворота и возможность их точного совмещения (см. примеры).
Приспособление должно располагаться как можно ближе к краю стола, чтобы расстояние между заготовкой и торцом конического отверстия шпинделя было небольшим, что способствует уменьшению длины держателя инструмента, а также улучшает отвод стружки.
Пример конструкции многосекционного зажимного приспособления
Это приспособление используется на горизонтальном обрабатывающем центре для обработки заготовки, показанной на рисунке 5, которая имеет 2 торцевые поверхности и 2 соосных отверстия.
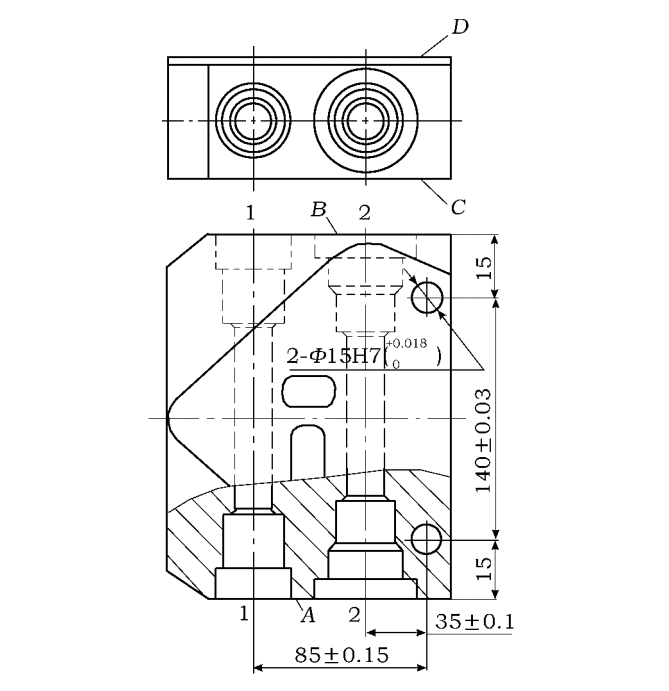
Рис. 5 Заготовка 2
1. Требования к обработке заготовок
Фаски C, D и отверстие 2-ϕ15H7 ( 0+0.018 ) заготовки уже обработаны. Этот процесс включает фрезерование фасок A и B, развертывание и расточку соосных отверстий 1 и 2.
Из-за малых диаметров отверстий в середине коаксиальных отверстий 1 и 2 обработку необходимо производить с обоих концов.
2. Функции зажима
В качестве опорной точки выбраны грань заготовки C (D) и отверстие 2-ϕ15H7 ( 0 +0.018 ), а для фиксации заготовки используются два штифта с одной стороны (цилиндрический и ромбический).
Благодаря продуманной конструкции приспособления, набор приспособлений может использоваться в одном процессе для завершения обработки заготовки и может устанавливать шесть заготовок одновременно. Приспособление для горизонтального обрабатывающего центра показано на рисунке 6.
3. Процесс обработки с использованием приспособлений
При установке заготовки грань C соприкасается с поверхностью, на которой располагается приспособление. Теперь грань A на заготовке располагается на краю приспособления.
Процесс обработки следующий: фрезерование располагается в приспособлении Ⅰ —Ⅰ кромка грани заготовки А → действуем последовательно, расширяя, растачивая заготовку с соосными отверстием 1 и отверстием 2, при этом длина центрального отверстия должна быть обработана более чем на половину размера отверстия (длина малого отверстия в середине должна быть обработана более чем на половину).
Стол поворачивается на 180°. В настоящее время приспособление Ⅰ – Ⅰ и Ⅱ – Ⅱ стороны развязки, Ⅱ – Ⅱ сторона для достижения зоны обработки.
После вращения торцы заготовки и положение соосных отверстий 1 и 2 такие же, как и до вращения.
Далее обрабатываются поверхность А каждой заготовки со стороны II-II приспособления и соосные отверстия 1 и 2, при этом обрабатывается половина длины малого отверстия в центре.
На этом обработка грани А и отверстия с торца грани А завершена.
Отпустите заготовку и переверните ее на 180°. Теперь поверхность D заготовки соприкасается с установочной поверхностью приспособления, поверхностью B, на краю приспособления.
Далее обрабатываются грань B и отверстие в грани B.
Стол поворачивается на 180° тем же способом, что и раньше. Маленькое отверстие в центре должно быть соединено с ранее обработанной деталью.
4. Ключевые моменты проектирования приспособления
1) Установите центр вращения и боковую точку выравнивания.
Центром вращения данного приспособления является отверстие ϕ30H5, при установке отверстие ϕ30H5 совпадает с центром вращения индексного стола.
При установке приспособления выберите в качестве калибровочного эталона длинную сторону приспособления с высокой точностью.
2) Определите положение цилиндрического штифта и ромбического штифта.
Положение цилиндрического штифта и ромбического штифта определяет положение заготовки в приспособлении. Установка заготовки должна соответствовать следующим требованиям:
(1) Расстояние от центра отверстия до центра вращения должно быть симметричным и постоянным.
На рисунке 6 расстояние составляло X 1、X 2、X 3.
(2) расстояние от торца обработки (торца отверстия) до центра вращения должно быть симметричным и постоянным. Как на рисунке 6, расстояние в то же время для.
Это делает расстояние от соответствующей точки на заготовке до центра вращения равным, как на рисунке 6, двум размерам l.
Это обеспечивает поворот стола на 180°, нахождение заготовки в положении отверстий 1 и 2, а также поворот торца и до полного совпадения (одно из преимуществ — облегчение подготовки программирования ЧПУ и вызова подпрограмм).
Спроектируйте положение алмазного штифта, используя соответствующий цилиндрический штифт, чтобы удовлетворить вышеуказанным требованиям.
Как видно на рисунке 6, расстояние от установочного штифта до центра вращения в направлениях X и Y обозначено допусками для соответствия этим требованиям.
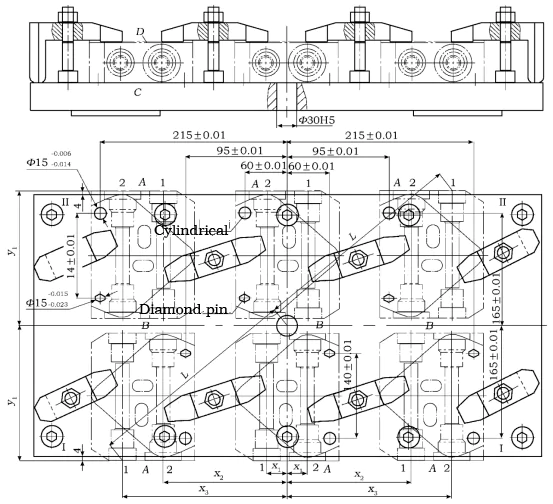
Рис. 6 Горизонтальное приспособление для обрабатывающего центра
3) Край заготовки выступает за край приспособления.
Как показано на рис. 6, он выступает на 4 мм в направлении Y, что облегчает обработку торцевой поверхности и удаление стружки.
5. Анализ точности позиционирования зажима
Этот процесс является частью требований к обработке, как показано на рисунке 5 (требования к этому процессу не высоки из-за последующего жесткого процесса расточки и развертывания, а также процесса плавающего шлифования).
Диаметр двух позиционирующих отверстий составляет ϕ15H7 ( 0 +0.018 ), межосевое расстояние — 140±0.03, межосевое расстояние двух штифтов — 140±0.01, диаметр цилиндрического штифта — ϕ15 -0.014 -0.006 , а диаметр ромбического штифта — ϕ15 -0.023 -0.015 , как показано на рис. 6.
Как показано на рис. 5, среди технологических размеров диаметр отверстия (не показан) гарантируется инструментом фиксированного размера, на который не влияет точность позиционирования приспособления.
Размер глубины отверстия (не показан) и размеры торца имеют низкую точность и не имеют допусков, а точность позиционирования приспособления на них мало влияет.
Теперь проанализируем погрешность позиционирования приспособления для размеров процесса 35 ± 0.1 и 85 ± 0.15.
1)Ошибка позиционирования на величину 35 ± 0.1.Ошибка позиционирования ΔD, включая ошибку несовпадения исходных данных ΔB и ошибка смещения точки отсчета ΔY.
Размер 35 ± 0.1 эталонного значения процесса и эталонного значения позиционирования совпадают, поэтому ΔB = 0.
Погрешность смещения отсчета на величину 35 ± 0.1 анализируется следующим образом:
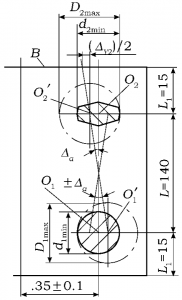
Рис. 7 Смещение базы для позиционирования цилиндрического штифта и ромбического штифта
(1) Из-за наличия зазора между установочным штифтом и установочными отверстиями смещение эталона приводит к ошибке смещения эталона.
Расположение цилиндрического и ромбического штифта эталонного смещения, показанное на рисунке 7, рассматривает экстремальный случай, при котором цилиндрический штифт находится при наличии максимального зазора X1max, а ромбический штифт — при наличии максимального зазора X2max соответственно.
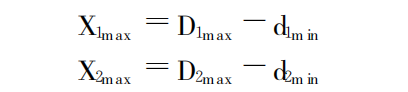
Где:
D 1max с цилиндрическим штифтом с максимальным диаметром отверстия в заготовке, D 1max = 15 + 0.018; D 2max с ромбовидным штифтом с максимальным диаметром отверстия в заготовке, D 2max = 15 + 0.018; d 1min для минимального диаметра цилиндрического штифта, d 1min = 15 - 0.014; d 2min для минимального диаметра ромбовидного штифта, d 2min = 15 - 0.023; X 1max — максимальный зазор у цилиндрического штифта, X 1max = (15 + 0.018) - (15 - 0.014) = 0.032; X 2max — максимальный зазор в ромбическом штифте, X 2max = (15 + 0.018) — (15 - 0.023) = 0.041.
В направлении 35±0.1 существующий максимальный зазор приводит к ошибке эталонного смещения ΔY.
Ошибка смещения базовой точки ΔY включает в себя ошибку линейного смещения ΔY1 и ошибку углового смещения ΔY2.
Линейная ошибка смещения ΔY1 — это максимальный зазор между X1max и X2max . Угловая ошибка смещения ΔY2 обусловлена угловой ошибкой ±Δα : tanΔα = ( X1max + X2max ) / (2L), где: Δα — угловая ошибка, отклонение может быть в обоих направлениях, поэтому ±Δα ; L — межосевое расстояние, L = 140.
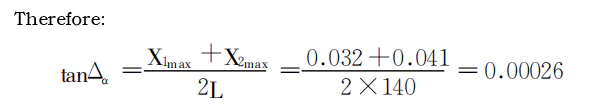
Поскольку зазор в ромбическом штифте велик, результирующая погрешность также велика, поэтому необходимо рассчитать погрешность смещения базовой точки в ромбическом штифте. Погрешности смещения базовой точки ΔY ' наибольшие на грани B заготовки вблизи конца алмазного штифта:
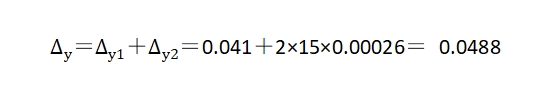
Где:
ΔY ' — это ошибка опорного смещения, возникающая на грани B, ΔY1 — ошибка линейного смещения на ромбическом штифте, ΔY1 = X 2max = 0.041; ΔY2 — ошибка углового смещения с учетом отклонения в обоих направлениях на грани B, ΔY2 = 2L1tanΔα ; L1 — расстояние от грани B до ромбического штифта, L1 = 15.
(2) Из-за ошибок в расстоянии от позиционирующего штифта до центра поворотного стола на 180° происходит смещение опорной точки позиционирования (программа определяет положение инструмента, оно остается неизменным), что приводит к ошибке смещения опорной точки ΔY .
Размер ΔY для позиционирующего штифта относительно центра вращения стола имеет допуск, как показано на рисунке 6, отклонение по оси X составляет ± 0.01, поэтому ΔY = 0.02.
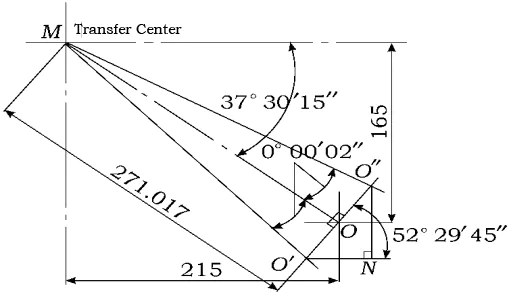
Рис. 8 Ошибка угла поворота стола приводит к смещению точки отсчета.
(3) из-за погрешности угла поворота стола, вращения, смещения опорного положения и погрешности смещения опорного значения ΔY«».
Изучите и вращайте центр на наибольшем расстоянии от позиционирующего штифта.
На рисунке 6 показан центр вращения по оси X наибольшего размера, 215, и по оси Y, 165. Теперь рассмотрим погрешность вращения стола ±2 ≤.
Ошибка угла поворота стола, сгенерированная смещением эталона, показанным на рисунке 8, после идеального положения в точке поворотаO, максимальное отклонение от положения в точкеO′ и точкеO″.
Эталонная ошибка смещения ΔY « для 35±0∙1». Направление проекции квадрата, то есть длина 35±0∙1.
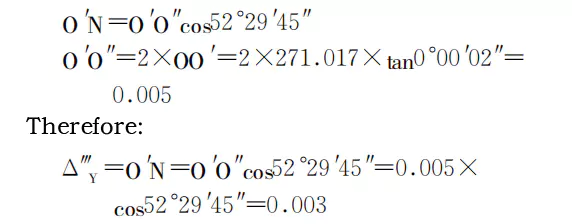
Ошибка опорного смещения ΔY , влияющая на размер 35 ± 0.1, представляет собой сумму ошибок опорного смещения, обусловленных тремя факторами:
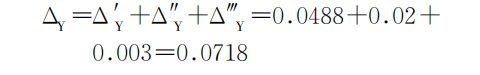
Эта ошибка ΔD , влияющая на размер 35 ± 0.1, представляет собой сумму ошибки нерекомбинации базовой точки ΔB и ошибки смещения базовой точки ΔY :

Погрешность ΔD , по расчетам, составляет приблизительно 1/3 от допуска 35 ± 0.1 для технологического размера, что соответствует требованиям.
Погрешность позиционирования рассчитывается путем анализа геометрических соотношений. Точный чертеж также может быть получен с помощью программного обеспечения САПР.
2) Влияние ошибки позиционирования на размер 85 ± 0.1 аналогично влиянию на размер 35 ± 0.1.
Заключение
Конструкция приспособления фрезерного станка с ЧПУ отличается от конструкции традиционного приспособления.
В соответствии с характеристиками обработки фрезерного станка с ЧПУ и обрабатывающего центра, разумные конструкции приспособлений пытаются зажать несколько заготовок, чтобы в полной мере использовать потенциал обработки станка.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

