
Технология дугового напыления и ее применение при быстром изготовлении пресс-форм
Дуговое напыление применяется в быстрой оснастке для быстрого и экономически эффективного создания прочных и износостойких форм, штампов и других компонентов оснастки.
Метод дугового напыления позволяет быстро наносить покрытия, значительно сокращая время, необходимое для изготовления форм или штампов по сравнению с традиционными методами; Часто он более экономичен, особенно при мелкосерийном производстве или создании прототипов, поскольку сокращает отходы материала и время обработки; Позволяет создавать сложные геометрические формы и мелкие детали, которые может быть сложно или дорого изготовить из цельных материалов.
Другой язык: французский
Проволочно-дуговое напыление для быстрой оснастки представляет собой преобразующий подход в производстве, сочетающий скорость, гибкость и экономическую эффективность. Эта технология включает распыление расплавленного металла на подготовленную поверхность для быстрого создания прочных износостойких покрытий, что делает ее особенно выгодной для создания форм, штампов и других компонентов оснастки. Возможность быстрого производства и отделки инструментов со сложной геометрией и индивидуальными свойствами материала значительно сокращает сроки выполнения и затраты, связанные с традиционными процессами обработки.
Кроме того, напыление проволочной дугой облегчает ремонт и модификацию существующих инструментов, продлевая срок их службы и оптимизируя использование ресурсов. В результате этот метод все чаще становится популярным решением в отраслях, требующих быстрых и надежных решений по инструментам, таких как литье под давлением, литье под давлением и штамповка металла.
Технология дугового напыления и ее применение при быстром изготовлении пресс-форм
1. Принципы и характеристики технологии электродугового напыления
Технология дугового напыления представляет собой метод термического напыления. Ее принцип заключается в использовании двух взаимно изолированных металлических проволок в качестве расходуемых электродных проволок и использовании ролика подачи проволоки для их непрерывной и равномерной подачи в два токопроводящих сопла дугового распылителя, подключенных к положительному и отрицательному полюсам источника питания соответственно.
Когда два конца проволоки закорочены из-за подачи, между ними возникает дуга, вызывающая мгновенное расплавление концов проволоки. В то же время расплавленный металл распыляется потоком сжатого воздуха на микрокапли, которые распыляются на поверхность заготовки с очень высокой скоростью. После столкновения происходит плоская деформация, и после наслоения образуется покрытие, нанесенное методом дугового напыления [ 1 ] . По сравнению с другими методами термического напыления, технология дугового напыления имеет следующие характеристики [ 2 , 3 ] :
① Высокая эффективность производства.
Вес металла, распыляемого за единицу времени при дуговом напылении, пропорционален току распыления. При токе распыления 300 А за час можно распылить 30 кг цинковой проволоки, 10 кг алюминия и 15 кг нержавеющей стали, что более чем в 3 раза превышает показатели распыления пламенной проволокой.
②Высокая прочность сцепления покрытия.
Частицы дугового напыления обладают большой кинетической энергией и могут получить более высокую прочность сцепления без повышения температуры заготовки или использования дорогостоящих подложек. При напылении алюминиевой бронзы проявляются самосвязывающие свойства покрытия, что дополнительно повышает прочность сцепления. Как правило, прочность сцепления слоев дугового напыления может достигать 20 МПа, что в 2.5 раза больше, чем у слоев пламенного напыления.
③Высокая тепловая эффективность.
Дуговое напыление напрямую преобразует электрическую энергию в тепловую для плавления металла, а коэффициент использования тепловой энергии может достигать 60–70%, что является наиболее полным использованием энергии среди всех методов термического напыления.
④Низкая себестоимость продукции, безопасная эксплуатация и простота обслуживания.
2.Применение технологии дугового напыления при изготовлении пресс-форм
Основной принцип технологии дугового напыления заключается в распылении металлического покрытия определенной толщины на поверхность прототипа, а затем отделении покрытой металлической оболочки от прототипа для получения полости формы, полностью соответствующей форме прототипа.
После укрепления и усиления полости ее можно использовать для реакционного литья под давлением (РИМ), вакуумного формования, термоформования и большинства процессов формования изделий из полиуретана [ 4 , 5 ] . Благодаря высокой эффективности и экономичности самого дугового напыления, технология формования с помощью дугового напыления имеет низкую стоимость и короткий цикл. По сравнению с традиционным методом изготовления пластиковых форм, технология формования с помощью дугового напыления имеет следующие преимущества:
① Прототип не обязательно должен быть токопроводящим, а температура его поверхности обычно не превышает 60 ℃ во время распыления, поэтому материал в принципе не ограничен;
② Полученная полость формы имеет четкий контур, неизменные внешние размеры и малые термонапряженные деформации;
③ Высокая эффективность формования, значительно сокращающая цикл формования;
④ Размер прототипа не ограничен и может быть размером с монету или размером с форму для вакуумного формования для изготовления крыши автомобиля;
⑤ Небольшие инвестиции в оборудование и хорошие экономические выгоды.
3.Развитие технологии дугового напыления
В прошлом технология дугового напыления была оставлена без внимания из-за грубой поверхности покрытий, полученных дуговым напылением. Однако в связи с трансформацией оборудования для дугового напыления в последние годы, особенно благодаря значительному усовершенствованию пистолетов для дугового напыления компанией TAFA в США, газ высокого давления ускоряется через специально разработанное сопло в качестве сверхзвукового распыляющего газового потока для дугового напыления, который используется для распыления и ускорения частиц расплавленного металла с целью формирования плотного слоя дугового напыления.
Этот тип распылителя распыляет трубчатые проволоки, содержащие керамические порошки, что позволяет достичь характеристик плазменного покрытия [ 6 ] . Использование сверхзвукового потока горячего газа, образующегося при сгорании этанола и воздуха, в качестве распыляющего газа увеличивает скорость и тепловую энергию частиц расплавленных капель и снижает окисление металлических капель, тем самым улучшая качество покрытий, полученных дуговым напылением.
Новые материалы для распыления также постоянно появляются, особенно разработка и применение низкоусадочной, высокотвердой легированной проволоки и трубчатой проволоки. Дуговое распыление уже позволяет получать гладкие, плотные, низкопористые высококачественные покрытия. Кроме того, оно имеет такие преимущества, как высокая эффективность производства, высокая прочность сцепления покрытия и простота процесса, поэтому эта технология быстро развивается и применяется.
В Китае исследования и реальное применение технологии дугового напыления начались в начале 1980-х годов. Компания Beijing Longyuan использовала оборудование AFS-300 для выполнения быстрых задач по изготовлению форм, таких как формы для холодного напыления металла и электроды для электроэрозионной обработки, а также предоставляла услуги предприятиям.
За рубежом Франсуа Перес и Артур Мофахами из Центра быстрого прототипирования Центрального университета Парижа (Франция) экспериментировали с технологией дугового напыления для изготовления пресс-форм для литья под давлением и провели углубленное исследование процесса формования методом дугового напыления [ 7 ] . Технический университет Дании попытался использовать метод напыления для изготовления электродов для электроэрозионной обработки и обнаружил, что полученные электроды имеют очень высокую скорость потерь в процессе обработки и не могут быть использованы в реальной электроэрозионной обработке [ 8 ].
Исследование технологии дугового напыления при формовании
1.Процесс формования методом дугового напыления, основанный на быстром прототипировании
Сочетание высокой эффективности и экономичности дугового напыления с быстрыми и интуитивными характеристиками быстрого прототипирования позволяет реализовать быстрое и экономичное производство литьевых форм. Формование дуговым напылением обычно включает в себя следующий технологический процесс: проектирование прототипа – изготовление прототипа – напыление – армирование подложки – извлечение из формы – отделка – сборка – пробная форма.
Для быстрого прототипирования FDM и LOM оптимизация с точки зрения свойств материала, точности управления и параметров процесса позволяет создавать прототипы с высокой точностью и низкой шероховатостью [ 9 ] ; поскольку материалом обычно является АБС-пластик или бумага, после распыления можно использовать химическое растворение для извлечения формы, чтобы избежать повреждения напыленного слоя.
Таким образом, для формования методом дугового напыления в рамках быстрого прототипирования FDM и LOM ключевым моментом является изготовление металлической оболочки, которое зависит от выбора проволоки для напыления и оптимизации параметров процесса напыления [ 10 ].
2.Определение материала проволоки для распыления для формы дугового напыления
(1) Основные параметры процесса дугового напыления и их влияние на характеристики покрытия
Характеристики покрытия при дуговом напылении обычно включают микроструктуру покрытия, прочность связи, пористость, коррозионную стойкость и т. д. Различные материалы проволоки для распыления имеют различные характеристики покрытия. Один и тот же материал может также получить различные характеристики покрытия, используя различные параметры распыления.
① Рабочее напряжение
Распыление одного и того же материала при разных рабочих напряжениях приведет к получению покрытий с разными характеристиками. Если рабочее напряжение слишком низкое, часть материала распылительной проволоки не может полностью расплавиться и напрямую летит на поверхность заготовки, что приведет к образованию нерегулярных крупных частиц в покрытии.
Если рабочее напряжение слишком низкое, дуга не может быть зажжена. Если рабочее напряжение слишком высокое, потери углерода и легирующих элементов в результате выгорания усугубляются, содержание оксидов увеличивается, а поверхность покрытия становится шероховатой. Обычно, чтобы уменьшить потери углерода и легирующих элементов в результате выгорания, используется как можно более низкое рабочее напряжение при обеспечении нормального распыления [ 1 ].
② Распылительный ток
С увеличением тока распыления твердость покрытия увеличивается. Это происходит потому, что с увеличением тока содержание оксида в покрытии значительно увеличивается. Хотя углерод и легирующие элементы в сплаве выгорают, быстрое увеличение содержания оксида играет более важную роль, что приводит к повышению твердости.
Эффективность процесса распыления практически пропорциональна силе тока распыления, поскольку сила тока распыления напрямую зависит от скорости подачи проволоки. Кроме того, сила тока распыления оказывает определенное влияние на морфологию поверхности и прочность сцепления покрытия, но это влияние относительно невелико [ 1 ].
③ Сжатый воздух
При дуговом напылении неочищенным сжатым воздухом содержащиеся в сжатом воздухе масло и вода не только отнимают большое количество тепловой энергии, но и увеличивают возможность окисления распыляемых частиц, загрязняя поверхность напыляемой детали и само покрытие.
Поэтому содержание оксида в полученном покрытии значительно увеличивается. Во влажную погоду необработанный сжатый воздух делает распыление невозможным. Поэтому сжатый воздух необходимо очищать. Давление воздуха также влияет на производительность покрытия.
Когда давление воздуха слишком низкое, скорость полета частиц низкая, и частицы долго остаются в воздухе, что приводит к образованию крупных и рыхлых частиц покрытия и увеличению содержания оксидов. По мере увеличения давления воздуха эффект распыления улучшается, и покрытие становится плотным и гладким [ 5 ].
④ Расстояние распыления
Расстояние распыления оказывает существенное влияние как на скорость осаждения металла, так и на твердость покрытия. С увеличением расстояния распыления скорость осаждения металла снижается. Это происходит потому, что часть распыляемых частиц рассеивается и разлетается, а часть распыляемых частиц не может прилипнуть к подложке из-за снижения температуры и кинетической энергии.
Увеличение расстояния напыления оказывает тройное влияние на твердость покрытия: снижается температура напыляемых частиц, уменьшается скорость полета, что приводит к снижению плотности покрытия; напыляемые частицы дольше летают в воздухе, что увеличивает выгорание углерода и легирующих элементов; увеличивается содержание оксидов в покрытии.
Первые два фактора приводят к снижению твердости покрытия. Хотя увеличение содержания оксида может повысить твердость покрытия, его влияние на твердость покрытия гораздо меньше, чем у первых двух факторов. Поэтому твердость покрытия уменьшается с увеличением расстояния напыления, а также уменьшается плотность покрытия.
Если расстояние распыления слишком мало, дуга будет напрямую нагревать заготовку и покрытие, а сжатый воздух будет отскакивать, образуя зону равномерного потока, что повлияет на эффект распыления и качество покрытия, а также создаст трудности в работе [ 5 ].
⑤ Предварительная обработка
Как и в других методах термического напыления, качество предварительной обработки поверхности подложки напрямую влияет на прочность сцепления покрытия. Чем лучше эффект шероховатости, тем больше площадь сцепления между покрытием и подложкой и тем выше прочность сцепления.
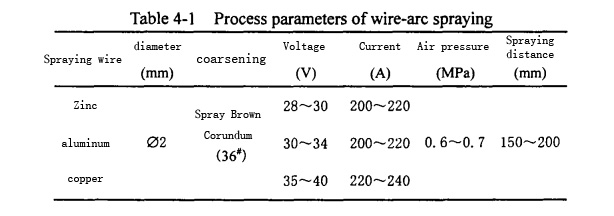
Учитывая влияние вышеуказанных факторов на качество покрытия и эффективность производства, для распыления проволоки из цинка, меди, алюминия и других металлов использовался дуговой распылитель D-AS1620 компании Beijing Jiangyuan Company. Результаты испытаний показывают, что дуговое распыление проволоки из цинка, меди, алюминия и других металлов с использованием параметров процесса, указанных в таблице 4-1, позволяет получать покрытия с лучшими характеристиками и более высокой эффективностью распыления.
(2) Экспериментальное исследование эффективности покрытия форм дуговым напылением
① Метод и цель эксперимента
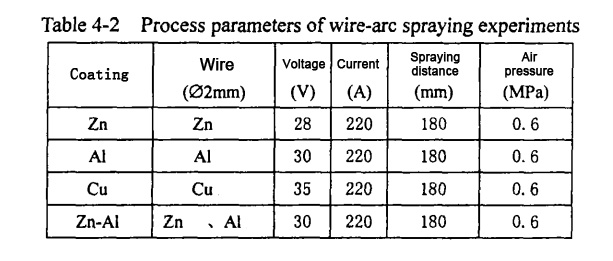
Для проведения испытаний на распыление на поверхности быстроизготовленных прототипов из АБС-пластика использовались распространенные материалы для проволоки, такие как цинк, алюминий и медь. Для обеспечения хорошего сцепления покрытия с прототипом поверхность прототипа перед распылением подвергалась пескоструйной обработке коричневым корундом (36 # ). При распылении покрытий из цинка, алюминия и меди в два проводящих сопла распылителя подавались две одинаковые металлические проволоки, а при распылении псевдосплавных покрытий Zn-A1 в два проводящих сопла подавались соответственно одна цинковая и одна алюминиевая проволока.
Параметры процесса дугового напыления, выбранные для испытания, показаны в Таблице 4-2. После напыления были испытаны прочность и твердость различных покрытий, а также наблюдались и сравнивались их характеристики процесса напыления. Наконец, относительно хорошее покрытие было выбрано в качестве материала для формы дугового напыления.
② Экспериментальные результаты и анализ
А. Анализ напряжений покрытия
Ключом к изготовлению форм для дугового напыления является формирование металлической оболочки с высокой точностью репликации, определенной прочностью и твердостью на поверхности модели. В процессе напыления металлическая оболочка не может быть отделена от модели слишком рано, а оболочка и модель не могут быть сильно деформированы, в противном случае металлическая оболочка не сможет отражать истинную форму модели, и форма потеряет точность. Если напряжение сдвига между металлическим покрытием и поверхностью модели превысит прочность сдвига между интерфейсами, металлическая оболочка отделится от модели.
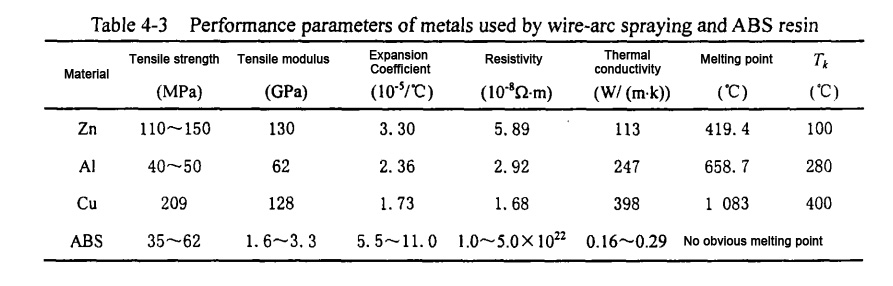
Факторы, влияющие на касательное напряжение между металлической оболочкой и моделью, в основном включают механические и теплофизические свойства самого материала металлической оболочки, температуру поверхности модели во время напыления, а также разницу коэффициентов теплового расширения между металлическим покрытием и материалом модели [ 10 ] . Согласно знаниям материаловедения [ 11–13 ] , соответствующие параметры материалов Zn, Al, медной проволоки и АБС - пластика показаны в таблице 4–3.
На ранней стадии распыления капли расплавленного металла распыляются сжатым воздухом с высокой скоростью на поверхность модели с более низкой температурой, сплющиваются ударом, образуя покрытие, и быстро затвердевают и охлаждаются со скоростью охлаждения 105℃/с~106℃/с [ 10 ] . В процессе затвердевания и охлаждения усадка металлического покрытия фиксируется поверхностью модели, и, таким образом, оно подвергается большому растягивающему напряжению.
С понижением температуры деформация металлического покрытия изменяется от преимущественно пластической деформации к преимущественно упругой деформации, а остаточное напряжение покрытия в основном обусловлено упругой деформацией. Диапазон температур упруго-пластического перехода представлен Tk [ 14 ] . В это время деформация усадки и напряжение металлического покрытия равны:
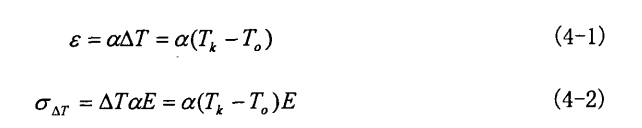
Где: ΔT – разница температур от точки плавления до комнатной температуры металла
Α – коэффициент расширения металлического покрытия;
Е – модуль упругости;
T0 – температура поверхности модели.
Температура поверхности модели увеличивается по мере напыления. Предполагая, что температура поверхности модели поддерживается на уровне 60℃ в течение последующего процесса напыления, результаты расчета деформации и напряжения различных металлических покрытий показаны в таблице 4-4.
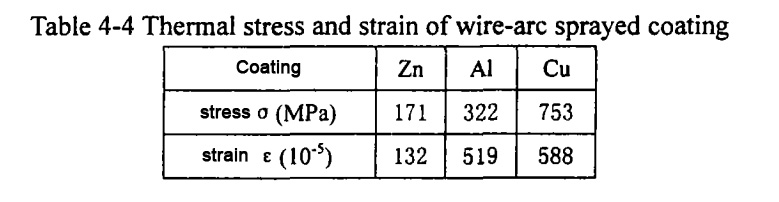
Из приведенной выше таблицы видно, что с повышением температуры плавления материала термическое напряжение и термическая деформация, возникающие в металлическом покрытии в процессе нанесения, увеличиваются. В целом, модуль упругости металла уменьшается с повышением температуры [ 15 ] , а фактическое внутреннее напряжение металлического покрытия меньше расчетного значения. При высоких температурах ползучесть металла компенсирует часть упругой деформации.
В то же время, рассчитанные результаты термического напряжения таких материалов, как n, Al, Cu (особенно Al и Cu), превышают предел прочности материала на растяжение, что приведет к образованию большого количества микротрещин в покрытии [ 16 ], что позволит снять большую часть внутреннего напряжения.
После прекращения распыления, в процессе нанесения металлического покрытия и естественного охлаждения модели до комнатной температуры (20°C), поскольку коэффициент теплового расширения металлического покрытия меньше коэффициента теплового расширения модели из АБС-пластика, внутреннее напряжение металлического покрытия будет частично компенсировано усадкой модели. Внутреннее напряжение покрытия при охлаждении до комнатной температуры можно рассчитать по следующей формуле:
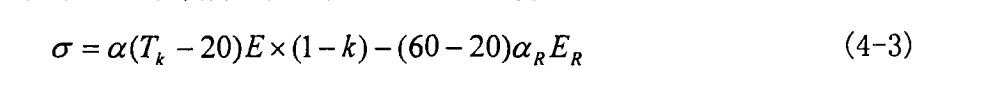
Где: ER- модуль упругости АБС-пластика:
αR- коэффициент теплового расширения АБС-пластика:
К- коэффициент снятия напряжения.
Тогда остаточная деформация покрытия составит:
ε= σ/E (4-4)
Предполагая, что 90% внутреннего напряжения металлического напыленного покрытия снимается при температуре 60°C, для расчета берется среднее значение коэффициента теплового расширения и модуля упругости АБС-пластика. Результаты расчета остаточного внутреннего напряжения и деформации каждого металлического напыленного покрытия при комнатной температуре приведены в таблице 4-5.
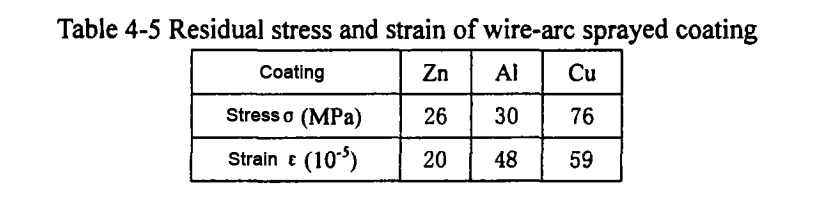
Из результатов, представленных в таблице 4-5, видно, что при охлаждении до комнатной температуры, даже если 90% внутреннего напряжения металлического покрытия снимается за счет ползучести и микротрещин и частично компенсируется усадкой модели, металлическое покрытие с высокой температурой плавления все еще имеет большое остаточное внутреннее напряжение.
При непрерывном осаждении металла, покрытия, нанесенные последовательно, ограничивают друг друга, что затрудняет снятие внутреннего напряжения покрытием за счет образования микротрещин, а остаточное внутреннее напряжение в это время больше. Остаточное внутреннее напряжение действует между металлическим покрытием и моделью, образуя сдвиговое напряжение. Если это сдвиговое напряжение превышает прочность на сдвиг между интерфейсами, покрытие отслаивается и деформируется.
Подводя итог, можно сказать, что в процессе напыления из-за эффекта термической усадки между металлическим покрытием и поверхностью модели возникает большое касательное напряжение, что приводит, с одной стороны, к пластической деформации модели и металлического покрытия, а с другой стороны, к разделению металлического покрытия и модели вследствие упругой деформации, что влияет на точность формы для дугового напыления.
Более того, чем выше температура плавления распыляемого материала, тем больше напряжение сдвига и тем больше влияние на точность формы. Использование материалов с высокой температурой плавления также легко приводит к обжигу поверхности модели, что влияет на качество поверхности формы.
Поэтому с точки зрения напряжения материал формы для дугового напыления следует выбирать из металлов с низкой температурой плавления, таких как Zn и A1, чтобы можно было получить покрытие с более низким внутренним напряжением. Однако, поскольку механические свойства металлов с низкой температурой плавления, как правило, невысоки, формы для дугового напыления в основном используются в опытном производстве продукции.
Б. Экспериментальный анализ механических свойств покрытий.
Трудно достичь отличных механических свойств и внутреннего напряжения полученного покрытия с помощью форм для дугового напыления только с Zn, Al, Cu и другими металлическими материалами. Для улучшения механических свойств формы, если предполагается одновременная подача проволок Zn и AI для дугового напыления, полученное покрытие должно отличаться от чистого покрытия Zn или AI.
Поэтому проволоки Zn, A1, Cu и Zn-AI были подвергнуты дуговому напылению с параметрами процесса, указанными в Таблице 4-2, и их прочность на разрыв, твердость, плотность и технологичность напыления были исследованы и сравнены. Экспериментальные результаты показаны в Таблице 4-6.
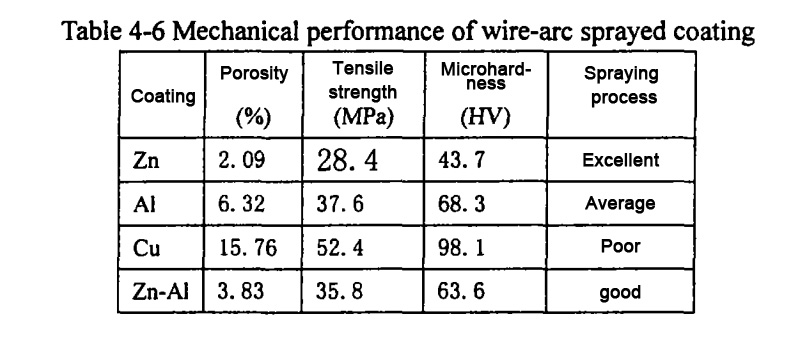
Из приведенной выше таблицы видно, что покрытие Zn имеет самую плотную структуру и лучшую обрабатываемость напылением, но самую низкую прочность и твердость; покрытие Cu имеет самую высокую прочность и твердость, но самую рыхлую структуру и наихудшую обрабатываемость напылением; для сравнения, плотность покрытия псевдосплавом Zn-A1 значительно выше, чем у покрытия A1, его твердость выше, чем у покрытия n, и близка к таковой у покрытия A1, а его обрабатываемость напылением хорошая.
Поскольку после дугового напыления не образуется новая фаза, прочность и твердость металлического напыляемого покрытия зависят от механических свойств самого металлического материала и организационной структуры покрытия. Zn имеет низкую температуру плавления.
В процессе распыления эффект металлизации хороший, и капли металла равномерно и тонко осаждаются на поверхности модели, поэтому полученное покрытие имеет высокую плотность. A1 имеет высокую температуру плавления. Во время распыления более крупные капли нелегко сплющить при нанесении на поверхность модели, и легко образуются брызги.
Связь между покрытиями не плотная, а покрытие относительно рыхлое. Псевдосплавное покрытие Zn-AI представляет собой механическую смесь фаз Zn и A1. Поскольку проволоки подаются одновременно и диаметры проволок одинаковы, объемное соотношение Zn и A1 в покрытии составляет 1:1, а весовое соотношение близко к 3:1. Мелкие капли Zn с высокой степенью распыления могут заполнять более крупные зазоры, образованные брызгами AI. Поэтому организация псевдосплавного покрытия Zn-A1 плотная, близкая к таковой у покрытия Zn.
В процессе напыления также было обнаружено, что если процесс не выполняется должным образом, покрытие A1, особенно покрытие Cu, склонно к короблению и растрескиванию, а также к отделению от модели. Если медь наносится дуговым напылением на быстрый прототип LOM, покрытие вообще не может быть нанесено, а поверхность прототипа сгорит или даже будет отколота из-за теплового отслоения.
Процесс распыления псевдосплава Zn и Zn-A1 очень хорош. Покрытие псевдосплава Zn-A1 имеет плотную структуру, а его прочность и твердость близки к покрытию A1. Это формовочный материал для дугового распыления с хорошими комплексными механическими свойствами.
4. Пример подготовки формы для дугового напыления
После определения материала формы для дугового напыления псевдосплав Zn-AI напыляется дуговым напылением на прототипы FDM и LOM соответственно. После нанесения металлической оболочки до определенной толщины ее укрепляют кольцевой смоляной подложкой с обратной стороны, а затем прототип удаляют путем растворения.
Полученная форма показана на рисунке 4-1. Видно, что полученное покрытие псевдосплава Zn-A1 плотное, имеет высокую точность копирования, обладает определенной прочностью и твердостью, а весь процесс формования быстрый и малозатратный, что подходит для разработки и опытного производства новых изделий.
Краткое содержание этой главы
Путем анализа влияния основных параметров процесса дугового напыления на характеристики покрытия в сочетании с экспериментами были оптимизированы параметры процесса, подходящие для Zn, A1,
Обнаружено распыление медной проволоки.
Испытания напыления отдельных металлов Zn, Al, Cu и псевдосплава Zn-Al проводились с оптимизированными параметрами процесса, а механические свойства каждого покрытия проверялись и сравнивались: анализировалось внутреннее напряжение покрытия, вызванное термической усадкой металлического покрытия во время дугового напыления, рассчитывалось и сравнивалось внутреннее напряжение различных покрытий, и в сочетании с механическими свойствами каждого покрытия был сделан вывод, что покрытие псевдосплавом Zn-A1 подходит для формования методом дугового напыления.
Дуговое напыление псевдосплава Zn-Al было выполнено на быстрых прототипах FDM и LOM, и были получены формы с плотным покрытием, высокой точностью копирования, определенной прочностью и твердостью, но они все еще не могли соответствовать требованиям массового производства, что доказывает, что литье под давлением является эффективным и недорогим методом быстрого формования, подходящим для разработки новых изделий и опытного производства.
Референции
- [1] Цзэн Гуйюй, Ян Шуцюнь. Исследование технологии дугового напыления. Хунаньская металлургия, 2000, (1): 3~8(43).
- [2] Ду Сяохун. Разработка и применение технологии дугового напыления в Китае. Surface Technology, 2000, 29(5): 21~24
- [3] Ван Хангун. Технология сверхзвукового дугового напыления. Пекин: National Defense Industry Press, 1999. 4~5
- [4] Лю Сяньцзюнь, Сюй Бинши, Ма Шинин и др., Применение технологии дугового напыления для изготовления пластиковых форм. Технология пресс-форм, 1996, (6): 25~30
- [5] Сун Баотун, Юй Линьци, Вэй Шулин, Исследование и применение технологии изготовления форм с помощью дугового напыления, Электрообработка и пресс-формы, 2000, (1):39~41
- [6] Вэнь Дж. Процесс сверхзвукового дугового напыления. Труды ITSc(J). Кобе, 1995.317. 320~XNUMX
- [7] Франсуа Перес, Артур Мофахами. Быстрое изготовление оснастки из прототипов: метод изготовления форм с холодным распылением, SPIE, 1998, Vo13517:79~90
- [8] Цянь Бибо, Пань Сяохун, Чэн Яодун и др., Технология быстрого прототипирования и ее применение в производстве пресс-форм. Механические исследования и применение, 1998,11, XNUMX
- [9] Цзоу Голинь, Исследование точности моделирования методом послойного наплавления и технологии быстрого изготовления пресс-форм (докторская диссертация). Далянь: Даляньский технологический университет, 2002
- [10] Ван Ицин, Чжао Вэньчжэнь и др. Исследование характеристик материалов для форм с дуговым напылением, Машиностроение Китая, 2000,11, 10(1112):1115~XNUMX
- [11] Цзэн Чжэнмин. Практическое руководство по технологии инженерных материалов, Пекин: Machinery Industry Press, 2001.3
- [12] Дун Цзюньго. Практический справочник по материалам. Пекин: Metallurgical Industry Press, 2000
- [13] Ан Джиру, Справочник по распространенным металлическим материалам в Китае и за рубежом. Сиань: Издательство Сианьского университета Цзяотун, 1990.7
- [14] Чэнь Гочжэнь, Сяо Кэцзэ, Цзян Буцзюй. Справочник по дефектам литья и контрмерам. Пекин: Machinery Industry Press, 1996.177
- [15] Китайское общество по металлам, Китайское общество по цветным металлам, Справочник по физическим свойствам металлических материалов. Пекин: Издательство металлургической промышленности, 1987.58
- [16] Тоуб С. Макро- и микронапряжения в плазменных напыляемых покрытиях и их зависимость от напряжений и деформаций. Труды 7-й Национальной конференции по термическому напылению, 1994, Бостон, Массачусетс: 693~697