
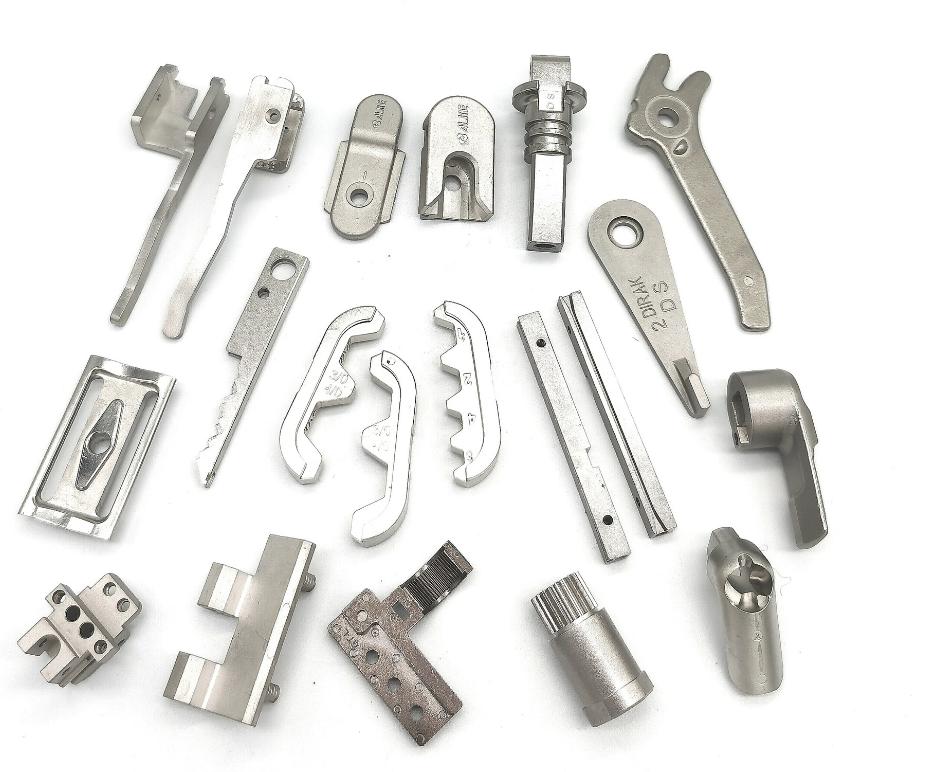
Что такое литье металлов под давлением?
Литье под давлением металла (MIM) — это передовая технология порошковой металлургии, используемая для производства сложных металлических компонентов с высокой точностью. Хотя она имеет некоторое сходство с традиционными процессами порошковой металлургии, MIM выделяется благодаря использованию сверхтонких металлических порошков — обычно в 10–100 раз мельче, чем те, которые используются в традиционной порошковой металлургии, — что приводит к получению компонентов со значительно более высокой конечной плотностью и механической прочностью.
MIM особенно ценен для производства небольших сложных деталей, требующих превосходных механических свойств и жестких допусков. В Китае MIM широко применяется в производстве хирургических инструментов, автомобильных замков и приводов, компонентов огнестрельного оружия, электрических разъемов и деталей жестких дисков компьютеров.
Процесс литья металла под давлением: шаг за шагом
Процесс MIM состоит из пяти основных этапов:
1. Смешивание (подготовка сырья)
Инженеры объединяют мелкие металлические порошки с термопластичным связующим веществом для создания однородного сырья. Они выбирают порошки на основе требуемых свойств, таких как ударная вязкость, износостойкость, тепловые характеристики и твердость. Эта смесь создает композитный материал, который использует преимущества нескольких металлов, сводя к минимуму их индивидуальные ограничения.
2. Литье под давлением
Технические специалисты нагревают сырье и впрыскивают его в формы, используя то же оборудование, что и при традиционном литье пластмасс под давлением. На этом этапе они называют формованные компоненты «зелеными деталями».
3. Удаление привязки
На этапе удаления связующего вещества зеленые детали помещаются в водяную баню или раствор растворителя для удаления связующего вещества. Некоторые процессы также включают воздействие УФ-излучения для отверждения или частичного удаления связующего вещества в зависимости от используемой формулы.
4. Спекание
После удаления связующего компоненты подвергаются спеканию в высокотемпературной печи, часто превышающей 2000°F (≈1100°C). На этом этапе металлические частицы сплавляются в плотную, твердую структуру, сохраняя при этом форму, сформированную во время формования.
5. Отделочные
Наконец, техники завершают спеченные детали, удаляя любые заусенцы или дефекты поверхности. Они также могут применять дополнительные процессы, такие как механическая обработка, полировка или покрытие, чтобы соответствовать окончательным спецификациям.
Преимущества литья металлов под давлением
Возможность создания сложных геометрических форм
Высокая плотность деталей и производительность
Жесткие допуски на размеры
Экономичность при крупносерийном производстве
Превосходное качество поверхности и минимальная последующая обработка
Применение литья металлов под давлением
Технология MIM идеально подходит для приложений, требующих сложных форм и высоких механических характеристик — за пределами того, что могут предложить пластики или легкие металлические сплавы. Эти свойства включают высокую прочность и плотность, превосходную магнитную проницаемость, коррозионную стойкость, теплопроводность и высокотемпературную стабильность.
Типичные отрасли и компоненты, получающие выгоду от MIM, включают в себя:
Бытовая электроника: микроэлектронные корпуса, радиаторы.
Автомобильная промышленность: датчики, исполнительные механизмы, запирающие механизмы.
Аэрокосмическая отрасль: топливные системы двигателей, конструктивные элементы.
Медицинские товары: хирургические инструменты, ортопедические имплантаты.
Промышленность: Ручной инструмент, прецизионное оборудование.
Энергетика: буровое оборудование для нефтедобычи, компоненты клапанов.
Заключение
Литье металла под давлением устраняет разрыв между требованиями к высокопроизводительным материалам и экономически эффективным производством. Его способность производить сложные, мелкосерийные детали с исключительной точностью делает его все более популярным выбором в различных высокотехнологичных отраслях.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

