

Вращающаяся втулка (рис. 1) имеет внешний контур с выточкой, множество дуг, резьбу М22×1.5, внутренние отверстия и компактные размеры.
Все размеры заданы. Только для цилиндрической поверхности диаметром 24.5 мм требуется допуск ±0.1 мм; к другим внешним дугам требования к точности не предъявляются.
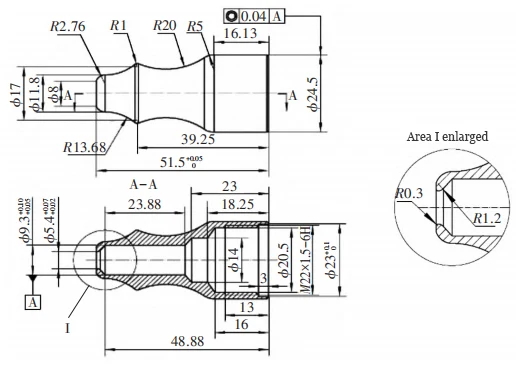
Допуски обработки внутреннего контура включают:
– Размер отверстия ϕ23 мм: нулевая линия плюс 10 допусков
– ϕ5.40 мм: допуски от плюс 2 до плюс 7
– ϕ9.30 мм: допуски от плюс 5 до плюс 10. Осевой размер 51.5 (общая длина детали) имеет допуск нулевой линии +5.0. Кроме того, размеры отверстий ϕ9.30 мм и ϕ5.40 мм должны соответствовать требованию соосности не более 4.0 от осевой линии.
Материал: 06Cr19Ni10 (нержавеющая сталь 304). Отверстия диаметром 9.30 мм и внутреннее отверстие диаметром 5.40 мм имеют общую опорную точку для обеспечения соосности.
План обработки: При проектировании этой простой детали необходимо учитывать как первичные, так и вторичные поверхности.
На чертеже показано, что для завершения изготовления этой вращающейся втулки требуются токарные операции, что влияет на биение и биение детали.
Кроме того, малый размер детали значительно затрудняет проверку калибров, смену инструмента и использование мягких патронов.
Резьба M22×1.5 мм обеспечивает точное позиционирование и устраняет необходимость в проверке биения, смене инструмента и использовании креплений с мягкими кулачками, что упрощает обработку.
После анализа стратегии обработки мы окончательно определили производственный план следующим образом:
Вырежьте заготовку размером ϕ30×54 мм, обработайте внутренний контур и отверстия, обработайте специальным инструментом, затем нарежьте внутреннюю резьбу (рисунок 2).
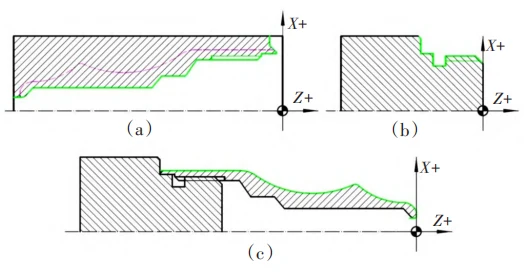
Вторая последовательность требует переворота и зависит от соответствия внутренних резьб первой последовательности спецификациям.
Резьбовая шпилька (рисунок 2б) устанавливает инструменты для второй последовательности, обрабатывая внешний контур (рисунок 2в) с обеспечением соосности.
Выбор станков и ЧПУ
Обработку детали осуществляет станок с ЧПУ CKA6150, оснащенный японской системой Fanuc.
Зажим заготовки
К распространенным методам зажима относятся трехкулачковые и четырехкулачковые патроны . В зависимости от требований к обработке детали мы выбрали трехкулачковый патрон для зажима.
Процедура зажима следующая:
Сначала закрепите заготовку в трёхкулачковом патроне для обработки внутреннего контура. После достижения требуемой точности обработки извлеките деталь.
Не снимая деталь с трехкулачкового патрона, изготовьте шпильку, которая будет соединяться с внутренней резьбой, не снимая деталь. Нарежьте резьбу на внутреннем контуре и обработайте внешний контур вращающейся втулки для достижения необходимой точности размеров.
Выбор инструмента
При выборе инструментов необходимо учитывать жесткость станка, свойства материала заготовки, технологические процессы обработки , параметры резания и другие важные факторы.
Выбранные инструменты должны обладать высокой точностью, прочностью, жесткостью, долговечностью, размерной стабильностью и простотой установки/регулировки.
По возможности отдавайте предпочтение более коротким хвостовикам инструментов, чтобы повысить жесткость инструмента и при этом соответствовать требованиям обработки.
После анализа выбора инструмента мы выбрали следующие инструменты для вращающейся втулки:
– твердосплавное сверло ϕ5×80 мм
– Специальный твердосплавный расточный инструмент
– 3-миллиметровый инструмент для обработки наружных канавок (MGMN3020), инструмент для точения внутренней резьбы (SNR0020Q16), инструмент для обработки наружных канавок под углом 95° (CCLNR2525M12), инструмент для обработки наружных канавок под углом 3 мм (MGMN300-M), инструмент для обработки наружных резьб (SWR2525M16) и инструмент для обработки наружных канавок под углом 35° (CDJNR2525P15).
Определение процессов обработки деталей и их характеристик
Основные этапы процесса: резка → Черновая/чистовая обработка внутреннего контура на первом этапе → Обработка шпилек для сборочных приспособлений → Черновая/чистовая обработка внешнего контура на втором этапе.
- Заготовка: Разрежьте брус сечением 30×2 м на заготовки сечением 30×54 мм с помощью пильного станка.
- Черновая и чистовая обработка внутреннего контура на первом этапе. Этот процесс начинается со сверления сквозных отверстий в заготовке ϕ30×54 мм твердосплавным сверлом ϕ5 мм.
Шаг второй: выполните грубую и чистовую обточку внутреннего контура, используя соответствующие исходные данные, инструменты и параметры для обеспечения качества.
- Обработка вспомогательных элементов сборки. Этот этап относительно прост в рамках всего процесса и состоит из трёх этапов:
Произвести черновую и чистовую обработку наружного контура цилиндрическим инструментом до достижения посадки с внутренней резьбой и отверстием ϕ23 мм;
Прорезание рельефной канавки с помощью канавочного инструмента;
Нарезание стандартной наружной резьбы М22×1.5 мм с помощью резьбонарезного инструмента.
- Вторичная черновая и чистовая обработка внешнего контура выполняется с помощью резьбовой шпильки, обеспечивающей соосность и качество поверхности (рисунок 1).
Процесс обработки вращающейся втулки
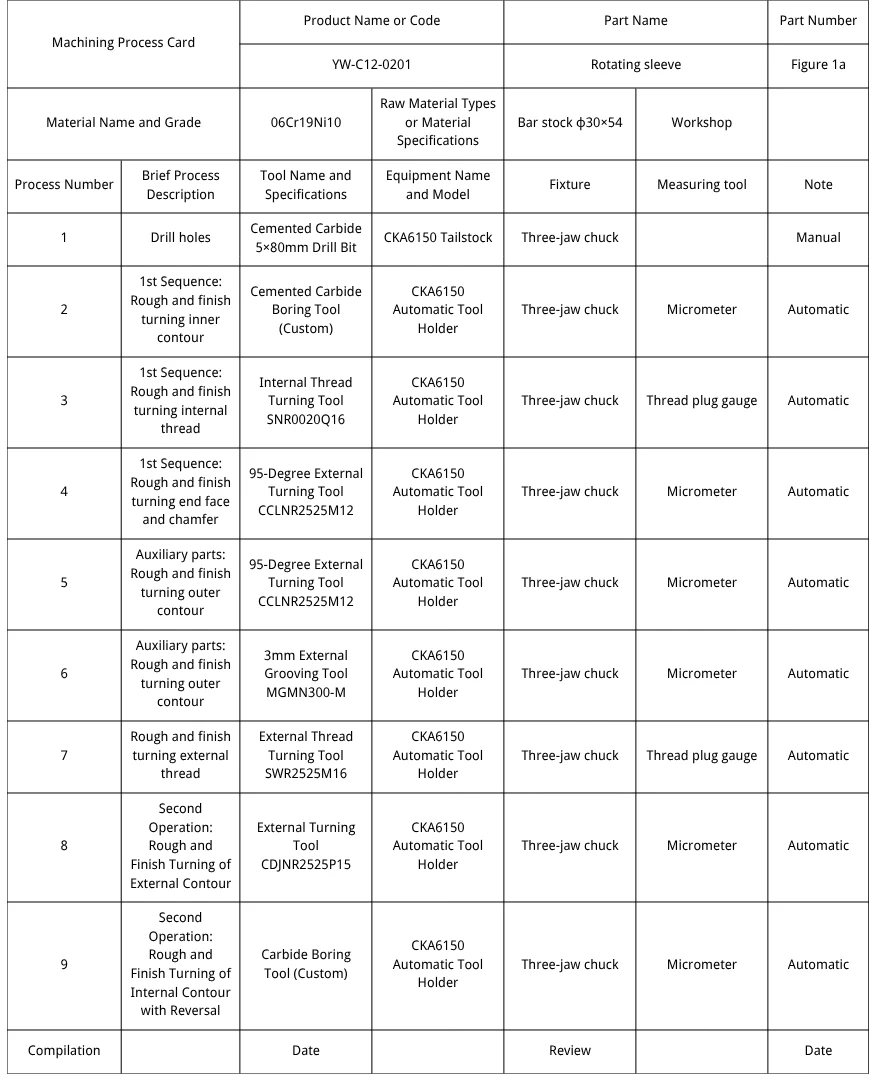
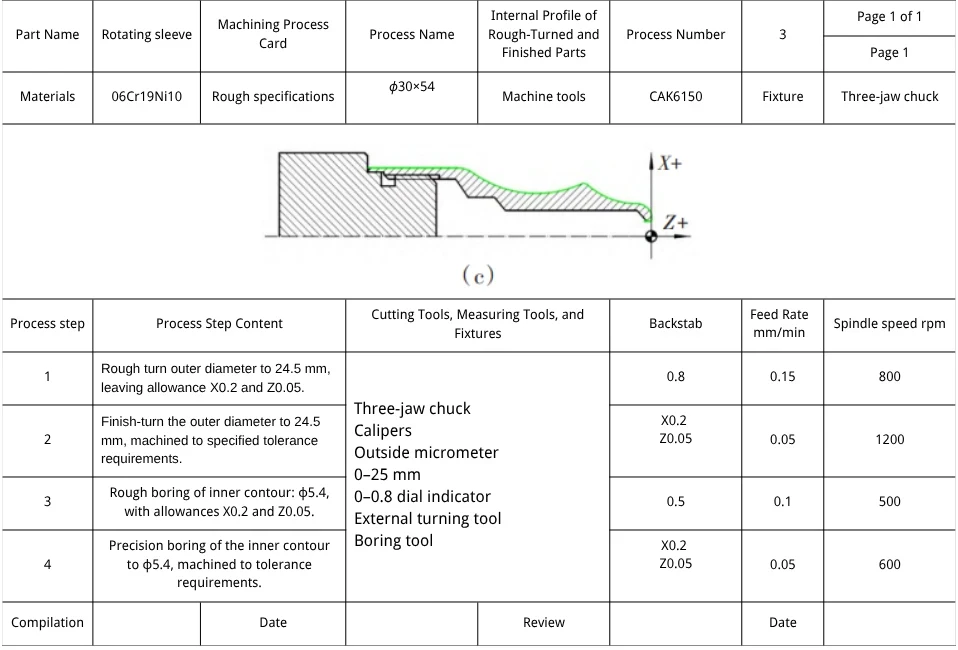
- Карта процесса обработки. В таблице 1 представлена карта процесса обработки.
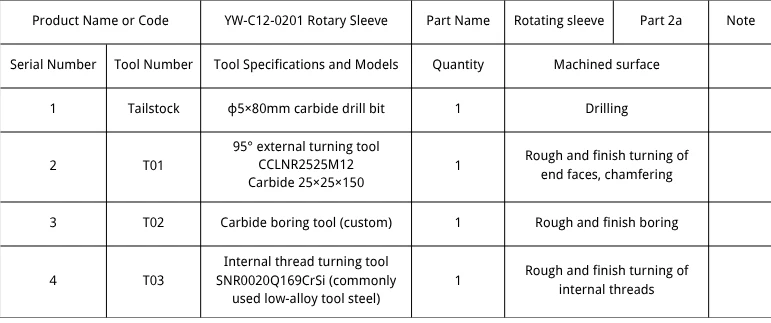
- Карточки инструментов для обработки. В таблицах 2, 3 и 4 показаны карточки инструментов для обработки.
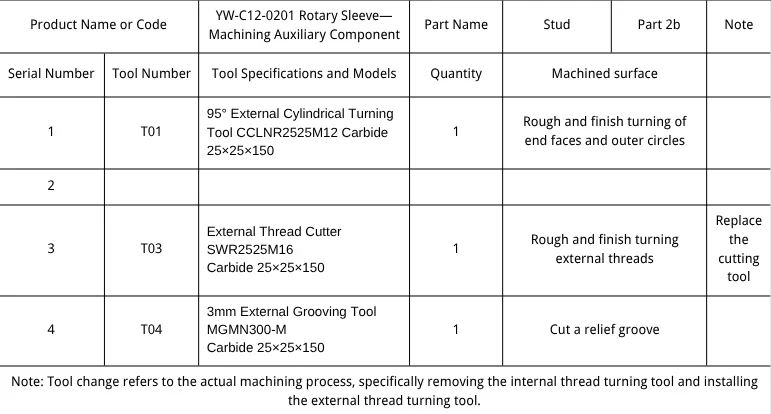
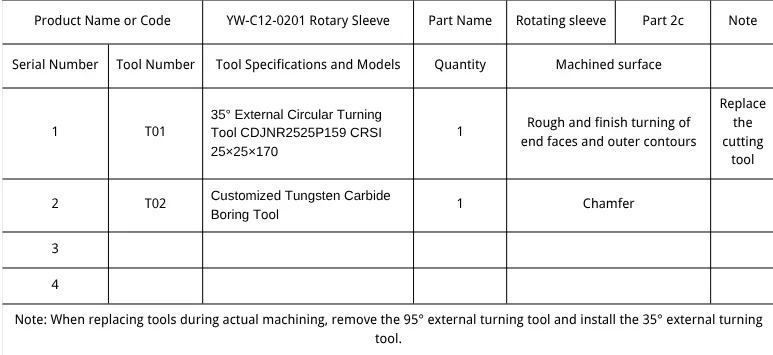
- Операция обработки Карточки. В таблицах 5, 6 и 7 показаны карточки операций обработки.
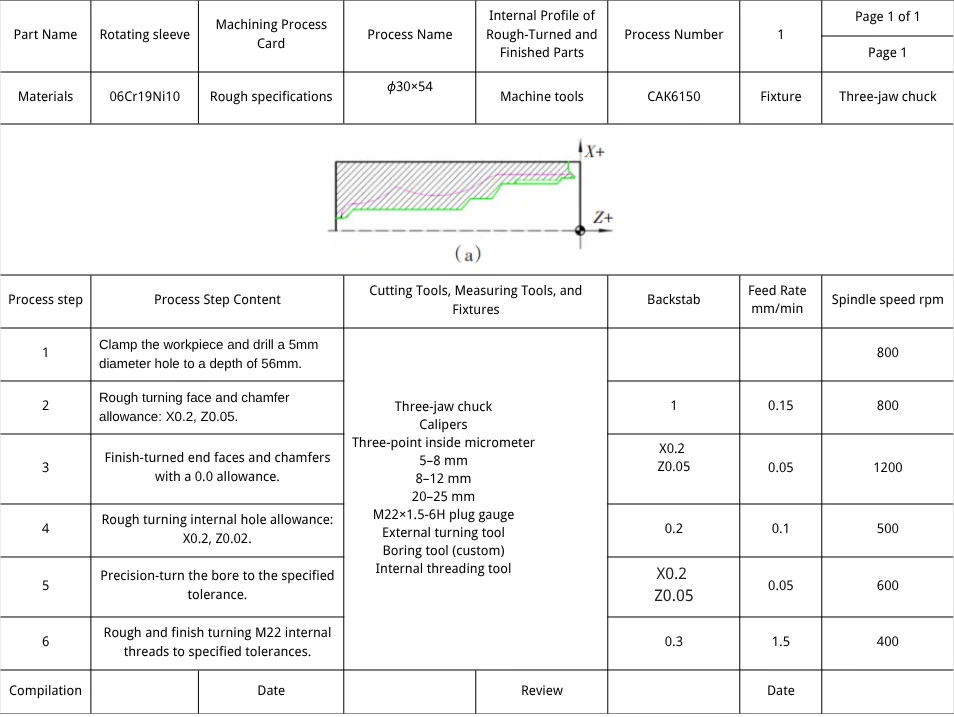
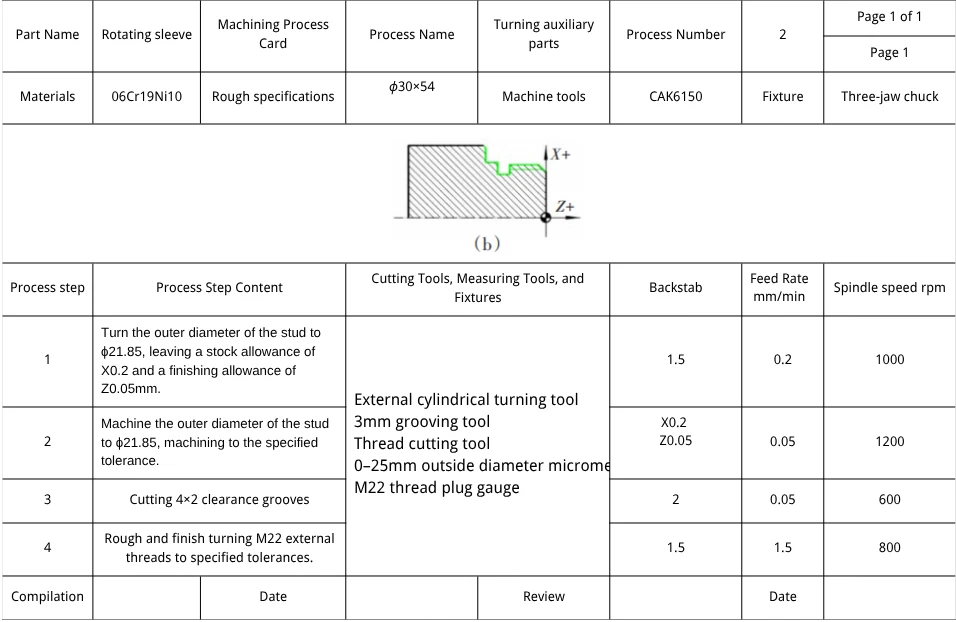
Редактирование программы
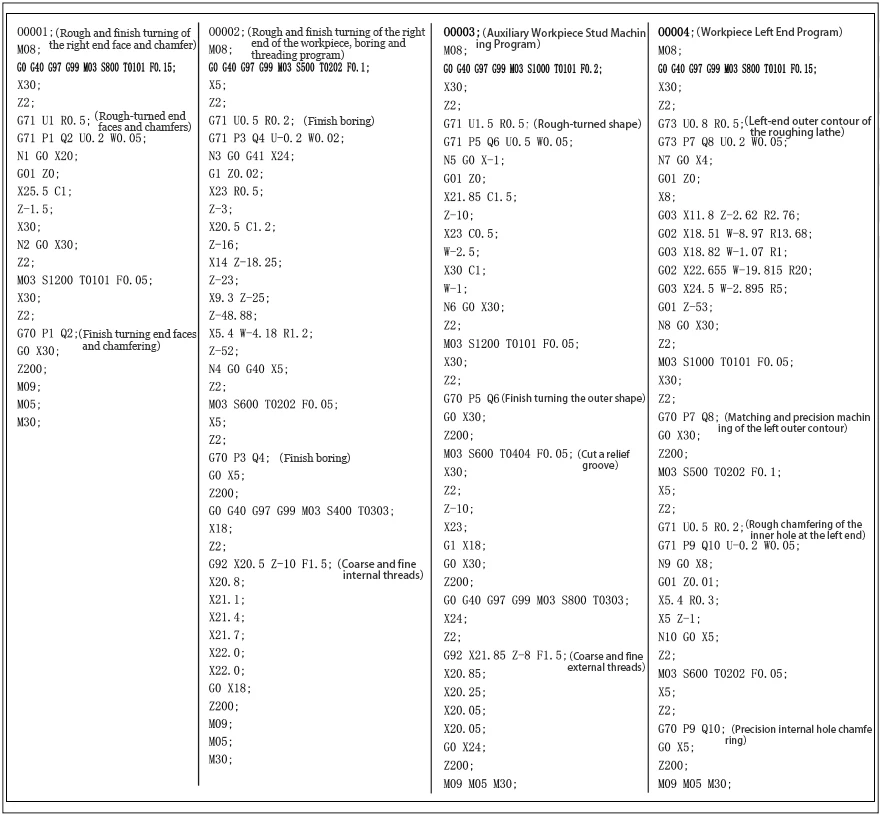
Редактирование программы показано в Таблице 8.
Заключение
Анализ и программирование рукава YW-C12-0201 показывают, что тщательное планирование и программирование процесса обеспечивают эффективность и качество.
Параметры процесса должны учитывать материал, машину, инструмент, окружающую среду, навыки оператора и внешние факторы, влияющие на точность.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

