
Быстрый ответ
Допуск при обработке на станках с ЧПУ — это допустимое отклонение размеров детали от ее номинального значения. Стандартные допуски для обычных элементов на станках с ЧПУ обычно составляют ±0.05 мм (±0.002 дюйма), в то время как прецизионная обработка на станках с ЧПУ позволяет достичь гораздо более жестких допусков для ответственных компонентов.
Допуски — это то, где инженерные чертежи превращаются в производственные затраты. Один-единственный завышенный допуск по некритичному параметру может удвоить цену детали, задержать доставку на несколько дней и создать узкие места в процессе контроля качества, замедляющие цепочку поставок на месяцы.
Допуски — это то, где инженерные чертежи превращаются в производственные затраты. Один-единственный завышенный допуск по некритичному параметру может удвоить цену детали, задержать доставку на несколько дней и создать узкие места в процессе контроля качества, замедляющие цепочку поставок на месяцы.
Однако недостаточное соблюдение допусков приводит к отказам при сборке, возвратам в полевых условиях и ущербу репутации, что обходится гораздо дороже.
Понимание допусков при обработке на станках с ЧПУ, их значения, классификации, возможностей современных станков и грамотного выбора параметров обработки — один из важнейших навыков, которым может обладать любой инженер-механик или дизайнер. В этом руководстве рассматривается всё это.
Что такое допуск на механическую обработку?
Допуск — это общее допустимое отклонение размера. Если диаметр вала указан как 25.00 мм с допуском ±0.05 мм, то любой вал размером от 24.95 мм до 25.05 мм считается приемлемой деталью. Общий диапазон допуска в данном случае составляет 0.10 мм.
Допуски существуют потому, что ни один производственный процесс не может быть идеально воспроизводимым. Каждый инструмент деформируется под действием силы резания. Каждая заготовка расширяется и сжимается при изменении температуры. Каждое приспособление вносит небольшие, но реальные ошибки позиционирования. Допуски определяют диапазон, в пределах которого эти неизбежные отклонения допустимы для правильного функционирования детали.
Взаимосвязь между допуском и функциональностью имеет решающее значение. В отверстии подшипника, увеличенном на 0.02 мм, будет наблюдаться измеримый радиальный люфт. В отверстии с зазором, увеличенном на 0.5 мм, болт всё равно будет работать нормально. Инженерное решение заключается в понимании этой разницы.
Понимание допусков начинается с понимания процессов ЧПУ, которые их обеспечивают. Узнайте больше о наших возможностях: Применение и оптимизация технологий ЧПУ в эффективной прецизионной обработке.
Типы допусков в обработке с ЧПУ
Допуски размеров
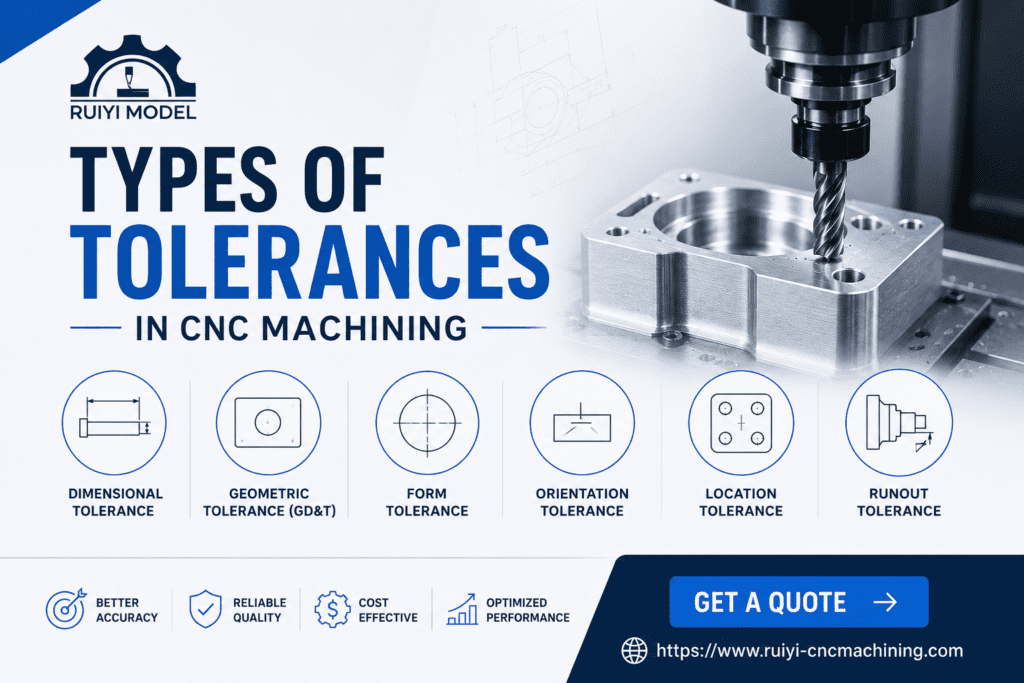
Эти параметры определяют линейные размеры: длину, ширину, высоту, диаметр, глубину. Они выражаются в виде двусторонних (±0.05 мм в любую сторону от номинального значения) или односторонних (+0.00 / -0.10 мм, допускающих отклонение только в одном направлении).
Геометрические допуски
Геометрические допуски контролируют форму, ориентацию и расположение элементов независимо от их размера. Они задаются с помощью символов GD&T и включают в себя плоскостность, цилиндричность, перпендикулярность, параллельность, истинное положение, биение и концентричность.
Допуски на качество поверхности
Характеристики шероховатости поверхности (Ra) и текстуры поверхности определяют микроскопическую топографию обработанных поверхностей. Типичные поверхности, обработанные на станках с ЧПУ, имеют значения Ra от 1.6 до 3.2 микрометров. Полированные или шлифованные поверхности могут достигать значений Ra от 0.1 до 0.4 микрометров.
Допуски резьбы
Резьбовые элементы соответствуют стандартным классам допуска, определенным ISO (6H/6g для метрической резьбы) или ANSI/ASME (2B/2A для унифицированной дюймовой резьбы). Эти классы определяют допустимое отклонение диаметра шага резьбы для обеспечения посадки, от неплотной (класс 1) до прецизионной (класс 3).
Для получения более подробной информации о нарезании резьбы и допусках ознакомьтесь с материалами исследования по технологии фрезерования резьбы на станках с ЧПУ.
Стандарты ISO 2768 и ASME Y14.5
ISO 2768: Общие допуски
Стандарт ISO 2768 определяет общие классы допусков для линейных размеров и геометрических элементов на чертежах, которые не содержат отдельных обозначений допусков. Он включает четыре класса допусков:
| Класс | Символ | Описание | Типичное использование |
| конец | f | Более узкий, чем средний. | Прецизионные механизмы |
| Средний | m | Стандартная точность цеха | Большинство обработанных деталей (по умолчанию) |
| крупнозернистый | c | Для менее важных функций | Литье, черновая обработка |
| Очень грубый | v | Самый свободный класс | Полуфабрикаты или необработанные заготовки |
Для номинального размера 30 мм по стандарту ISO 2768-m (средний) линейный допуск составляет ±0.2 мм. По стандарту ISO 2768-f (точный) он составляет ±0.1 мм. Эти значения относятся к размерам, для которых не указаны индивидуальные допуски на чертеже.
ISO 2768 Линейные допуски по диапазону размеров
| Номинальный диапазон | Прекрасно (ж) | Средний (м) | Грубый (с) |
| 0.5 - 3mm | ±0.05 мм | ±0.1 мм | ±0.2 мм |
| 3 - 30mm | ±0.1 мм | ±0.2 мм | ±0.5 мм |
| 30 - 120mm | ±0.15 мм | ±0.3 мм | ±0.8 мм |
| 120 - 400mm | ±0.2 мм | ±0.5 мм | ±1.2 мм |
| 400 - 1000mm | ±0.3 мм | ±0.8 мм | ±2.0 мм |
ASME Y14.5: Стандарт геометрических допусков и размеров
Стандарт ASME Y14.5 (последняя редакция: 2018 г.) является доминирующим американским стандартом по геометрическому размерному и допусковому обозначению. Он определяет символический язык для указания не только размера элементов, но и их формы, ориентации, расположения и биения относительно базовых элементов. Геометрические допуски и посадки более точны и удобны в производстве, чем традиционное обозначение размеров с шагом «плюс/минус», для сложных функциональных требований.
💡 ЗНАЕТЕ ЛИ ВЫ?
ISO 2768-m — наиболее часто используемый стандарт общих допусков в международной практике обработки на станках с ЧПУ. Если в вашем чертеже не указан стандарт общих допусков, уточните у поставщика, какой стандарт он применяет по умолчанию. Предположения, сделанные на этом основании, могут привести к дорогостоящим производственным спорам и доработкам. Полный текст спецификации ISO 2768 можно найти на онлайн-платформе ISO: ISO.org.
Типичные возможности ЧПУ-обработки по допускам в зависимости от процесса
| Разработка | Стандартный допуск | Допуск точности | Заметки |
| Фрезерование с ЧПУ (3 оси) | ±0.05 мм | ±0.01 мм | Расположение и размер |
| Фрезерование с ЧПУ (5 оси) | ±0.05 мм | ±0.01 мм | Сложная геометрия |
| Токарная обработка с ЧПУ | ±0.05 мм | ±0.005 мм | Диаметры, биение |
| Шлифование с чпу | ±0.005 мм | ±0.001 мм | Процесс постобработки |
| Сверление | ±0.01 мм | ±0.002 мм | Диаметр и круглость отверстия |
| Растирание | H7 подходит (±0.015–0.030 мм) | подходит для H6 | Монтаж отверстия |
| Проволока EDM | ±0.01 мм | ±0.002 мм | Сложные профили, упрочненный материал |
| Джиг-расточка | ±0.005 мм | ±0.001 мм | Точное расположение отверстий |
Эти показатели отражают возможности хорошо обслуживаемых станков с квалифицированными операторами в контролируемых условиях. Реальные допуски зависят от геометрии детали, материала, сложности настройки и контроля температуры окружающей среды в цехе обработки.
Для ознакомления с реальным примером обработки деталей на станках с ЧПУ, демонстрирующим управление допусками при изготовлении сложных деталей, прочитайте: Пример обработки: анализ и тестирование процесса обработки на станках с ЧПУ прецизионных деталей специальной формы.
GD&T: Геометрическое размерное и допусковое проектирование
Допуски и посадки (GD&T) выходят за рамки простых размеров плюс/минус и точно определяют, какую форму, ориентацию и расположение должна иметь деталь для правильного функционирования. Это язык высокоточной обработки, и его правильное использование устраняет неопределенность, приводящую к браку и необходимости переделок.
14 характеристик геометрических допусков и размеров
| Категория | Характеристика | Символ |
| форма для заполнения | Плоскость | △ |
| форма для заполнения | прямолинейность | - |
| форма для заполнения | округлость | ○ |
| форма для заполнения | цилиндричность | ◇ |
| Ориентация | перпендикулярность | ⊥ |
| Ориентация | параллелизм | // |
| Ориентация | Угловатость | ∠ |
| Локация | Истинная позиция | ⊕ |
| Локация | концентричность | ◎ |
| Локация | Симметрия | ≡ |
| Профиль | Профиль линии | ⌒ |
| Профиль | Профиль поверхности | ⌣ |
| Закончиться | Круговое биение | ↗ |
| Закончиться | Общее биение | ↗↗ |
Почему истинное положение важнее, чем плюс/минус, для расположения отверстий
При использовании окружности расположения болтов с четырьмя отверстиями, традиционное дозиметрическое обозначение создает квадратную зону допуска для каждого центра отверстия. Допуск по геометрическому положению (GD&T) создает цилиндрическую зону допуска. Для той же функции сборки цилиндрическая зона обеспечивает на 57% большую полезную площадь допуска, чем квадратная зона, что означает меньшее количество бракованных деталей и снижение затрат без ущерба для функциональности. Это одно из наиболее конкретных экономических преимуществ перехода на геометрический попуск по геометрическому положению (GD&T).
Как допуски влияют на стоимость и сроки поставки.
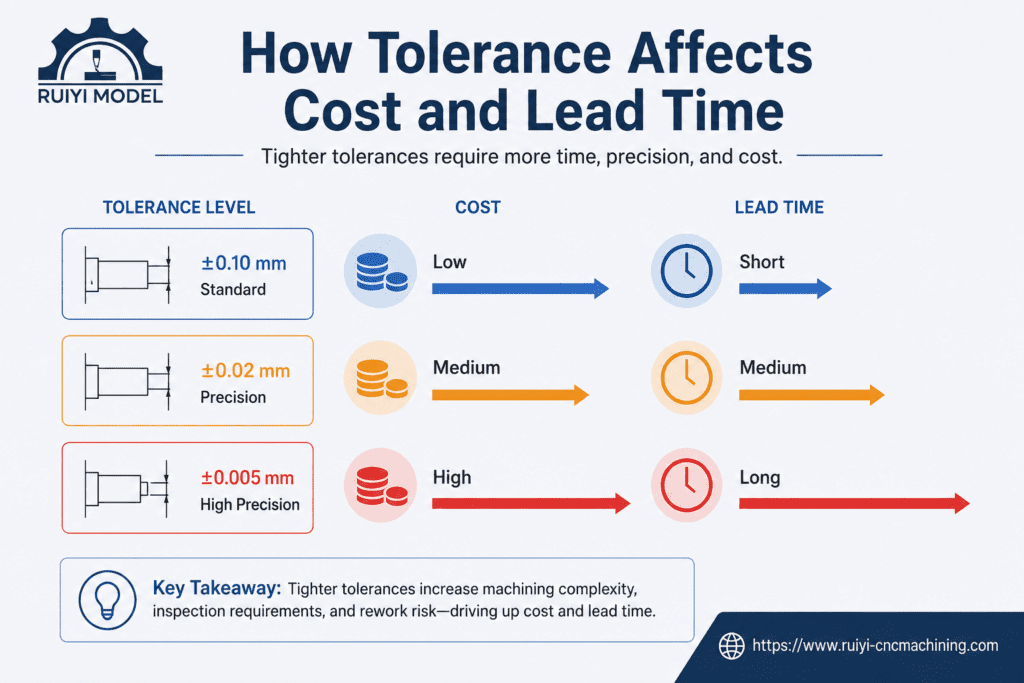
Зависимость между допуском и стоимостью нелинейна, а экспоненциальна. Переход от ±0.1 мм к ±0.05 мм может увеличить стоимость на 20%. Переход от ±0.05 мм к ±0.01 мм может увеличить стоимость на 100–200%. Переход от ±0.01 мм к ±0.005 мм может потребовать шлифовки, контроля температуры и использования специализированных приспособлений, что многократно увеличит стоимость.
| Диапазон допуска | Относительная стоимость | Что для этого требуется |
| От ± 0.1 мм до ± 0.5 мм | Базовый уровень (1x) | Стандартная настройка станка с ЧПУ, без специальной проверки. |
| ±0.05 мм | 1.2x в 1.5x | Тщательная настройка, стандартная проверка. |
| ±0.02 мм | 1.5x в 2x | Стабилизация температуры, калиброванный инструмент. |
| ±0.01 мм | 2x в 3x | Контроль качества с помощью координатно-измерительной машины (КИМ), прецизионная оснастка. |
| ±0.005 мм | 3x в 5x | Часто требуется шлифовка, контроль процессов, полный отчет по КИМ. |
| <± 0.005 мм | от 5x до 10x+ | Специальные процессы, измерение давления воздуха, притирка. |
Узнайте, как оптимизируются процессы прецизионной обработки для соответствия жестким требованиям к допускам: Как повысить точность продукции путем оптимизации процессов обработки.
PRO TIP
Правило 80/20 применимо к допускам. Примерно 80% элементов типичной обработанной детали могут соответствовать допускам ISO 2768-m (средние) . Оставшиеся 20%, требующие более жесткого контроля, следует выявлять посредством функционального анализа, а не по привычке или излишней осторожности. Распределяйте бюджет на допуски на те элементы, которые действительно влияют на производительность, посадку и функциональность.
Лучшие практики указания допусков
1. Начните с функционального анализа.
Для каждой детали на чертеже задайте себе вопрос: «Что произойдет, если этот размер достигнет максимально допустимого отклонения?» Если ответ «ничего», ослабьте допуск. Если ответ «сбой сборки», ужесточите его с высокой точностью. Пусть функциональность определяет каждую спецификацию.
2. Используйте геометрические допуски и размеры для критически важных элементов.
Использование допусков на расположение отверстий (плюс/минус) для обозначения размеров является неоднозначным и неэффективным. Допуски на точное положение (GD&T) обеспечивают больший полезный допуск для тех же функциональных требований. Изучите пять наиболее распространенных символов GD&T (плоскость, точное положение, перпендикулярность, цилиндричность, биение), и ваши чертежи сразу же станут более пригодными для производства.
3. Всегда указывайте общий стандарт допуска.
На каждом чертеже должна быть указана примечание с указанием общего стандарта допусков: «Если не указано иное: ISO 2768-m» или «Недопустимые размеры согласно ASME Y14.5». Без этого ваш поставщик будет применять собственную интерпретацию, что приведет к спорам.
4. Понимание поведения материалов
Алюминий расширяется примерно на 23 микрометра на метр на градус Цельсия. Диаметр алюминиевого отверстия 100 мм, измеренный при 20°C в кондиционированном помещении, увеличится на 2.3 микрометра при 30°C. Для допусков жестче ±0.01 мм температура измерения размеров становится обязательным параметром, а не второстепенным фактором.
5. Конструктивные особенности, обеспечивающие возможность осмотра.
Указанный вами допуск, который вы не можете измерить, бессмысленен. Прежде чем добавлять жесткий допуск, убедитесь, что у вашего поставщика есть необходимое контрольно-измерительное оборудование для его проверки: координатно-измерительная машина, лазерный трекер, пневматический манометр или оптический компаратор, в зависимости от ситуации. Укажите метод контроля вместе с коммерческим предложением.
6. Заранее свяжитесь со своим поставщиком оборудования для механической обработки.
Перед окончательным утверждением чертежа, пожалуйста, отправьте его на проверку DFM (проектирование для производства). Опытные специалисты по ЧПУ-обработке немедленно выявят допуски, которые либо невозможно выполнить при стандартных настройках, либо которые увеличивают стоимость, не влияя на функциональность. Эта консультация ничего не стоит и часто снижает стоимость детали на 15–30%.
Для ознакомления с нашим комплексным подходом к проектированию с учетом технологичности производства (DFM) и контролю качества см.: Контроль качества процесса обработки на станках с ЧПУ: ключевые аспекты исследований.
Распространенные ошибки, которые инженеры допускают при работе с допусками.
1: ЧРЕЗМЕРНАЯ ТЕРПИМОСТЬ ВСЕГО ЧЕРТЕЖА
Указание жестких допусков для каждой детали «на всякий случай» — одна из самых дорогостоящих ошибок в инженерных чертежах. Это свидетельствует о неопытности поставщиков и напрямую завышает цены. Жесткие допуски следует применять выборочно, только там, где этого требует функциональность.
2: АНАЛИЗ СЛОЖЕНИЯ ДОПУСКОВ ПРЕНЕБРЕГАЕТСЯ
Отдельные элементы могут находиться в пределах допустимых отклонений, однако собранная система может выйти из строя из-за того, что допуски суммируются в неблагоприятном направлении. Анализ суммирования допусков в наихудшем случае следует проводить до окончательного утверждения любой цепочки критически важных размеров сборки.
3: Указание допусков без проверки возможности визуального осмотра.
Допуск ±0.003 мм на глубокое внутреннее отверстие может быть функционально необходим, но физически невозможен для измерения стандартным оборудованием. Если ваш поставщик не может это измерить, он не может это сертифицировать. Всегда подтверждайте возможности измерения, прежде чем указывать экстремальные допуски.
4: ЗАБЫВАЯ О КЛАССЕ ПОДГОНКИ НИТЕЙ
Неуказанные допуски резьбы по умолчанию относятся к разным классам у разных поставщиков. Всегда явно указывайте класс посадки резьбы: M8x1.25 – 6H для внутренней резьбы, M8x1.25 – 6g для наружной резьбы. Для прецизионных применений, требующих минимального зазора, укажите класс 5H/5g или 4H/4g и убедитесь, что ваш поставщик может его обеспечить.
| МНЕНИЕ ЭКСПЕРТА – «Чертежи, которые мы получаем от опытных инженеров, говорят сами за себя. Когда мы видим жесткие допуски только на тех элементах, которые функционально этого требуют, и соответствие стандарту ISO 2768-m на всем остальном, мы понимаем, что работаем с тем, кто разбирается в производстве. Цены становятся более точными, детали изготавливаются правильно с первого раза, а контроль качества проходит быстрее. Когда мы получаем чертежи, где каждый размер имеет жесткий двусторонний допуск независимо от функции, цена значительно возрастает, и мы начинаем обсуждение DFM (проектирование для производства) перед тем, как продолжить. Обсуждение допусков всегда стоит провести заранее».— Команда инженеров по ЧПУ-обработке компании RuiYi |
Основные выводы
- Стандартные допуски при обработке на станках с ЧПУ обычно составляют ±0.05 мм ; прецизионная обработка позволяет достичь ±0.005 мм или более строгие с использованием соответствующих процессов.
- ISO 2768-м Это наиболее распространенный общий стандарт допусков для деталей, обработанных на станках с ЧПУ. Всегда указывайте его четко на чертеже.
- Стоимость допуска — это экспоненциальный, а не линейныйКаждое десятикратное повышение точности может увеличить стоимость детали в два-пять раз.
- истинное положение GD&T обеспечивает примерно на 57% больший полезный допуск, чем эквивалентный допуск плюс/минус для расположения отверстий, что помогает снизить затраты без ущерба для функциональности.
- Применяйте жесткие допуски только к тем элементам, необходимость которых доказана функциональным анализом.
- Анализ накопления допусков необходим для любой цепочки размеров, включающей более двух деталей.
- Перед окончательным утверждением чертежей обсудите требования к допускам с вашим поставщиком станков с ЧПУ во время проверки DFM (проектирование для производства).
Вывод:
Допуски при обработке на станках с ЧПУ определяют допустимые отклонения в размерах деталей и напрямую влияют на качество, стоимость и сроки выполнения заказа. Применение правильных стандартов допусков, таких как ISO 2768 и ASME Y14.5, позволяет инженерам обеспечить точное изготовление, эффективный контроль качества и экономически выгодное производство.
Часто задаваемые вопросы
Каков стандартный допуск для обработки на станках с ЧПУ?
Наиболее распространенный общий допуск на обработку на станках с ЧПУ составляет от ±0.1 мм до ±0.2 мм в соответствии со стандартом ISO 2768-m. Многие механические цеха также могут обеспечить допуск ±0.05 мм для стандартных обрабатываемых элементов.
Каков максимально возможный допуск при обработке на станках с ЧПУ?
Высокоточная обработка на станках с ЧПУ позволяет достигать допусков от ±0.001 мм до ±0.005 мм в контролируемых условиях, хотя более жесткие допуски увеличивают производственные затраты.
В чём разница между двусторонней и односторонней толерантностью?
Двусторонний допуск допускает отклонение от номинального размера в обоих направлениях, тогда как односторонний допуск допускает отклонение только в одном направлении.
Что такое ISO 2768?
ISO 2768 — это международный стандарт, определяющий общие допуски для размеров и геометрических характеристик, не указанных отдельно на инженерных чертежах.
Как качество обработки поверхности связано с допуском?
Качество поверхности и допуски на размеры являются отдельными техническими требованиями, но для достижения более жестких допусков часто требуется более гладкая поверхность.
Отличаются ли допуски ЧПУ при фрезеровании и токарной обработке?
Да. Токарная обработка на станках с ЧПУ обычно обеспечивает более жесткие допуски для круглых элементов, в то время как фрезерование на станках с ЧПУ обычно обеспечивает допуски ±0.05 мм для стандартных линейных элементов.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

