Типы нитей
Резьба — это спиральное линейное ребро, изготовленное на станке, также называемое винтовой пряжкой. В зависимости от формы основного тела резьба делится на цилиндрическую и коническую. В зависимости от расположения она классифицируется как внутренняя и наружная. В зависимости от направления спирали резьба делится на левостороннюю и правостороннюю. Правосторонняя резьба обычно используется. Как правило, чаще всего используется правосторонняя резьба; по количеству витков резьбы она делится на одностороннюю, двухстороннюю и многостороннюю, но обычно не более 4 витков; как правило, односторонняя резьба используется для соединения, а двухсторонняя или многосторонняя — для передачи.Классификация по форме поперечного сечения резьбы
В зависимости от формы поперечного сечения резьба — или тип зубьев — делится на треугольную, прямоугольную, трапецеидальную, зубчатую и другие резьбы специальной формы. Среди них треугольная резьба в основном используется для соединения, а прямоугольная, трапецеидальная и зубчатая — для передачи. В зависимости от размера зубьев резьба делится на крупную и мелкую. В зависимости от области применения резьба может быть классифицирована на крепежную, трубную, передаточную и специальную.Имперская и метрическая резьба
В Китае резьба делится на дюймовую и метрическую. Помимо трубной резьбы, которая является дюймовой, остальные виды резьбы имеют метрическую систему. Метрическая резьба также известна как резьба метрической системы. Самое большое различие между метрической и дюймовой резьбой заключается в том, что шаг измеряется в миллиметрах. Метрическая резьба включает в себя обычную резьбу, трапецеидальную резьбу, прямоугольную резьбу, зубчатую резьбу и квадратную резьбу. К обычным резьбам относятся обычная резьба, коническая трубная резьба, трубная резьба, трапецеидальная резьба, прямоугольная резьба и зубчатая резьба. Первые три в основном используются для резьбовых соединений, а последние три — для винтовых приводов.Обычная нить
Обычная резьба — это треугольная резьба с углом заточки 60°, обозначаемая буквой М. Она делится на две категории: крупная и мелкая. Диаметр и шаг крупной резьбы умеренные, она обладает хорошей прочностью и наиболее широко используется; мелкая резьба имеет большой диаметр и малый угол подъема. В результате она обеспечивает хорошие самозацепляющиеся свойства и высокую прочность. Однако она склонна к проскальзыванию и не обладает износостойкостью. Мелкая резьба подходит для тонкостенных деталей, динамических нагрузочных механизмов и точной регулировки механизмов. Она также используется для соединительной резьбы в гидравлических системах, но должна использоваться с уплотнительным кольцом. Обычная резьба в основном используется для крепежных соединений, ее профиль показан на рисунке 1.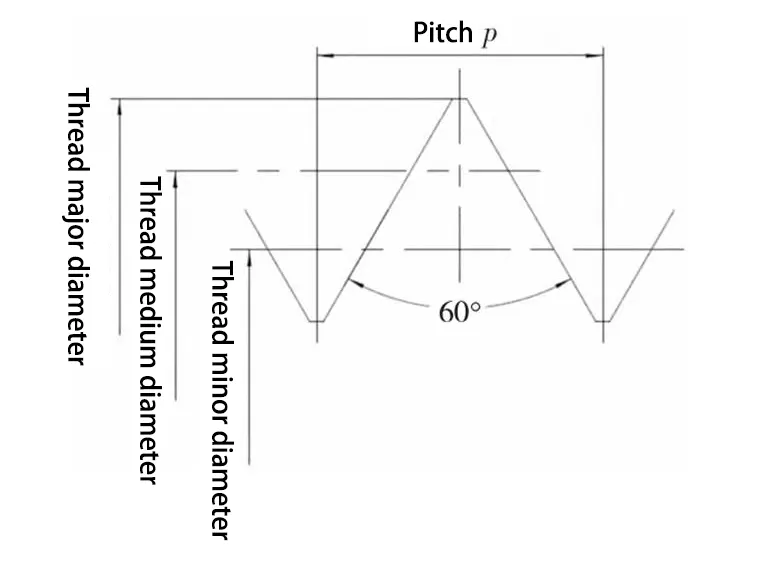
Трубная резьба
Резьба на трубах располагается на стенке трубы и используется в основном для соединения труб, обеспечивая плотное прилегание внутренней и внешней резьбы. Существуют два вида резьбы: прямая и коническая. Метрическая резьба на трубах обычно делится на герметичную резьбу под углом 55° и негерметичную резьбу под углом 55°.(1) Герметичная трубная резьба 55°.
Это означает, что угол резьбы составляет 55°, а конусность — 1:16. Обычно на инженерных чертежах резьба обозначается буквами R, Rc (R означает цилиндрическую внутреннюю резьбу, соответствующую конусной наружной резьбе; Rc: конусная внутренняя резьба), как показано на рисунке 2. При завинчивании резьба деформация собственной резьбы обеспечивает герметичность. Поэтому этот тип резьбы обеспечивает герметичность, но требуемое давление не превышает 16 МПа. Обычно коническая наружная резьба может соединяться с конической внутренней резьбой и цилиндрической внутренней резьбой.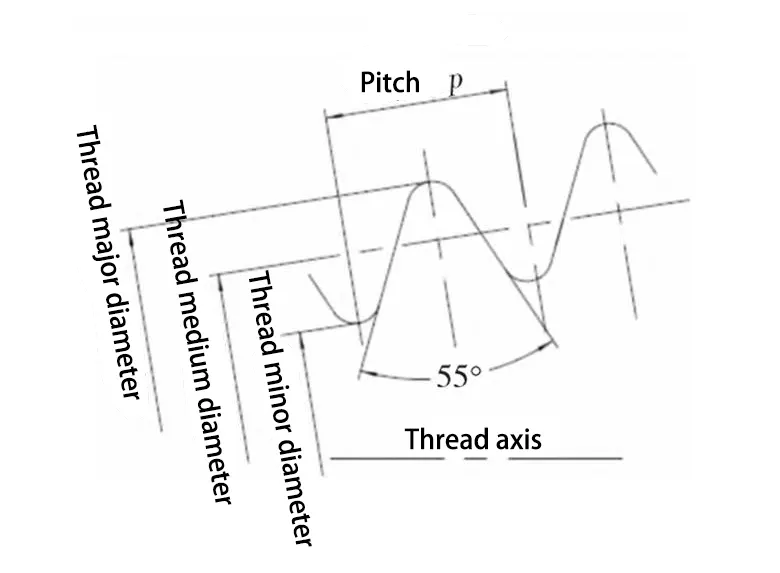
2) Негерметичная трубная резьба 55°.
Это резьба, обычно обозначаемая буквой G, как показано на рис. 3. Сама резьба не имеет уплотнения и при использовании должна быть снабжена уплотнительной шайбой. Обычно используется в гидравлических системах, системах смазки и других областях, работающих под высоким давлением.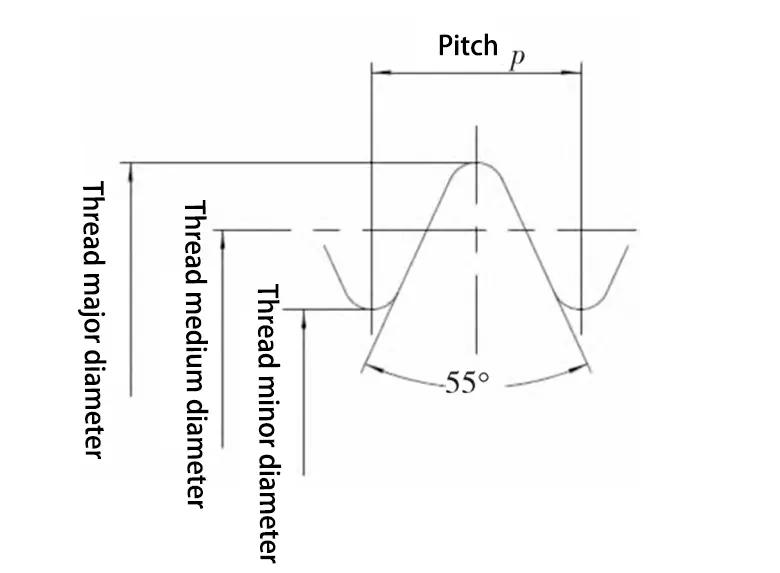
Коническая трубная резьба
Коническая трубная резьба, также известная как резьба NPT (National Pipe Thread), представляет собой коническую трубную резьбу с углом 60°, разработанную на основе американского стандарта. Резьба имеет угол зубьев 60° и конусность 1:16, и обладает определенной степенью самогерметизации. В стране эта резьба используется нечасто.Трапециевидная резьба
Трапецеидальная резьба имеет угол 30°, а форма зубьев представляет собой равнобедренную трапецию. Поскольку внутренняя и внешняя резьбы прилегают к конической поверхности, соединение нелегко ослабить. В результате, трапецеидальные резьбовые соединения широко используются в механических передачах и крепежных приложениях, таких как токарные винты и приводные винты. Трапецеидальные резьбы обладают высокой прочностью и хорошей центровкой и являются наиболее часто используемыми передаточными резьбами. Обычно они обозначаются буквой «Tr» и номинальным диаметром × шагом (шагом), как показано на рисунке 4.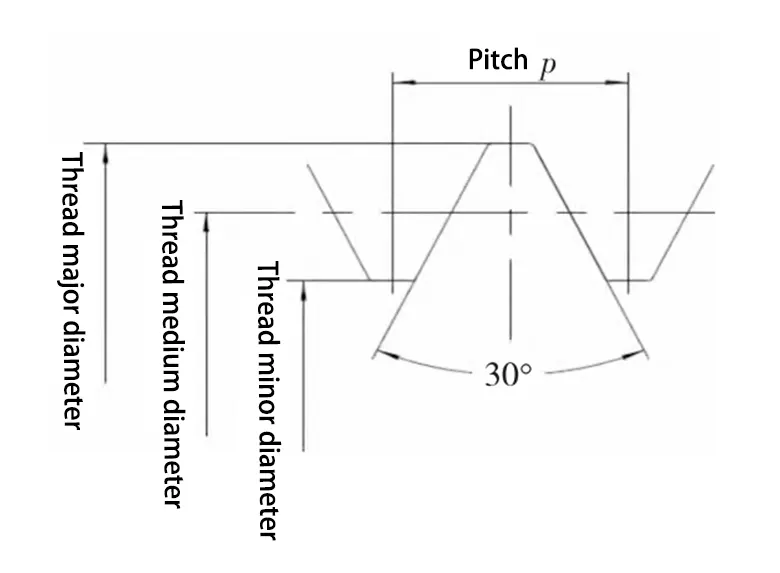
Прямоугольная резьба
Прямоугольная резьба имеет квадратную форму зубьев, толщина резьбы составляет половину шага. Эффективность передачи высока, но точность центрирования низкая, а прочность основания слабая. В настоящее время используется только для передачи высокой эффективности, предъявляемой к передаточной системе. Из-за сложности изготовления и трудностей с ремонтом и компенсацией износа спиральных тисков, использование этой резьбы было заменено трапецеидальной резьбой.Зубчатая резьба
Зубья зубчатой резьбы не являются равнобедренными трапециями, обычно с углом зазубривания 33° и 45°. Как показано на рис. 5, 3° и 30° находятся в плоскости, проходящей через ось резьбы, и обозначают угол между стороной зуба резьбы и перпендикуляром к оси резьбы. Зубчатая резьба с углом зазубривания 33° имеет асимметричные зубья, 30° с одной стороны и 3° с другой. Она обладает высокой эффективностью передачи, а также прочным основанием зубьев и может выдерживать большее однонаправленное давление. В основном используется в подъемных или напорных механизмах, например, в роликовом оборудовании и подруливающих устройствах. Маркировка обычно обозначается буквой B.Анализ распространенных дефектов при обработке резьбы
В повседневной производственной практике часто возникают дефекты при обработке резьбы, что приводит к необходимости доработок и повторной обработки, тем самым влияя на использование резьбы и эффективность производства. Наиболее распространенные методы изготовления резьбы — токарная обработка, накатка и шлифовка, однако, в зависимости от выбранного метода, возникают и различные дефекты обработки.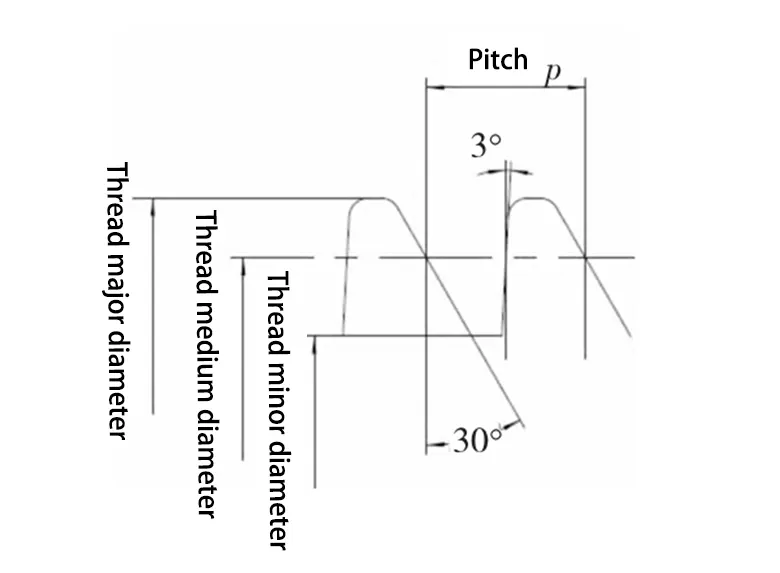
Поворотная резьба
Нарезание резьбы, обычно называемое проточкой резьбы, как правило, выполняется на токарном станке. В ходе этого процесса заготовка поворачивается на один оборот, а инструмент перемещается вдоль оси заготовки направляющим образом. Движение лезвия инструмента создает дорожку, которая формирует поверхность резьбы на заготовке. Резьба формируется в результате обработки на станке, и этот вид обработки отличается высокой эффективностью и точностью. К распространенным дефектам относятся следующие:(1) Линия разъема зуба не совпадает с осью.
Образование этого дефекта обычно происходит из-за неправильной установки токарного инструмента. Часто это вызвано небрежностью или неопытностью токаря, но если положение инструмента тщательно откалибровано, этого можно избежать.(2) угол наклона зуба большой или маленький.
Обычно это происходит из-за неправильной заточки лезвия ножа, и токарю приходится проверять и перетачивать кромку ножа.3) Отдельные шаги выходят за пределы диапазона или имеют разные размеры шагов.
Это происходит из-за зазора между винтом и гайкой токарного станка или из-за подпрыгивания винтовых направляющих или токарного захвата, что может быть вызвано необходимостью проверки и регулировки винтовых тисков, постарайтесь сделать так, чтобы захват не ослабевал.(4) превышена накопленная ошибка высоты тона.
Износ винта токарного станка приводит к неточности передачи, что вызывает необходимость ремонта винта, а затем точного расчета передаточного отношения и повторной настройки подвесного колеса станка.(5) Шероховатость резьбы слишком низкая или гофрированная.
Обычно это происходит из-за износа лезвия токарного инструмента или из-за скопления на нем липкой стружки, что вызвано необходимостью заточки токарного инструмента или его замены.Обработка накатной резьбы
Формовочные прокатные формы используются для создания пластической деформации заготовки с целью получения резьбы. Этот метод обработки часто называют накаткой резьбы. Обычно он выполняется на прокатном стане или резьбонакатном станке. Получаемый продукт обладает лучшей точностью, чем при токарной обработке, высокой производительностью и подходит для... массовое производство Стандартных крепежных элементов и других резьбовых соединений с наружной резьбой. Наиболее распространенные дефекты резьбы:(1) На стороне зуба имеются вогнутые участки с плохой шероховатостью.
Причиной может быть неоднородность материала заготовки, наличие мягких участков; загрязнение охлаждающей жидкости примесями; неровная поверхность зубьев ролика. Необходимо проверить материал заготовки, заменить охлаждающую жидкость или ролик в зависимости от ситуации.(2) Резьбовая поверхность зуба с толстой коркой.
Причиной может быть неправильная или нестабильная установка поддона или заготовки; неправильная форма заготовки (конусность или эллипс); эксцентриситет или подпрыгивание роликов; неправильное перекрытие двух роликов. Это требует регулировки поддона или заготовки для обеспечения правильной установки или контроля формы заготовки.(3) Неправильная форма диаметра центра резьбы.
Это происходит из-за неправильной установки роликов, несоответствия размеров заготовки или недостаточной её жёсткости. Необходимо контролировать размеры заготовки или регулировать количество прокатанных роликов, время прокатки и скорость прокатки.(4) нить «грязная пряжка».
Причиной может быть то, что заготовка не установлена прочно, прокатываясь в трамбовке. Необходимо отрегулировать заготовку так, чтобы она была установлена прочно.(5) Резьба большого и малого диаметра не может быть квалифицирована одновременно.
Это потому, что размер заготовки небольшой. Необходимо строго контролировать размер заготовки.Шлифовка резьбы
Обычно это выполняется на специализированных резьбошлифовальных станках. Возникающие дефекты резьбы следующие:(1) Поверхность зуба не плоская, не блестящая и не прямая.
Обычно это происходит из-за неправильной шлифовки шлифовального круга. Может наблюдаться вибрация шлифовального круга или неправильная дозировка резания. Также причиной может быть неравномерное движение алмазного инструмента во время правки круга, что приводит к нестабильности. Необходимо подрезать шлифовальный круг, отрегулировать шлифовальную головку и очистить масляную ванну; убедиться в достаточном зазоре между алмазным инструментом и зажимом инструмента, а также в надежном креплении винтов.(2) Поле слишком плохое.
Обычно проблема заключается в износе системы передачи станка или винта; также может быть, что соотношение шага винта и шага заготовки не является целым числом. Необходимо отремонтировать станок или заменить винт на качественный; или же, если заготовка и винт вращаются, нужно поднять и закрыть гайку, подождать, пока винт совершит один оборот, а затем снова открыть и закрыть гайку.(3) неправильный тип зуба, нижний радиус зуба слишком большой.
Это происходит главным образом из-за неправильной правки шлифовального круга, неподходящей твердости шлифовального круга или износа шлифовального круга. Необходимо заменить или отрегулировать шлифовальный круг.Заключение
На основе приведенного выше введения и анализа можно определить наиболее распространенные типы резьбы и выбрать резьбу, соответствующую реальным потребностям применения. В то же время, для обеспечения высокого качества продукции необходимо соблюдать все этапы производственного процесса. Понимание причин таких этапов крайне важно. обработка потока дефекты, с целью выявления и принятия своевременных мер по улучшению фактического производства.
Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.