Обработка входного вала в редукторах новых источников энергии затруднена из-за высокой точности, жестких допусков и тонкостенной конструкции.
Между тем, поскольку рынок легковых автомобилей на новых источниках энергии стремительно растёт, конкуренция в плане производительности и цены обостряется.
Мы повышаем конкурентоспособность в производстве новых компонентов валов для энергетических установок, используя передовые технологии и двухголовочную токарную обработку на станках с ЧПУ , что позволяет улучшить эффективность, качество и снизить затраты.
Внутренняя структура двухголовочного токарного станка с ЧПУ показана на рисунке 1.
Программа обработки двухголовочной токарной обработкой
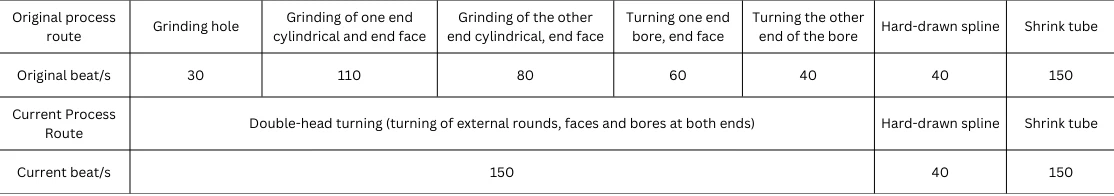
После термообработки операторы шлифуют зубья и обрабатывают торцы подшипников и внутренние отверстия; традиционный процесс включает в себя:
Шлифовка и обточка входного вала на пяти станках с несколькими зажимами несет риск потери точности, появления неровностей и ржавчины.
Двухголовочный токарный станок с ЧПУ позиционирует и зажимает плечо вала и верхнюю часть зуба с помощью опорного блока и расширительных втулок.
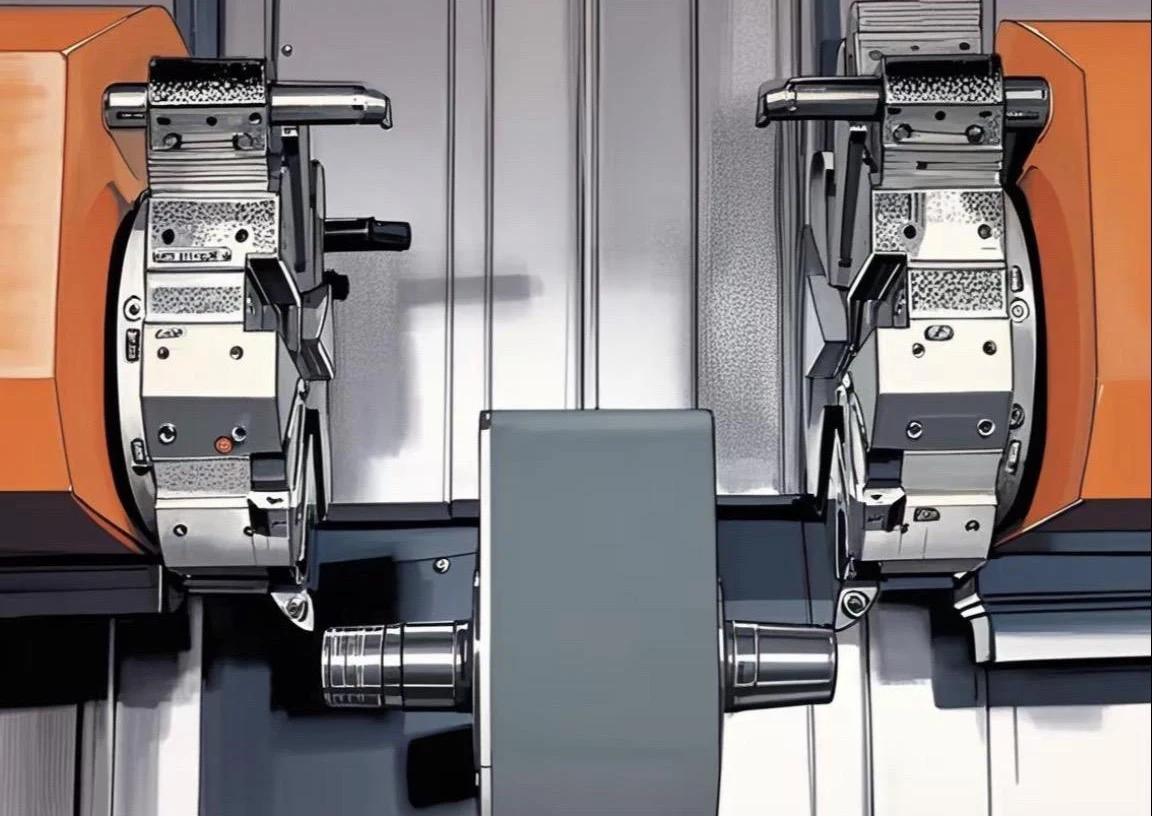
После зажима двойные револьверные головки токарного станка одновременно обрабатывают наружную окружность, торцевую поверхность и отверстие (см. рис. 2).
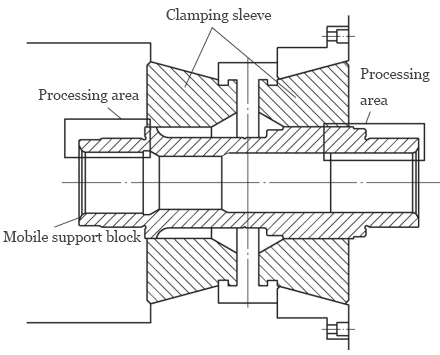
Многопозиционные револьверные головки двухголовочного токарного станка одновременно обрабатывают наружную окружность, торцевую поверхность и внутреннее отверстие на обоих концах.
Сравнение эффективности обработки
В таблице 1 показаны первые пять процессов, сокращенные с 320 до 150 (+113%), и весь процесс с 510 до 340 (+50%).
Программа двухголовочной токарной обработки повышает эффективность, но инженерам необходимо проверить ее стабильность на внутреннем шлице, внешней окружности и биении отверстия.
Влияние на позиционную толерантность
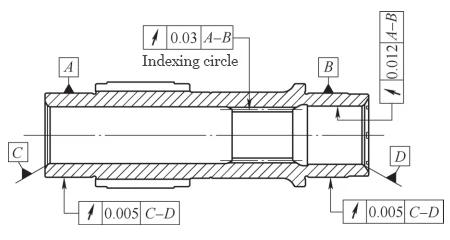
Чтобы обеспечить качество шлицев и зубьев, инженеры применяют программу двухголовочной токарной обработки и строго контролируют биение внешней окружности.
Биение наружной окружности подшипников влияет на наклон зубьев, срок службы шестерни и шум, вибрацию и несущую способность (NVH), поэтому при двухголовочной точке его необходимо строго контролировать.
Требования к контролю геометрических допусков программы двухголовочной токарной обработки показаны на рисунке 3.
Влияние на радиальное биение внутреннего шлица
Инженеры должны полностью проверить внутреннее биение шлицевого вала, так как это ключевая характеристика входного вала, чтобы гарантировать 100% качество процесса обработки.
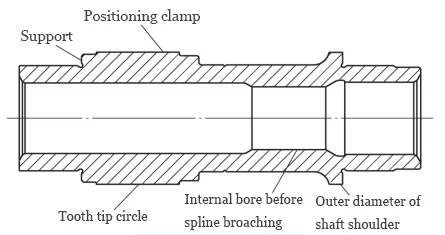
При двухголовочной обработке опорными точками служат вершина зуба, буртик и наружная окружность подшипника; плохая соосность приводит к внутреннему биению шлицев.
Для обеспечения качества внутреннего шлица двухголовочная токарная обработка должна контролировать заготовку, включая малый диаметр, вершину зуба и наружную окружность выступа.
Перед термической обработкой операторы окончательно обтачивают один конец и используют конец зуба и верхний круг для поддержки другого конца.
На рисунке 4 показана программа чистовой токарной обработки, в ходе которой операторы выполняют чистовую обработку заплечика вала и шлицевого отверстия с соосностью 10 мкм.
Отверстие шлица принимает окружность вершины зуба в качестве точки отсчета позиционирования, а его соосность с окружностью вершины зуба составляет не более 15 мкм.
Для тонкостенных входных валов инженеры оптимизируют термообработку, чтобы удерживать деформацию шлицев в пределах 10 мкм.
Инженеры отслеживали радиальное биение 10 внутренних шлицев входного вала до и после термообработки и двухголовочной токарной обработки (таблица 2).
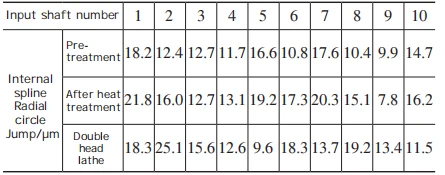
Сравнение показывает, что 8 внутренних шлицев имеют повышенное биение после термообработки, максимальное изменение составляет 10 мкм.
Сравнение показывает, что после двухголовочной обработки 5 внутренних шлицев увеличили биение до 9.1 мкм, а 5 уменьшили до 9.6 мкм.
Максимальное радиальное биение 10 внутренних шлицев составляет 25.1 мкм, остальные находятся в пределах 20 мкм, что соответствует требованиям к процессу и продукту.
Операторы непрерывно обрабатывали более 500 деталей, поддерживая биение внутреннего шлица в пределах 30 мкм, с процентом прохождения 100% и Cpk 2.43.
Контроль качества заготовки и ограничение деформации позволяют осуществлять двухголовочную токарную обработку, гарантируя стабильное качество внутренних шлицев.
Влияние кругового биения на наружный диаметр окружности и отверстия
При традиционной термообработке операторы ориентируются на центральное отверстие, поддерживая биение внешней окружности в пределах 5 мкм.
В токарном станке с ЧПУ (рис. 5) маленькие зажимы и длинная опора часто приводят к смещению отверстия, что не соответствует требованиям по биению.
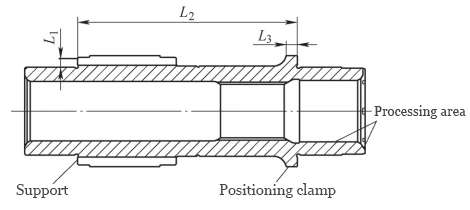
Чтобы обеспечить биение отверстия, операторы должны точно позиционировать и шлифовать заплечик вала и наружные окружности подшипника.
Точение внутреннего отверстия и торца требует корректировки всех деталей, чтобы биение подшипника оставалось на уровне ≤8 мкм, а биение внутреннего отверстия — на уровне ≤12 мкм.
В эту программу добавлены шлифовка и точение после термообработки с повторным зажимом и биением отверстия 6–13 мкм, что не соответствует требованиям процесса.
Двухголовочные токарные станки обрабатывают оба конца за один зажим, поддерживая радиальное биение в пределах 5 мкм и решая изначальные проблемы эффективности и биения.
Заключение
Двухголовочные токарные станки обрабатывают оба конца и отверстия за один зажим, что снижает количество ошибок и повышает точность и эффективность.
- Двухголовочная токарная обработка после термообработки заменяет пять традиционных процессов, обеспечивая стабильную обработку партий изделий.
- До термообработки внутреннее шлицевое соединение использует вершину зуба для позиционирования (соосность ≤15 мкм, биение ≤10 мкм);
После термообработки двухголовочная токарная обработка обрабатывает оба конца подшипника с одинаковой точностью.
После проверки 500 изделий радиальное биение внутреннего шлица было оценено на 100% и стабильно контролировалось в пределах 30 мкм.
- Двухголовочные токарные станки обрабатывают все отверстия за один зажим, обеспечивая биение и разброс зубьев в пределах 5 мкм.
Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.