
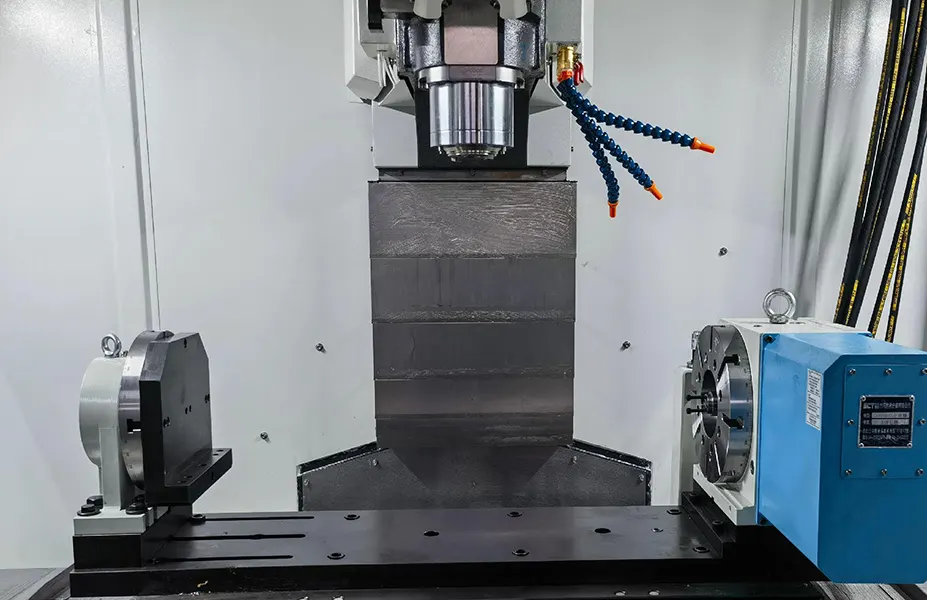
Глубокие и узкие полости — это детали со структурными характеристиками большой глубины, узких отверстий или ограниченного внутреннего пространства. В настоящее время это одна из проблем в обработке и производстве.
Типичные характеристики таких деталей:
Полости, глубина которых значительно превышает ширину, например, те, у которых соотношение глубины к диаметру превышает 3:1, представляют собой проблему.
Эти полости часто имеют внутренние структуры, к которым трудно получить доступ или которые имеют ограниченное пространство для обработки. Обработка таких полостей обычно требует длинных тонких инструментов для глубокого врезания в полость.
Характеристики включают в себя: глубокие отверстия или канавки, узкие проемы с длинными внутренними пространствами, внутренние структуры, такие как арматура, охлаждающие каналы, желоба и т. д.
Из-за глубокой полости для обработки необходимо выбирать инструмент с большим соотношением сторон. Это часто приводит к таким проблемам, как вибрация и сколы во время обработки.
Кроме того, наблюдается плохой охлаждающий эффект и трудности с удалением стружки.
Эти факторы способствуют низкой стабильности обработки, низкой эффективности резания и короткому сроку службы инструмента.
Основными причинами трудностей при обработке являются следующие.
Низкая жесткость инструмента, легко вибрирует
Обработка глубоких полостей требует использования длинных и тонких инструментов. Такие инструменты имеют большую длину вылета, что приводит к недостаточной жесткости.
В результате повышается вероятность возникновения вибрации и дребезжания. Это приводит к плохой шероховатости поверхности и нестабильной точности размеров.
Трудность удаления стружки
Узкое пространство полости ограничивает путь отвода стружки. Это особенно проблематично при обработке на дне глубокой полости, где легко скапливается стружка.
Накопившаяся стружка увеличивает нагрузку на инструмент и влияет на стабильность обработки. Она также может поцарапать обрабатываемую поверхность.
Трудное охлаждение и концентрация тепла
Когда инструмент проникает глубоко в узкую полость, охлаждающая жидкость не может в достаточной степени достичь зоны резания.
В результате тепло не отводится эффективно. Это может легко вызвать термическую деформацию и ухудшить точность детали. Это также приводит к повышенному износу инструмента.
Плохое зрение при обработке, сложно контролировать
Глубокая и узкая структура затрудняет визуализацию состояния обработки оператором или станком.
Это ограничение увеличивает риск ошибок и затрудняет эффективный контроль качества обработки.
Сложное программирование и проектирование путей
Чтобы избежать помех и столкновений, необходимо тщательно продумать траектории движения инструмента и стратегии обработки.
Тщательно продуманная конструкция усложняет программирование, особенно для одновременной 5-осевой обработки.
Сложная конструкция приспособления
Заготовка имеет особую структуру и подвержена деформации в процессе обработки.
Поэтому индивидуальные приспособления должны быть спроектированы для эффективной поддержки и точного позиционирования.
Это требование увеличивает как время подготовки, так и общую стоимость.
Проблемы в конструкции и обработке деталей
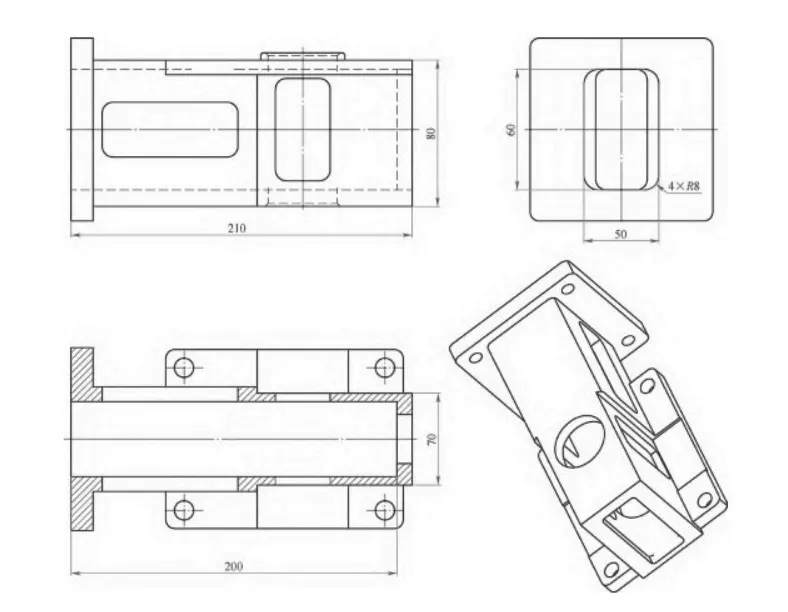
Структура и размер деталей с глубокой узкой полостью показаны на рисунке 1.
Материал детали - сталь 35, поковки, внешние размеры 100 мм × 100 мм × 220 мм, угол R8 мм, необходимо обработать 49 мм × 80 мм, глубиной 200 мм через паз и боковую стенку с двух сторон паза.
В процессе обработки необходимо выбрать ряд инструментов длиной 220 мм и более для черновой и чистовой обработки соответственно.
Из-за длинной консоли инструмента вибрация во время обработки велика, инструмент склонен к сколам, а глубина резания и скорость подачи ограничены.
С увеличением глубины фрезерования эффективность охлаждения и удаления стружки на режущей кромке инструмента постепенно снижается.
В результате резко возрастают температуры резания, что приводит к износу инструмента, закалке поверхности и другим неблагоприятным явлениям.
Эти проблемы приводят к низкой эффективности резания, сокращению срока службы инструмента и низкому качеству обработки поверхности. Более того, большой размер партии этого продукта усиливает эти проблемы.
Поэтому поиск способов обеспечения качества обработки, повышения эффективности и снижения затрат стал неотложной задачей.
Оптимизация процесса обработки
Боковая стенка детали имеет два квадратных паза: один размером 30 мм × 75 мм и другой размером 30 мм × 55 мм.
Внизу этих канавок находится круглое отверстие φ46 мм. Через глубокую полость проходит квадратный паз 40 мм × 80 мм. Перед отпуском предварительно просверливаются сквозные отверстия φ40 мм.
После анализа структурных характеристик детали была установлена приоритетная последовательность обработки.
Сначала обработайте два квадратных паза в боковой стенке. Затем предварительно просверлите отверстие Ø46 мм до Ø45 мм, сохраняя припуск на чистовую обработку.
Такой подход гарантирует, что при достижении инструментом глубины квадратных канавок и круглых отверстий он будет работать как инструмент «пустой линии».
При использовании стратегии пустой линии фактический объем резки сокращается.
Такое уменьшение не только продлевает срок службы инструмента, но и увеличивает скорость резания.
Кроме того, предварительная обработка паза отверстия боковой стенки облегчает удаление стружки. Это предотвращает накопление стружки и возникновение таких проблем, как выкрашивание инструмента и закалка поверхности заготовки.
Выбор метода фрезерования
Внутренняя полость детали имеет глубину 200 мм, что требует удаления большого объема твердого материала.
Для обеспечения эффективной обработки в этих условиях особенно важен выбор подходящего метода фрезерования.
После анализа можно исключить два варианта обработки. Заготовка представляет собой закаленную деталь с высокой твердостью и глубокой полостью.
Поэтому маятниковое и динамическое фрезерование не подходят.
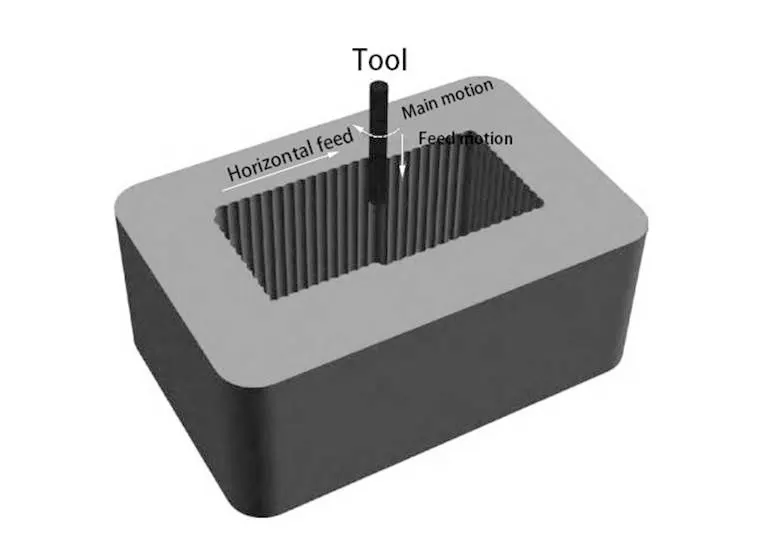
Метод фрезерования со вставкой (см. рис. 2) обеспечивает явные преимущества при обработке глубоких полостей.
Это один из наиболее эффективных способов достижения высокой скорости съема материала при обработке металлов.
Принцип заключается в замене традиционной горизонтальной подачи на осевую вставку, преобразующую радиальные силы резания в осевые.
В результате даже при большом вылете инструмента держатель инструмента сохраняет высокую жесткость, снижает вибрацию при обработке и повышает стабильность резания.
В ходе испытаний фрезерования пластинами было установлено, что большая ширина резания обеспечивает более высокую эффективность съема материала.
Однако это также приводит к возникновению значительной вибрации при обработке, что делает инструмент склонным к сколам.
При уменьшении ширины реза снижается эффективность обработки и ускоряется износ инструмента.
Если для обработки фрезерной вставкой использовать обычную фрезу из сплава, то срок службы вставки будет низким, а эффект обработки будет плохим, и поэтому необходимо использовать специальную фрезу-лезвие.
Из-за большого объема резки данной заготовки данный метод резки исключается при ограниченных условиях подготовки.
Однако эффективная обработка деталей с глубокими полостями может быть достигнута с использованием метода фрезерования вставок при правильных условиях. К таким условиям относятся:
Жесткая, хорошо продуманная конструкция детали и подходящий материал.
Достаточная подготовка перед обработкой.
Специальная фреза со сменными пластинами и высокой стойкостью инструмента.
При обычных условиях обработки и без использования специализированной фрезы со сменными пластинами выбор метода должен определяться структурными характеристиками полости.
Учитывая эти характеристики, для обработки более целесообразно использовать традиционный метод послойного фрезерования.
Перед закалкой в заготовке необходимо предварительно просверлить отверстия диаметром φ40 мм, как показано на рисунке ниже.
Опыт резки показывает, что для обработки глубоких полостей деталей из закаленной стали целесообразно использовать специализированную программу обработки.
Эта программа использует небольшую глубину резания, высокую скорость шпинделя и большую скорость подачи. Она обеспечивает как высокую стабильность процесса, так и отличную эффективность обработки.
Предварительная обработка углов
Благодаря глубокой и узкой полости во внутреннем углу площадь контакта инструмента и заготовки резко увеличивается.
Это приводит к резкому увеличению силы резания и делает инструмент склонным к поломке или разрушению. Поэтому внутренний угол полости должен быть предварительно обработан.
Для предварительной обработки сверла используйте удлиненное сверло, диаметр которого немного больше радиуса закругления.
Оставьте небольшой запас при сверлении, чтобы уменьшить силу резания на углу. Такой подход также помогает минимизировать вибрацию при резке.
Выбор инструмента
(1) Выбор материала инструмента
В соответствии с особенностями обработки глубоких полостей инструмент должен обладать превосходной износостойкостью.
Также требуется отличная термостойкость. В то же время инструмент должен обладать достаточной прочностью на изгиб и ударной вязкостью, чтобы выдерживать сложные условия.
Среди наиболее часто используемых материалов для режущих инструментов из твердого сплава тип YG отличается превосходной прочностью на изгиб и ударной вязкостью.
Благодаря этому он особенно хорошо подходит для резки хрупких металлов.
Тип твердого сплава YT обладает более высокой прочностью, износостойкостью и термостойкостью по сравнению с типом YG.
Однако прочность на изгиб у типа YT ниже, особенно ударная вязкость. В результате тип YT более склонен к сколам.
Твердый сплав типа YW обеспечивает высокую прочность, твердость и износостойкость.
Он сочетает в себе эксплуатационные характеристики как YG, так и YT типов твердого сплава. В результате, YW тип твердого сплава имеет превосходные общие эксплуатационные характеристики.
Выбор твердого сплава типа YW может существенно повысить эффективность и качество обработки.
(2) Выбор структуры инструмента
При фрезеровании глубоких полостей необходимо учитывать несколько факторов, в том числе количество зубьев на инструменте и длину глубины подвески.
Кроме того, необходимо учитывать жесткость инструмента, пространство для стружки и вибрацию.
Также важно учитывать потенциальный износ инструмента и связанные с ним проблемы, которые могут возникнуть в процессе обработки.
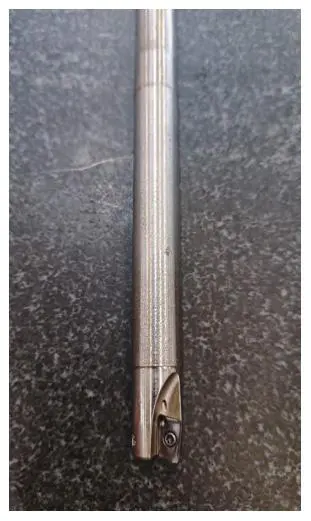
Исходя из этих факторов, для чернового фрезерования следует использовать концевую фрезу с большой подачей (см. рисунок 3), чтобы обеспечить прочность и эффективность резания;
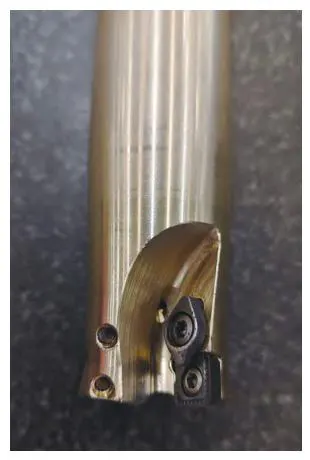
Концевая фреза с индексируемыми прямоугольными пластинами (см. рис. 4) используется для чистовой обработки полости и зачистки угла.
Оптимизация методов обработки
При обработке деталей с глубокими полостями жесткость инструмента играет решающую роль. Она прямо пропорциональна объему резания.
Увеличивая жесткость инструмента, можно значительно повысить как точность, так и эффективность обработки.
(1) Черновое фрезерование делится на два этапа: первый выбор обычной концевой фрезы с большой подачей φ32 мм, вылет инструмента 115 мм, обработка на глубину 110 мм;
Затем используйте те же технические характеристики диаметра для увеличения подачи концевой фрезы, вылет 205 мм, обработка до 110 ~ 200 мм, вибрация и износ значительно улучшаются.
(2) В процессе обработки глубоких полостей черновая обработка выполняется в два этапа.
Сначала используется обычная фреза с большой подачей. Затем применяется фреза с увеличенной подачей для продолжения черновой обработки.
После черновой обработки для чистовой обработки используется сменная угловая концевая фреза. Этот инструмент также используется для зачистки скругленных углов полости.
Учитывая потенциальные проблемы, такие как ошибки установки, изготовления и обработки двух фрез, используемых при черновом фрезеровании, могут возникнуть помехи.
В частности, эти ошибки могут привести к помехам между хвостовиком концевой фрезы большой подачи и обработанной стенкой паза в диапазоне 0–110 мм.
Чтобы этого избежать, размер обработки относительно первого резца намеренно уменьшен на 0.1–0.2 мм.
Это уменьшение предотвращает возможные помехи. После этого выполняется послойная отделка с использованием сменной угловой концевой фрезы.
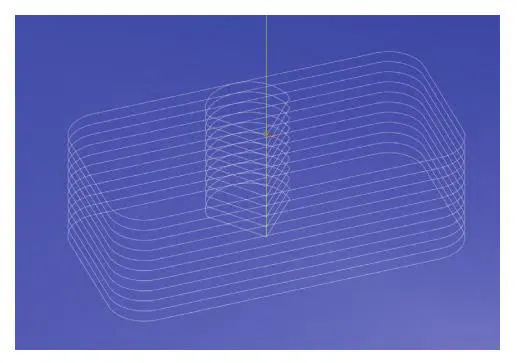
3) Оптимизация траектории движения обрабатывающего инструмента.
Использование предварительно просверленных отверстий в качестве точек входа инструмента помогает плавно направлять инструмент в материал.
Благодаря использованию метода входа и выхода по дуге касательной инструмент может входить в деталь и выходить из нее плавно и контролируемо.
Это гарантирует, что усилие резания не изменится внезапно.
В процессе резки применяется принцип «утолщение внутрь, утончение наружу».
Это означает, что стружка толще, когда инструмент входит в заготовку, и тоньше, когда он выходит. Этот метод, известный как плавное фрезерование, эффективно снижает вибрацию инструмента.
В результате увеличивается срок службы инструмента и улучшается качество поверхности стенок пазов.
Оптимизированная траектория движения обрабатывающего инструмента показана на рисунке 5.
Оптимизация параметров резки
Скорость резания, глубина резания и скорость подачи являются основными факторами, влияющими на эффективность резания.
Согласно опыту обработки материалов, скорость резания оказывает наибольшее влияние на срок службы инструмента.
Если скорость резания слишком мала, это влияет на эффективность обработки;
Если скорость резания слишком большая, это влияет на срок службы инструмента. Скорость подачи на срок службы инструмента влияет во вторую очередь, глубина резания на срок службы инструмента влияет меньше всего.
На основе опыта обработки параметры отладки можно условно разделить на два типа.
Первый тип подразумевает большую глубину резания в сочетании с малой скоростью подачи.
Второй тип использует небольшую глубину резания при большой скорости подачи.
В соответствии с диапазоном параметров резания, предоставленным производителем инструмента для отладки резания.
Фрезерование твердосплавными пластинами YW 45 из закаленной стали, скорость резания 150-300 м/мин, подача 0.15-0.3 мм/об, глубина резания 0.3-1.2 мм.
Поскольку скорость резания оказывает наибольшее влияние на срок службы инструмента, скорость резания была микрорегулирована для отладки глубины резания и скорости подачи.
Результаты отладки параметров резания крупногабаритного инструмента приведены в таблице 1.
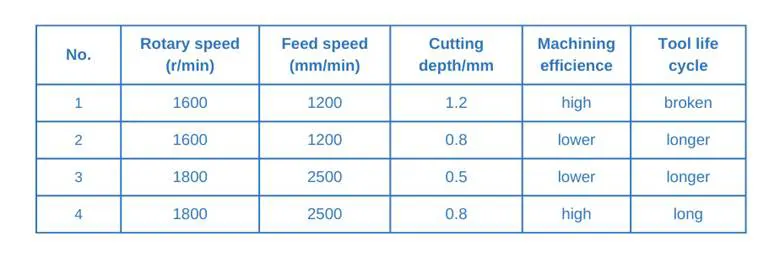
Согласно результатам, представленным в таблице 1, для данного материала инструмента и материала детали метод резания «малая глубина резания, большая скорость подачи» обеспечивает более высокую эффективность обработки и более длительный срок службы инструмента.
Результаты тестовой резки:
Большая скорость резания подачи 181 м/мин, скорость подачи 2500 мм/мин, глубина резания 0.8 мм, в это время вибрация резания значительно снижается, износ, как правило, нормальный.
При использовании более крупного и крупного инструмента подачи необходимо уменьшить скорость подачи до 80% от обычного инструмента.
Технология охлаждения
Другим ключевым моментом повышения эффективности резки металла является охлаждение.
Тепло, выделяемое при резании, влияет на образование и отвод стружки, при охлаждении традиционным способом эффект рассеивания тепла слабый, что приводит к усилению износа инструмента и сокращению срока его службы.
Технология резки с охлаждением под высоким давлением подразумевает повышение давления смазочно-охлаждающей жидкости до определенного уровня.
Затем жидкость точно распыляется на необходимую охлаждающую область, обеспечивая быстрое охлаждение.
Одной из главных особенностей этого метода является то, что смазочно-охлаждающая жидкость под высоким давлением мгновенно удаляет стружку из зоны резания.
Это обеспечивает более плавную обработку деталей и более быстрое охлаждение, что в свою очередь способствует продлению срока службы инструмента.
По сравнению с обычным методом охлаждения он позволяет в небольшой степени увеличить скорость подачи инструмента и глубину резания, а также повысить эффективность обработки.
В этом процессе резки наилучший охлаждающий эффект достигается за счет сочетания внутреннего охлаждения под высоким давлением и внешнего охлаждения.
Для данной обработки выбран обрабатывающий центр без внутреннего охлаждения, а также применено сочетание охлаждения смазочно-охлаждающей жидкостью и воздухом высокого давления.
Трубка подачи смазочно-охлаждающей жидкости с высокой пропускной способностью выравнивается по кончику инструмента во время обработки, чтобы снизить температуру и выполнять функцию охлаждения и смазки.
Трубка с воздушным охлаждением направлена на переднюю часть инструмента, что позволяет быстро сдувать стружку и обеспечивать плавную обработку инструмента.
Результаты исследований
Сравнивая данные до и после испытания, было обнаружено, что улучшения процесса оказывают заметное влияние.
В частности, корректировка параметров обработки и оптимизация процесса могут существенно повысить эффективность обработки глубоких полостей.
В ходе испытания были выбраны различные скорости резания, скорости подачи и глубины резания, при этом все остальные параметры оставались неизменными.
Результаты показали, что наивысшая эффективность обработки была достигнута при определенных условиях.
Это произошло при использовании крупногабаритного инструмента для черновой обработки со скоростью резания 181 м/мин, скоростью подачи 2500 мм/мин и глубиной резания 0.8 мм.
Процесс оптимизируется за счет разумной организации рабочих процессов, выбора высокопроизводительных инструментов и внедрения технологии охлаждения.
Сравнивая данные до и после испытания, было установлено, что оптимизированный метод обработки обеспечивает значительные улучшения.
Это сокращает время обработки на 45%, увеличивает срок службы инструмента на 30% и сокращает время простоя на 15%.
В целом достигается тот же эффект обработки, что и при использовании профессиональных инструментов и оборудования для деталей с глубокими полостями (см. рисунок 6).
Рисунок 6 Эффект обработки
Заключение
В данной статье в качестве примера рассматривается деталь с глубокой узкой полостью для разработки нового метода обработки фрезерованием, который решает проблемы вибрации, трудностей с удалением стружки и образования сколов в процессе обработки.
Результаты исследования показывают, что не существует универсально лучшего метода обработки металлов.
Вместо этого наиболее подходящий метод зависит от конкретной ситуации в процессе обработки и имеющихся требований.
Оптимизация процесса, выбор соответствующих инструментов и параметров обработки , а также применение эффективного охлаждения и других мер позволяют значительно повысить эффективность.
Даже обычные инструменты можно эффективно использовать для повышения производительности обработки глубоких полостей на станках с ЧПУ.
В то же время в условиях реального производства необходимо учитывать влияние и других факторов, таких как крепление заготовки, жесткость оборудования.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

